ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






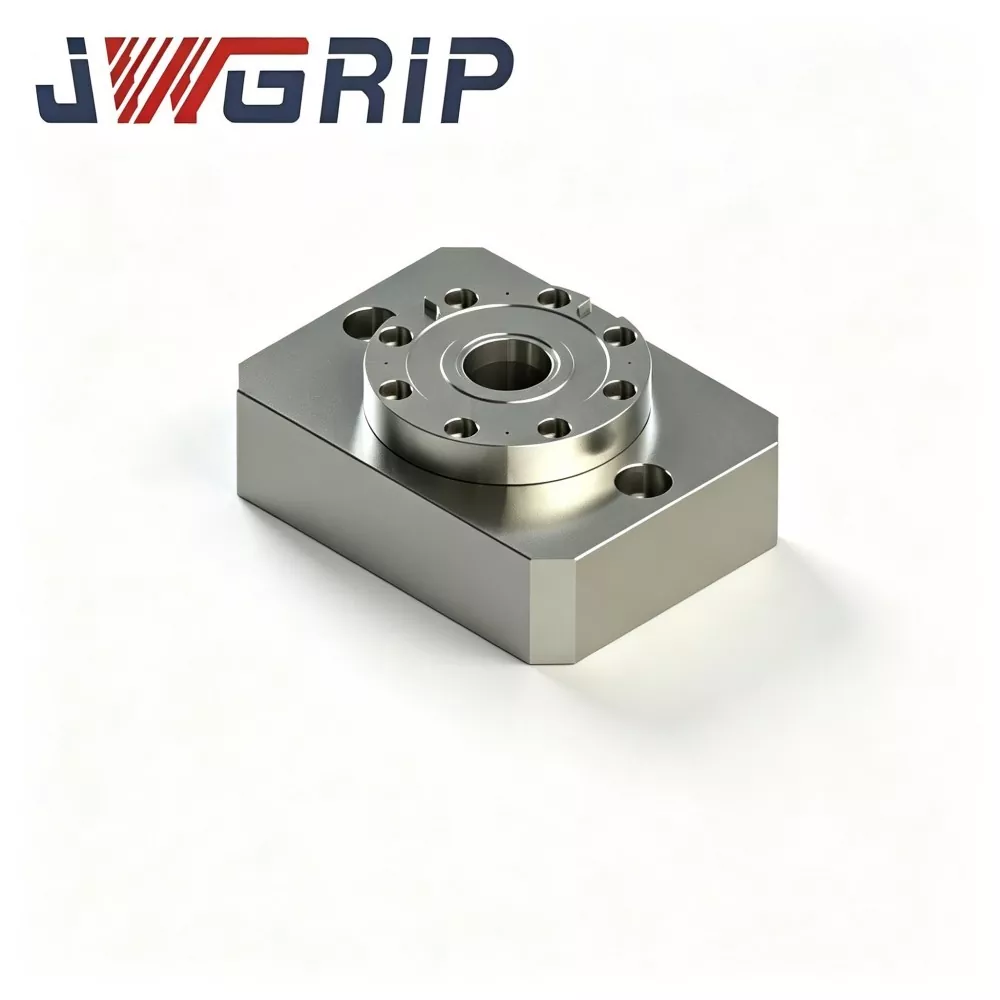
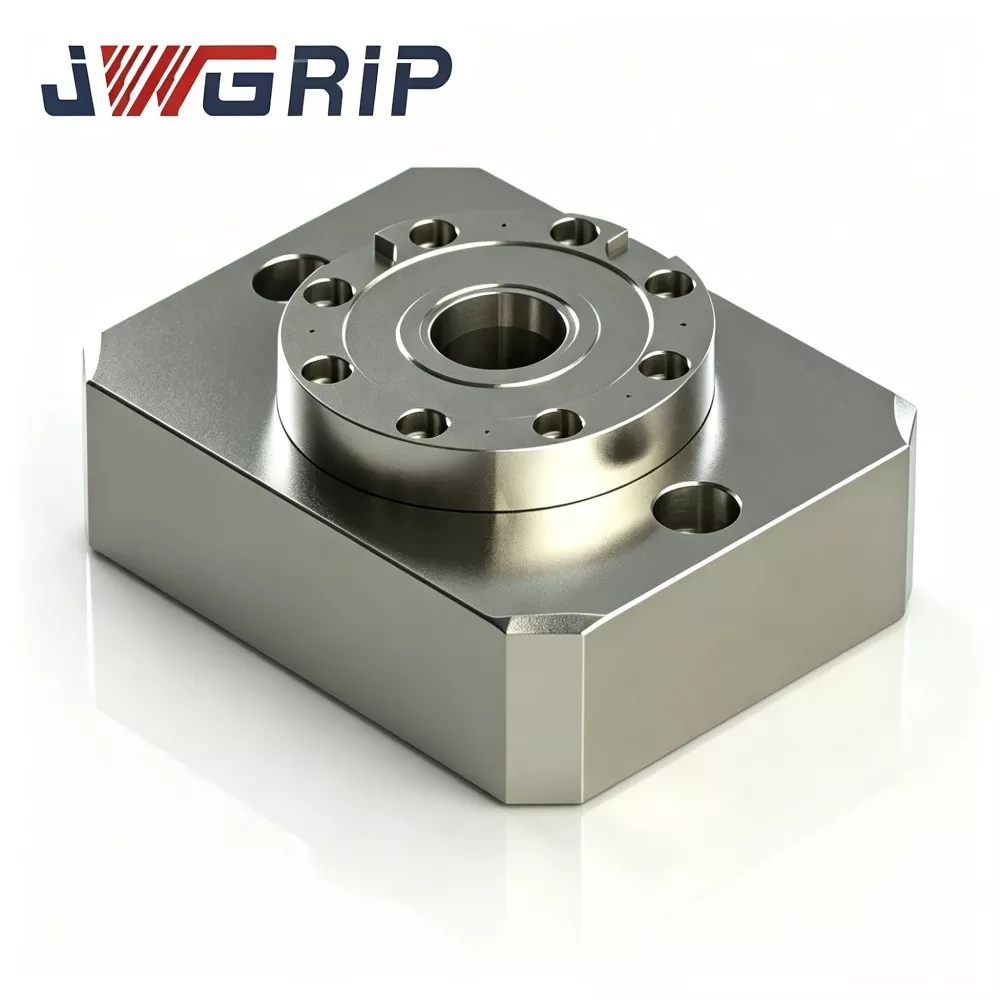
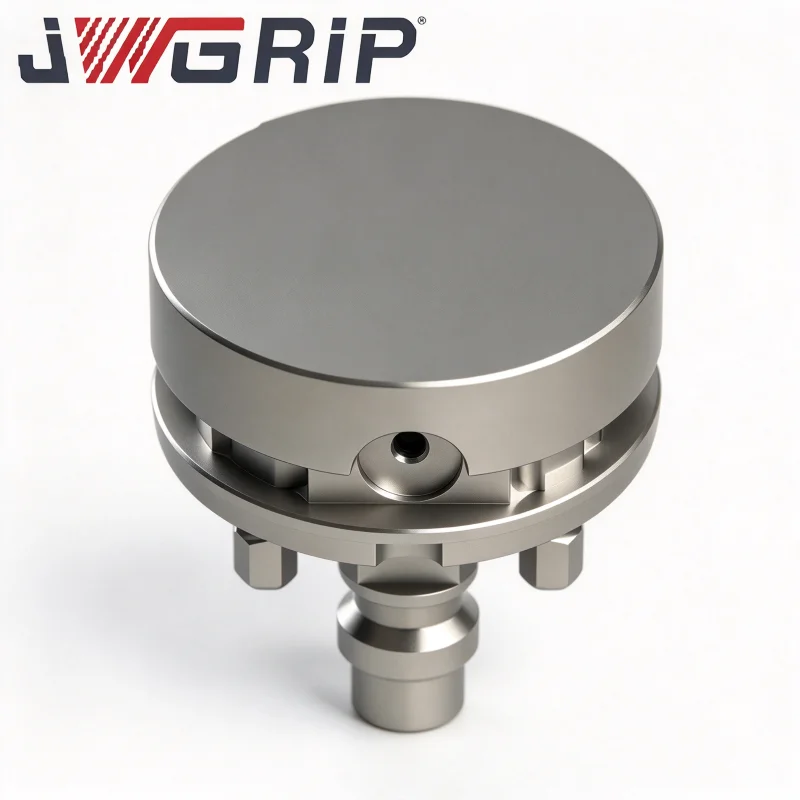
Chuck ການຈັດຕຳແໜ່ງຈຸດສູນຈຸດດຽວ
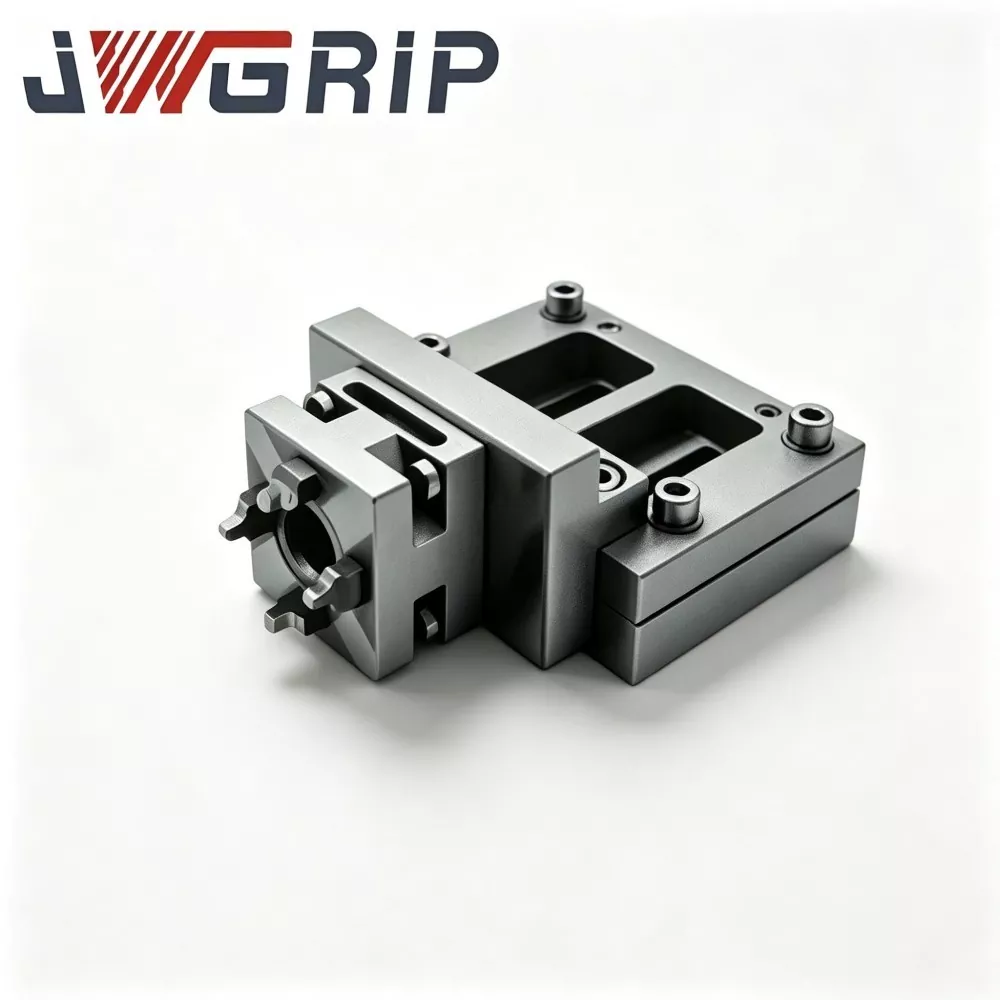
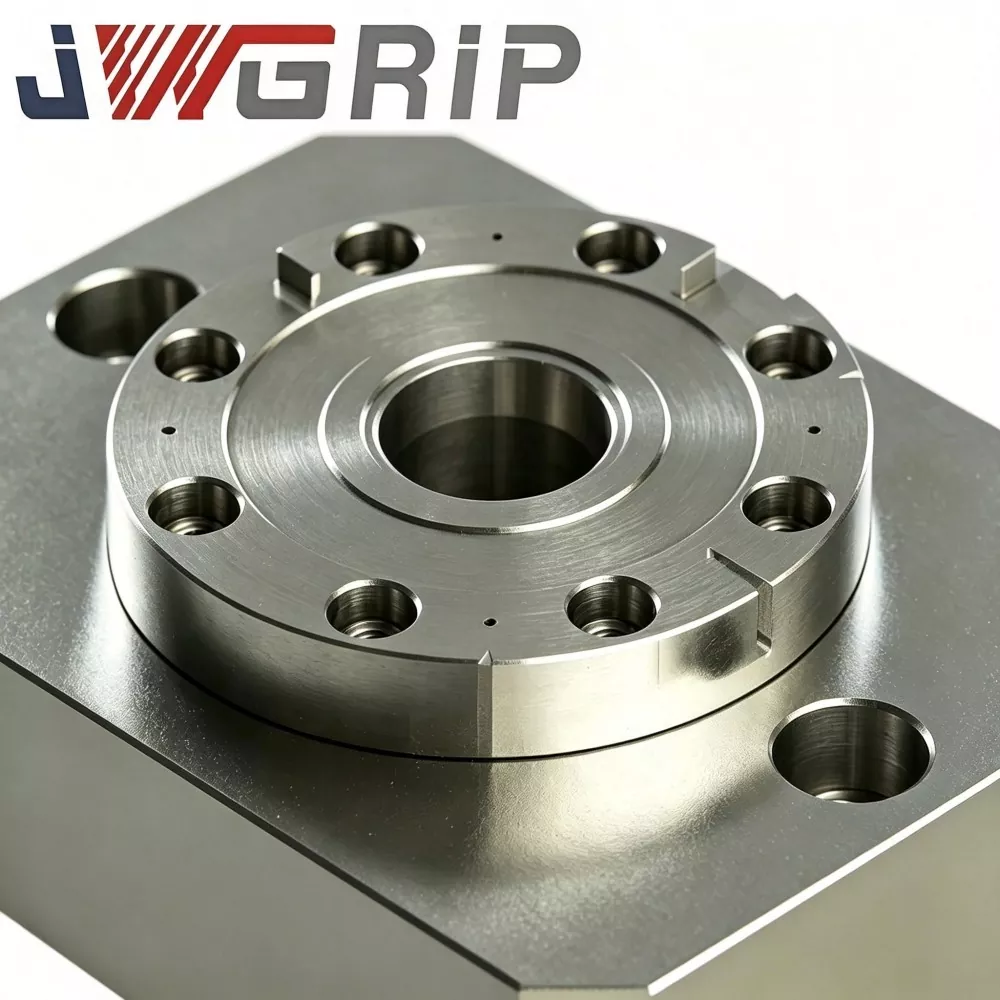
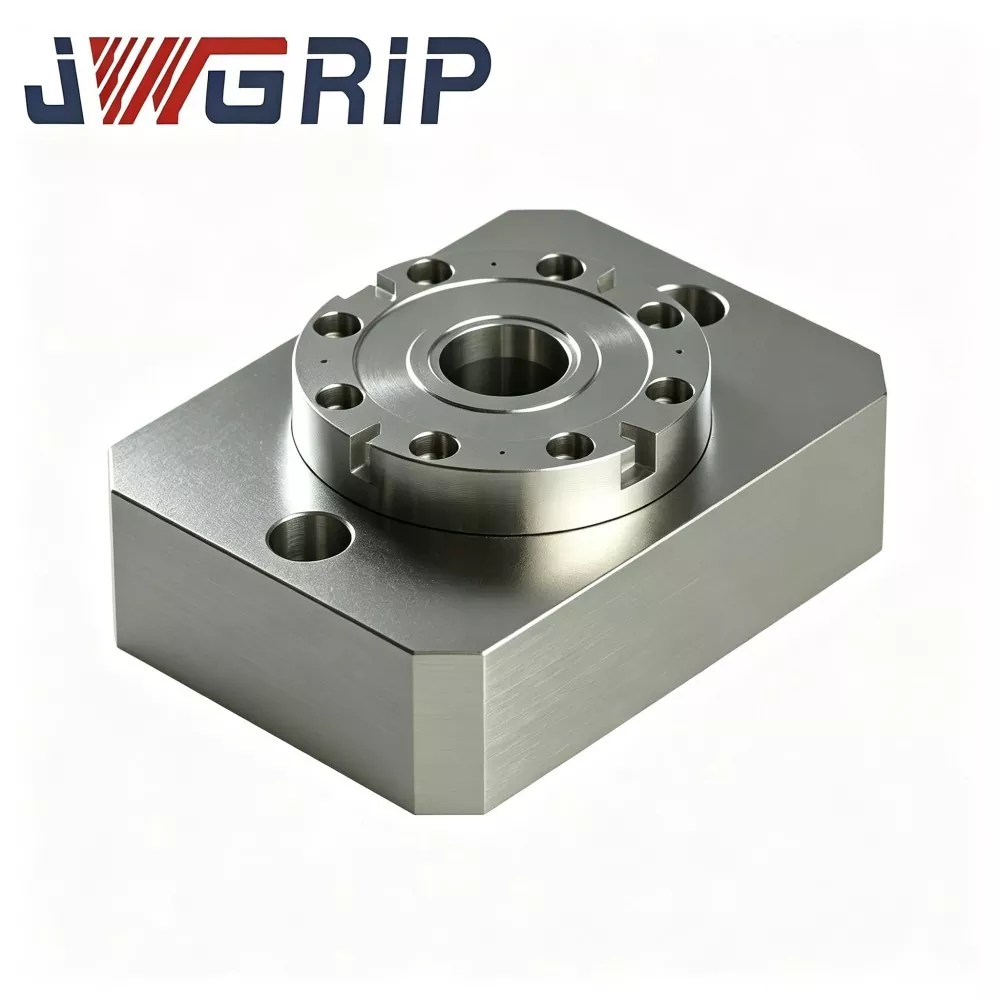
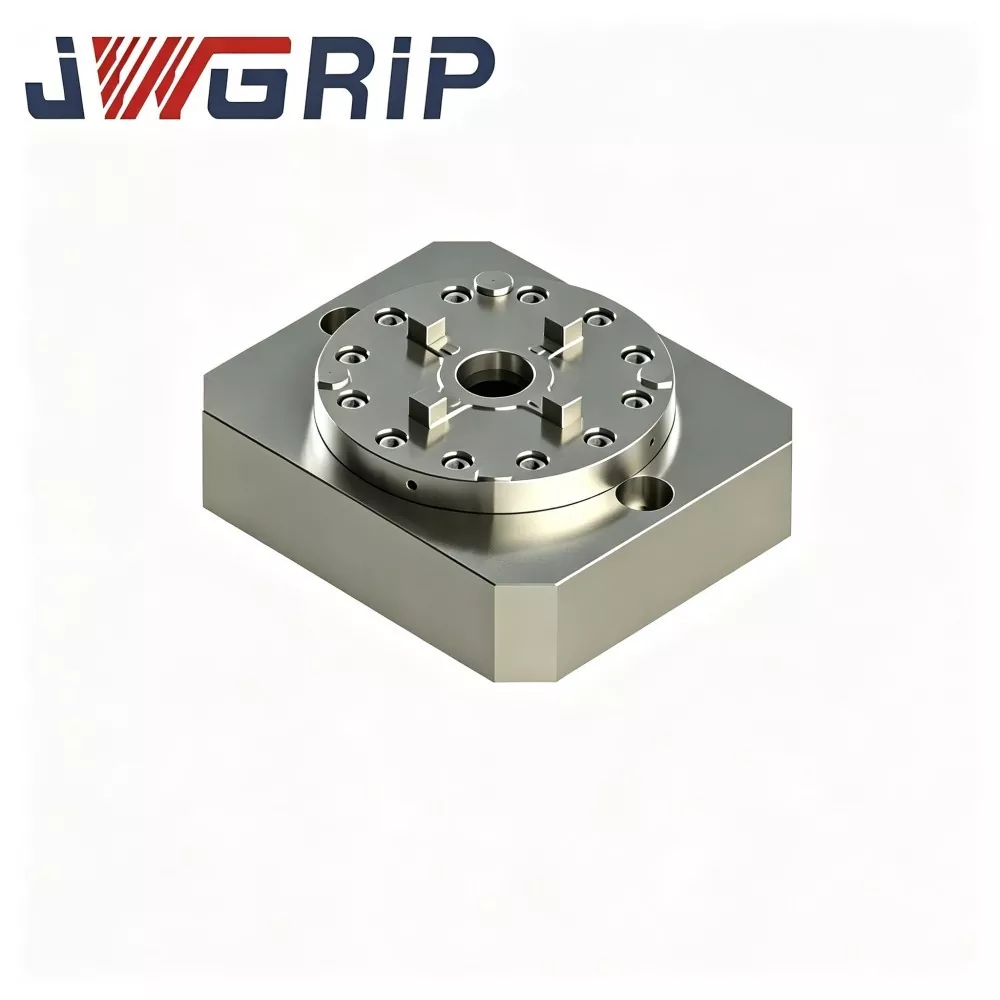
JWGRIP ແມ່ນຜູ້ຜະລິດແລະຜູ້ສະຫນອງຂອງ Chuck Single Center Zero Point Positioning Chuck ມືອາຊີບໃນປະເທດຈີນ. ໃນຖານະທີ່ເປັນຫົວຫນ່ວຍໂມດູນຫຼັກຂອງຊຸດ Zero Point Clamping Chuck ມາດຕະຖານ, ຜະລິດຕະພັນນີ້ແມ່ນຕົວຍຶດຈຸດດຽວຈຸດດຽວທີ່ມີຈຸດ locking ແລະວາງຕໍາແຫນ່ງທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບລະບົບການປ່ຽນແປງໄວ CNC ທີ່ຍືດຫຍຸ່ນ. ມັນຮັບຮອງເອົາການອອກແບບໂຄງສ້າງແບບໂມດູລາທີ່ເປັນເອກະລາດ, ຮັບໃຊ້ເປັນຫນ່ວຍປະກອບພື້ນຖານສໍາລັບການຈັດວາງ fixture ທີ່ກໍາຫນົດເອງ, ແລະແກ້ໄຂຂໍ້ຈໍາກັດການຈັດວາງຂອງແບບປະສົມປະສານແບບດັ້ງເດີມຫຼາຍສະຖານີສູນຈຸດ.
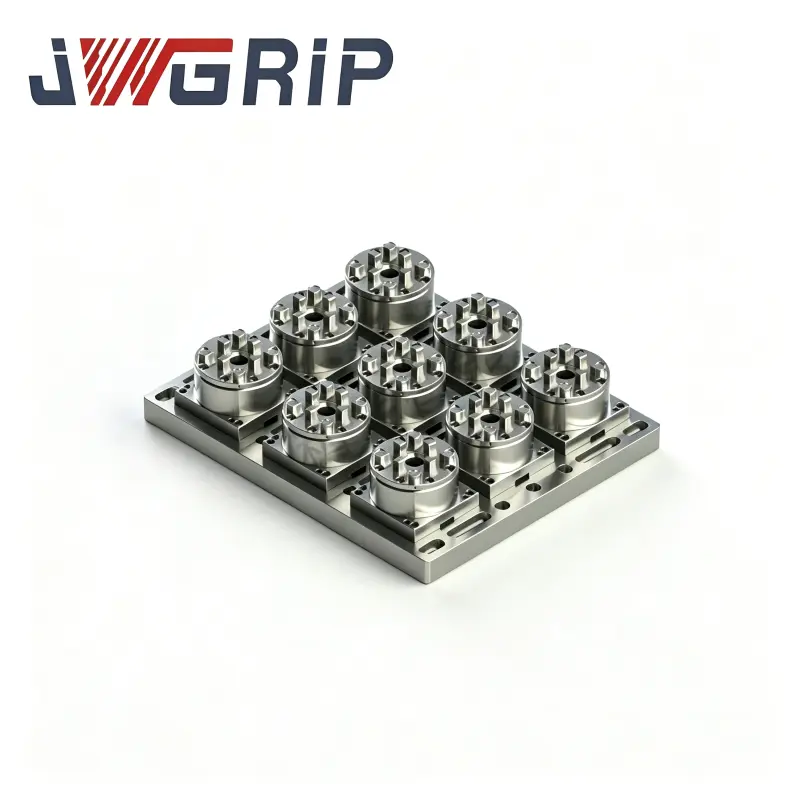
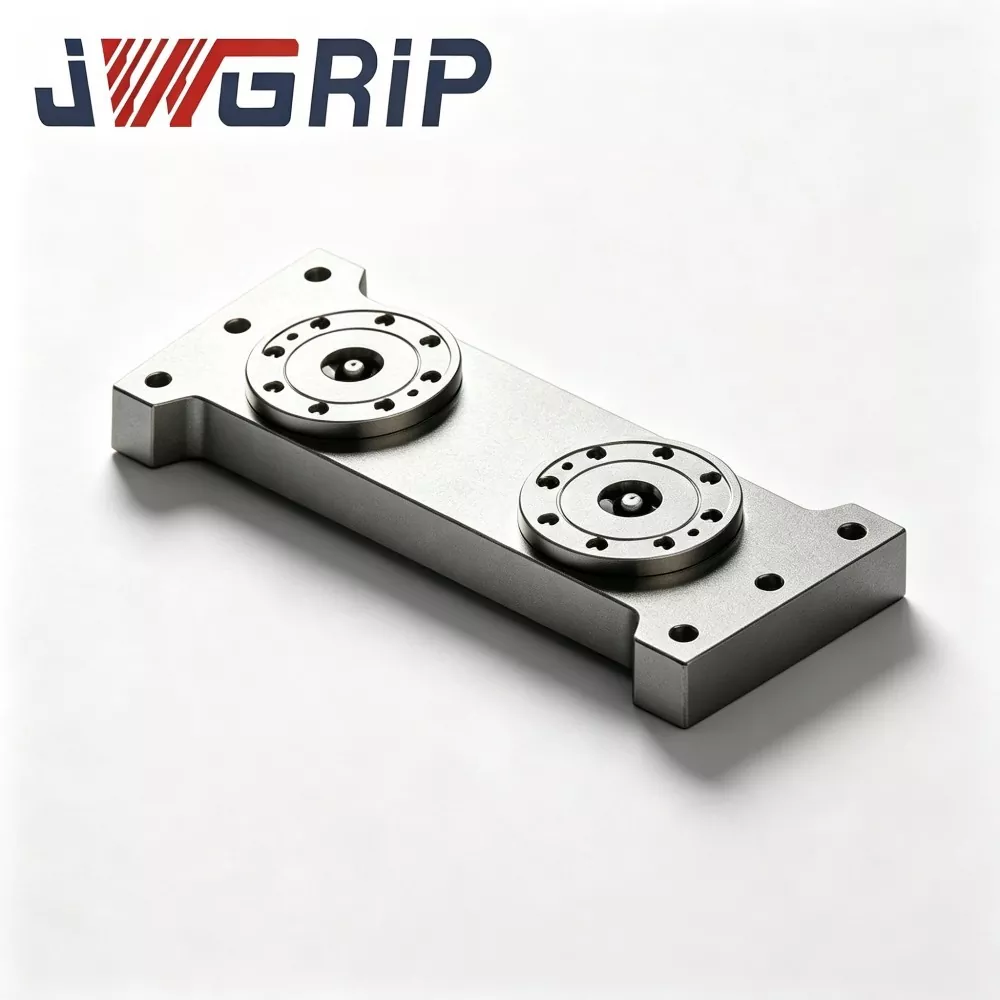
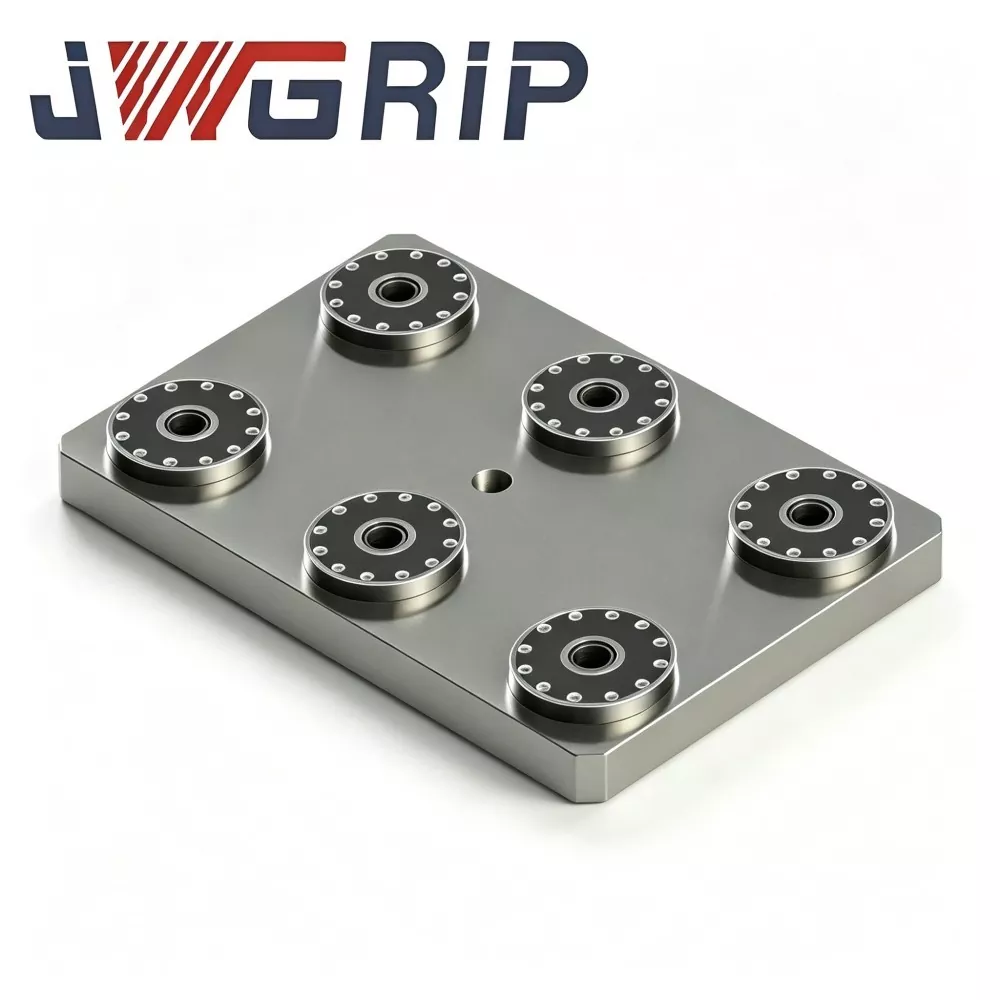
Chuck ການຈັດຕໍາແຫນ່ງສູນຈຸດດຽວມີຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງສູງ, ຄວາມເຂົ້າກັນໄດ້ຂອງໂຄງສ້າງທີ່ເຂັ້ມແຂງແລະການຂະຫຍາຍຮູບແບບທີ່ຍືດຫຍຸ່ນ. ແຕກຕ່າງຈາກ pallets ຫຼາຍສະຖານີປະສົມປະສານທີ່ມີຂະຫນາດຄົງທີ່, chuck modular ຈຸດດຽວນີ້ອະນຸຍາດໃຫ້ປະສົມປະສານໂດຍບໍ່ເສຍຄ່າຂອງຫຼາຍຫນ່ວຍຕາມຂໍ້ກໍາຫນົດຂອງ workpiece ຕົວຈິງແລະຂະຫນາດຖານ fixture. ຜູ້ໃຊ້ສາມາດຈັດການ chucks ດຽວຫຼືຫຼາຍໃນຮູບແບບ array arbitrary ກັບໄລຍະສູນກາງປັບແຕ່ງໄດ້, ການປັບຕົວຢ່າງເຕັມສ່ວນກັບການປຸງແຕ່ງການເກັບຕົວຢ່າງດຽວ, ການຜະລິດຂະຫນາດນ້ອຍ batch ແລະຮູບແບບການບໍາລຸງຮັກສາ mold ໄດ້.
ມັນສະຫນັບສະຫນູນການທົດແທນ fixture ຢ່າງໄວວາຄູ່ມືເພື່ອປັບປຸງປະສິດທິພາບການຕິດຕັ້ງກອງປະຊຸມ, ແລະຍັງສາມາດຖືກນໍາໃຊ້ເປັນອົງປະກອບ modular ພື້ນຖານສໍາລັບລະບົບ fixture array ອັດຕະໂນມັດ. ສາມາດນໍາໃຊ້ໄດ້ທົ່ວໄປກັບສູນເຄື່ອງຈັກແນວຕັ້ງ, ສູນເຄື່ອງຈັກຕາມແນວນອນແລະເຄື່ອງມືເຄື່ອງຈັກ CNC 5 ແກນ, ມັນສະຫນອງການແກ້ໄຂການປ່ຽນແປງໄວຈຸດສູນທີ່ມີຄວາມຍືດຫຍຸ່ນສູງແລະປະຫຍັດຄ່າໃຊ້ຈ່າຍສໍາລັບການຜະສົມຜະສານສູງແລະປະລິມານຕ່ໍາທີ່ທັນສະໄຫມ.
ອົງປະກອບຫຼັກ
ທຸກໆ JWGRIP ຈຸດຕັ້ງສູນຈຸດດຽວຂອງ JWGRIP ແມ່ນກົນໄກການລັອກທີ່ຕັ້ງຂອງຕົວມັນເອງ ແລະບໍ່ໄດ້ຂຶ້ນກັບແຜ່ນຮອງພື້ນພາຍນອກ. ແຕ່ລະຫນ່ວຍປະກອບມີ:
Chuck ຮ່າງກາຍຕົ້ນຕໍ
ການຕິດຕັ້ງພຸ່ມໄມ້ຕັ້ງຈຸດສູນ
piston locking pneumatic ໃນຕົວ
ທາງຜ່ານທາງເຂົ້າຂອງອາກາດ
ການໂຕ້ຕອບສັນຍານອອກ-ສະຖານະລັອກ
ການຕິດຕັ້ງຮູ flange
ແນວທາງການຈັດຕັ້ງປະຕິບັດ
ໂໝດ 1: ປະຕິບັດການຈຸດດຽວແບບຢືນຢູ່ຄົນດຽວ
1. ຕິດຈຸດໜຶ່ງຢູ່ສູນດຽວໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ.
2. ເອົາຖານອຸປະກອນຕິດໃສ່ກັບຈຸດໜຶ່ງຈຸດທີ່ດຶງໃສ່ກັບ chuck ແລະເປີດໃຊ້ການລັອກ.
3. ເໝາະສຳລັບວຽກຊິ້ນດຽວ, ການເກັບຕົວຢ່າງໃສ່ແມ່ພິມ ແລະວຽກສ້ອມແປງແມ່ພິມ.
ໂຫມດ 2: ການປະສົມຫຼາຍ Chuck Array
1. ຕິດສອງ, ສີ່ອັນ ຫຼື ຫຼາຍກວ່ານັ້ນຢູ່ກາງຊ່ອງໃສ່ໂຕະເຮັດວຽກ T-slot ຂອງເຄື່ອງຈັກ. ກຳນົດໄລຍະກາງແບບກຳນົດເອງຕາມຮອຍຕີນຂອງ fixture-base.
2. ໃຫ້ພໍດີກັບປະລິມານການຈັບຄູ່ຂອງຈຸດດຶງຈຸດສູນໃນຖານອຸປະກອນເພື່ອຮັບຮູ້ການຕັ້ງ ແລະຍຶດຕິດຫຼາຍຈຸດ.
ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນທຽບກັບ pallets ສອງສູນກາງ / ສີ່ສູນກາງທີ່ເຮັດໄວ້ລ່ວງ ໜ້າ: ໄລຍະຫ່າງລະຫວ່າງ chuck ແມ່ນຖືກ ກຳ ນົດໄວ້ໃນສະຖານທີ່ໂດຍລູກຄ້າແທນທີ່ຈະຕັ້ງໄວ້ໃນໂຮງງານ, ເຊິ່ງ ເໝາະ ສົມກັບພື້ນຖານທີ່ບໍ່ສະຫມໍ່າສະເຫມີ, ບໍ່ໄດ້ມາດຕະຖານ.
ສໍາເລັດຂະບວນການເຮັດວຽກ
1. ເອົາປະຕູແປນ chuck ທີ່ປອດໄພໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ.
2. ວາງຖານອຸປະກອນທີ່ຕິດຕັ້ງດ້ວຍຈຸດດຶງຈຸດສູນລົງໃສ່ໃບໜ້າຂອງ chuck.
3. ສະໜອງອາກາດອັດແໜ້ນ 0.5-0.7 MPa. piston ພາຍໃນຂັບເຄື່ອນກົນໄກການ bushing ເພື່ອປະຕິບັດການລັອກດຶງ.
4. ຫຼັງຈາກລັອກສຳເລັດແລ້ວ, ສັນຍານຢືນຢັນຕຳແໜ່ງ NPN ແລະເຄື່ອງ CNC ເລີ່ມຮອບຕັດ.
5. ເມື່ອສຳເລັດເຄື່ອງຈັກ, ປ່ອຍຄວາມກົດດັນອາກາດ; bushings unlock ແລະຖານ fixture ສາມາດເອົາອອກໄດ້.
ເຕັກນິກການຜະລິດ
· ແຜ່ນຮອງ Chuck ນຳໃຊ້ເຫຼັກໂລຫະປະສົມທີ່ດັບ ແລະ ຮ້ອນ. ຫວ່າງເປົ່າຜ່ານເຄື່ອງຈັກທີ່ຫຍາບຄາຍ, ເຄິ່ງສໍາເລັດຮູບບວກກັບວົງຈອນການຫຼຸດຜ່ອນຄວາມກົດດັນສອງເທົ່າເພື່ອກໍາຈັດຄວາມກົດດັນທີ່ຕົກຄ້າງທີ່ຜະລິດໃນລະຫວ່າງການປຸງແຕ່ງ CNC. ພາຍໃຕ້ເງື່ອນໄຂການຈັດວາງ array, ແຕ່ລະ chuck bears ສະລັບກັນຂອງການຕັດຜົນກະທົບ; ຄວາມກົດດັນທີ່ບໍ່ໄດ້ຮັບການປ່ອຍອອກມາຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຈຸນລະພາກທີ່ເບິ່ງບໍ່ເຫັນແລະຫຼຸດລົງຄວາມຖືກຕ້ອງຂອງການຄົ້ນຫາຄືນໃຫມ່ໃນໄລຍະເວລາດົນນານ.
· ການຈັດຕຳແໜ່ງພຸ່ມໄມ້ໃຊ້ເຫຼັກກ້າທີ່ມີຄວາມແຂງສູງ. ເຈາະພາຍໃນໄດ້ຮັບການ quenching ບວກກັບ honing super-finishing ເພື່ອຮັບປະກັນປະສິດທິພາບການຊໍ້າຄືນທີ່ເຊື່ອຖືໄດ້ສໍາລັບແຕ່ລະ chuck ບຸກຄົນ.
ບັນທຶກທີ່ສໍາຄັນສໍາລັບການນໍາໃຊ້ array: ຄວາມຖືກຕ້ອງຂອງບຸກຄົນ - chuck ມີຄຸນວຸດທິບໍ່ເທົ່າກັບຄວາມຖືກຕ້ອງຂອງລະບົບ array ໂດຍລວມ. ຫຼັງຈາກການຕິດຕັ້ງ chucks ຫຼາຍຢູ່ໃນໂຕະເຮັດວຽກ, ຜູ້ປະຕິບັດງານຕ້ອງປະຕິບັດການຊີ້ບອກການໂທຄູ່ມືແລະສອດຄ່ອງເພື່ອປັບຕໍາແຫນ່ງເຊິ່ງກັນແລະກັນລະຫວ່າງ chucks. ນີ້ແມ່ນຄວາມແຕກຕ່າງພື້ນຖານຈາກ pallets ໂຮງງານ monolithic calibrated.
ຂໍ້ໄດ້ປຽບຫັດຖະກໍາ
1. ການຈັດວາງແບບບໍ່ເສຍຄ່າໂດຍບໍ່ມີຂໍ້ຈຳກັດໄລຍະຫ່າງຂອງສະຖານີ ເມື່ອປຽບທຽບກັບພາເລດທີ່ເຮັດມາກ່ອນຫຼາຍສະຖານີແບບປະສົມປະສານ, ແຜ່ນໂມດູລາທີ່ເປັນເອກະລາດເຫຼົ່ານີ້ເຮັດໃຫ້ຜູ້ໃຊ້ສາມາດກຳນົດໄລຍະກາງຂອງ chuck ໄດ້ຢ່າງເສລີ. ມັນປັບຕົວເຂົ້າກັບພື້ນຖານ fixture ທີ່ບໍ່ແມ່ນມາດຕະຖານທີ່ບໍ່ສະຫມໍ່າສະເຫມີແລະແກ້ໄຂຈຸດເຈັບປວດຂອງຕໍາແຫນ່ງຂຸມ preset ທີ່ບໍ່ປ່ຽນແປງໃນ pallets ສໍາເລັດຮູບ.
2. ຄ່າໃຊ້ຈ່າຍປະສິດທິພາບສໍາລັບການເກັບຕົວຢ່າງ, ປະລິມານຕ່ໍາແລະຄໍາສັ່ງການສ້ອມແປງ mold ເປັນໄລຍະໆ ຟັງຊັນການປ່ຽນແປງໄວຈຸດ Zero-point ສາມາດຮັບຮູ້ໄດ້ພຽງແຕ່ຫນຶ່ງຫຼືສອງ chucks, ໂດຍບໍ່ມີການລົງທຶນຫຼາຍຄັ້ງດຽວກັບພາເລດຫຼາຍສະຖານີເຕັມຂະຫນາດ. ສໍາລັບການດັດແປງແມ່ພິມແລະການເກັບຕົວຢ່າງຕົ້ນແບບທີ່ມີອັດຕາການໃຊ້ວຽກຕ່ໍາ, ການໃຊ້ຈ່າຍທຶນລ່ວງຫນ້າຫຼຸດລົງ.
3. ຕັ້ງໂຕະເຮັດວຽກຂະໜາດກະທັດຮັດທີ່ມີພື້ນທີ່ຕິດຕັ້ງຈຳກັດ ບາງສູນເຄື່ອງຈັກຂະໜາດ 5 ແກນ ແລະຂະໜາດນ້ອຍບໍ່ສາມາດຮອງຮັບພາເລດສູນລວມຂະໜາດໃຫຍ່ໄດ້. ກະທັດຮັດ-form-factor chucks ສູນດຽວສາມາດກະແຈກກະຈາຍເພື່ອເຮັດໃຫ້ການນໍາໃຊ້ຢ່າງເຕັມທີ່ຂອງພື້ນທີ່ຕາຕະລາງ T-slot ຈໍາກັດ.
4. ການຂະຫຍາຍຄວາມອາດສາມາດເປັນໄລຍະທີ່ສະດວກ ໃນຂັ້ນຕອນໂຄງການເລີ່ມຕົ້ນ, ນຳໃຊ້ chucks ຈໍານວນໜຶ່ງເພື່ອການເກັບຕົວຢ່າງທົດລອງ. ເມື່ອປະລິມານຄໍາສັ່ງເພີ່ມຂຶ້ນໃນພາຍຫລັງ, ພຽງແຕ່ຊື້ chucks ດຽວກັນພິເສດເພື່ອສ້າງ arrays ຫຼາຍ chuck. ຫນ່ວຍງານທີ່ມີຢູ່ແມ່ນຍັງສາມາດໃຊ້ໄດ້ຢ່າງເຕັມສ່ວນໂດຍບໍ່ມີສິ່ງເສດເຫຼືອຈາກການລົງທຶນທີ່ຜ່ານມາ.
5. ຮອງຮັບທັງການດຳເນີນການດ້ວຍມື ແລະການແກ້ໄຂອັດຕະໂນມັດ ຜູ້ດຳເນີນການສາມາດແລກປ່ຽນອຸປະກອນດ້ວຍຕົນເອງໄດ້. ໃນຂະນະດຽວກັນພອດ pneumatic ແລະການໂຕ້ຕອບສັນຍານເຊື່ອມຕໍ່ກັບລະບົບການຄວບຄຸມ PLC. ຫຼັງຈາກການຈັດ array, ລະບົບ fixture ທັງຫມົດສາມາດເຮັດວຽກກັບຫຸ່ນຍົນອຸດສາຫະກໍາສໍາລັບການໂຫຼດ - unloading ອັດຕະໂນມັດ.
6. ເຂົ້າກັນໄດ້ກັບມາດຕະຖານ D20 zero-point pull-stud ໃນທົ່ວຊຸດ fixture ຂອງພວກເຮົາ ພື້ນຖານ fixture ທີ່ມີຢູ່ແລ້ວສາມາດຖືກນໍາໃຊ້ຄືນໃຫມ່ຫຼັງຈາກ retrofitting D20 pull-studs, ການປົກປ້ອງການລົງທຶນຂອງຊັບສິນກ່ອນຫນ້າຂອງລູກຄ້າ.
ນິທານກ່ຽວກັບແອັບພລິເຄຊັນ
JWGRIP Single Center Zero Point Positioning Chuck ໄດ້ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນຮ້ານເຮັດແມ່ພິມ ແລະໂຮງງານຜະລິດອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາໃນປະລິມານຕໍ່າ. ສອງກໍລະນີພາກສະຫນາມສະແດງໃຫ້ເຫັນເຖິງຄວາມເຂັ້ມແຂງຂອງມັນເຊັ່ນດຽວກັນກັບຂໍ້ຈໍາກັດຂອງການແກ້ໄຂປະເພດ modular.
ກໍລະນີທີ 1: ໂຮງງານຜະລິດແມ່ພິມຂະໜາດກາງ
ລູກຄ້ານີ້ສ່ວນໃຫຍ່ໄດ້ຮັບຄໍາສັ່ງສ້ອມແປງ mold ແລະຜະລິດຕະພັນໃຫມ່ - ຕົວຢ່າງແທນທີ່ຈະເປັນການຜະລິດຊ້ໍາຊ້ອນ.
· ການລົງທຶນເບື້ອງຕົ້ນ: 4 ຊຸດຂອງ JWGRIP ຈຸດດຽວຈຸດສູນກາງ chucks. ເວລາສ່ວນໃຫຍ່ມີພຽງແຕ່ 1-2 chucks ດໍາເນີນການສໍາລັບການເກັບຕົວຢ່າງ mold-insert ແລະວຽກງານການສ້ອມແປງ. ເມື່ອຕ້ອງໃຊ້ຖານອຸປະກອນທີ່ໃຫຍ່ກວ່າ, ສີ່ chucks ຖືກປະກອບເຂົ້າໄປໃນຮູບແບບອາເລ.
· ຜົນໄດ້ຮັບ: ເມື່ອປຽບທຽບກັບການຊື້ pallet ສີ່ສູນທີ່ສົມບູນ, ຄ່າໃຊ້ຈ່າຍໃນການຈັດຊື້ລ່ວງຫນ້າຫຼຸດລົງ, ແລະອັດຕາການນໍາໃຊ້ອຸປະກອນປັບປຸງສໍາລັບຄໍາສັ່ງຊຸດຂະຫນາດນ້ອຍ.
· ຂໍ້ຈໍາກັດ: ທຸກໆຄັ້ງທີ່ຂໍ້ມູນຈໍາເພາະຂອງ fixture-base ມີການປ່ຽນແປງພາຍໃຕ້ຮູບແບບ array, ການປັບຕັ້ງໃຫມ່ສໍາລັບຕໍາແຫນ່ງ chuck ທີ່ກ່ຽວຂ້ອງແມ່ນຈໍາເປັນ, ໃຊ້ເວລາຫຼາຍຊົ່ວໂມງແຮງງານການຕິດຕັ້ງ.
ກໍລະນີ 2: Precision-Component Subcontractor
ໂຮງງານເປັນເຈົ້າຂອງສູນເຄື່ອງກົນຈັກ 5 ແກນຂະໜາດກະທັດຮັດຫຼາຍບ່ອນ ເຊິ່ງພື້ນທີ່ໂຕະບໍ່ສາມາດພໍດີກັບເຄື່ອງວາງມາດຕະຖານຫຼາຍສະຖານີ.
· ສອງ JWGRIP ແກນກາງດຽວຖືກຕິດຕັ້ງຢູ່ໃນແຕ່ລະເຄື່ອງ 5 ແກນ. ໄລຍະຫ່າງຂອງ chuck ທີ່ຖືກປັບແຕ່ງໃຫ້ກົງກັບຖານອຸປະກອນທີ່ເປັນເຈົ້າຂອງຂອງຕົນເອງ.
· ການປ່ຽນແປງໄວຈຸດເປັນສູນແມ່ນຮັບຮູ້ໄດ້ໃນອຸປະກອນ 5 ແກນທີ່ຫນາແຫນ້ນ, ທໍາລາຍຄໍຂວດທີ່ພາເລດປະສົມປະສານທີ່ເຮັດໄວ້ກ່ອນບໍ່ສາມາດຕິດຕັ້ງໃສ່ໂຕະເຮັດວຽກຂະໜາດນ້ອຍໄດ້.
ສໍາເລັດຂະບວນການຜະລິດ
1. ໂລຫະປະສົມ-ເຫຼັກເປົ່າ forging & tempering
2. ເຄື່ອງຈັກຫຍາບຄາຍ
3. ການຜ່ອນຄາຍຄວາມຄຽດທຳອິດ
4. ເຄິ່ງສໍາເລັດຮູບ
5. ອາຍຸການບັນເທົາຄວາມຄຽດຂັ້ນສອງ
6. ການຫຼໍ່ດ້ວຍຄວາມລະອຽດສູງສຳລັບໃບຫນ້າ datum
7. ປຸ່ມກົດພຸ່ມ
8. ວົງຈອນນິວເມຕິກ ແລະເຄື່ອງປະກອບສັນຍານ
9. ການທົດສອບການຖືແຮງດັນອາກາດ
10. ການກວດສອບຄວາມຖືກຕ້ອງຂອງໜ່ວຍດຽວແບບເອກະລາດ
11. ການປິ່ນປົວປ້ອງກັນການເກີດ rust
12. ການຫຸ້ມຫໍ່ປະເພດສົ່ງອອກ
ລາຍການກວດກາ
· ການທົດສອບຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຊ້ຳຄືນແບບເອກະລາດສຳລັບແຕ່ລະ chuck ດຽວ
· ການທົດສອບຄວາມແໜ້ນອາກາດ 5 ນາທີ; ສູງສຸດທີ່ອະນຸຍາດໃຫ້ຫຼຸດລົງຄວາມກົດດັນ ≤0.02 MPa
· ການທົດສອບການເຮັດວຽກຂອງການລັອກ-ປົດລັອກຮອບວຽນ
· ການຢັ້ງຢືນການເຮັດວຽກຂອງສັນຍານ-ອອກ-ອອກ-ເຫດຜົນ
ຄຳແນະນຳການປະເມີນ
1. ຈັດລຳດັບຄວາມສຳຄັນໃນການປະເມີນຮູບແບບການຜະລິດຂອງທ່ານ ເລືອກ JWGRIP chucks ສູນກາງດຽວສໍາລັບວຽກສ້ອມແປງ, ໂຄງສ້າງພື້ນຖານທີ່ບໍ່ສະຫມໍ່າສະເຫມີທີ່ບໍ່ແມ່ນມາດຕະຖານຫຼືເຄື່ອງຈັກທີ່ມີພື້ນທີ່ຕາຕະລາງຈໍາກັດ. ສໍາລັບການຜະລິດປະລິມານ 2-4-station ຄົງທີ່ໃນໄລຍະຍາວ, pallets ປະສົມປະສານ monolithic ແມ່ນແນະນໍາໃຫ້ຫຼຸດລົງຫຼາຍໃນການເຮັດວຽກການປັບທຽບກັບສະຖານທີ່.
2. ຖ້າວາງແຜນຜັງອະເຣແບບຫຼາຍຊ່ອງ, ໃຫ້ກວດເບິ່ງຮູບແບບ T-slot ຂອງເຄື່ອງຈັກເພື່ອຮັບປະກັນການລ້າງການຕິດຢູ່ໜ້າແປນ. ສະຫງວນຊົ່ວໂມງແຮງງານທີ່ພຽງພໍສໍາລັບການໃນເຄື່ອງຊີ້ບອກ, ແລະການສອບທຽບ.
3. ຮັກສາຄວາມດັນແຫຼ່ງອາກາດພາຍໃນ 0.5-0.7 MPa. ສະຫງວນ PLC NPN ສັນຍານ IO ຈຸດສໍາລັບໂຄງການອັດຕະໂນມັດ.
4. ຢືນຢັນຂໍ້ສະເພາະເຈາະຈົງສູນຈຸດໃນເວັບໄຊ. ຮຸ່ນມາດຕະຖານເຫມາະສົມກັບ D20 pull-studs. ການປະກອບໃນພຸ່ມໄມ້ແບບກຳນົດເອງແມ່ນມີໃຫ້ຕາມການຮ້ອງຂໍສຳລັບຂະໜາດດຶງສະແຕດທາງເລືອກ.
ການປະຕິບັດການປະຕິບັດ
· ຕິດຕັ່ງກາງດຽວກັບໂຕະເຮັດວຽກດ້ວຍປະຕູແປນ. ເຄັ່ງຄັດຢ່າງເຂັ້ມງວດຕາມຄວາມຕ້ອງການ torque-value. ແຮງບິດບໍ່ພຽງພໍເຮັດໃຫ້ chuck-body micro-motion ໃນລະຫວ່າງການຕັດແລະທໍາລາຍຄວາມຖືກຕ້ອງຂອງສະຖານທີ່; over-torque ຈະ deform substrate chuck.
· ຕິດຕັ້ງເຄື່ອງກອງນ້ຳມັນຢູ່ໜ້າປ້ຳຊ່ອງອາກາດເພື່ອສະກັດກັ້ນຄວາມຊຸ່ມຊື້ນ ແລະສິ່ງສົກກະປົກ, ປ້ອງກັນການເກີດສະໝຸນຂອງພຸ່ມໄມ້ ແລະ ຮອຍຂັດທີ່ພາໃຫ້ເກີດການລອຍໄດ້ຢ່າງຖືກຕ້ອງ.
· ສີດແອໂຣໂຊລທີ່ແຫ້ງໃສ່ໃສ່ພຸ່ມໄມ້ຫຼັງຈາກສະສົມທຸກໆ 80-100 ຊົ່ວໂມງເຮັດວຽກ. ນ້ ຳ ມັນເຄື່ອງຈັກຂອງແຫຼວແມ່ນຖືກຫ້າມຢ່າງເຂັ້ມງວດ, ເພາະວ່ານ້ ຳ ມັນຕິດໃສ່ຊິບໂລຫະແລະເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງ bushing-jamming.
· Blow-clean chuck location-datum face with compressed-air at every shift-change.
· ພາຍໃຕ້ການກຳນົດຄ່າໂຄງຮ່າງຂອງອາເຣ: ທຸກຄັ້ງທີ່ໂຄງຮ່າງ chuck ຖືກແກ້ໄຂ, ຜູ້ປະຕິບັດການຈະຕ້ອງຊີ້ບອກ ແລະປັບປ່ຽນຕຳແໜ່ງ chuck ເຊິ່ງກັນແລະກັນຄືນໃໝ່; ຕົວກໍານົດການປະສານງານເກົ່າບໍ່ສາມາດຖືກນໍາໃຊ້ຄືນໂດຍກົງ.
· ຫຼີກລ້ຽງການກະທົບກະເທືອນຢ່າງໜັກໜ່ວງທີ່ຕັ້ງໃບໜ້າ. ການປະທະກັນຈະທໍາລາຍຄວາມຖືກຕ້ອງຂອງຫນ່ວຍງານຢ່າງຖາວອນ.
ການຫຸ້ມຫໍ່ & ການຂົນສົ່ງ
· ການຫຸ້ມຫໍ່: ແຕ່ລະ chuck ແຕ່ລະຄົນໃຊ້ກ່ອງປ້ອງກັນການຊ໊ອກທີ່ສົ່ງອອກເອກະລາດພ້ອມດ້ວຍໂຟມປ້ອງກັນພາຍໃນ. ຄໍາສັ່ງຫຼາຍ chuck ຫຼາຍຮັບຮອງເອົາກໍລະນີສົ່ງອອກໄມ້ແຂງ.
· ເວລາສັ່ງມາດຕະຖານ: 13-19 ມື້ເຮັດວຽກ. SKUs ມາດຕະຖານທີ່ເລືອກຖືກເກັບໄວ້ໃນຫຼັກຊັບເພື່ອການຂົນສົ່ງທີ່ເລັ່ງລັດ.
ສະຫນັບສະຫນູນຫຼັງການຂາຍ
· ການຮັບປະກັນ: ການຮັບປະກັນ 12 ເດືອນເຕັມໜ່ວຍກວມເອົາຂໍ້ບົກພ່ອງດ້ານການຜະລິດສຳລັບຫົວຫນ່ວຍ chuck ແຕ່ລະອັນ. Array-assembly ຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງເຊິ່ງກັນແລະກັນຫຼັງຈາກການຕິດຕັ້ງຢູ່ໃນບ່ອນຂອງລູກຄ້າແມ່ນບໍ່ລວມເອົາການຮັບປະກັນ, ເຊິ່ງຂຶ້ນກັບການເຮັດວຽກຂອງຄະນະກໍາມະການຝ່າຍລູກຄ້າ.
· ເອກະສານທາງເທັກນິກ: ເອກະສານການດຳເນີນງານອອນລາຍ ແລະຮູບແຕ້ມແມ່ນສະໜອງໃຫ້.
· ບໍລິການແບບເສຍເງິນ: ການຊ່ວຍເຫຼືອດ້ານເຕັກນິກທາງໄກແມ່ນມີໃຫ້ສໍາລັບການສັ່ງຫຼາຍປະລິມານ.
· ການດັດແກ້ແບບກຳນົດເອງ: ການປັບຂະໜາດໜ້າແປນ, ການປ່ຽນແປງສະເປັກແບບດຶງສະແຕດສາມາດຮັບຮູ້ໄດ້.
· ການປະເມີນຕົວຢ່າງ: ສາມາດຈັດລຽງຕົວຢ່າງການປະເມີນແບບດ່ຽວ; ຜູ້ຊື້ຕ້ອງປະຕິບັດຄ່າໃຊ້ຈ່າຍໃນການຂົນສົ່ງຕົວຢ່າງ.
FAQ
Q1: ຕໍາແຫນ່ງເຊິ່ງກັນແລະກັນຂອງຫຼາຍ chucks ໃນຮູບແບບ array ໄດ້ຖືກຕັ້ງໄວ້ລ່ວງຫນ້າຢູ່ໃນໂຮງງານບໍ?
A: ບໍ່. ການກວດກາຂ້າງໂຮງງານພຽງແຕ່ຮັບປະກັນຄວາມຖືກຕ້ອງສໍາລັບແຕ່ລະ chuck standalone. ຫຼັງຈາກ array-mounting on machine-tool worktable, center-distance and parallelism among chucks need manual on-machine indicating-and-calibration by customers. ນີ້ແມ່ນຄຸນນະສົມບັດປະຕິບັດຂອງຫົວຫນ່ວຍປະເພດ modular.
ຄໍາຖາມທີ 2: ພາຍໃຕ້ສະຖານະການໃດທີ່ຂ້ອຍຄວນຫຼີກເວັ້ນການເລືອກ chuck ຕໍາແຫນ່ງສູນຈຸດດຽວນີ້?
A: ສໍາລັບການຜະລິດຂະຫນາດໃຫຍ່ທີ່ມີຮູບແບບສະຖານີຄົງທີ່ຖາວອນ, pallets ປະສົມປະສານ monolithic ແມ່ນຕ້ອງການເພື່ອລົບລ້າງການເຮັດວຽກ calibration ຊ້ໍາຊ້ອນ. ມັນຍັງບໍ່ຖືກແນະນໍາສໍາລັບການນໍາໃຊ້ array ຂະຫນາດໃຫຍ່ຖ້າຫາກວ່າກອງປະຊຸມຂອງທ່ານຂາດນັກວິຊາການທີ່ຄຸ້ນເຄີຍກັບການເຮັດວຽກ dial-indicating ແລະການຈັດຕໍາແຫນ່ງ.
Q3: chucks ເຫຼົ່ານີ້ສາມາດປະສົມແລະກົງກັບ pallets ຈຸດສູນທີ່ມີຢູ່ແລ້ວຂອງຂ້ອຍບໍ?
A: ຖານ Fixture ສາມາດແບ່ງປັນໄດ້ຕາບໃດທີ່ຕົວກໍານົດການດຶງ stud ປະຕິບັດຕາມມາດຕະຖານ D20. ເຖິງແມ່ນວ່າສໍາລັບການຈັດວາງແບບປະສົມ, ການປັບຕົວຢູ່ໃນເຄື່ອງສໍາລັບຕໍາແຫນ່ງທີ່ກ່ຽວຂ້ອງແມ່ນຍັງບັງຄັບ.
Q4: JWGRIP Single Center Zero Point Positioning Chuck ເຮັດວຽກຢູ່ໃນເຄື່ອງຈັກ 5 ແກນໄດ້ບໍ?
A: ແມ່ນແລ້ວ. ຮອຍຕີນທີ່ຫນາແຫນ້ນຂອງມັນເຫມາະສົມກັບອຸປະກອນ 5 ແກນທີ່ຫນາແຫນ້ນ. ປະເມີນຄວາມສ່ຽງຕໍ່ການປະທະກັນລະຫວ່າງການຈັບຄູ່, chuck ແລະ spindle-tilt motion ໃນໄລຍະການຄັດເລືອກ.
ຄວາມເຂົ້າໃຈໃນການຕັດສິນໃຈຈັດຊື້
ຄວາມເຂັ້ມແຂງຫຼັກຂອງ JWGRIP Single-Center Zero-Point Positioning Chuck ແມ່ນຢູ່ໃນຄວາມຍືດຫຍຸ່ນແບບໂມດູລາ. ມັນຊື້ຂາຍບາງສ່ວນໃນການຈັດວາງຊົ່ວໂມງແຮງງານໃນພື້ນທີ່ສໍາລັບໄລຍະຫ່າງຂອງສະຖານີທີ່ສາມາດກໍານົດໄດ້ຢ່າງເສລີ, ຄວາມເຂົ້າກັນໄດ້ຂອງເຄື່ອງຈັກທີ່ກວ້າງຂວາງແລະການລົງທຶນທີ່ສາມາດຂະຫຍາຍໄດ້.
ຫນ່ວຍ modular ນີ້ບໍ່ແມ່ນ "ດີກວ່າ" ທົ່ວໄປເມື່ອທຽບກັບ pallets monolithic ປະສົມປະສານ. ມັນແນໃສ່ຮູບແບບການຜະລິດສະເພາະ: ການເກັບຕົວຢ່າງຕົ້ນແບບ & ການສ້ອມແປງແມ່ພິມ, ເຄື່ອງສ້ອມແຊມທີ່ບໍ່ໄດ້ມາດຕະຖານສະຫມໍ່າສະເຫມີ, ເຄື່ອງຈັກ CNC ຂະຫນາດຕາຕະລາງຂະຫນາດນ້ອຍ, ແລະໂຮງງານວາງແຜນການວາງຂັ້ນຕອນໂດຍຂັ້ນຕອນຂອງລະບົບສູນຈຸດ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ