ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Wire EDM Chucks ຜູ້ຜະລິດສໍາລັບຄວາມແມ່ນຍໍາແລະຄວາມຫນ້າເຊື່ອຖື
ໃນຖານະເປັນຜູ້ພັດທະນາການເຮັດວຽກທີ່ອຸທິດຕົນຂອງ Wire EDM Chucks,JWGRIPຜະລິດຫນ່ວຍບໍລິການຄູ່ມືການບິດເບືອນຕ່ໍາ, ໂມດູນ clamping pneumatic ແລະ fixtures ປັບໄດ້ຫຼາຍທິດທາງສໍາລັບໂຮງງານຜະລິດອົງປະກອບຄວາມແມ່ນຍໍາ, ຜູ້ຜະລິດເຄື່ອງມືແລະການເສຍຊີວິດແລະວິສະວະກອນຈັດຊື້ fixture ມີບັນຫາໂດຍການຜິດປົກກະຕິພາກສ່ວນ, ການປ່ຽນຕໍາແຫນ່ງແລະການເຮັດເລື້ມຄືນທີ່ບໍ່ດີໃນການດໍາເນີນງານການຕັດສາຍໄຟ submerged.
ອົງປະກອບຫຼັກໄດ້ຮັບຮອງເອົາເຫຼັກໂລຫະປະສົມທີ່ບັນເທົາຄວາມກົດດັນທີ່ມີຫນ້າດິນທີ່ແຫນ້ນຫນາເພື່ອຫຼຸດຜ່ອນການບີບຕົວຂອງ warpage ສໍາລັບບາງ, fragile ຫຼື miniature workpieces. ແຜ່ນຍຶດຍຶດເຫຼົ່ານີ້ຕ້ານກັບຜົນກະທົບຕໍ່ການໄຫຼຂອງນ້ໍາແລະປ້ອງກັນບໍ່ໃຫ້ datum drift ໃນລະຫວ່າງການປຸງແຕ່ງນ້ໍາໃນໄລຍະຍາວ. JWGRIP ຍັງໃຫ້ລະບົບການເຮັດວຽກ R-Type EDMແລະ EROWA Compatible EDM Workholding, ຮັບປະກັນຄວາມສອດຄ່ອງຂອງການຄົ້ນຫາແບບຂ້າມຂະບວນການໃນທົ່ວ sinker EDM ແລະຂັ້ນຕອນການເຮັດວຽກຂອງເຄື່ອງຈັກຕັດສາຍ.
ໂຮງງານຜະລິດເຄື່ອງຕາຍສ່ວນໃຫຍ່ສຸມໃສ່ປະສິດທິພາບເຄື່ອງຕັດສາຍໄຟ ແລະຄຸນນະພາບຂອງສາຍທອງເຫລືອງ, ໃນຂະນະທີ່ປະເມີນຄ່າແຮງຂອງຕົວຍຶດ ແລະ ຄວາມແຂງແກ່ນຂອງອຸປະກອນສົ່ງຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບໃນມິຕິສຸດທ້າຍ. ແຜ່ນໃສ່ຝາບາງໆ, ເຂັມຂັດແມ່ພິມນ້ອຍໆ ແລະ ສ່ວນປະກອບທີ່ຕິດສະແຕມລະອຽດອ່ອນແມ່ນມີຄວາມອ່ອນໄຫວທີ່ສຸດຕໍ່ກັບແຮງບີບທີ່ບໍ່ສະໝ່ຳສະເໝີ. clamps ຮາບພຽງປົກກະຕິຫຼື vises ງ່າຍດາຍມັກຈະເຮັດໃຫ້ການຜິດປົກກະຕິທ້ອງຖິ່ນຫຼັງຈາກ tightening. ເມື່ອຊິ້ນວຽກຖືກບິດເບືອນໃນລະຫວ່າງການຍຶດ, ຄວາມກົດດັນພາຍໃນຈະປ່ອຍອອກມາເທື່ອລະກ້າວໃນຖັງເຮັດວຽກທີ່ແຊ່ນ້ໍາ, ເຮັດໃຫ້ເກີດການໂຍກຍ້າຍຂອງສ່ວນ, ຄວາມຜິດພາດຂອງໂປຣໄຟລ໌ແລະການເກັບກູ້ການຕັດທີ່ບໍ່ສອດຄ່ອງ.
ການຍຶດຄືນສໍາລັບການສໍາເລັດຮູບຂັ້ນສອງຊ່ວຍຂະຫຍາຍຄວາມສ່ຽງຕໍ່ misalignment. chucks ທົ່ວໄປຈໍານວນຫຼາຍຢູ່ໃນຕະຫຼາດໄດ້ຖືກອອກແບບໃນເບື້ອງຕົ້ນສໍາລັບການ milling ສະພາບແວດລ້ອມແຫ້ງ; ຄວາມແຂງຂອງໂຄງສ້າງແລະການປະທັບຕາຂອງພວກເຂົາບໍ່ສາມາດປັບຕົວກັບນ້ໍາຢ່າງຕໍ່ເນື່ອງ, ການສັ່ນສະເທືອນແລະການປ່ຽນແປງອຸນຫະພູມພາຍໃນເຄື່ອງ EDM ສາຍ, ສົ່ງຜົນໃຫ້ຄວາມຖືກຕ້ອງຂອງສະຖານທີ່ທີ່ບໍ່ຫມັ້ນຄົງຫຼັງຈາກຂະບວນການປຸງແຕ່ງຊິ້ນສ່ວນ.
ລັກສະນະໂຄງສ້າງອັນໃດທີ່ຈຳແນກອຸປະກອນຍຶດຕິດທີ່ສ້າງຂຶ້ນຈາກຈຸດປະຍຸກທົ່ວໄປທີ່ໃຊ້ໃນການຜະລິດການຕັດສາຍໄຟໃຕ້ນ້ຳ?
ວີສກົນຈັກທົ່ວໄປແມ່ນຖືກປັບປຸງໃຫ້ເໝາະສົມສຳລັບວຽກໜາແໜ້ນພາຍໃຕ້ສະພາບການຕັດແຫ້ງ. ເຂົາເຈົ້າບໍ່ຄ່ອຍພິຈາລະນາຄວາມສ່ຽງຕໍ່ການຜິດປົກກະຕິຂອງຝາບາງໆ, ຜົນກະທົບຕໍ່ນ້ໍາຢ່າງຕໍ່ເນື່ອງ, ຫຼືຄວາມຕ້ອງການການຈັດຕໍາແຫນ່ງຫຼາຍມຸມທີ່ຕ້ອງການໂດຍວຽກງານຕັດສາຍ. ໃນທາງກົງກັນຂ້າມ, Wire EDM Chucks ຖືກປັບປຸງຢ່າງສົມບູນສໍາລັບສະຖານະການຕັດສາຍໄຟທີ່ຈົມຢູ່ໃຕ້ນ້ໍາ. Wire EDM Vise ສໍາລັບ Precision Workholding ສະຫນອງການຍຶດຄູ່ມືທີ່ເຊື່ອຖືໄດ້ສໍາລັບພາກສ່ວນຕົ້ນແບບຂະຫນາດນ້ອຍທີ່ມີພື້ນທີ່ຕິດຕັ້ງທີ່ສາມາດເຂົ້າເຖິງໄດ້.
The Pneumatic Chuck for Wire EDM Workholding ສະຫນອງການປັບ, ແຮງຍຶດທີ່ເຮັດຊ້ໍາໄດ້ເພື່ອປ້ອງກັນບໍ່ໃຫ້ຊ່ອງຫວ່າງທີ່ອ່ອນເພຍຂອງຝາບາງໆບີບເກີນໄປໃນສະພາບແວດລ້ອມການຜະລິດມະຫາຊົນ. ອະແດບເຕີ Unoset ກັບ RSM 50 Pallet Set ສໍາລັບ Wire EDM ຮັບຮູ້ການແລກປ່ຽນ pallet ໄວແລະການສືບທອດ datum ໃນທົ່ວບ່ອນເຮັດວຽກທີ່ແຕກຕ່າງກັນ. The Wire EDM Chuck for Precision Workholding with three-way adjustment allow operators to correct workpiece angular offset without repeated part disassembly . ການອອກແບບໂຄງສ້າງກອບເປີດຮັບປະກັນພື້ນທີ່ພຽງພໍສໍາລັບການ electrode ສາຍຜ່ານ, ຫຼີກເວັ້ນການຂັດຂວາງ fixture ໃນລະຫວ່າງການຕັດ contour ສະລັບສັບຊ້ອນ. ການປິ່ນປົວດ້ວຍການຕ້ານການ rust ທີ່ມີຄວາມເຂັ້ມແຂງຮັບມືກັບການແຊ່ນ້ໍາໃນໄລຍະຍາວ, ແລະການກໍານົດຫນ້າດິນທີ່ມີຄວາມແມ່ນຍໍາເຮັດໃຫ້ datum ຫມັ້ນຄົງພາຍໃຕ້ການ flushing jet ນ້ໍາຢ່າງຕໍ່ເນື່ອງ. chucks ທີ່ເລືອກຢ່າງສົມເຫດສົມຜົນຫຼຸດຜ່ອນການຜິດປົກກະຕິທີ່ເຮັດໃຫ້ເກີດຄວາມກົດດັນ, ຮັກສາເລຂາຄະນິດຂອງ workpiece ຕົ້ນສະບັບຕະຫຼອດວົງຈອນການຕັດທັງຫມົດ submerged.
ສິ່ງອໍານວຍຄວາມສະດວກທີ່ເຮັດໃຫ້ຕາຍສາມາດຫຼຸດລົງອັດຕາການ rework ທີ່ເກີດມາຈາກການຜິດປົກກະຕິ clamping- triggered ສໍາລັບ workpieces ຂະຫນາດນ້ອຍແລະແຜ່ນບາງເສັ້ນລວດຕັດ?
ພາກສ່ວນຝາບາງ ແລະ ຂະໜາດຈຸນລະພາກ ໄດ້ກາຍເປັນຜະລິດຕະພັນຫຼັກສຳລັບກອງປະຊຸມຕັດສາຍໄຟຫຼາຍແຫ່ງ. ຜົນບັງຄັບໃຊ້ການຍຶດທີ່ເກີນ ຫຼື ບໍ່ສະໝ່ຳສະເໝີແມ່ນໜຶ່ງໃນແຫຼ່ງອັນດັບຕົ້ນຂອງອົງປະກອບຕັດສາຍໄຟທີ່ບົກພ່ອງ. Wire EDM Chucks ຊ່ວຍໃຫ້ຜູ້ປະຕິບັດການສາມາດສໍາເລັດຮູບການຍຶດ, ການຈັດຕໍາແຫນ່ງມຸມສາກແລະການວັດແທກຊົດເຊີຍພາຍນອກຖັງເຄື່ອງຈັກທີ່ເຕັມໄປດ້ວຍນ້ໍາ. ຜູ້ປະຕິບັດການຮັບປະກັນຊ່ອງຫວ່າງໃສ່ chucks ເທິງ workbenches ເສີມ, ສໍາເລັດການກວດກາຂອງຮາບພຽງຢູ່ແລະສະຖານະຕໍາແຫນ່ງ, ຫຼັງຈາກນັ້ນຕິດປະກອບ fixture-workpiece ທັງຫມົດໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ.
variants pneumatic ອະນຸຍາດໃຫ້ປັບລະອຽດຂອງຄວາມກົດດັນ clamping, ປະສິດທິພາບປ້ອງກັນ warpage workpiece ທີ່ເກີດຈາກການ tighten ຫຼາຍເກີນໄປ. ໃນເວລາທີ່ວິສາຫະກິດດໍາເນີນການ datum ເປັນເອກະພາບໃນທົ່ວສະຖານີເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ, chucks ເຫຼົ່ານີ້ສາມາດຈັບຄູ່ກັບໂມດູນຈາກ Quick Change Workholding System, realizing fast fixture transfer between benches pre-setting, sinker EDM stations and wire-cut device. ຂະບວນການເຮັດວຽກນີ້ຫຼີກລ່ຽງການຖອດສ່ວນທີ່ຊໍ້າຊ້ອນ ແລະຍຶດຕິດຄືນໃໝ່, ຕັດຄວາມຜິດພາດໃນການຈັດຮຽງທີ່ເກີດຈາກມະນຸດ ແລະຫຼຸດຜ່ອນການຂູດທີ່ເກີດຈາກຄວາມກົດດັນຢ່າງຫຼວງຫຼາຍໃນລະຫວ່າງການປະມວນຜົນການຕັດສາຍໄຟໃຕ້ນ້ຳ.
ຄວາມເຂັ້ມແຂງຜະລິດຕະພັນຫຼັກ
ໂຄງປະກອບການຍຶດຕິດດ້ວຍຄວາມກົດດັນຕ່ໍາຫຼຸດຜ່ອນການບີບອັດຜິດປົກກະຕິ, ດັດແປງໂດຍສະເພາະສໍາລັບຝາບາງໆ, ຂະຫນາດນ້ອຍແລະມີຄວາມແມ່ນຍໍາບິດເບືອນໄດ້ງ່າຍ.
ຮູບແບບສະຖາປັດຕະຍະກຳແບບເປີດສະຫງວນພື້ນທີ່ເຄື່ອນທີ່ພຽງພໍສຳລັບສາຍໄຟຟ້າ, ລົບລ້າງຄວາມສ່ຽງຕໍ່ການປະທະກັນຂອງອຸປະກອນສຳລັບເສັ້ນທາງຕັດຮູບຊົງທີ່ສັບສົນ.
ຮູບແບບການຂັບຂີ່ທີ່ມີຢູ່ຫຼາຍຮູບແບບ: ການລັອກກົນຈັກດ້ວຍມືແລະຕົວຍຶດ pneumatic ທີ່ສາມາດປັບໄດ້ເຫມາະກັບການພັດທະນາຕົ້ນແບບແລະການຜະລິດ batch ທີ່ມີປະລິມານສູງຕາມລໍາດັບ.
ການປິ່ນປົວດ້ານຕ້ານການ corrosion ປັບຕົວກັບສະພາບແວດລ້ອມການເຮັດວຽກທີ່ຈົມນ້ໍາໃນໄລຍະຍາວ, ຕ້ານການເຊາະເຈື່ອນຈາກການໄຫຼວຽນຂອງນ້ໍາແລະການຂະຫຍາຍວົງຈອນການບໍລິການ fixture.
ການແນະນຳໂມດູນຜະລິດຕະພັນ
JWGRIP ແຜ່ນຍຶດຕິດດ້ວຍສາຍໄຟ JWGRIP ປະສົມປະສານກັບເຄື່ອງຕັດດ້ວຍມື, ທໍ່ນິວເມຕິກ ແລະຊຸດພາເລດອະແດບເຕີເພື່ອໃຫ້ກວມເອົາຄວາມຕ້ອງການການຜະລິດຕັດສາຍທີ່ຫຼາກຫຼາຍ.
Wire EDM Vise for Precision Workholding is the cost-effective manual solution , ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບຊິ້ນສ່ວນຕາຍຊຸດຂະຫນາດນ້ອຍແລະການປຸງແຕ່ງຕົວຢ່າງຕົ້ນ. Pneumatic Chuck ສໍາລັບ Wire EDM Workholding ມີລັກສະນະຜົນບັງຄັບໃຊ້ທີ່ຄວບຄຸມໄດ້, ເຫມາະສໍາລັບການຜະລິດຂະຫນາດໃຫຍ່ຂອງອົງປະກອບກໍາແພງບາງບ່ອນທີ່ຄວາມສອດຄ່ອງຂອງ clamping-force ມີຄວາມສໍາຄັນ. Unoset Adapter ກັບ RSM 50 Pallet Set ສໍາລັບ Wire EDM ສະຫນັບສະຫນູນການ swapping ໄວແບບ pallet ແລະການສືບທອດ datum. ສາມທາງທີ່ປັບໄດ້ Wire EDM Chuck ສໍາລັບ Precision Workholding ອໍານວຍຄວາມສະດວກໃນການແກ້ໄຂມຸມໂດຍບໍ່ມີການໂຍກຍ້າຍ workpiece. ຫນ່ວຍງານທັງຫມົດເຫຼົ່ານີ້ເປັນຂອງລະບົບນິເວດຜະລິດຕະພັນ Wire EDM Workholding Fixtures ທີ່ສົມບູນ. ຖ້າການປຸງແຕ່ງ sinker-EDM ຕໍ່ມາແມ່ນຕ້ອງການສໍາລັບການໃສ່ແຜ່ນຕາຍ, ຜູ້ໃຊ້ສາມາດຮັບຮອງເອົາຮາດແວທີ່ກົງກັນຈາກ R-Type EDM Workholding System, ດັ່ງນັ້ນ workpieces ຮັກສາການອ້າງອີງທີ່ສອດຄ່ອງກັນໂດຍຜ່ານຂັ້ນຕອນການປຸງແຕ່ງຫຼາຍ.
ສະຖານະການຄໍາຮ້ອງສະຫມັກທົ່ວໄປ
ໜ່ວຍຍຶດຍຶດເຫຼົ່ານີ້ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດເຄື່ອງປັ້ນດິນເຜົາທີ່ມີຄວາມແມ່ນຍໍາ, ການປຸງແຕ່ງອົງປະກອບຈຸນລະພາກທາງການແພດ, ການຜະລິດໃສ່ແມ່ພິມຂອງຕົວເຊື່ອມຕໍ່, ແລະວຽກງານຕັດສາຍໄຟໃນອະວະກາດຂະໜາດນ້ອຍ. ພວກມັນເຫມາະກັບເຄື່ອງຕັດສາຍໄຟຄວາມໄວສູງລະດັບກາງ ແລະຄວາມໄວສູງ, ປະຕິບັດການຍຶດຕິດຝາບາງໆ, ເຂັມປັກສຽບນ້ອຍໆ, ແຜ່ນໄຟຟ້າທີ່ຊັບຊ້ອນ ແລະຊ່ອງຫວ່າງທີ່ແຂງ-ໂລຫະປະສົມ. ບໍ່ວ່າຈະເປັນການປັບອຸປະກອນຕັດສາຍໄຟເກົ່າຄືນໃຫມ່ ຫຼືການສ້າງຈຸລັງທີ່ເຮັດດ້ວຍເສັ້ນຕາຍທີ່ມີຄວາມແມ່ນຍໍາໃໝ່, ແຜ່ນເຫຼັກທີ່ກົງກັນດີຈະສະກັດກັ້ນການບິດເບືອນທີ່ເຮັດໃຫ້ເກີດການບິດເບືອນ ແລະປັບປຸງຄວາມຖືກຕ້ອງຂອງໂປຣໄຟລ໌ສຸດທ້າຍຂອງອົງປະກອບສໍາເລັດຮູບ. ພວກມັນໄດ້ຖືກຮັບຮອງເອົາຢ່າງກວ້າງຂວາງໂດຍໂຮງງານຜະລິດເຄື່ອງຕາຍທີ່ມີຄວາມແມ່ນຍໍາ, ຜູ້ສະຫນອງອຸປະກອນການແພດແລະວິສາຫະກິດທີ່ດໍາເນີນວຽກຕັດສາຍທີ່ມີຄວາມຫຍຸ້ງຍາກສູງ.
ການອ້າງອີງພາກປະຕິບັດ
ທໍາອິດວິເຄາະອຸປະກອນການ workpiece, ຄວາມຫນາຂອງຝາແລະ rigidity: ແຜ່ນບາງໆຂອງຝາໄດ້ຢ່າງງ່າຍດາຍ-deformed ຄວນຈັດລໍາດັບຄວາມສໍາຄັນຂອງ pneumatic-force-adjustable ຮູບແບບເພື່ອຫຼີກເວັ້ນການຄວາມເສຍຫາຍ over-clamp. ອົງປະກອບຂອງຕາຍທີ່ຫນາແຫນ້ນສາມາດເລືອກວິທີແກ້ໄຂແບບຄູ່ມືທີ່ມີຄ່າໃຊ້ຈ່າຍທີ່ມີປະສິດທິພາບ. ຢືນຢັນການຕັດຄວາມຊັບຊ້ອນ contour ແລະກວດເບິ່ງວ່າໂຄງສ້າງ fixture ຈະຕັນເສັ້ນທາງການເຄື່ອນໄຫວຂອງສາຍໄຟຟ້າ.
ປະເມີນຂະຫນາດ batch ການຜະລິດ: ສະຖານະການການຜະລິດຫຼາຍຄັ້ງແລກປ່ຽນຜົນປະໂຫຍດຫຼາຍຈາກ chucks pneumatic ແລະຊຸດອະແດບເຕີ pallet. ຖ້າທ່ານຕັ້ງໃຈທີ່ຈະແບ່ງປັນອຸປະກອນກັບອຸປະກອນຂະບວນການອື່ນໆ, ຢືນຢັນຄວາມເຂົ້າກັນໄດ້ກັບການໂຕ້ຕອບຂອງ Quick Change Workholding System ລ່ວງຫນ້າ. ໃນເວລາທີ່ປະເຊີນກັບຄວາມສັບສົນກ່ຽວກັບການກໍາຫນົດຄ່າການບີບບັງຄັບຫຼືການເລືອກໂຄງສ້າງ, ທ່ານອາດຈະອ້າງອີງໃສ່ເອກະສານດ້ານວິຊາການຢ່າງເປັນທາງການຂອງ JWGRIP ແລະການອ້າງອິງ workpiece-case ເພື່ອກັ່ນຕອງການແກ້ໄຂທີ່ເຫມາະສົມຕາມຂະຫນາດເປົ່າແລະຄຸນລັກສະນະຄວາມເຂັ້ມງວດ.
ຄໍາແນະນໍາການດໍາເນີນງານປະຈໍາວັນ
ການໄຫຼວຽນຂອງນ້ໍາ, chip ໂລຫະແລະ particle residue ລະອຽດຈະສະສົມຢູ່ໃນຄາງກະໄຕ clamping ແລະຊອກຫາຫນ້າດິນໃນລະຫວ່າງການການຜະລິດຕັດສາຍຢ່າງຕໍ່ເນື່ອງ. ການກຳຈັດສິ່ງເສດເຫຼືອອອກຈາກຮ່ອງຄາງກະໄຕຢ່າງທັນເວລາ ແລະ ການຈັດຕຳແໜ່ງໜ້າກະສານອ້າງອີງປ້ອງກັນການບ່ຽງເບນຄວາມສູງທີ່ເກີດຈາກອະນຸພາກ ແລະ ການອຽງຂອງວຽກ. ຫຼີກເວັ້ນການນໍາໃຊ້ກໍາລັງຫຼາຍເກີນໄປໃນລະຫວ່າງການແຫນ້ນດ້ວຍມື; overtightening ຈະງໍຊ່ອງຫວ່າງບາງແລະຍັງ deform ຮ່າງກາຍ fixture ຄາງກະໄຕ.
ສໍາລັບແບບ pneumatic, ຮັກສາອາກາດປ້ອນເຂົ້າໃຫ້ສະອາດແລະແຫ້ງເພື່ອປ້ອງກັນບໍ່ໃຫ້ກະບອກສູບພາຍໃນເປັນ rusting. ຫຼັງຈາກວົງຈອນການຜະລິດປະຈໍາວັນ, ລ້າງ chucks ຢ່າງລະອຽດ, ເຊັດອອກ stains ນ້ໍາແລະນໍາໃຊ້ການປ້ອງກັນຕ້ານ rust ໂດຍສະເພາະສໍາລັບຄາງກະໄຕແລະສະຖານທີ່ຍົນ. ປ່ຽນຄາງກະໄຕທີ່ສວມໃສ່ເປັນໄລຍະໆ, ເພາະວ່າໜ້າຄາງກະໄຕທີ່ແຕກຫັກຈະເຮັດໃຫ້ເກີດການສຽດສີທີ່ບໍ່ຄົງທີ່ ແລະຄວາມສ່ຽງຕໍ່ການລົ້ມລົງພາຍໃຕ້ສະພາບການຕັດທີ່ຝັງຢູ່ໃນນໍ້າ. ນິໄສການເຮັດວຽກທີ່ດີສາມາດຮັກສາຄວາມຫມັ້ນຄົງຂອງສະຖານທີ່ໃນໄລຍະຍາວແລະອັດຕາຄວາມຜິດປົກກະຕິຕ່ໍາສໍາລັບ batches ຕັດສາຍທີ່ມີຄວາມແມ່ນຍໍາສູງ.



- View as

Wire EDM Chuck ສໍາລັບການເຮັດວຽກທີ່ຊັດເຈນ
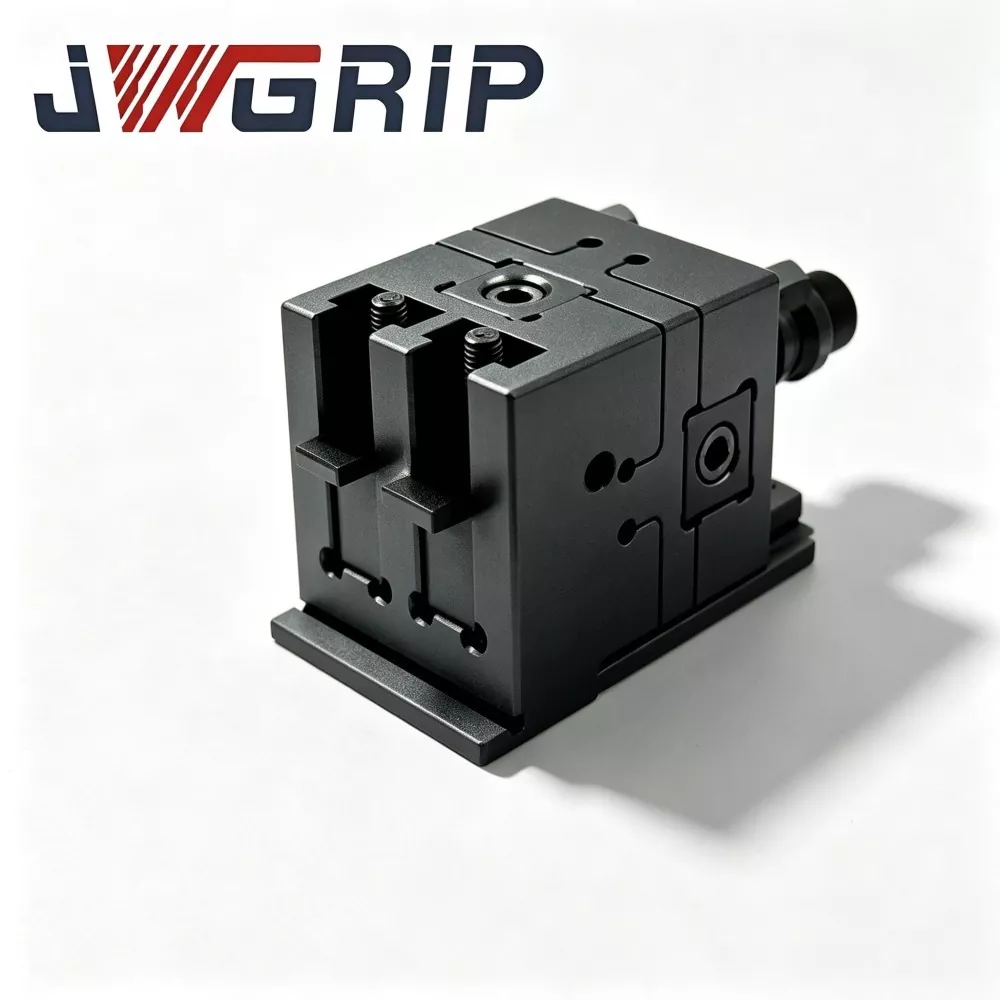
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Wire EDM Chuck ສໍາລັບ Precision Workholding ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງໂດຍກົງຈາກໂຮງງານຜະລິດແລະການບໍລິການແກ້ໄຂ OEM ມືອາຊີບສໍາລັບກອງປະຊຸມສັນຍາຍ່ອຍ mold ທີ່ມີປະລິມານຕ່ໍາປະສົມສູງທົ່ວໂລກ. ມັນເປັນອຸປະກອນຍຶດຕິດແບບປະສົມປະສານທີ່ປ່ຽນແປງໄວທີ່ປັບປຸງໃຫ້ເໝາະສົມເປັນພິເສດສໍາລັບສະພາບແວດລ້ອມການຜະລິດແບບຍືດຫຍຸ່ນ EDM ທີ່ປ່ຽນໄດ້ເລື້ອຍໆ. ມັນລວມຕົວໂຕ້ຕອບການຊອກຫາທີ່ຊັດເຈນໄວແລະໂຄງສ້າງຕ້ານການກັດກ່ອນນ້ໍາແບບມືອາຊີບເຂົ້າໄປໃນອຸປະກອນດຽວ, ກໍາຈັດການໂທຫາເຕັມທີ່ທີ່ຫນ້າເບື່ອຫນ່າຍແລະຂັ້ນຕອນການປັບຊ້ໍາອີກຄັ້ງທີ່ຕ້ອງການໂດຍອຸປະກອນຍຶດຕິດແບບດັ້ງເດີມໃນລະຫວ່າງການປ່ຽນຄໍາສັ່ງ.
UnoSet Adapter ກັບ RSM 50 Pallet Set ສໍາລັບ Wire EDM
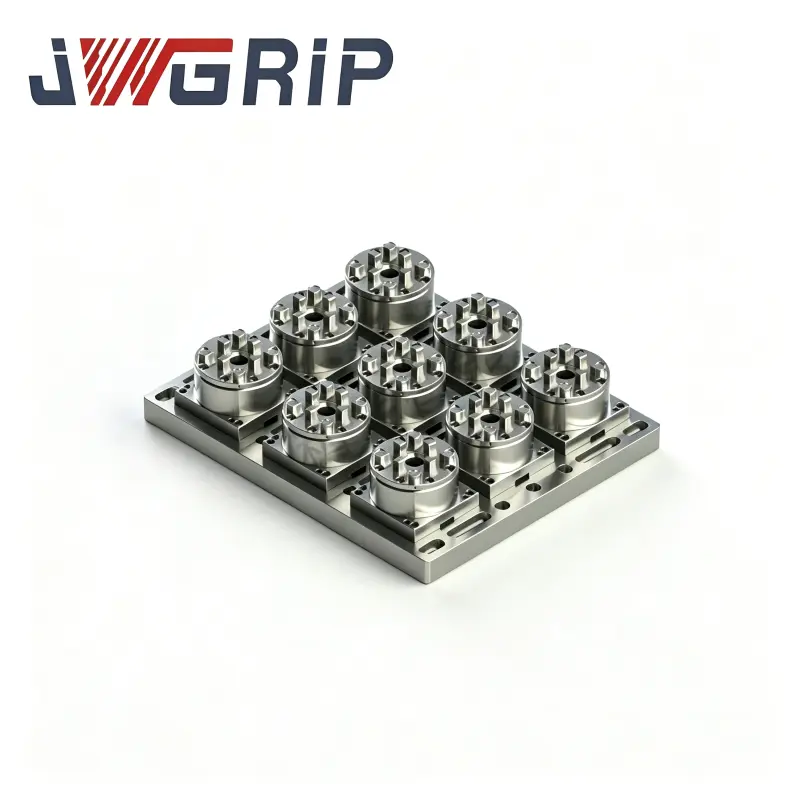
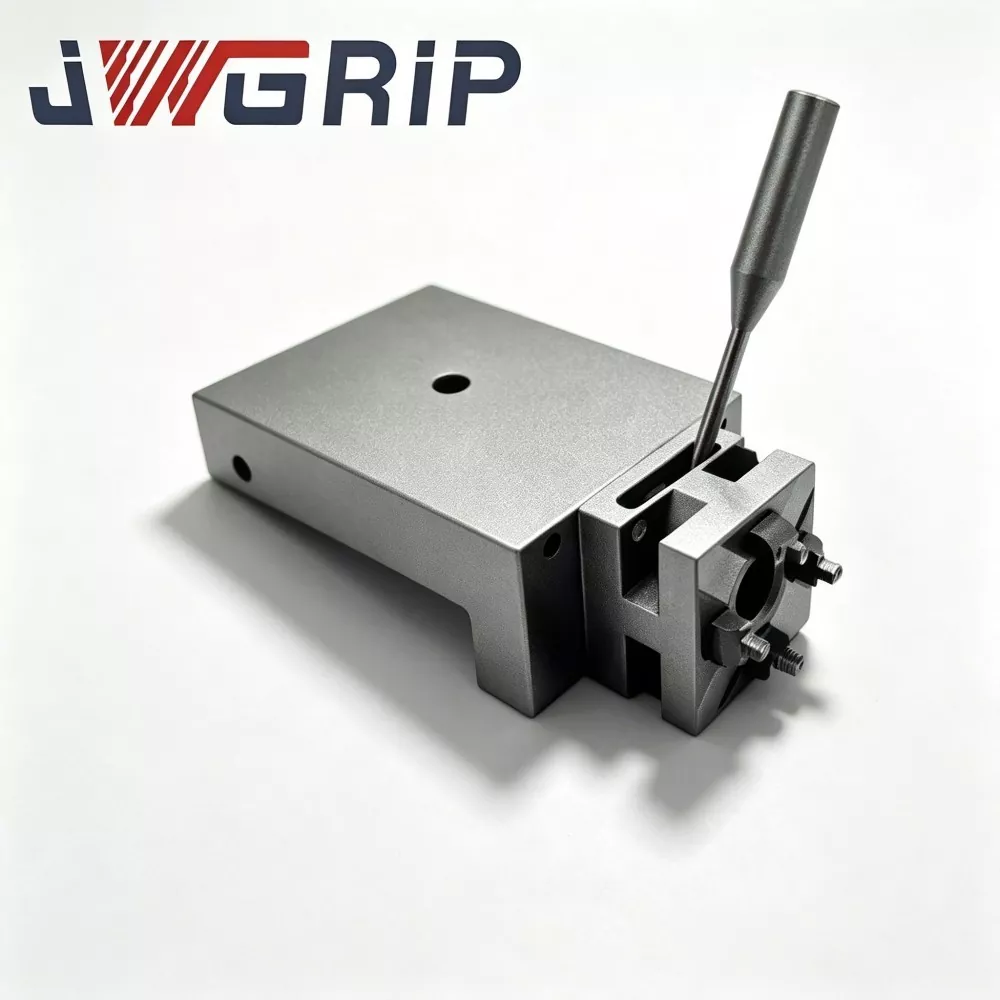
JWGRIP ແມ່ນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງ UnoSet Adapter ກັບ RSM 50 Pallet Set ສໍາລັບ Wire EDM ໃນປະເທດຈີນ, ມີຊຸດມາດຕະຖານທີ່ສົມບູນຢູ່ໃນຫຼັກຊັບແລະສະຫນັບສະຫນູນການສັ່ງຊື້ Bulk Order ທົ່ວໂລກສໍາລັບການສ້ອມແປງອຸປະກອນໂຮງງານ mold ແລະໂຄງການຍົກລະດັບລະບົບ fixture ປະສົມ. ມັນເປັນການແກ້ໄຂການປ່ຽນ fixture ຂ້າມລະບົບປະສົມປະສານອອກແບບເປັນພິເສດສໍາລັບສາຍ EDM ອຸປະກອນເກົ່າ retrofitting ແລະສະຖານະການການເຊື່ອມຕໍ່ fixture ຫຼາຍມາດຕະຖານ. ມັນປະສົມປະສານອະແດບເຕີການປ່ຽນແປງມາດຕະຖານຂອງ Unoset ແລະຈັບຄູ່ RSM 50 ທີ່ຕັ້ງ pallet ເຂົ້າໄປໃນຊຸດທີ່ສົມບູນ, ຕື່ມຂໍ້ມູນຊ່ອງຫວ່າງຂະຫນາດແລະ datum ຢ່າງຖືກຕ້ອງລະຫວ່າງການໂຕ້ຕອບເຄື່ອງ Unoset ແລະ RSM 50 fixture system.
Pneumatic Chuck ສໍາລັບ Wire EDM Workholding
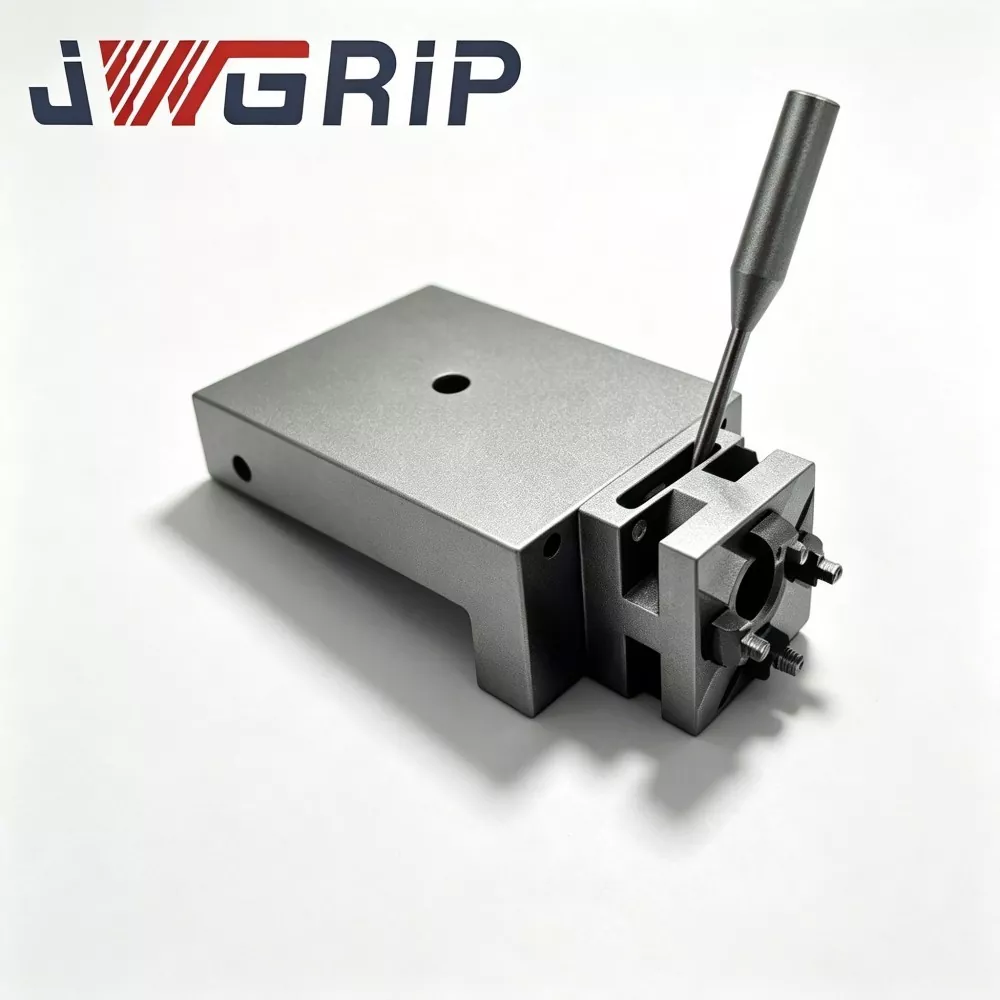
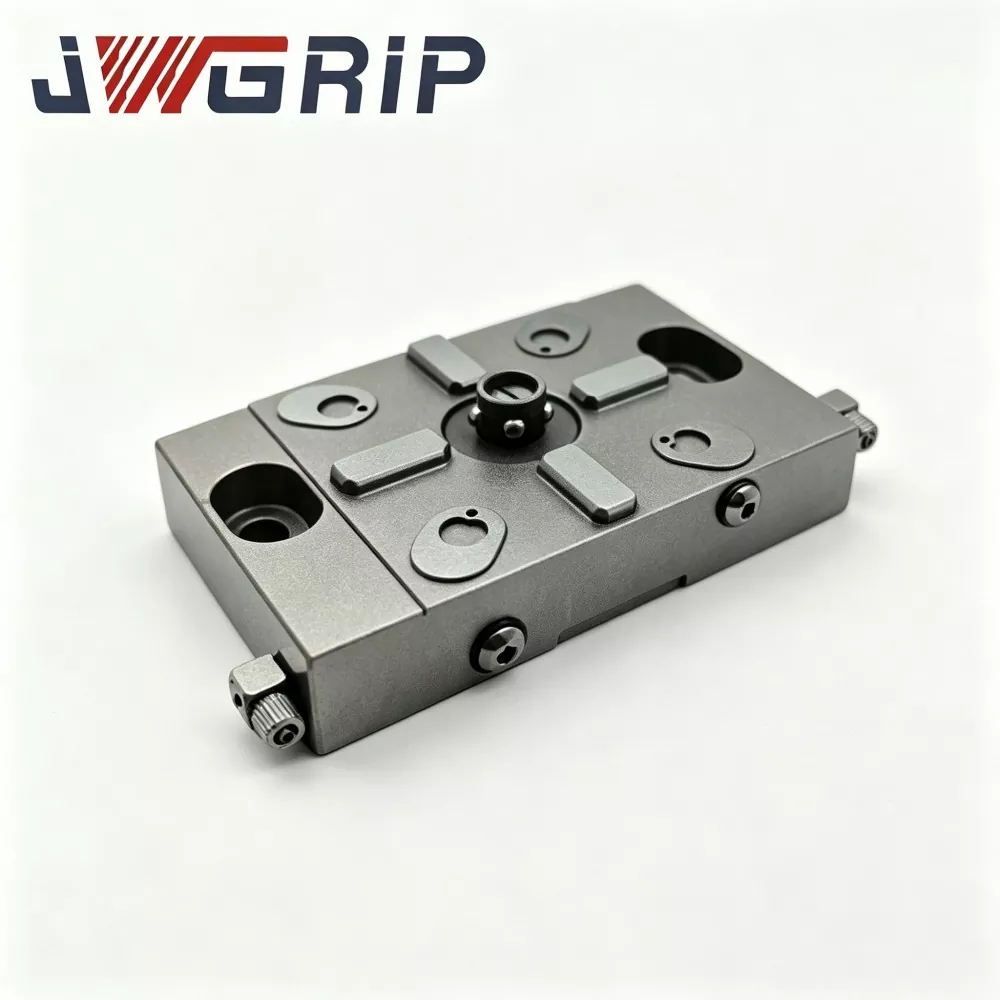
JWGRIP ແມ່ນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Pneumatic Chuck ສໍາລັບ Wire EDM Workholding ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງໂດຍກົງຈາກໂຮງງານແລະການປັບໂຄງສ້າງ OEM Customized ສໍາລັບສາຍການຜະລິດເສັ້ນລວດ submerged ອັດຕະໂນມັດທົ່ວໂລກ. ມັນແມ່ນອຸປະກອນຕ້ານການກັດກ່ອນແບບມືອາຊີບແບບປະສົມປະສານ pneumatic clamping ອອກແບບພິເສດສໍາລັບສະຖານະການເຄື່ອງຈັກທີ່ບໍ່ມີຄົນຂັບ EDM ສາຍທີ່ຈົມຢູ່ໃນນ້ໍາຢ່າງເຕັມສ່ວນ. ມັນປະສົມປະສານໂຄງສ້າງຕ້ານການປົນເປື້ອນຊ່ອງອາກາດສະເພາະແລະປະສິດທິພາບການລັອກ pneumatic ທີ່ມີຄວາມຫມັ້ນຄົງສູງເຂົ້າໄປໃນອຸປະກອນດຽວ, ການກໍາຈັດຂໍ້ບົກພ່ອງຂອງ chucks pneumatic ແຫ້ງທໍາມະດາເຊັ່ນ: ການແຊກຊຶມຂອງນ້ໍາ, ການຕິດຂັດ piston ແລະການຫຼຸດຜ່ອນຜົນບັງຄັບໃຊ້ clamping ໃນສະພາບແວດລ້ອມໃຕ້ນ້ໍາ.

Wire EDM Vise ສໍາລັບການເຮັດວຽກທີ່ຊັດເຈນ
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງ Wire EDM Vise ສໍາລັບ Precision Workholding ໃນປະເທດຈີນ, ທີ່ມີຮູບແບບມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະສະຫນັບສະຫນູນການສັ່ງຊື້ຈໍານວນຫລາຍທົ່ວໂລກສໍາລັບກອງປະຊຸມການຜະລິດສາຍໄຟ submerged ມືອາຊີບ. ມັນເປັນອຸປະກອນຍຶດຕິດແບບມືອາຊີບແບບປະສົມປະສານທີ່ມີຄວາມເຂັ້ມງວດສູງທີ່ປັບປຸງເປັນພິເສດສໍາລັບສະຖານະການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາຂອງສາຍ EDM ເຕັມ submersion. ມັນປະສົມປະສານການປະຕິບັດຂອງວັດສະດຸທີ່ມີຄວາມຄົງຕົວຂອງ cryogenically ແລະໂຄງສ້າງການເສີມຂອງຄາງກະໄຕຕ້ານການ deflection ເຂົ້າໄປໃນຫນ່ວຍດຽວ, ປະສິດທິຜົນແກ້ໄຂບັນຫາຂອງຄາງກະໄຕ tilting, clamping uneven ແລະ micro-deviation ຂອງ vises ທົ່ວໄປທົ່ວໄປໃນສະພາບແວດລ້ອມການເຮັດວຽກທີ່ຈົມນ້ໍາໃນໄລຍະຍາວ.
JWGRIP ເປັນຜູ້ຜະລິດ ແລະຜູ້ສະໜອງ ສາຍ EDM Chucks ມືອາຊີບໃນປະເທດຈີນ. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານຢ່າງອົບອຸ່ນກັບການຂາຍຍົກຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງໃນລາຄາທີ່ແຂ່ງຂັນຈາກໂຮງງານຂອງພວກເຮົາ.
ຄໍາແນະນໍາຂ່າວ