ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ຜູ້ຜະລິດມືອາຊີບຂອງລະບົບການເຮັດວຽກ R-Type EDM ສໍາລັບຄໍາຮ້ອງສະຫມັກ EDM ທີ່ຊັດເຈນ
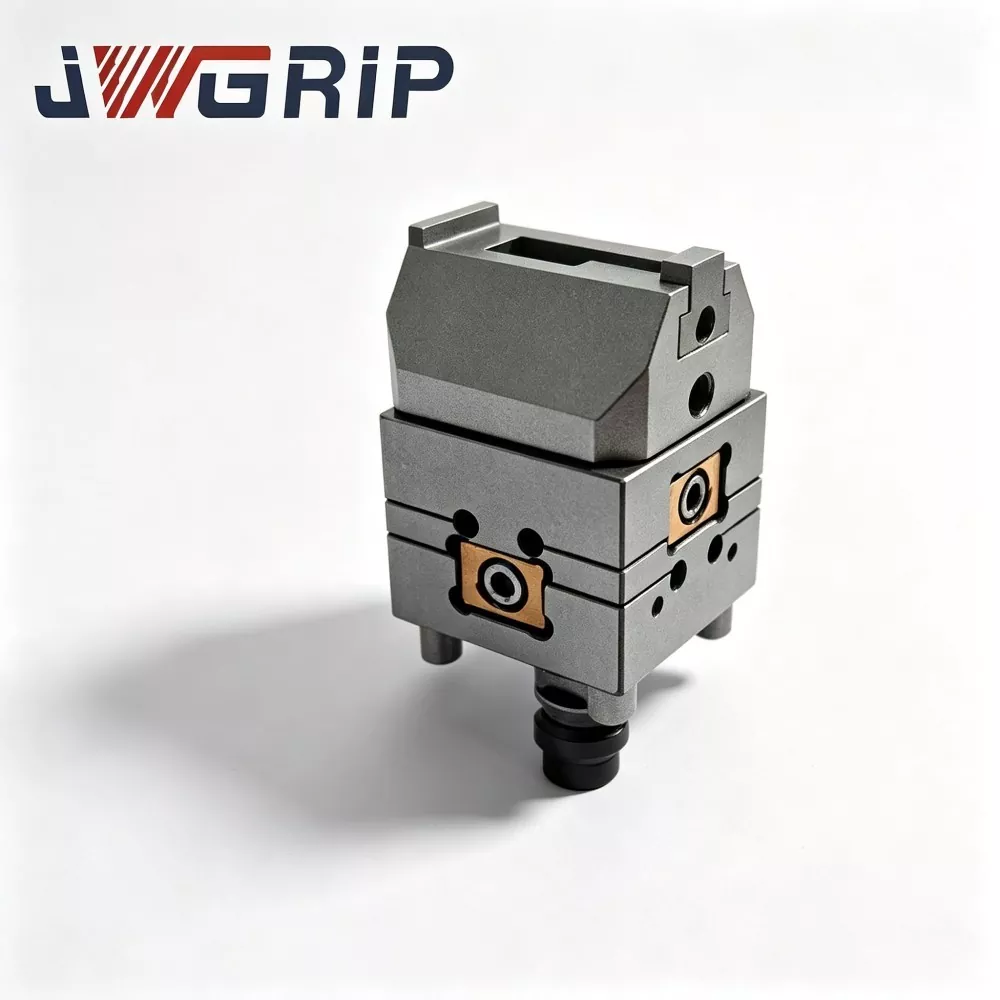
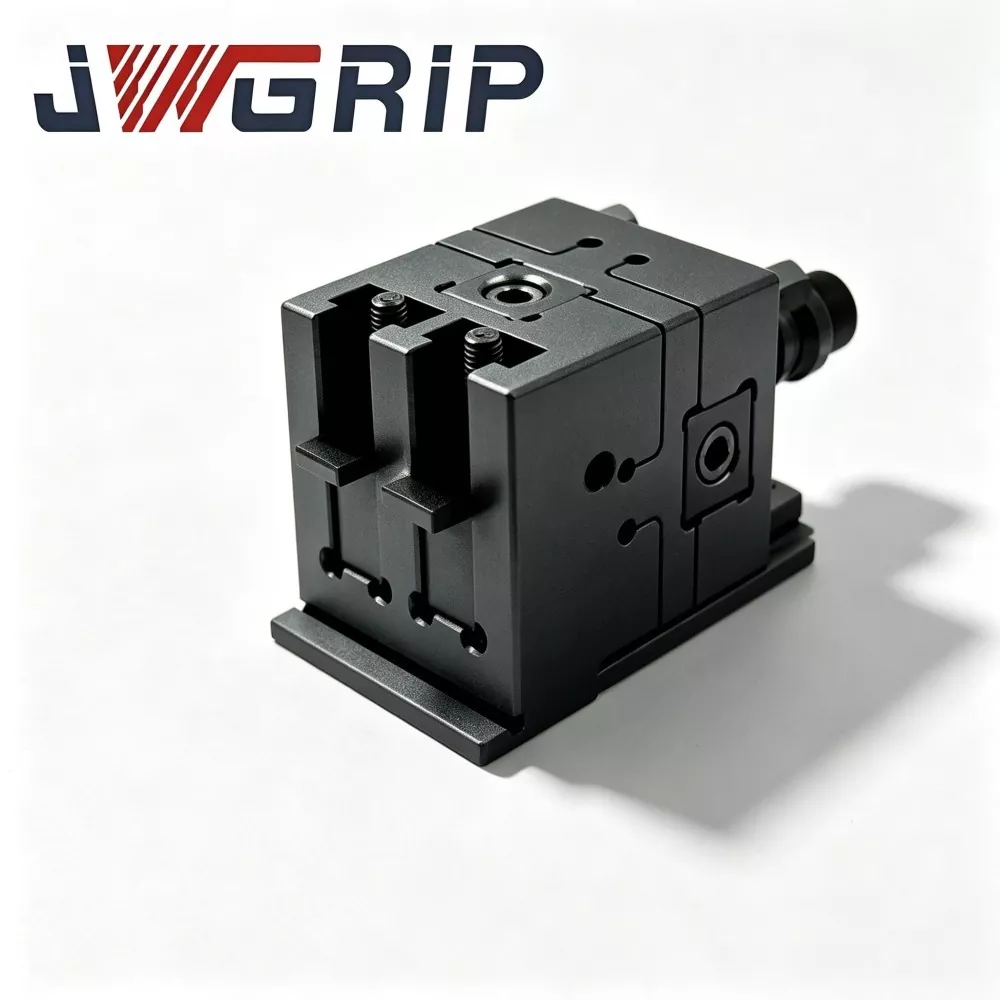
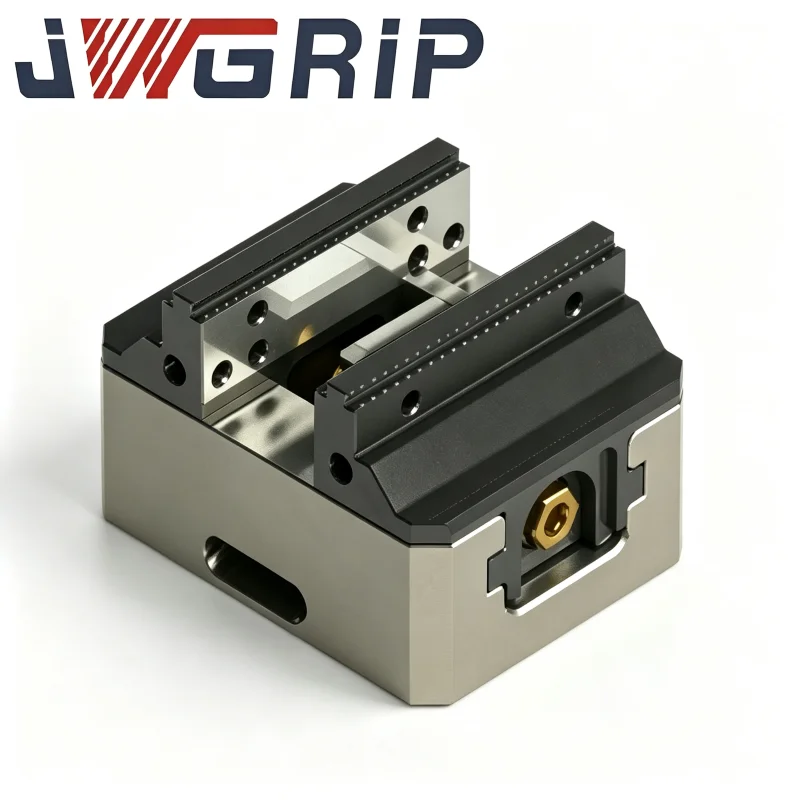
ໃນຖານະເປັນຜູ້ຜະລິດທີ່ມີປະສົບການທີ່ມີຄວາມຊ່ຽວຊານໃນ R-Type EDM Workholding System,JWGRIPພັດທະນາລູກປັດ EDM ທີ່ປັບແຕ່ງເອງ, ຜູ້ຖື electrode ແລະແຜ່ນກາງໂດຍຜ່ານທີມງານ R & D ຂອງພວກເຮົາ. ແພລະຕະຟອມການຍຶດນີ້ແມ່ນເຄື່ອງມືແກ້ໄຂທີ່ເລັ່ງດ່ວນທີ່ມີຈຸດປະສົງທີ່ສ້າງຂຶ້ນສໍາລັບເຄື່ອງຈັກ EDM ທີ່ຈົມນ້ໍາຕາຍ, ເຄື່ອງປ່ຽນ electrode ອັດຕະໂນມັດແລະເຄື່ອງຈັກແມ່ພິມຕະຫຼອດໂມງ. ໃນຂະນະດຽວກັນ, ພວກເຮົາຍັງສະຫນອງລະບົບການຈັດຕໍາແຫນ່ງຈຸດສູນແລະລະບົບການເຮັດວຽກຂອງການປ່ຽນແປງດ່ວນສໍາລັບຄວາມຕ້ອງການອັດຕະໂນມັດ CNC ຂອງທ່ານ. ຮູ້ສຶກບໍ່ເສຍຄ່າທີ່ຈະສົ່ງສອບຖາມສໍາລັບວົງຢືມແລະລາຍລະອຽດສະເພາະ!
ຄວາມຖືກຕ້ອງຂອງ electrode ຫາຍໄປໃສ?
ທຸກໆຮ້ານ mold ຮູ້ວ່າຄຸນນະພາບຢູ່ຕາມໂກນແມ່ນຂຶ້ນກັບຄວາມຖືກຕ້ອງຂອງ electrode. ແຕ່ຄວາມຖືກຕ້ອງບໍ່ໄດ້ຖືກສ້າງຂື້ນຢູ່ໃນເຄື່ອງ EDM - ມັນຖືກສ້າງຂຶ້ນ, ແລະມັກຈະສູນເສຍ, ດົນນານກ່ອນ. ຈຸດສູນເສຍຕາມປົກກະຕິແມ່ນ: ການບິດເບືອນຂອງຕົວຍຶດໃນເວລາທີ່ electrode ເປົ່າຖືກຕັ້ງຢູ່ໃນເຄື່ອງ CNC, ການວັດແທກຄວາມຜິດພາດໃນລະຫວ່າງການກວດກາ, ການຜິດປົກກະຕິໃນລະຫວ່າງການຈັບ, ແລະການເລື່ອນຕໍາແຫນ່ງທຸກໆຄັ້ງທີ່ electrode ຖືກປ່ຽນຢູ່ໃນຕາຕະລາງ EDM.
ຫຼາຍໆກອງປະຊຸມຍອມຮັບການສູນເສຍເຫຼົ່ານີ້ເປັນ "ການປ່ຽນແປງການຜະລິດປົກກະຕິ". ໃນຄວາມເປັນຈິງ, ພວກມັນສະສົມ: ການຊົດເຊີຍ 0.01 ມມໃນເວລາຍຶດ, ອີກ 0.02 ມມທີ່ມີການປ່ຽນແປງ, ແລະໃນໄວໆນີ້ຝາຢູ່ຕາມໂກນຈະບໍ່ກົງກັບຮູບແບບ 3D - ແມ່ພິມຈະເຮັດວຽກໃຫມ່, ແລະ electrode ຕ້ອງໄດ້ຮັບການຕັດໃຫມ່.
ຮ້ານແມ່ພິມແບບມືອາຊີບປ້ອງກັນການສູນເສຍທີ່ສະສົມເຫຼົ່ານີ້ໄດ້ແນວໃດ? ພວກເຂົາບໍ່ໄດ້ອີງໃສ່ທັກສະຜູ້ປະກອບການຢ່າງດຽວ. ພວກເຂົາເຈົ້າອີງໃສ່ລະບົບການເຮັດວຽກທີ່ຮັກສາ electrode datum ຄືກັນຈາກເຄື່ອງ electrode CNC ຕະຫຼອດໄປຕາຕະລາງ EDM.
ຂະບວນການເຕັກໂນໂລຢີ
CNC electrode machining: electrode ເປົ່າແມ່ນ clamped ໃນຕົວຍຶດ electrode R-Type. ເນື່ອງຈາກວ່າຕົວຍຶດເອົາຈຸດເປົ່າຫວ່າງໂດຍອັດຕະໂນມັດ, ໄຟຟ້າທີ່ຫລໍ່ຫຼອມແມ່ນສຸມໃສ່ datum ຈາກການຕັດທໍາອິດ. ສໍາລັບ graphite ຮອບຫຼື electrodes ທອງແດງ, R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ຮັກສາ shank ແຫນ້ນຢູ່ໃນແກນ.
ການກວດສອບແລະການປັບທຽບ: electrode ສໍາເລັດຮູບຍ້າຍໄປສະຖານີວັດແທກໂດຍທີ່ຖືຂອງມັນຍັງຕິດຢູ່. ການນໍາໃຊ້ R-Type CNC Calibration Block ສໍາລັບ EDM Workholding, ຜູ້ປະກອບການກວດສອບ datum ຢ່າງໄວວາ, ດັ່ງນັ້ນທຸກ electrode ປະຕິບັດການອ້າງອິງທີ່ຮູ້ຈັກແລະກວດສອບໃນຂັ້ນຕອນຕໍ່ໄປ.
Roughing EDM: electrode ຖືກລັອກເຂົ້າໄປໃນ chuck ໃນເຄື່ອງ EDM. ເນື່ອງຈາກວ່າ chuck ສົ່ງຄືນທຸກ electrode ກັບເອກະສານອ້າງອີງດຽວກັນ, sparking roughing ເລີ່ມຕົ້ນແທ້ບ່ອນທີ່ໂຄງການຄາດວ່າຈະມັນ, ວົງຈອນຫຼັງຈາກວົງຈອນ.
ການສໍາເລັດຮູບ EDM: ໃນເວລາທີ່ electrode roughing ໄດ້ຖືກບໍລິໂພກ electrode ສໍາເລັດຮູບ clamped ສຸດມາດຕະຖານຜູ້ຖືດຽວກັນຫຼຸດລົງເຂົ້າໄປໃນ datum ດຽວກັນ. ບໍ່ມີ re-probing, ບໍ່ມີ re-zeroing, ບໍ່ມີການຄາດເດົາ. ນີ້ແມ່ນວິທີການຜະສົມຜະຫນັງຢູ່ຕາມໂກນໂດຍບໍ່ມີຂັ້ນຕອນແລະເປັນຫຍັງຄຸນນະພາບສໍາເລັດຮູບຄົງຄົງທີ່ເຖິງແມ່ນວ່າຢູ່ໃນການເລື່ອນຊ້າ.
ຫຼັກການເຮັດວຽກຫຼັກ
R-Type EDM Workholding System ເປັນແພລະຕະຟອມການຈັດການວຽກທີ່ປ່ຽນແປງໄວມາດຕະຖານສໍາລັບ EDM ທີ່ຈົມລົງຕາຍ. ຊຸດ R ກວມເອົາ chucks, ຍຶດ, rods ຂະຫຍາຍ, collets ແລະແຜ່ນສູນກາງທີ່ທັງຫມົດ lock ກັບຫນຶ່ງ datum ທົ່ວໄປ.
ການອອກແບບຫຼັກແຍກການຍຶດຫນີຈາກສະຖານທີ່: datum ໄດ້ຖືກສ້ອມແຊມໃນເຄື່ອງ, ແລະຜູ້ຖືແມ່ນ clamped ຫຼືປ່ອຍອອກມາໃນວິນາທີ. ເນື່ອງຈາກວ່າທຸກອົງປະກອບແບ່ງປັນການອ້າງອິງດຽວກັນ, electrodes ສາມາດແລກປ່ຽນຢ່າງວ່ອງໄວໂດຍບໍ່ມີການ re-probing ຫຼື re-zeroing.
ນີ້ແມ່ນເຫດຜົນທີ່ວ່າລະບົບ R-Type ເປັນທາງເລືອກມາດຕະຖານສໍາລັບການເຮັດວຽກຂອງ electrode ໃນຮ້ານ mold, ເຄື່ອງປ່ຽນ electrode ອັດຕະໂນມັດແລະຈຸລັງ EDM ຫຸ່ນຍົນ.
ຍຸດທະສາດການປະຕິບັດ
ວິທີການຕັດການປ່ຽນແປງຈາກນາທີຫາວິນາທີ?
ໃຊ້ລູກບິດການປ່ອຍໄວນິວເມຕິກເພື່ອແລກປ່ຽນເລື້ອຍໆ. R-Type D150 Pneumatic EDM Chuck ປ່ອຍແລະລັອກດ້ວຍສັນຍານອາກາດຫນຶ່ງ, ເຫມາະສົມສໍາລັບ electrodes ທີ່ມີການປ່ຽນແປງຫຼາຍຄັ້ງຕໍ່ການປ່ຽນແປງ.
ວິທີການຮັກສາການຕັດເຄື່ອງ EDM ໃນຂະນະທີ່ທ່ານກະກຽມ electrode ຕໍ່ໄປ?
ປະກອບ electrodes ລ່ວງໜ້າໃສ່ຜູ້ຖືອາໄຫຼ່ຢູ່ບ່ອນນັ່ງ, ຈາກນັ້ນພຽງແຕ່ແລກປ່ຽນຕົວຍຶດຢູ່ເຄື່ອງ. R-Type 9-in-1 Pneumatic EDM Chuck ຊ່ວຍໃຫ້ທ່ານກະກຽມ electrodes ຫຼາຍອັນໃນການຕິດຕັ້ງດຽວ, ເຊິ່ງເປັນຕົວປະຫຍັດເວລາທີ່ແທ້ຈິງສໍາລັບການເຮັດວຽກຢູ່ຕາມໂກນໄຟຟ້າຫຼາຍ.
ເຮັດແນວໃດເພື່ອເຮັດໃຫ້ລະບົບເຫມາະສົມກັບຂະບວນການເຮັດວຽກທີ່ມີຢູ່ແລ້ວຂອງທ່ານ?
ເລີ່ມຕົ້ນດ້ວຍ chuck ຫນຶ່ງແລະຊຸດຂອງຖືສໍາລັບຂະຫນາດ electrode ເລື້ອຍໆທີ່ສຸດຂອງທ່ານ, ຫຼັງຈາກນັ້ນໃຫ້ຂະຫຍາຍຕົວຍຶດແລະຈຸດສູນກາງຂອງຄອບຄົວຂອງແຜ່ນເປັນຂັ້ນຕອນ.
ການພິຈາລະນາທີ່ສໍາຄັນ
ທ່ານເຄື່ອງຈັກໄຟຟ້າຂະຫນາດໃຫຍ່ຫຼືຂະຫນາດນ້ອຍ?
D150 ແລະ D100 chucks ເຫມາະສົມກັບ electrodes ຂະຫນາດກາງຫາຂະຫນາດໃຫຍ່; ຕົວຖືຂະໜາດກະທັດຮັດທີ່ມີແຜ່ນກາງ 54x54 ຫຼື 70x70 ເຫມາະກັບ electrodes ທີ່ມີຄວາມແມ່ນຍໍາສູງຂະຫນາດນ້ອຍກວ່າ.
ຄູ່ມືຫຼື pneumatic?
ຮູບແບບຄູ່ມືສະເຫນີຄວາມຫນ້າເຊື່ອຖືແລະຄ່າໃຊ້ຈ່າຍຕ່ໍາສໍາລັບ EDM ທໍາມະດາ; ແບບ pneumatic ກະກຽມທ່ານສໍາລັບການອັດຕະໂນມັດແລະຫຸ່ນຍົນ electrode ການປ່ຽນແປງ.
ວາງແຜນທີ່ຈະອັດຕະໂນມັດໃນພາຍຫຼັງບໍ?
ເລືອກທໍ່ນິວເມຕິກ ແລະເຄື່ອງວາງຈຸດສູນໃນຕອນນີ້ເພື່ອໃຫ້ຫຸ່ນຍົນ ຫຼື ເຊລ pallet ໃນອະນາຄົດຂອງທ່ານສາມາດເຊື່ອມຕໍ່ໄດ້ໂດຍບໍ່ຕ້ອງເຮັດວິສະວະກຳຄືນໃໝ່.
ເປັນຫຍັງຕ້ອງເລືອກ JWGRIP?
JWGRIP ເປັນຜູ້ຜະລິດ EDM ທີ່ເປັນມືອາຊີບ. ການກໍານົດໃບຫນ້າແມ່ນຫນ້າດິນທີ່ມີຄວາມແມ່ນຍໍາແລະທຸກ chuck, ຜູ້ຖືແລະແຜ່ນສູນກາງໄດ້ຖືກກວດກາເພື່ອເຮັດຊ້ໍາກ່ອນການຂົນສົ່ງ, ດັ່ງນັ້ນອົງປະກອບຈາກ batches ທີ່ແຕກຕ່າງກັນສາມາດແລກປ່ຽນກັນໄດ້.
ພວກເຮົາສະຫນອງໃຫ້ສໍາເລັດຊຸດ R-type — chuck, ຜູ້ຖື, rod ຂະຫຍາຍ, collet ແລະແຜ່ນສູນກາງ — ຈາກແຫຼ່ງດຽວ, ການກໍາຈັດບັນຫາການໂຕ້ຕອບທີ່ບໍ່ສອດຄ່ອງ.
ພວກເຮົາສະຫນັບສະຫນູນຂະຫນາດທີ່ກໍາຫນົດເອງແລະເລຂາຄະນິດພິເສດ, ແລະວິສະວະກອນຂອງພວກເຮົາຊ່ວຍໃຫ້ທ່ານຈັບຄູ່ອົງປະກອບກັບຮູບແບບເຄື່ອງ EDM ຂອງທ່ານແລະປົກກະຕິ electrode.
ສະຖານະການຄໍາຮ້ອງສະຫມັກທົ່ວໄປ
ການປຸງແຕ່ງ Sinker EDM ສໍາລັບແມ່ພິມສີດ, molds ຕາຍແລະ stamping mold ຢູ່ຕາມໂກນ.
ການປະມວນຜົນການເຊາະເຈື່ອນຢ່າງຕໍ່ເນື່ອງຫຼາຍ electrode ຮຽກຮ້ອງໃຫ້ມີຄວາມສອດຄ່ອງ datum ລະຫວ່າງຂັ້ນຕອນການ roughing ແລະສໍາເລັດຮູບ.
ກອງປະຊຸມການປຸງແຕ່ງ mold ກະກຽມການກໍ່ສ້າງຈຸລັງການຜະລິດ EDM ເຄິ່ງອັດຕະໂນມັດຫຼືອັດຕະໂນມັດຢ່າງເຕັມສ່ວນ.
Electrode pre-calibration ເຮັດວຽກກ່ຽວກັບອຸປະກອນ CNC auxiliary.




- View as

R-Type 156mm EDM Pallet ສໍາລັບ Zero Point Workholding
JWGRIP, ຜູ້ສະຫນອງທີ່ມີປະສົບການໃນການສະຫນອງການແກ້ໄຂ ODM ທີ່ໄດ້ຮັບການພິສູດສໍາລັບຮາດແວການເຮັດວຽກ EDM ທີ່ມີຄວາມແມ່ນຍໍາສູງ, ສະຫນອງ rigid-construction R-Type 156mm EDM Pallet for Zero Point Workholding, ອົງປະກອບການຊື້ທີ່ສໍາຄັນສໍາລັບ sinker EDM ການໂອນຂ້າມຂະບວນການໃນໂຮງງານຜະລິດ mold ຂະຫນາດໃຫຍ່ຂະຫນາດກາງ. ເຮັດດ້ວຍເຫຼັກໂລຫະປະສົມກ່ອນຄວາມແຂງທີ່ບັນເທົາຄວາມກົດດັນ, ມັນຜ່ານການສະຖຽນລະພາບຄວາມຮ້ອນຫຼາຍຮອບ, ເຄື່ອງຈັກຫັນປ່ຽນແບບ R-type ແລະການຂັດທີ່ຊັດເຈນທີ່ສຸດ. ມາພ້ອມກັບສະຖາປັດຕະຍະກໍາການລະບາຍນ້ໍາ chip-diversion ສໍາລັບ splashing ສະພາບແວດລ້ອມຖັງ EDM, ຮ່ອງການປ່ອຍຄວາມກົດດັນທີ່ມີຮູບຊົງ R ຂອງຕົນກະຈາຍຄວາມກົດດັນທ້ອງຖິ່ນສູງຈາກວົງຈອນ lock-unlock ຊ້ໍາຈຸດສູນແລະສະກັດກັ້ນການຕັ້ງ-datum-ໃບຫນ້າ micro-deformation ຫຼັງຈາກການດໍາເນີນງານເປັນເວລາດົນນານ cyclic.
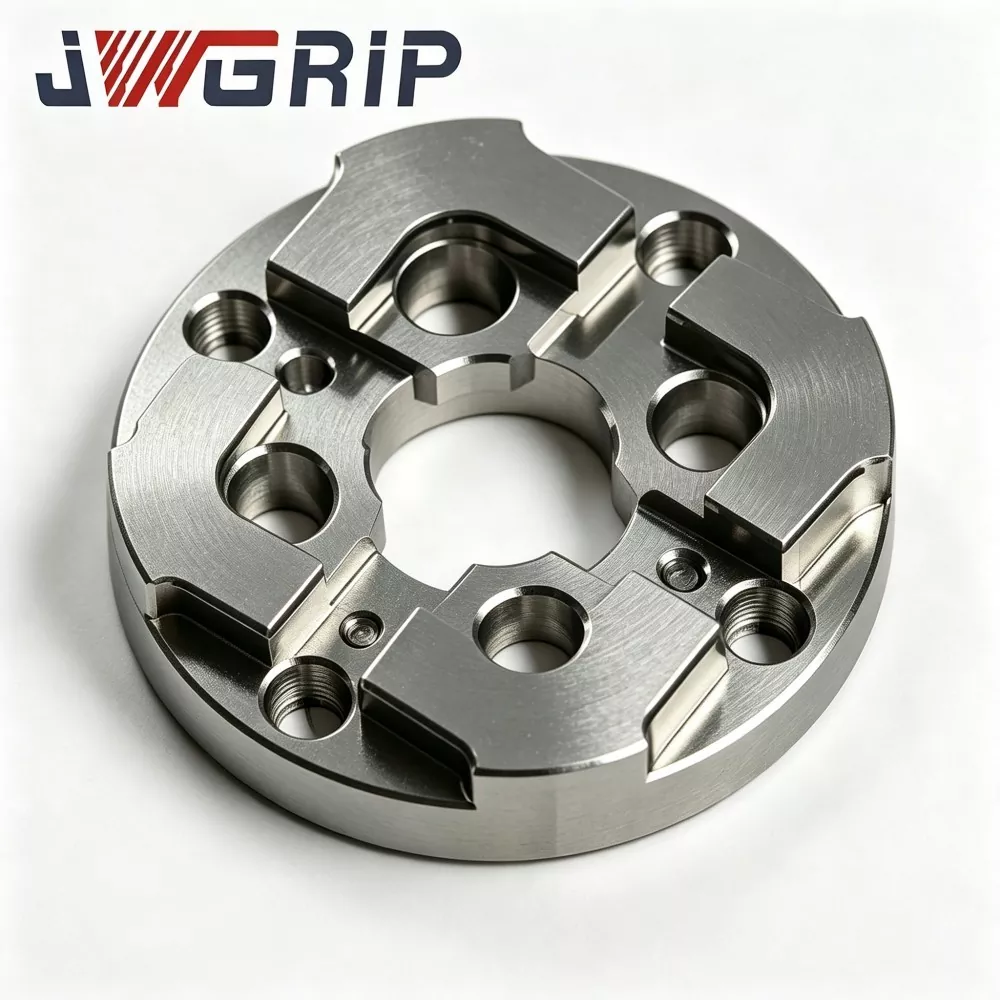
ແຜ່ນຈຸດສູນກາງ EDM 75 ມມ
JWGRIP ແມ່ນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ 75mm EDM Zero Point Centering Plate ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງໂດຍກົງຈາກໂຮງງານແລະການປັບໂຄງສ້າງທີ່ກໍາຫນົດເອງສໍາລັບກອງປະຊຸມການເຮັດ mold ຂະຫນາດກາງທົ່ວໂລກ. ມັນເປັນອຸປະກອນການຈັດຕໍາແຫນ່ງ datum ປະສົມປະສານທີ່ມີຄວາມຫມັ້ນຄົງສູງທີ່ພັດທະນາໂດຍສະເພາະສໍາລັບລະບົບຈຸດສູນລວມ sinker EDM. ມັນປະສົມປະສານໂຄງສ້າງຕ້ານການເສື່ອມເສີຍທີ່ເສີມສ້າງແລະມາດຕະຖານການຈັບຄູ່ຈຸດສູນຄວາມແມ່ນຍໍາສູງເຂົ້າໄປໃນຫນ່ວຍດຽວ, ຮັບຮູ້ການຟື້ນຟູ datum ໄວໃນລະຫວ່າງການປ່ຽນແມ່ພິມເລື້ອຍໆແລະເຄື່ອງຈັກ batch ຫຼາຍ electrode.

R-Type 54x54 EDM Centering Plate
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type 54x54 EDM Centering Plate ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະສະຫນັບສະຫນູນການສັ່ງຊື້ Bulk Order ທົ່ວໂລກສໍາລັບເຄື່ອງ EDM ທີ່ຫນາແຫນ້ນແລະໂຄງການກອງປະຊຸມ mold ທີ່ມີຄວາມແມ່ນຍໍາ. ມັນເປັນອຸປະກອນມາດຕະຖານທີ່ປະສົມປະສານຄວາມແມ່ນຍໍາສູງທີ່ທົນທານຕໍ່ການສວມໃສ່ທີ່ຖືກອອກແບບໂດຍສະເພາະສໍາລັບອຸປະກອນ EDM sinker ຂະຫນາດນ້ອຍ, jigs ໄຟຟ້າ mini ແລະສະຖານະການການປຸງແຕ່ງ mold ຄວາມແມ່ນຍໍາຫຼາຍຊ່ອງ. ມັນປະສົມປະສານໂຄງສ້າງບ່າດ້ານການປ່ຽນເສັ້ນທາງ R-type ທີ່ຖືກປັບປຸງໃຫ້ດີທີ່ສຸດແລະການປະຕິບັດກົນຈັກທີ່ມີຄວາມຫມັ້ນຄົງດ້ານຄວາມຮ້ອນເຂົ້າໄປໃນຫນ່ວຍດຽວ, ການກໍາຈັດຂໍ້ບົກພ່ອງຂອງການສວມໃສ່ extrusion ງ່າຍແລະການແຕກມຸມຂອງແຜ່ນສູນກາງຂະຫນາດນ້ອຍມຸມຂວາແບບດັ້ງເດີມ.
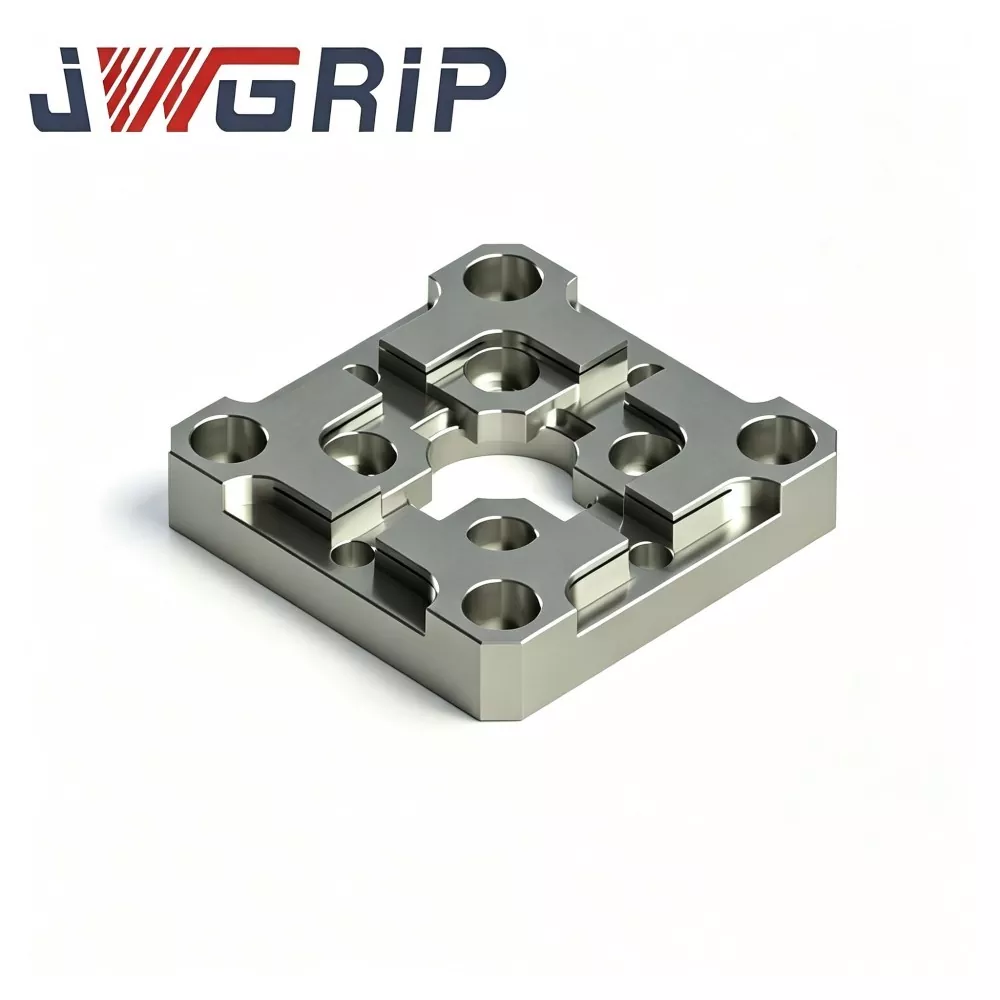
R-Type 70x70 EDM Centering Plate
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type 70x70 EDM Centering Plate ໃນປະເທດຈີນ, ສະຫນອງການຈັດສົ່ງໂດຍກົງຈາກໂຮງງານແລະການດັດແປງໂຄງສ້າງທີ່ກໍາຫນົດເອງເພື່ອຕອບສະຫນອງຄວາມຫລາກຫລາຍຂອງ EDM fixture ຄວາມຕ້ອງການ. ມັນເປັນອຸປະກອນມາດຕະຖານການຈັດຕໍາແຫນ່ງ electrode ປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງໂດຍສະເພາະສໍາລັບກອງປະຊຸມການເຮັດແມ່ພິມ sinker EDM, ສຸມໃສ່ວຽກງານການຈັດຕໍາແຫນ່ງ electrode ຢ່າງໄວວາແລະຊ້ໍາຊ້ອນ. ມັນປະສົມປະສານໂຄງສ້າງການຫັນປ່ຽນ chamfer ພາຍໃນແບບ R-type ທີ່ມີການກະແຈກກະຈາຍຄວາມກົດດັນແລະການປະຕິບັດການຈັດຕໍາແຫນ່ງມາດຕະຖານທີ່ມີຄວາມຫມັ້ນຄົງສູງເຂົ້າໄປໃນຫນ່ວຍງານທີ່ຫນາແຫນ້ນດຽວ, ປະສິດທິພາບການແກ້ໄຂການສວມແຫຼມແຫຼມແລະຂໍ້ບົກພ່ອງຂອງການອ້າງອິງຂອງແຜ່ນສູນກາງຮາບພຽງແບບດັ້ງເດີມ.
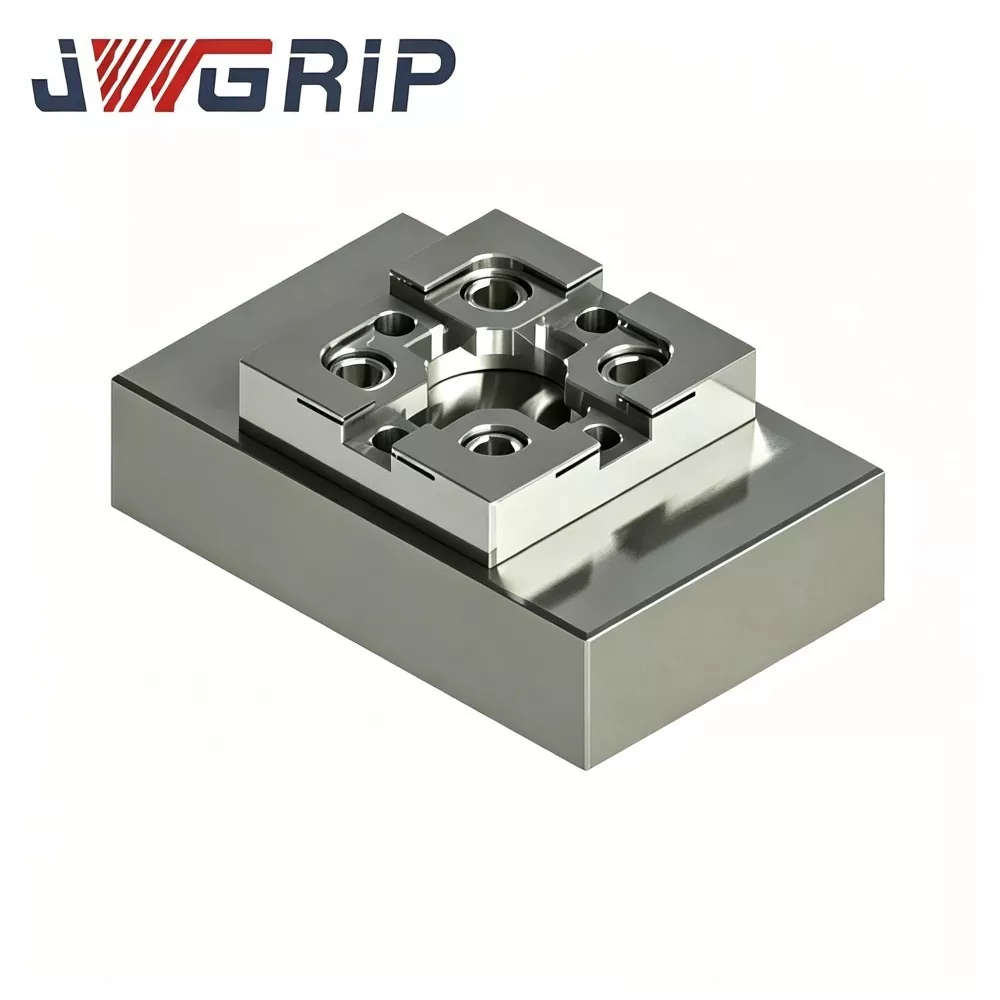
R-Type CNC Calibration Block ສໍາລັບ EDM Workholding
JWGRIP, ຜູ້ສົ່ງອອກຈາກໂຮງງານໂດຍກົງ ແລະເປັນມືອາຊີບທີ່ເຊື່ອຖືໄດ້ຂອງອຸປະກອນເສີມການເຮັດວຽກຂອງ EDM ທີ່ມີຄວາມແມ່ນຍໍາ, ສະຫນອງອຸປະກອນການວັດແທກຄວາມຖືກຕ້ອງສູງ R-Type CNC Calibration Block ສໍາລັບ EDM Workholding, ຄໍາສັ່ງຈໍານວນຫລາຍແລະໂຄງການກໍານົດເອງຕາມການແຕ້ມຮູບ. ເຮັດດ້ວຍເຫຼັກກ້າເຄື່ອງມືຄົງທີ່ທີ່ມີອາຍຸການບັນເທົາຄວາມກົດດັນ, milling CNC ຫຼາຍໃບຫນ້າແລະການ grinding ດ້ານ ultra-precision, ຕັນການປັບນີ້ຮັກສາຄວາມທົນທານ geometric ຫມັ້ນຄົງພາຍໃຕ້ການເຫນັງຕີງຂອງອຸນຫະພູມເລື້ອຍໆແລະການຕິດຕໍ່ probe ຊ້ໍາ. ມຸມກະສານອ້າງອີງແບບ R-type ທີ່ບໍ່ຊ້ໍາກັນຫຼຸດລົງຄວາມສ່ຽງຕໍ່ການສວມແຫຼມແລະສະຫນອງຂໍ້ມູນການຊົດເຊີຍການປະສານງານທີ່ຊ້ໍາກັນ.
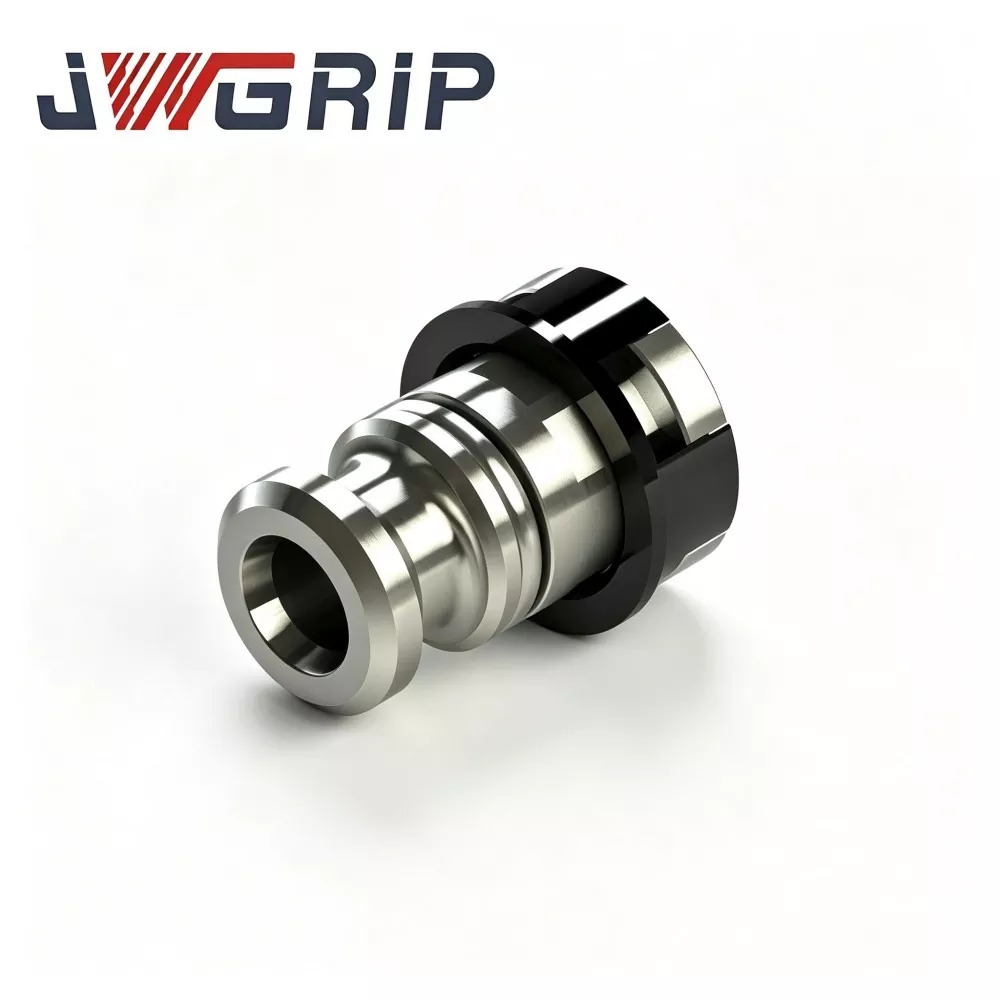
R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະຍອມຮັບຄໍາສັ່ງຈໍານວນຫລາຍທົ່ວໂລກສໍາລັບໂຄງການກອງປະຊຸມ mold ອັດສະລິຍະອັດຕະໂນມັດ. ມັນເປັນອົງປະກອບດຶງ pneumatic ປະສົມປະສານທີ່ມີຄວາມຫນ້າເຊື່ອຖືສູງທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບສາຍການຜະລິດ sinker EDM ອັດຕະໂນມັດທີ່ບໍ່ມີຄົນຂັບ. ມັນປະສົມປະສານໂຄງສ້າງການສົ່ງຜົນບັງຄັບໃຊ້ທີ່ສົມດຸນຂອງຄວາມກົດດັນ R-type ທີ່ດີທີ່ສຸດແລະການປະຕິບັດກົນຈັກຕ້ານການກັດກ່ອນຄວາມແຂງສູງເຂົ້າໄປໃນອຸປະກອນດຽວ, ການກໍາຈັດຄວາມເຄັ່ງຕຶງ, ຄວາມເຂັ້ມຂົ້ນຂອງຄວາມກົດດັນໃນທ້ອງຖິ່ນແລະຂໍ້ບົກພ່ອງຂອງເຄື່ອງຊັກຜ້າກົງແບບດັ້ງເດີມ.
JWGRIP ເປັນຜູ້ຜະລິດ ແລະຜູ້ສະໜອງ ລະບົບການເຮັດວຽກ R-Type EDM ມືອາຊີບໃນປະເທດຈີນ. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານຢ່າງອົບອຸ່ນກັບການຂາຍຍົກຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງໃນລາຄາທີ່ແຂ່ງຂັນຈາກໂຮງງານຂອງພວກເຮົາ.
ຄໍາແນະນໍາຂ່າວ