ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ຜູ້ຖື Electrode R-Type ຈາກຜູ້ຜະລິດທີ່ເຊື່ອຖືໄດ້ສໍາລັບການດໍາເນີນງານການເຊື່ອມໂລຫະທີ່ເຊື່ອຖືໄດ້
ໃນຖານະທີ່ເປັນຜູ້ສະໜອງບ່ອນເຮັດວຽກພິເສດຂອງຜູ້ຖືໄຟຟ້າປະເພດ R-Type,JWGRIPຜະລິດທໍ່ຂະຫຍາຍທີ່ມີຄວາມຫມັ້ນຄົງສູງ, ຫນ່ວຍ collet ແລະເຄື່ອງປະກອບ drawbar pneumatic ສໍາລັບຜູ້ຜະລິດ mold, ວິສະວະກອນຂະບວນການ EDM ແລະຜູ້ຊື້ອຸປະກອນທີ່ຕໍ່ສູ້ກັບ electrode ແລ່ນອອກແລະການສັ່ນສະເທືອນໃນລະຫວ່າງການເຊາະເຈື່ອນຂອງ spark ໃນຊ່ອງເລິກ. ທຸກໆອົງປະກອບຫຼັກຜ່ານການປິ່ນປົວການບັນເທົາຄວາມຄຽດ ແລະການຂັດຄວາມແມ່ນຍໍາເພື່ອຫຼຸດຜ່ອນຄວາມຜິດພາດຂອງຄວາມເຂັ້ມຂຸ້ນໃນເວລາຕິດຕັ້ງ graphite ແລະ electrodes ທອງແດງທີ່ຫຼາກຫຼາຍ. ອຸປະກອນເສີມເຫຼົ່ານີ້ຊ່ວຍຫຼຸດຜ່ອນການສັ່ນສະເທືອນໃນລະຫວ່າງການຈົມລົງເລິກ, ປັບປຸງຄຸນນະພາບການສໍາເລັດຮູບດ້ານຂອງລາຍລະອຽດ mold intricate. ນອກຈາກອຸປະກອນຕິດຕັ້ງ electrode, JWGRIP ຍັງສະຫນອງR-Type EDM Chucksແລະ EROWA Compatible Electrode Chucks ເພື່ອສ້າງລະບົບຕ່ອງໂສ້ເຄື່ອງມືທີ່ສົມບູນກວມເອົາພື້ນຖານ chuck ກັບປາຍ electrode.
ໂຮງງານຜະລິດ mold ຈໍານວນຫຼາຍພຽງແຕ່ສຸມໃສ່ການປະຕິບັດຂອງ chucks EDM ແລະຕົວກໍານົດການເຄື່ອງ spark, ignoring ວິທີການອົງປະກອບ mounting electrode ມີອິດທິພົນໂດຍກົງຕໍ່ຜົນຂອງເຄື່ອງຈັກສຸດທ້າຍ. ເຖິງແມ່ນວ່າ electrodes ທອງແດງ-graphite ຊັ້ນສູງຈະເຮັດໃຫ້ເກີດການແລ່ນອອກຢ່າງຈະແຈ້ງຖ້າຫາກວ່າຈັບຄູ່ກັບຜູ້ຖືຄຸນນະພາບຕ່ໍາ. ໃນເວລາທີ່ການປຸງແຕ່ງຢູ່ຕາມໂກນ mold ເລິກ, ແຄບ, ການສັ່ນສະເທືອນເລັກນ້ອຍສົ່ງຈາກຕໍາແຫນ່ງ mounting ຈະຜະລິດຝາຂ້າງ rippled, radii ມຸມມົວແລະຊ່ອງຫວ່າງ spark ບໍ່ສອດຄ່ອງ. ການເຮັດວຽກຢູ່ຕາມໂກນທີ່ມີຂໍ້ບົກພ່ອງຄືນໃໝ່ເຮັດໃຫ້ເສຍ electrodes, ກິນເວລາແລ່ນເຄື່ອງ ແລະສົ່ງຄໍາສັ່ງຊັກຊ້າ. ພາກສ່ວນຕິດຕັ້ງທົ່ວໄປນອກຊັ້ນວາງຈໍານວນຫຼາຍບໍ່ສາມາດຕ້ານກັບອິດທິພົນຂອງນ້ໍາ dielectric splashing ແລະການເຫນັງຕີງຂອງອຸນຫະພູມພາຍໃນຖັງເຮັດວຽກ EDM, ນໍາໄປສູ່ການເລື່ອນຄວາມຖືກຕ້ອງຄ່ອຍໆຫຼັງຈາກການທົດແທນ electrode ຊ້ໍາຊ້ອນ.
ຄວາມແຕກຕ່າງປະສິດທິພາບ
ຜູ້ຖືເຄື່ອງມືທົ່ວໄປໄດ້ຖືກອອກແບບສໍາລັບການ milling ຄວາມໄວສູງແທນທີ່ຈະເປັນສະພາບແວດລ້ອມການເຊາະເຈື່ອນ spark. ພວກເຂົາເຈົ້າບໍ່ຄ່ອຍພິຈາລະນາຄວາມຕ້ານທານຂອງນ້ໍາ dielectric, ການເຫນັງຕີງຂອງຄວາມຮ້ອນແລະຂໍ້ກໍາຫນົດ clamping ພິເສດຂອງ electrodes graphite fragile.
ໃນການປຽບທຽບ, R-Type Electrode Holders ໄດ້ຖືກປັບປຸງຢ່າງສົມບູນສໍາລັບຄຸນລັກສະນະການດໍາເນີນງານຂອງ sinker EDM. R-Type Extension Rod ສໍາລັບ EDM Electrode Holder ຂະຫຍາຍການເຂົ້າເຖິງສໍາລັບການເຄື່ອງຈັກໃນຊ່ອງເລິກໂດຍບໍ່ມີການ vibration ຂະຫຍາຍ. R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ສົ່ງຜົນບັງຄັບໃຊ້ການຈັບຮອບວຽນທີ່ເປັນເອກະພາບ, ປ້ອງກັນບໍ່ໃຫ້ electrodes graphite brittle ຈາກການແຕກພາຍໃຕ້ຄວາມກົດດັນ clamping. R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ຊ່ວຍໃຫ້ການລັອກແລະປົດລັອກອັດຕະໂນມັດຈາກໄລຍະໄກ, ເຊິ່ງເຫມາະກັບຂະບວນການທົດແທນ electrode ຄວາມຖີ່ສູງ. R-Type CNC Calibration Block ສໍາລັບ EDM Workholding ສະຫນັບສະຫນູນການກວດສອບການຊົດເຊີຍໄວ, ຫຼຸດຜ່ອນເວລາການວັດແທກກ່ອນທີ່ຈະເລີ່ມຕົ້ນການປຸງແຕ່ງ spark. ຮາດແວຕິດຕັ້ງທີ່ສອດຄ່ອງກັນຢ່າງສົມເຫດສົມຜົນເຮັດໃຫ້ຄວາມເຂັ້ມຂຸ້ນຂອງ electrode ມີຄວາມຫມັ້ນຄົງເຖິງແມ່ນວ່າຈະເຮັດວຽກຢູ່ໄກຈາກ chuck datum, ຫຼີກເວັ້ນການສັ່ນສະເທືອນຂອງຫນ້າດິນຢູ່ຕາມໂກນ mold.
ການຫຼຸດຜ່ອນສິ່ງເສດເຫຼືອ electrode
ກຣາຟໄລ ແລະ electrodes ທອງແດງເປັນຕົວແທນຂອງຄ່າໃຊ້ຈ່າຍຕົວແປທີ່ສໍາຄັນສໍາລັບກອງປະຊຸມ mold. ຄວາມເຂັ້ມຂຸ້ນຂອງຕົວຍຶດທີ່ບໍ່ດີ ແລະຜົນບັງຄັບໃຊ້ຍຶດຕິດທີ່ບໍ່ຄົງທີ່ມັກຈະທໍາລາຍ electrodes ລາຄາແພງກ່ອນທີ່ຈະເຄື່ອງຈັກ sparking ເຖິງແມ່ນຈະເລີ່ມຕົ້ນ. ຜູ້ຖື Electrode R-Type ມາດຕະຖານອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການສໍາເລັດການຕັ້ງຄ່າທາງສ່ວນຫນ້າຂອງ electrode, ຕັດແລະການວັດແທກຊົດເຊີຍຢູ່ນອກຖັງເຄື່ອງຈັກ EDM. ຜູ້ປະຕິບັດການປະກອບ electrodes ໃສ່ rods ຂະຫຍາຍຫຼືຫນ່ວຍ collet ສຸດ benches ການວັດແທກພາຍນອກ; ຫຼັງຈາກການປັບທຽບ, ການປະກອບທັງຫມົດສາມາດຕິດຕັ້ງໃສ່ R-Type EDM Chucks ຢ່າງວ່ອງໄວ.
drawbar pneumatic ເອົາການດໍາເນີນການ wrench ຄູ່ມື, ຫຼຸດລົງຄວາມສ່ຽງຂອງການເຄັ່ງຄັດເກີນທີ່ cracks ວັດສະດຸ graphite ໄດ້. ເມື່ອສ້າງສາຍການຜະລິດແບບປະສົມທີ່ປະສົມປະສານການດໍາເນີນການຄູ່ມືແລະເຄິ່ງອັດຕະໂນມັດ, ຜູ້ໃຊ້ສາມາດສົມທົບການຍຶດເຫຼົ່ານີ້ກັບໂມດູນທີ່ຕັ້ງຈາກລະບົບການເຮັດວຽກຂອງການປ່ຽນແປງດ່ວນ, ຮັບຮູ້ການໂອນ datum ທີ່ມີເອກະພາບລະຫວ່າງ benches ການວັດແທກທາງສ່ວນຫນ້າຂອງສະຖານີແລະຕາຕະລາງເຄື່ອງຈັກ EDM. ຂັ້ນຕອນການເຮັດວຽກນີ້ຈະຕັດອັດຕາການຂູດຂອງ electrode ແລະຫຼຸດຜ່ອນເວລາທີ່ໃຊ້ໂດຍການແກ້ໄຂໃນເຄື່ອງຊ້ໍາອີກຄັ້ງ.
ຂໍ້ໄດ້ປຽບຂອງຜະລິດຕະພັນຫຼັກ
ພື້ນຜິວການຫາຄູ່ທີ່ມີຄວາມຖືກຕ້ອງ, ຮັບປະກັນຄວາມເຂັ້ມຂຸ້ນທີ່ດີເລີດ, ປະສິດທິຜົນສະກັດກັ້ນ electrode ແລ່ນອອກໃນລະຫວ່າງການເຊາະເຈື່ອນຂອງ spark ໃນຮູເລິກ.
ຮູບແບບໂຄງສ້າງທີ່ມີຄວາມຫຼາກຫຼາຍລວມທັງ rod ຂະຫຍາຍ, ER32 collet ແລະ drawbar pneumatic ປັບຕົວເຂົ້າກັບ electrodes ສັ້ນ, ວຽກງານຢູ່ຕາມໂກນເລິກຍາວແລະຄວາມຕ້ອງການການຜະລິດອັດຕະໂນມັດ.
ການປິ່ນປົວຕ້ານການ corrosion ພື້ນຜິວ resists ການເຊາະເຈື່ອນຂອງນ້ໍາ dielectric, ຊ້າລົງ rust ແລະການສະສົມການປົນເປື້ອນພາຍໃນຖັງເຮັດວຽກ EDM.
ເຂົ້າກັນໄດ້ກັບອຸປະກອນເສີມສ້າງ R-Type ຕົ້ນຕໍ, ສະຫນັບສະຫນູນການຮ່ວມມືໄວກັບຕັນການປັບຕົວແລະຫຼາຍຮູບແບບຂອງ EDM chucks.
ການແນະນຳໂມດູນຜະລິດຕະພັນ
ແຜ່ນຍຶດຕິດ electrode ຂອງ JWGRIP ກວມເອົາຫຼາຍໂມດູນທີ່ເປັນປະໂຫຍດເພື່ອຈັດການກັບຄວາມຍາວຂອງ electrode, ວັດສະດຸແລະລະດັບອັດຕະໂນມັດທີ່ແຕກຕ່າງກັນ.
R-Type Extension Rod ສໍາລັບ EDM Electrode Holder ແກ້ໄຂອຸປະສັກເຄື່ອງຈັກຂອງ mold ຢູ່ຕາມໂກນເລິກແລະຈໍາກັດ; ມັນຂະຫຍາຍໄລຍະການເຮັດວຽກຂອງ electrode ໃນຂະນະທີ່ຄວບຄຸມການຂະຫຍາຍການສັ່ນສະເທືອນພາຍໃນຂອບເຂດທີ່ຍອມຮັບໄດ້. R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ສະຫນອງເຖິງແມ່ນກໍາລັງຍຶດຕິດກັບ, ປົກປ້ອງ electrodes graphite fragile ຈາກ deformation crushing ທ້ອງຖິ່ນ. R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ສະຫນັບສະຫນູນການລັອກ pneumatic ຫ່າງໄກສອກຫຼີກ, ເຫມາະສົມສໍາລັບກອງປະຊຸມທີ່ດໍາເນີນການລະດັບອັດຕະໂນມັດທີ່ສູງຂຶ້ນ. R-Type CNC Calibration Block ສໍາລັບ EDM Workholding ເຮັດຫນ້າທີ່ເປັນເຄື່ອງມືວັດແທກຊ່ວຍສໍາລັບການກວດສອບການຊົດເຊີຍ, ຫຼຸດຜ່ອນການທົດລອງແລະຄວາມຜິດພາດໃນລະຫວ່າງການຕິດຕັ້ງ electrode. ໂມດູນທັງຫມົດເຫຼົ່ານີ້ເປັນຂອງລະບົບນິເວດ R-Type EDM Workholding System. ຖ້າກອງປະຊຸມຈໍາເປັນຕ້ອງປຸງແຕ່ງ electrodes ມາດຕະຖານຂະຫນາດໃຫຍ່, ພວກເຂົາສາມາດເລືອກຫນ່ວຍທີ່ຈັບຄູ່ຈາກ EROWA Compatible Electrode Chucks, ບັນລຸການປ່ຽນ fixture ທີ່ມີຄວາມຍືດຫຍຸ່ນໃນທົ່ວມາດຕະຖານເຄື່ອງມືທີ່ແຕກຕ່າງກັນ.
ສະຖານະການຄໍາຮ້ອງສະຫມັກຕົ້ນຕໍ
ອົງປະກອບຂອງການຕິດຕັ້ງໄຟຟ້າເຫຼົ່ານີ້ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດແມ່ພິມເອເລັກໂຕຣນິກຜູ້ບໍລິໂພກ, ການປຸງແຕ່ງແມ່ພິມພາຍໃນລົດຍົນ, ການຜະລິດແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາທາງການແພດອຸປະກອນແລະວຽກງານເຄື່ອງຈັກປະສົມປະສານຫຼາຍ electrode. ພວກເຂົາເຈົ້າເຫມາະກັບ sinker EDM ອຸປະກອນສໍາລັບການເຄື່ອງຈັກຢູ່ຕາມໂກນເລິກ, ການແກະສະຫລັກຄຸນນະສົມບັດຂະຫນາດນ້ອຍແລະການ etching ໂຄງສ້າງສະລັບສັບຊ້ອນ. ບໍ່ວ່າຈະເປັນການຍົກລະດັບອຸປະກອນ EDM ເກົ່າຫຼືການກໍ່ສ້າງຈຸລັງຜະລິດ mold ໃຫມ່, ຜູ້ຖືທີ່ເລືອກຢ່າງຖືກຕ້ອງເຮັດໃຫ້ສະຖານະການແລ່ນ electrode ສະຖຽນລະພາບແລະການບໍລິໂພກ electrode ທີ່ບໍ່ຈໍາເປັນຕ່ໍາ. ເຂົາເຈົ້າໄດ້ຖືກຮັບຮອງເອົາຢ່າງກວ້າງຂວາງໂດຍໂຮງງານ mold custom, ກອງປະຊຸມເຄື່ອງມືຄວາມແມ່ນຍໍາແລະວິສາຫະກິດທີ່ດໍາເນີນການຄໍາສັ່ງ outsourcing mold ສະລັບສັບຊ້ອນສູງ.
ການແນະນຳພາກປະຕິບັດ
ທໍາອິດໃຫ້ຄວາມກະຈ່າງແຈ້ງຄວາມເລິກເຄື່ອງຈັກປົກກະຕິຂອງທ່ານ: ຢູ່ຕາມໂກນແຄບເລິກຮຽກຮ້ອງໃຫ້ມີໂຄງສ້າງ rod ຂະຫຍາຍການສັ່ນສະເທືອນ, ໃນຂະນະທີ່ລັກສະນະ mold ຕື້ນສາມາດຮັບຮອງເອົາການປັບຄ່າໂດຍກົງສັ້ນ.
ອຸປະກອນການຢືນຢັນ electrode ທີສອງ: electrodes graphite ຕ້ອງການຕົວຍຶດແບບ collet ທີ່ມີແຮງຍຶດທີ່ແຈກຢາຍຢ່າງເທົ່າທຽມກັນເພື່ອຫຼີກເວັ້ນການແຕກ.
ປະເມີນລະດັບອັດຕະໂນມັດການຜະລິດຂອງທ່ານ: ກອງປະຊຸມທີ່ມີການແລກປ່ຽນ electrode ເລື້ອຍໆສາມາດຈັດລໍາດັບຄວາມສໍາຄັນຂອງ drawbar pneumatic ສໍາລັບ lock ໄລຍະໄກໄດ້ໄວ. ການຈັດເຝິກອົບຮົມແບບຊຸດນ້ອຍດ້ວຍມືອາດຈະເລືອກສ່ວນຂະຫຍາຍ ແລະ ການປະສົມປະສານຂອງ collet ເພື່ອນຳໃຊ້ຢ່າງມີປະສິດທິພາບ.
ກ່ອນທີ່ຈະຊື້, ກວດສອບຄວາມເຂົ້າກັນໄດ້ກັບ Chucks R-Type EDM ທີ່ມີຢູ່ຂອງທ່ານແລະອຸປະກອນເສີມການປັບທຽບ. ຖ້າທ່ານປະເຊີນກັບຄວາມສັບສົນກ່ຽວກັບການເລືອກຄວາມຍາວຫຼືໂຄງການປະສົມປະສານ, ທ່ານສາມາດອ້າງອີງໃສ່ແຜ່ນສະເພາະຂອງຂະຫນາດທີ່ປ່ອຍອອກມາໂດຍ JWGRIP ເພື່ອກັ່ນຕອງຕົວເລກທີ່ເຫມາະສົມຕາມເສັ້ນຜ່າສູນກາງຂອງ electrode ແລະຄວາມຕ້ອງການ overhang.
ຄໍາແນະນໍາກ່ຽວກັບການບໍາລຸງຮັກສາ
ການຕົກຄ້າງຂອງນ້ໍາ Dielectric, ຝຸ່ນຄາບອນແລະຝຸ່ນ graphite ທີ່ດີຈະສະສົມຢູ່ເທິງຫນ້າການຫາຄູ່ຫຼັງຈາກການຜະລິດ EDM ໃນໄລຍະຍາວ. ການທໍາຄວາມສະອາດປົກກະຕິຂອງ bores collet, tapers rod ແລະຫນ້າເຊື່ອມຕໍ່ drawbar ເປັນສິ່ງຈໍາເປັນເພື່ອຮັກສາຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງຕົ້ນສະບັບ. ຫຼີກເວັ້ນການນໍາໃຊ້ຜົນກະທົບກົນຈັກຫຼາຍເກີນໄປໃນລະຫວ່າງການຕິດຕັ້ງ electrode; ການເຄາະຢ່າງໜັກຈະເຮັດໃຫ້ໜ້າດິນທີ່ມີຄວາມຊັດເຈນຜິດປົກກະຕິແລະເຮັດໃຫ້ສູນເສຍຄວາມເຂັ້ມແຂງຖາວອນ. ນໍາໃຊ້ນ້ໍາມັນປ້ອງກັນການກັດກ່ອນຫຼັງຈາກການທໍາຄວາມສະອາດ, ໂດຍສະເພາະກັບຫນ່ວຍງານທີ່ນັ່ງຢູ່ບໍ່ເຮັດວຽກເປັນເວລາດົນນານ. ການປ່ຽນຜ້າກັ້ງທີ່ສວມໃສ່ຕາມກໍານົດເວລາຈະປ້ອງກັນບໍ່ໃຫ້ເກີດແຮງຍຶດທີ່ບໍ່ສະເຫມີກັນເຊິ່ງທໍາລາຍ electrodes ລາຄາແພງ. ນິໄສການບໍາລຸງຮັກສາປະຈໍາວັນທີ່ໄດ້ມາດຕະຖານຈະຮັກສາການປະຕິບັດການກໍານົດສະຖານທີ່ໃນໄລຍະຍາວຂອງອຸປະກອນການຕິດຕັ້ງທີ່ມີຄວາມແມ່ນຍໍາສູງເຫຼົ່ານີ້ແລະຮັກສາຜົນຜະລິດ EDM ຂອງເຈົ້າ sinker ຄົງທີ່ໃນໄລຍະການຜະລິດຫຼາຍພັນຮອບ.




- View as
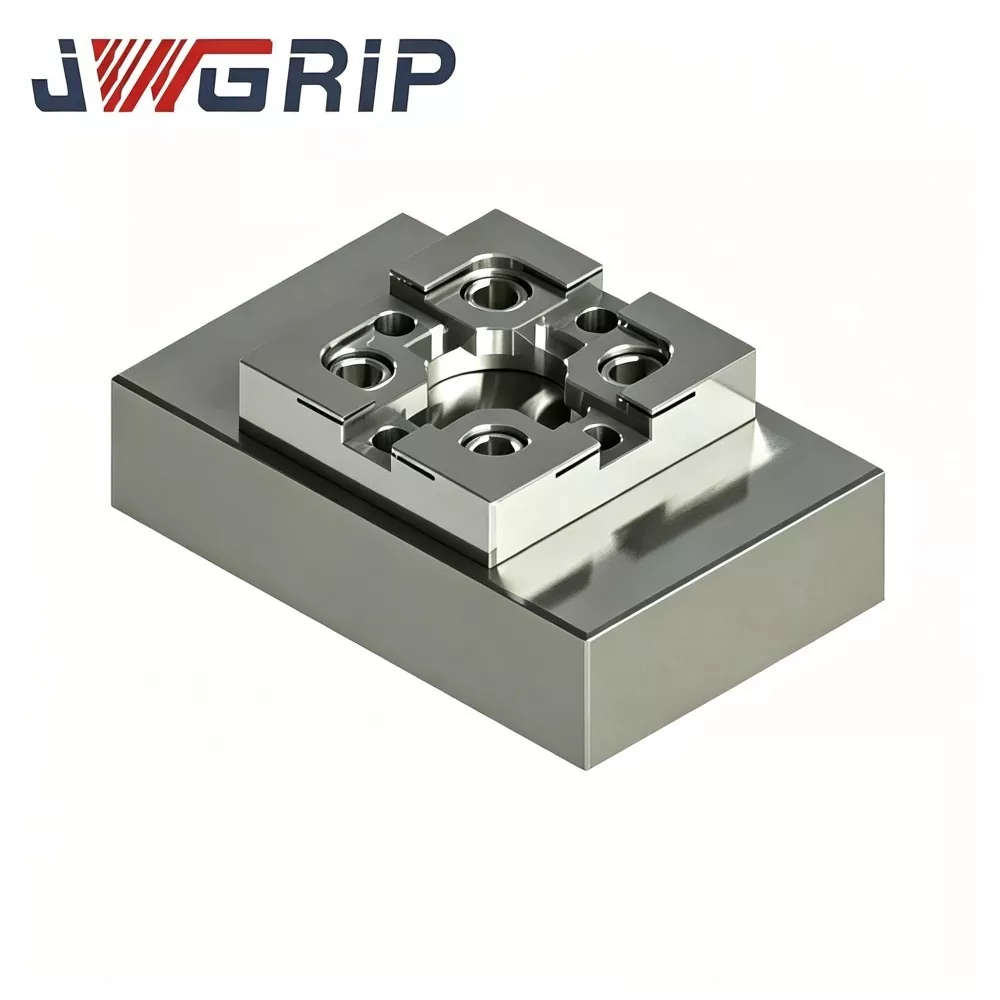
R-Type CNC Calibration Block ສໍາລັບ EDM Workholding
JWGRIP, ຜູ້ສົ່ງອອກຈາກໂຮງງານໂດຍກົງ ແລະເປັນມືອາຊີບທີ່ເຊື່ອຖືໄດ້ຂອງອຸປະກອນເສີມການເຮັດວຽກຂອງ EDM ທີ່ມີຄວາມແມ່ນຍໍາ, ສະຫນອງອຸປະກອນການວັດແທກຄວາມຖືກຕ້ອງສູງ R-Type CNC Calibration Block ສໍາລັບ EDM Workholding, ຄໍາສັ່ງຈໍານວນຫລາຍແລະໂຄງການກໍານົດເອງຕາມການແຕ້ມຮູບ. ເຮັດດ້ວຍເຫຼັກກ້າເຄື່ອງມືຄົງທີ່ທີ່ມີອາຍຸການບັນເທົາຄວາມກົດດັນ, milling CNC ຫຼາຍໃບຫນ້າແລະການ grinding ດ້ານ ultra-precision, ຕັນການປັບນີ້ຮັກສາຄວາມທົນທານ geometric ຫມັ້ນຄົງພາຍໃຕ້ການເຫນັງຕີງຂອງອຸນຫະພູມເລື້ອຍໆແລະການຕິດຕໍ່ probe ຊ້ໍາ. ມຸມກະສານອ້າງອີງແບບ R-type ທີ່ບໍ່ຊ້ໍາກັນຫຼຸດລົງຄວາມສ່ຽງຕໍ່ການສວມແຫຼມແລະສະຫນອງຂໍ້ມູນການຊົດເຊີຍການປະສານງານທີ່ຊ້ໍາກັນ.
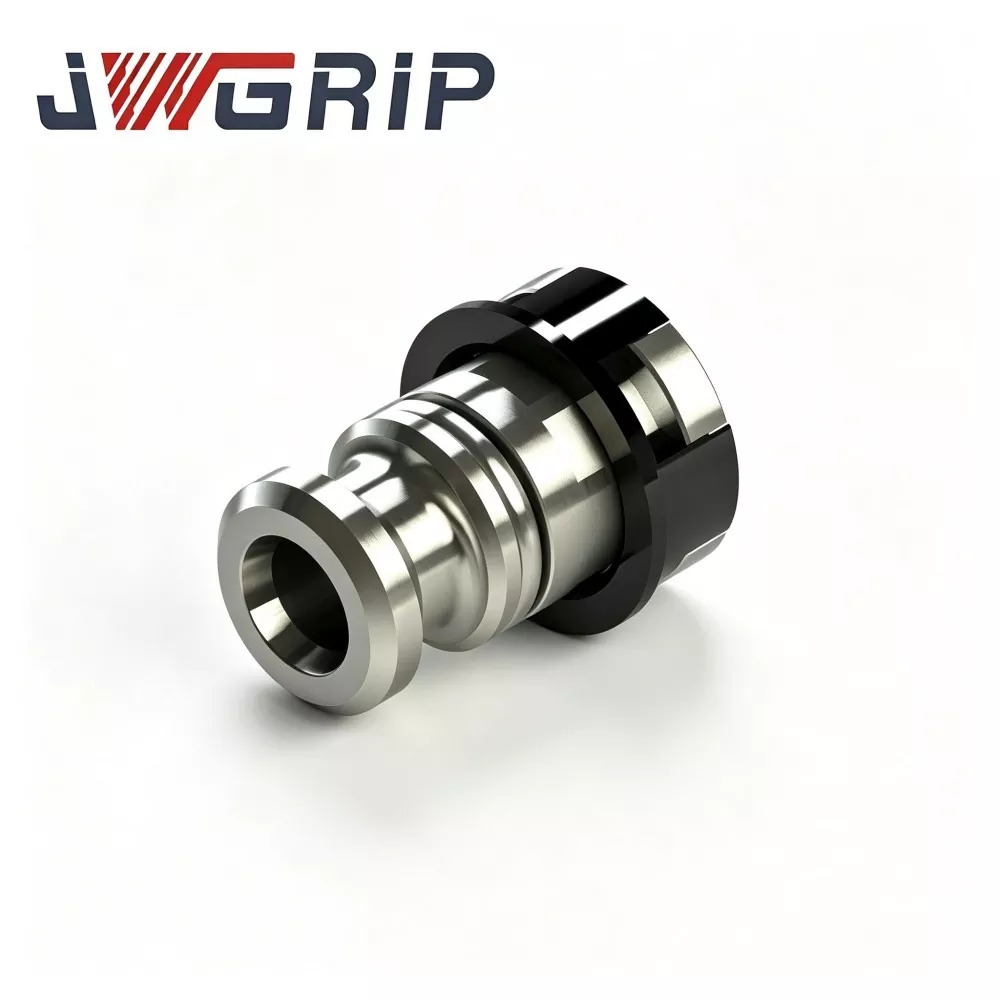
R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະຍອມຮັບຄໍາສັ່ງຈໍານວນຫລາຍທົ່ວໂລກສໍາລັບໂຄງການກອງປະຊຸມ mold ອັດສະລິຍະອັດຕະໂນມັດ. ມັນເປັນອົງປະກອບດຶງ pneumatic ປະສົມປະສານທີ່ມີຄວາມຫນ້າເຊື່ອຖືສູງທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບສາຍການຜະລິດ sinker EDM ອັດຕະໂນມັດທີ່ບໍ່ມີຄົນຂັບ. ມັນປະສົມປະສານໂຄງສ້າງການສົ່ງຜົນບັງຄັບໃຊ້ທີ່ສົມດຸນຂອງຄວາມກົດດັນ R-type ທີ່ດີທີ່ສຸດແລະການປະຕິບັດກົນຈັກຕ້ານການກັດກ່ອນຄວາມແຂງສູງເຂົ້າໄປໃນອຸປະກອນດຽວ, ການກໍາຈັດຄວາມເຄັ່ງຕຶງ, ຄວາມເຂັ້ມຂົ້ນຂອງຄວາມກົດດັນໃນທ້ອງຖິ່ນແລະຂໍ້ບົກພ່ອງຂອງເຄື່ອງຊັກຜ້າກົງແບບດັ້ງເດີມ.
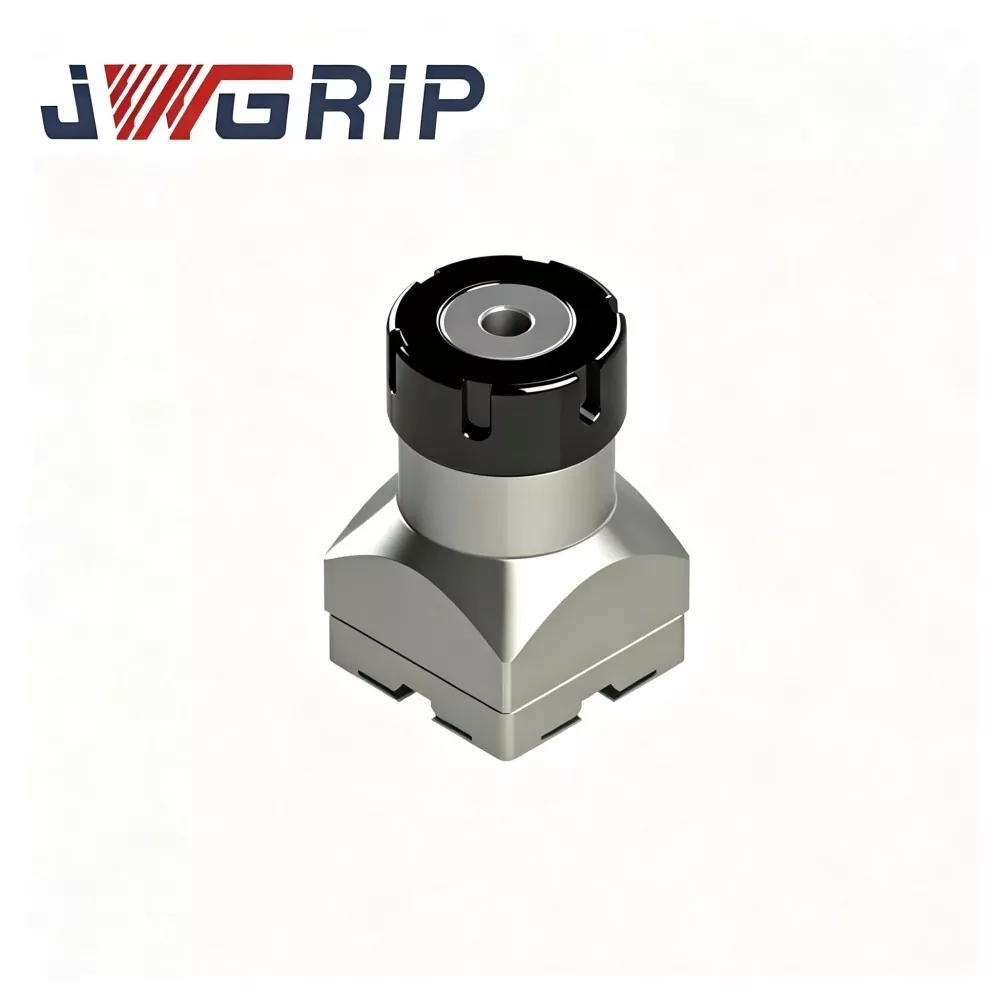
R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງໂດຍກົງຈາກໂຮງງານຜະລິດແລະການບໍລິການແກ້ໄຂ OEM ແກ່ສໍາລັບວິສາຫະກິດເຮັດແມ່ພິມ sinker EDM ທົ່ວໂລກ. ມັນເປັນອຸປະກອນເສີມການຍຶດຢືດຂອງ EDM ທີ່ມີປະສິດຕິພາບສູງໂດຍສະເພາະທີ່ເໝາະສົມກັບສະພາບການເຮັດວຽກຂອງເຄື່ອງຈັກການເຊາະເຈື່ອນຂອງ spark. ການລວມໂຄງສ້າງການດຸ່ນດ່ຽງຜົນບັງຄັບໃຊ້ R-type ທີ່ດີທີ່ສຸດແລະການປະຕິບັດການຍຶດຢືດ elastic ຄວາມແມ່ນຍໍາສູງເຂົ້າໄປໃນຫນ່ວຍດຽວ, ມັນແກ້ໄຂຂໍ້ບົກພ່ອງຂອງ collets ທົ່ວໄປທົ່ວໄປເຊັ່ນຄວາມກົດດັນທີ່ບໍ່ສະເຫມີກັນແລະການຫຼຸດຜ່ອນຄວາມແມ່ນຍໍາງ່າຍ.

R-Type Extension Rod ສໍາລັບ EDM Electrode Holder
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type Extension Rod ສໍາລັບ EDM Electrode Holder ໃນປະເທດຈີນ, ສະຫນອງການບໍລິການດັດແປງຂະຫນາດທີ່ກໍາຫນົດເອງດ້ວຍມາດຕະຖານທີ່ຫຼາກຫຼາຍໃນຫຼັກຊັບ. ມັນແມ່ນອົງປະກອບການຂະຫຍາຍເຄື່ອງມື EDM ທີ່ມີຄວາມແມ່ນຍໍາສູງແບບມືອາຊີບທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບສະຖານະການການປຸງແຕ່ງຂອງທໍ່ຝັງເລິກທີ່ສະລັບສັບຊ້ອນ. ມັນປະສົມປະສານການອອກແບບໂຄງສ້າງທີ່ມີຄວາມເຂັ້ມງວດສູງແລະການປະຕິບັດການຈັດຕໍາແຫນ່ງ coaxial ທີ່ມີຄວາມແມ່ນຍໍາທີ່ສຸດເຂົ້າໄປໃນຮ່າງກາຍຂອງ rod ປະສົມປະສານ, ແກ້ໄຂບັນຫາຂອງເສັ້ນເລືອດຕັນໃນການເຮັດວຽກທີ່ບໍ່ພຽງພໍຂອງ electrodes ມາດຕະຖານໃນເຄື່ອງຈັກໃນຮູເລິກ.
JWGRIP ເປັນຜູ້ຜະລິດ ແລະຜູ້ສະໜອງ ຜູ້ຖື Electrode R-Type ມືອາຊີບໃນປະເທດຈີນ. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານຢ່າງອົບອຸ່ນກັບການຂາຍຍົກຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງໃນລາຄາທີ່ແຂ່ງຂັນຈາກໂຮງງານຂອງພວກເຮົາ.
ຄໍາແນະນໍາຂ່າວ