ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






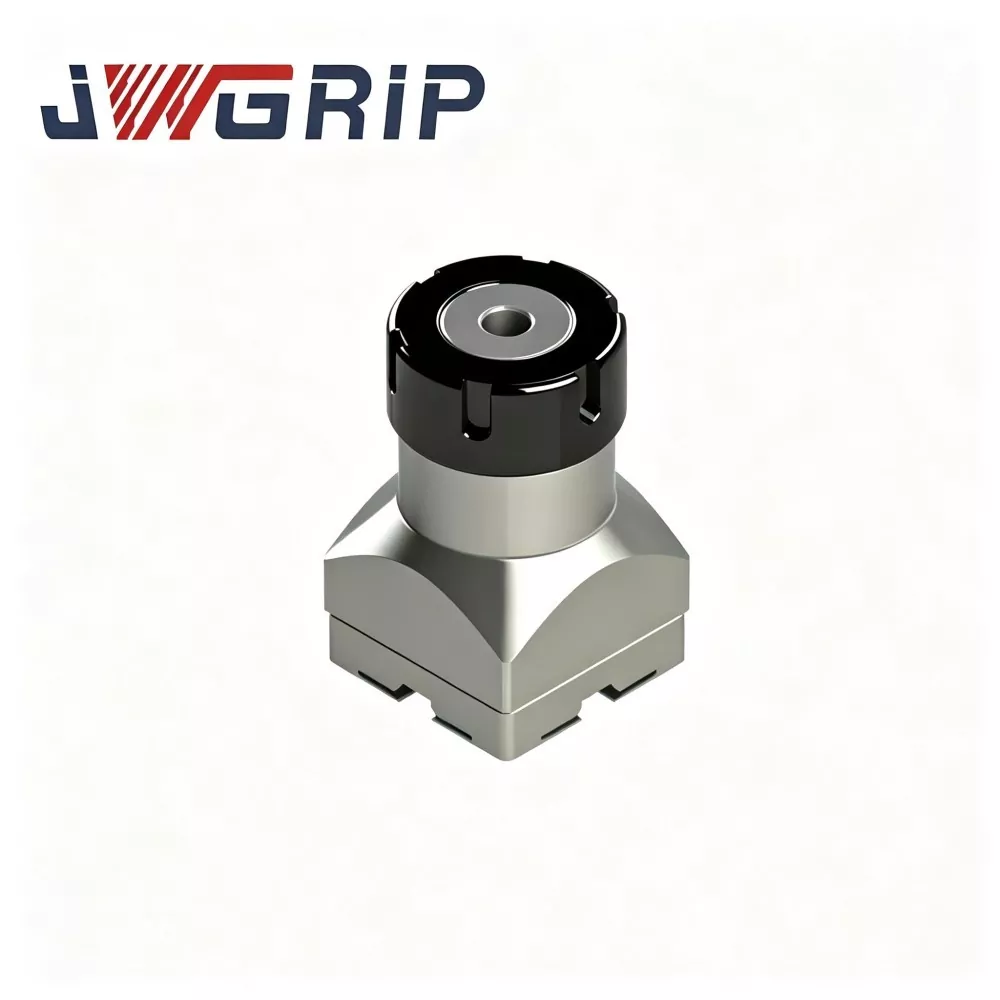
R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder
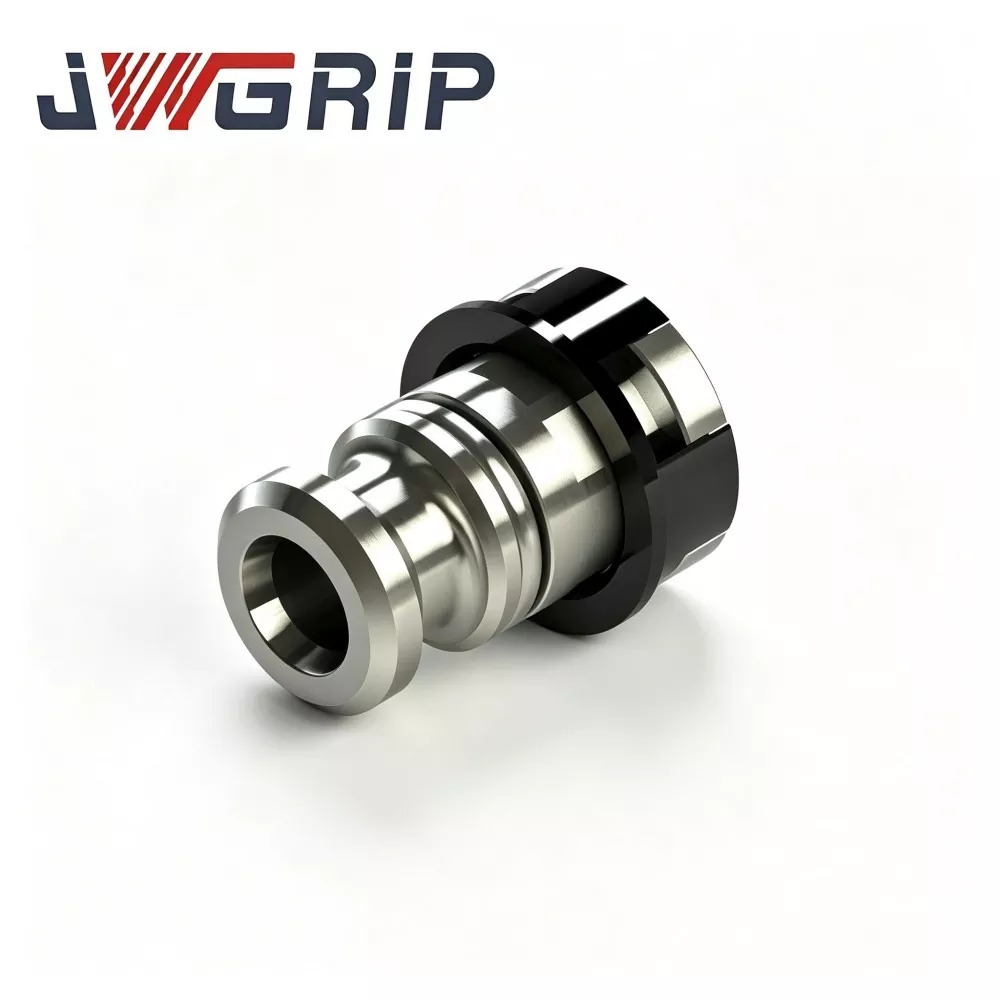
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງໂດຍກົງຈາກໂຮງງານຜະລິດແລະການບໍລິການແກ້ໄຂ OEM ແກ່ສໍາລັບວິສາຫະກິດເຮັດແມ່ພິມ sinker EDM ທົ່ວໂລກ. ມັນເປັນອຸປະກອນເສີມການຍຶດຢືດຂອງ EDM ທີ່ມີປະສິດຕິພາບສູງໂດຍສະເພາະທີ່ເໝາະສົມກັບສະພາບການເຮັດວຽກຂອງເຄື່ອງຈັກການເຊາະເຈື່ອນຂອງ spark. ການລວມໂຄງສ້າງການດຸ່ນດ່ຽງຜົນບັງຄັບໃຊ້ R-type ທີ່ດີທີ່ສຸດແລະການປະຕິບັດການຍຶດຢືດ elastic ຄວາມແມ່ນຍໍາສູງເຂົ້າໄປໃນຫນ່ວຍດຽວ, ມັນແກ້ໄຂຂໍ້ບົກພ່ອງຂອງ collets ທົ່ວໄປທົ່ວໄປເຊັ່ນຄວາມກົດດັນທີ່ບໍ່ສະເຫມີກັນແລະການຫຼຸດຜ່ອນຄວາມແມ່ນຍໍາງ່າຍ.
ປະເພດ R-Type ER32 Collet ແບບພິເສດນີ້ແມ່ນເຮັດດ້ວຍວັດສະດຸເຫຼັກກ້າພາກຮຽນ spring ຊັ້ນສູງ, ປຸງແຕ່ງໂດຍຜ່ານການຫັນຄວາມແມ່ນຍໍາຫຼາຍ, honing ຮູພາຍໃນແລະການປິ່ນປົວຄວາມຮ້ອນ cyclic ບັນເທົາຄວາມກົດດັນຢ່າງສົມບູນ. ມັນມີລັກສະນະການຍຶດຫມັ້ນຄົງທີ່, ຄວາມຖືກຕ້ອງຂອງຮອບທີ່ດີເລີດແລະການຕໍ່ຕ້ານຄວາມເມື່ອຍລ້າ elastic ທີ່ເຊື່ອຖືໄດ້ພາຍໃຕ້ການຊ໊ອກການໄຫຼວຽນຂອງກໍາມະຈອນ EDM ຢ່າງຕໍ່ເນື່ອງໃນໄລຍະຍາວ. ໂຄງສ້າງໂຄງສ້າງ R-type ທີ່ດີທີ່ສຸດຮັບຮູ້ການສົ່ງຜົນບັງຄັບໃຊ້ທີ່ເປັນເອກະພາບໃນດ້ານໃນຂຸມ, ປະສິດທິຜົນຫຼຸດຜ່ອນຄວາມຜິດພາດຂອງ electrode ໃນລະຫວ່າງການຍຶດ. ມັນສາມາດນໍາໃຊ້ໄດ້ທົ່ວໄປກັບ electrodes ທອງແດງ, graphite ແລະທອງແດງ-tungsten, ຢ່າງສົມບູນປັບຕົວເຂົ້າກັບສະຖານະການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາຂອງແມ່ພິມໃນໄລຍະຍາວ.
ແຕກຕ່າງຈາກ collets ທໍາມະດາທີ່ມີຄວາມສ່ຽງຕໍ່ການບິດເບືອນຂອງມົນແລະການຫຼຸດຜ່ອນການບີບບັງຄັບຫຼັງຈາກຮອບວຽນເປີດແລະປິດຊ້ໍາ, R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ຫຼີກເວັ້ນ electrode micro-slippage, ຄວາມບໍ່ສົມດຸນຂອງຊ່ອງຫວ່າງ spark ແລະການ deviation ມິຕິຊ່ອງ mold. ສະຫນັບສະຫນູນການສະຫນອງຈຸດມາດຕະຖານແລະການດັດແປງທີ່ກໍາຫນົດເອງຂອງຄວາມທົນທານພາຍໃນ, ຕົວກໍານົດການ groove ແລະການສໍາເລັດຮູບຂອງຫນ້າດິນ, ມັນສະຫນອງການແກ້ໄຂ clamping ທີ່ຫມັ້ນຄົງ, ຄວາມແມ່ນຍໍາສູງແລະທົນທານສໍາລັບກອງປະຊຸມການປຸງແຕ່ງ mold EDM ຄວາມແມ່ນຍໍາທີ່ທັນສະໄຫມ.
ການຜະລິດຈຸດເຈັບປວດ
ໃນການຜະລິດເຮັດແມ່ພິມ sinker-EDM ປະຈໍາວັນ, collets ER off-the-shelf ທໍາມະດາສ້າງອາການເຈັບຫົວການຜະລິດທົ່ວໄປຫຼາຍ:
ຂະບວນການເຮັດວຽກແບບງ່າຍດາຍຂອງວັດຖຸດິບແລະການຕັດ - ການປິ່ນປົວຄວາມຮ້ອນນໍາໄປສູ່ການບິດເບືອນຂອງຮອບແລະການຫຼຸດຜ່ອນການຍຶດ - ບັງຄັບຫຼັງຈາກຮອບວຽນເປີດ - ປິດເລື້ອຍໆ elastic.
ພາຍໃຕ້ຜົນກະທົບຕໍ່ການໄຫຼຂອງກໍາມະຈອນຢ່າງຕໍ່ເນື່ອງ, electrodes ຜະລິດ micro-slip ແລະ drift ແລ່ນອອກ. ຊ່ອງຫວ່າງຈຸດປະກາຍກາຍເປັນບໍ່ສະໝໍ່າສະເໝີ, ເຮັດໃຫ້ໂຄງສ້າງຂອງຊ່ອງຄອດທີ່ບໍ່ສອດຄ່ອງກັນ, ການບ່ຽງເບນຂອງມິຕິ ແລະຄວາມສ່ຽງຕໍ່ການຂູດຂີ້ເຫຍື້ອສໍາລັບ electrodes mold ມູນຄ່າສູງ.
JWGRIP ປັບແຕ່ງ R-Type ER32 Collet ແນໃສ່ຈຸດເຈັບປວດທີ່ກ່າວມາຂ້າງເທິງ:
1. ວັດສະດຸດິບຈາກເຫຼັກສະປິງເກຣດສູງ ບວກກັບການຮັກສາຄວາມຮ້ອນແບບຜ່ອນຜັນຫຼາຍຮອບ ຊ່ວຍກຳຈັດຄວາມກົດດັນທີ່ຕົກຄ້າງພາຍໃນທີ່ເກີດຈາກການລ້ຽວ ແລະ ຮັດ, ປ້ອງກັນການຜິດປົກກະຕິຖາວອນໃນການເຮັດວຽກຂອງວົງຈອນ elastic ໃນໄລຍະຍາວ.
2. ການອອກແບບຮູບຊົງແບບ R-ປະເພດທີ່ເໝາະສົມຈະແຈກຢາຍແຮງຍຶດໄດ້ສະເໝີກັນທົ່ວທຸກດ້ານໃນຮູຂຸມຂົນ. ມັນປະຕິບັດຢ່າງຫມັ້ນຄົງສໍາລັບ electrodes ທອງແດງອ່ອນ, brittle-graphite ແລະຄວາມຫນາແຫນ້ນສູງຂອງ electrodes ທອງແດງ-tungsten.
3. ກົງກັບຕົວຍຶດໄຟຟ້າ ER32 ກະແສຫຼັກທີ່ມີຢູ່, ຫຼີກເວັ້ນການລົງທຶນຕໍ່ອາຍຸການສ້ອມແຊມຫຼາຍເກີນໄປ.
4. ສະເປັກມາດຕະຖານມີຢູ່ໃນສະຕັອກ; ການແກ້ໄຂ OEM ສໍາລັບຄວາມທົນທານພາຍໃນ, ໂຄງສ້າງຂອງຮ່ອງແລະການປິ່ນປົວດ້ານແມ່ນມີຢູ່ສໍາລັບ electrodes ເສັ້ນຜ່າສູນກາງພິເສດແລະສະພາບການເຮັດວຽກທີ່ຮຸນແຮງ.
5. ຫຼຸດການລື່ນຂອງ electrode-slip ແລະຄວາມສ່ຽງຕໍ່ການແລ່ນອອກຢ່າງມີປະສິດຕິຜົນ, ຮັກສາສະຖານະຂອງ spark-gap ໃຫ້ຄົງທີ່ໃນລະຫວ່າງວຽກເຄື່ອງຈັກໃນກາວທີ່ໃຊ້ເວລາດົນນານ.
ລັກສະນະໂຄງສ້າງ
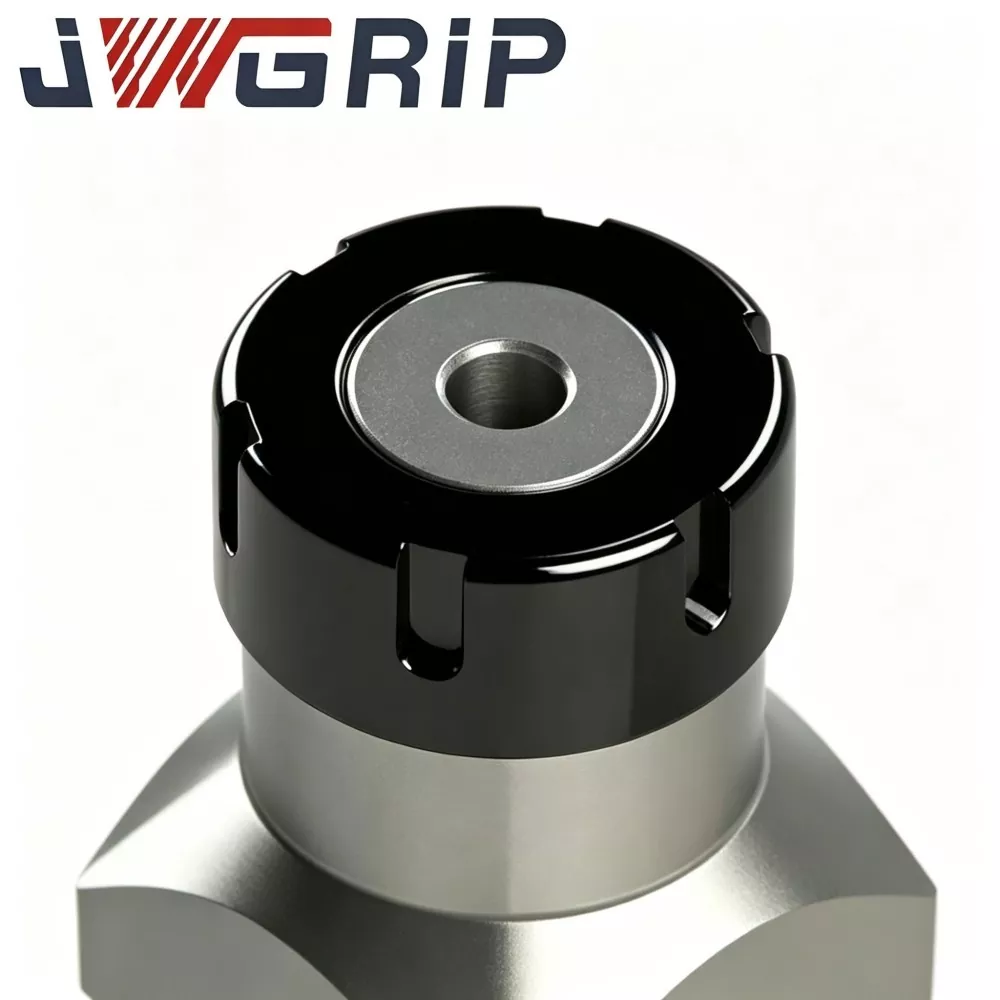
JWGRIP R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ແມ່ນອົງປະກອບຍຶດ elastic ທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ຖືກອອກແບບສະເພາະສໍາລັບເຄື່ອງປະກອບຕົວຍຶດ electrode sinker-EDM:
1. ຕິດຕັ້ງຢູ່ໃນຕົວຍຶດ ER32 ແລະຕົວຍຶດຫຼັກ. ເມື່ອຫມາກແຫ້ງເປືອກແຂງຍຶດແຫນ້ນ, ມັນສົ່ງຜົນບັງຄັບໃຊ້ການບີບຮອບວຽນທີ່ເປັນເອກະພາບເພື່ອລັອກ electrodes ຮອບ - shak ໃນຕໍາແຫນ່ງທີ່ກໍານົດໄວ້ກ່ອນ.
2. Collets ER32 ທົ່ວໄປແບບດັ້ງເດີມຖືກອອກແບບມາສໍາລັບແກນ CNC-milling; ພວກມັນບໍ່ໄດ້ຖືກປັບແຕ່ງສໍາລັບເງື່ອນໄຂສະເພາະ EDM: ການສັ່ນສະເທືອນຂອງກໍາມະຈອນຢ່າງຕໍ່ເນື່ອງ, ການກະແຈກກະຈາຍຂອງນ້ໍາ dielectric ແລະການປ່ຽນ electrode ເລື້ອຍໆ.
3. ປັບປຸງການຈັດວາງແບບ R-type slit-groove ແຈກຢາຍຄວາມກົດດັນ elastic ໃນທົ່ວຮ່າງກາຍຂອງ collet, ຫຼຸດຜ່ອນຄວາມເຂັ້ມຂົ້ນຂອງຄວາມກົດດັນໃນທ້ອງຖິ່ນແລະປັບປຸງປະສິດທິພາບການຟື້ນຕົວຂອງ elastic ຫຼັງຈາກຮອບວຽນເປີດ - ປິດຊ້ໍາ, ຮັກສາການແລ່ນຕ່ໍາພາຍໃຕ້ການດໍາເນີນງານ EDM ຢ່າງຕໍ່ເນື່ອງ.
ຂອບເຂດການນໍາໃຊ້: ມັນເປັນເຄື່ອງບໍລິໂພກຫຼັກສໍາລັບພາດສະຕິກ-ສີດ-ແມ່ພິມ, molding-casting, ຄວາມແມ່ນຍໍາ- stamping-ຕາຍ, ການແພດ-ສ່ວນ-ແມ່ພິມ ແລະກອງປະຊຸມສໍານັກງານ optical-component-mold. ມັນຍຶດທອງແດງຮອບ-shank, graphite ແລະ copper-tungsten EDM electrodes. ການຕິດຕັ້ງຫຼຸດລົງໂດຍກົງໂດຍບໍ່ມີການປ່ຽນແປງກົນຈັກພິເສດ. OEM ການດັດແປງໂດຍອີງໃສ່ຮູບແຕ້ມແມ່ນສະຫນັບສະຫນູນສໍາລັບຂະຫນາດ electrode-shank ທີ່ບໍ່ແມ່ນມາດຕະຖານ.
ການປະຕິບັດດ້ານວິຊາການທີ່ສໍາຄັນ
1. ໂຄງສ້າງການແຈກຢາຍຊ່ອງແຄບ R-Type ທີ່ປັບແຕ່ງໄດ້ເມື່ອປຽບທຽບກັບ ER32 collets ທຳມະດາ, ການຈັດລຽງແບບ R-type slit-groove ມີຄວາມສົມດຸນການກະຈາຍຄວາມຕຶງຄຽດ. ໃນລະຫວ່າງການ clamping electrode-shank, ແຕ່ລະພາກສ່ວນຜະລິດຜົນບັງຄັບໃຊ້ squeezing ທີ່ເປັນເອກະລັກ, ຫຼີກເວັ້ນການຜິດປົກກະຕິ electrode-shank ໃນທ້ອງຖິ່ນແລະສະກັດກັ້ນການປະກອບທັງຫມົດຂອງຫນ່ວຍບໍລິການ clamping electrode.
2. ວັດສະດຸດິບສະປິງເຫຼັກທີ່ເລືອກຢ່າງລະມັດລະວັງ ນຳໃຊ້ເຫຼັກພາກຮຽນ spring-steel ພິເສດແທນເຫຼັກກາກບອນທຳມະດາ. ຫຼັງຈາກຮອບວຽນການລະບາຍຄວາມຮ້ອນ, ການລະບາຍຄວາມຮ້ອນ ແລະ ການລະບາຍຄວາມຮ້ອນຫຼາຍຂັ້ນຕອນ, ມັນຮັກສາຄວາມຢືດຢຸ່ນທີ່ໝັ້ນຄົງພາຍຫຼັງຫຼາຍຮ້ອຍຮອບວຽນການປ່ອຍຕົວຍຶດ ແລະ ຕ້ານການຜິດປົກກະຕິຂອງພລາສຕິກຖາວອນ.
3. ຮູເຈາະຮູພາຍໃນທີ່ມີຄວາມຊັດເຈນສູງ Honing Craft Inner clamping bore ຜ່ານ honing ລະອຽດ. ຮູຂຸມຂົນພາຍໃນດີເລີດ ແລະຄວາມລຽບຂອງພື້ນຜິວ ຫຼຸດຜ່ອນຮອຍຂັດຢູ່ shanks electrode ໃນລະຫວ່າງການປ່ຽນຊ້ຳໆ, ແລະປ້ອງກັນການສະສົມຂອງອະນຸພາກຈຸນລະພາກເຊິ່ງຈະເຮັດໃຫ້ການບ່ຽງເບນຂອງຕຳແໜ່ງຮ້າຍແຮງຂຶ້ນ.
4. ການຕໍ່ຕ້ານການກັດເຊາະຂອງແຫຼວ Dielectric ທີ່ດີ ການປິ່ນປົວການກັດກ່ອນຂອງພື້ນຜິວພິເສດເຮັດໃຫ້ການເຊາະເຈື່ອນຂອງສານເຄມີຊ້າລົງຈາກການສໍາຜັດໃນໄລຍະຍາວກັບ EDM dielectric fluid. ມັນຫຼຸດລົງຄວາມສ່ຽງ rust ໃນສະພາບແວດລ້ອມ EDM-tank ທີ່ຊຸ່ມຊື່ນແລະຍືດອາຍຸການບໍລິການ.
5. ຄວາມເຂົ້າກັນໄດ້ຢ່າງກວ້າງຂວາງກັບຕົວຍຶດ EDM ມາດຕະຖານ ER32 ປະຕິບັດຕາມມາດຕະຖານດ້ານນອກຂອງ ER32 ພື້ນຖານ, ເໝາະກັບຕົວຍຶດຖື electrode EDM ທີ່ມີຮູບແບບ ER32 ທີ່ເປັນການຄ້າສ່ວນໃຫຍ່ ແລະໝາກໄມ້ຍຶດ. ຜູ້ໃຊ້ສຸດທ້າຍບໍ່ຈໍາເປັນຕ້ອງທົດແທນຮາດແວຜູ້ຖືທີ່ມີຢູ່ແລ້ວ.
6. ຄວາມຍືດຫຍຸ່ນຂອງໂຮງງານໂດຍກົງ & OEM Custom-ization ມາດຕະຖານການກໍານົດຂອບເຂດຂອງ clamping-diameter ກວມເອົາຂະຫນາດ electrode-shank ຕົ້ນຕໍ. OEM ສາມາດປັບຄວາມທົນທານພາຍໃນ, ຄວາມເລິກຂອງຮ່ອງ, ການປັບຂະຫນາດພາຍນອກແລະການປິ່ນປົວດ້ານຕາມຮູບແຕ້ມຂອງລູກຄ້າຫຼືຕົວຢ່າງທາງດ້ານຮ່າງກາຍ.
7. ຄວາມສອດຄ່ອງແບບຊຸດຕໍ່ຊຸດທີ່ໜ້າເຊື່ອຖືໄດ້ ທຸກໆບ່ອນຜະລິດມີການກວດສອບການເກັບຕົວຢ່າງຫຼາຍລາຍການ. ຂະຫນາດທີ່ສໍາຄັນ, ຂໍ້ມູນການແລ່ນອອກຂອງ clamping ແລະຄວາມແຂງແມ່ນບັນທຶກໄວ້ໃນເອກະສານກວດກາ batch, ຮັບປະກັນການປະຕິບັດທີ່ຫມັ້ນຄົງສໍາລັບວິສາຫະກິດຜະລິດ mold ປະລິມານການຊື້.
ສໍາເລັດຂະບວນການຜະລິດ
ທຸກໆຊຸດຂອງ JWGRIP R-Type ER32 Collet ປະຕິບັດຕາມຂັ້ນຕອນການຜະລິດເຕັມຂັ້ນຕອນທີ່ຄວບຄຸມຢ່າງເຂັ້ມງວດ:
①ການກວດກາເຂົ້າມາວັດຖຸດິບ
②ການຫັນຄວາມແມ່ນຍໍາ CNC ສໍາລັບ contour ພາຍນອກ
③ການຂຸດຮ່ອງ
④ ເຄື່ອງຈັກໃນຂຸມພາຍໃນທີ່ມີຄວາມແມ່ນຍໍາສູງ
⑤ການປິ່ນປົວຄວາມຮ້ອນຫຼາຍຂັ້ນຕອນ (quenching, tempering, ການບັນເທົາທຸກຄວາມກົດດັນ)
⑥ ຮູຂຸມຂົນດີ
⑦ການຂັດແລະການສໍາເລັດຮູບແຂບ
⑧ການປິ່ນປົວຕ້ານການກັດກິນຂອງຫນ້າດິນ
⑨ ການທົດສອບປະສິດທິພາບຫຼາຍມິຕິລະດັບ
⑩ ການຈັດລຽງຊຸດ ແລະສາງສິນຄ້າສຳເລັດຮູບ.
ຂໍ້ມູນສະເພາະດ້ານການຄວບຄຸມຄຸນນະພາບ
ການຜະລິດແມ່ນດໍາເນີນພາຍໃຕ້ມາດຕະຖານລະບົບການຄຸ້ມຄອງຄຸນນະພາບ ISO 9001.
ລາຍການທົດສອບຫຼັກການ: ການວັດແທກຂະຫນາດ, ການກວດສອບຄວາມແຂງ, ການກວດສອບການແລ່ນອອກຂອງ clamping, ການທົດສອບການຈໍາລອງ elastic-fatigue.
ເຄື່ອງມືວັດແທກທັງໝົດໄດ້ຮັບການປັບຕົວວັດແທກທາງວັດແທກເປັນໄລຍະເພື່ອຮັບປະກັນຄວາມຖືກຕ້ອງຂອງຜົນການທົດສອບ ແລະສາມາດເຮັດຊ້ຳໄດ້.
ບົດລາຍງານການກວດກາ batch ແມ່ນເກັບໄວ້ສໍາລັບແຕ່ລະ lot; ໃບຢັ້ງຢືນວັດສະດຸ ແລະບັນທຶກການສອບເສັງຂອງພາກສ່ວນທີສາມສາມາດສະໜອງໃຫ້ໄດ້ຕາມການຮ້ອງຂໍຂອງລູກຄ້າ.
ຄໍາແນະນໍາດ້ານການດໍາເນີນການແລະການເກັບຮັກສາ:
ເກັບຮັກສາ collets ໃນຊ່ອງເຄື່ອງມືຕ້ານການ collision ແຍກຕ່າງຫາກ. ຮັກສາໃຫ້ຫ່າງຈາກຄວາມຊຸ່ມຊື່ນ, ຊິບໂລຫະແລະການຂູດແຂງກ່ອນການຕິດຕັ້ງ. ເຮັດຄວາມສະອາດເຈາະພາຍໃນຢ່າງລະອຽດກ່ອນທີ່ຈະຕິດຕັ້ງແຕ່ລະຄັ້ງ. ຊິບ ຫຼື ທາດແຫຼວທີ່ຕົກຄ້າງຢູ່ໃນທໍ່ເຈາະຈະເຮັດໃຫ້ຄວາມແມ່ນຍໍາຂອງການຍຶດຍຶດໄດ້ຢ່າງຮ້າຍແຮງ.
ເປັນຫຍັງຕ້ອງເລືອກ JWGRIP
1. ທີມງານວິສະວະກໍາພື້ນຫລັງ R&D ເຄື່ອງມືສະເພາະ EDM ໄດ້ສະສົມປະສົບການອັນອຸດົມສົມບູນໃນການພັດທະນາອຸປະກອນເສີມການຍຶດຕິດ-EDM sinker-EDM. ພວກເຮົາບໍ່ພຽງແຕ່ຄັດລອກແບບ milling-type collet; ການເພີ່ມປະສິດທິພາບຂອງຜະລິດຕະພັນແມ່ນມາຈາກຄໍາຄຶດຄໍາເຫັນຂອງແມ່ພິມແຖວຫນ້າຂະຫນາດໃຫຍ່.
2. ການກວດສອບປະສິດທິພາບເຕັມຊຸດກ່ອນການຈັດສົ່ງ ຄູ່ແຂ່ງຫຼາຍຄົນພຽງແຕ່ເຮັດການກວດກາຕົວຢ່າງຈຸດເທົ່ານັ້ນ. ທຸກໆ JWGRIP R-Type ER32 Collet ສໍາເລັດແລ້ວຈະຜ່ານການກວດສອບການແລ່ນ-ອອກຂອງ clamping ກ່ອນທີ່ຈະຈັດສົ່ງເພື່ອການກັ່ນຕອງຫນ່ວຍງານທີ່ບໍ່ສອດຄ່ອງ.
3. ການສະໜອງໂດຍກົງຈາກໂຮງງານທີ່ໝັ້ນຄົງ ແລະ ຂະບວນການ OEM ມາດຕະຖານມາດຕະຖານສິນຄ້າຮັກສາການຈັດສົ່ງທີ່ໝັ້ນຄົງ. ສໍາລັບຄໍາສັ່ງທີ່ມີການແກ້ໄຂຂະຫນາດຫຼືພິເສດ, ທີມງານວິສະວະກໍາຈະທົບທວນຄືນຮູບແຕ້ມ OEM ພາຍໃນ 12 ມື້ເຮັດວຽກແລະໃຫ້ຄໍາຄິດເຫັນກ່ຽວກັບຄວາມເປັນໄປໄດ້. ເວລານໍາມາດຕະຖານ: 10-15 ມື້ເຮັດວຽກ; OEM ນໍາເວລາຖືກຢືນຢັນອີງຕາມຄວາມສັບສົນຂອງການແຕ້ມຮູບ.
4. ການຊ່ວຍເຫຼືອດ້ານເຕັກນິກແບບມືອາຊີບທີ່ເນັ້ນໃສ່ແອັບພລິເຄຊັນ ເມື່ອລູກຄ້າພົບການຍຶດທີ່ຜິດປົກກະຕິ, ການແລ່ນອອກຫຼາຍເກີນໄປ ແລະບັນຫາການປະກອບຢູ່ບ່ອນອື່ນ, ທີມງານຊ່ວຍເຫຼືອດ້ານເທັກນິກຈະໃຫ້ຄຳແນະນຳໃນການຕິດຕັ້ງ ແລະແກ້ໄຂບັນຫາໂດຍອີງໃສ່ປະສົບການຕົວຈິງຂອງ EDM-workshop.
5. ກົນໄກການຕິດຕາມແບບຊຸດທີ່ສົມບູນ ແຕ່ລະບ່ອນຜະລິດມີເຄື່ອງໝາຍ batch ເປັນເອກະລາດ. ຖ້າບັນຫາທີ່ກ່ຽວຂ້ອງກັບເຄື່ອງຈັກທີ່ບໍ່ຄາດຄິດເກີດຂຶ້ນ, ຕົວກໍານົດການຜະລິດຕົ້ນສະບັບແລະການກວດສອບ - ບັນທຶກສາມາດຖືກດຶງມາຢ່າງໄວວາສໍາລັບການວິເຄາະທາງດ້ານວິຊາການ.
FAQ
Q1: JWGRIP R-Type ER32 Collet ສາມາດຮັບຮູ້ສູນການແລ່ນອອກຫຼັງຈາກການຕິດຕັ້ງບໍ?
A1: ສູນການແລ່ນອອກບໍ່ສາມາດບັນລຸໄດ້ໂດຍການປະກອບ elastic-collet ໃດ. ພາຍໃຕ້ສະພາບການທົດສອບມາດຕະຖານທີ່ມີການຈັບຄູ່ແລະແຖບທົດສອບທີ່ມີຄຸນນະສົມບັດ, ການແລ່ນອອກປະກອບແມ່ນການຄວບຄຸມ ≤0.003 mm. ການແລ່ນອອກທັງໝົດທີ່ຕິດຢູ່ກັບເຄື່ອງຕົວຈິງຍັງໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮອບຂອງ electrode-shank, ສະພາບພື້ນຜິວ, ແຮງບິດທີ່ແໜ້ນໜາຂອງແກ່ນໝາກໄມ້ ແລະ ການສວມໃສ່ຂອງຕົວຖື. ຮັກສາອົງປະກອບການຫາຄູ່ຢູ່ໃນສະພາບທີ່ດີສໍາລັບການຍຶດຍຶດ - ຄວາມຖືກຕ້ອງທີ່ດີທີ່ສຸດ.
Q2: ແມ່ນ collet ນີ້ເຫມາະສົມສໍາລັບນ້ໍາຫນັກຂະຫນາດໃຫຍ່ທີ່ມີເສັ້ນຜ່າກາງ graphite electrodes?
A2: R-Type ER32 Collet ສໍາລັບ EDM Electrode Holder ສະຫນັບສະຫນູນ graphite-electrode clamping. ສໍາລັບ electrodes graphite ຂະຫນາດໃຫຍ່ຂະຫນາດໃຫຍ່, ປະເມີນການໂຫຼດ spindle ແລະ tightening-torque. ນ້ຳໜັກເກີນ ຫຼື ເຄັ່ງຕຶງເກີນໄປ ເລັ່ງຄວາມເມື່ອຍລ້າຂອງ collet ແລະ ເຮັດໃຫ້ຊີວິດການບໍລິການສັ້ນລົງ. ຈັບຄູ່ນ້ໍາຫນັກ electrode ກັບຄວາມອາດສາມາດ clamping collet ໃນການຜະລິດທີ່ແທ້ຈິງ.
Q3: ທ່ານສາມາດເຮັດ OEM ເມື່ອຕົວກໍານົດການຍຶດເສັ້ນຜ່າສູນກາງພາຍໃນຫຼື slit-groove ແຕກຕ່າງຈາກມາດຕະຖານ ER32?
A3: ແມ່ນແລ້ວ. ກະລຸນາໃຫ້ສໍາເລັດຮູບແຕ້ມທາງດ້ານວິຊາການຫຼືຕົວຢ່າງທາງດ້ານຮ່າງກາຍ, ຫມາຍເຖິງຂະຫນາດ clamping-bore, ຄວາມທົນທານ, specs slit-groove, ເປົ້າຫມາຍຄວາມແຂງແລະຄວາມຕ້ອງການການປິ່ນປົວຫນ້າດິນ. ພະແນກວິສະວະກໍາຈະປະເມີນການຜະລິດແລະອອກໃບສະເຫນີລາຄາຢ່າງເປັນທາງການ.
Q4: ລາຍການໃດທີ່ຖືກຄຸ້ມຄອງພາຍໃຕ້ການຮັບປະກັນ?
A4: ນີ້ແມ່ນເຄື່ອງມືບໍລິໂພກທີ່ມີຄວາມແມ່ນຍໍາສູງ. ການຮັບປະກັນໃຊ້ກັບຂໍ້ບົກພ່ອງທີ່ມາຈາກການຜະລິດເຊັ່ນ: ສິນຄ້າທີ່ບໍ່ໄດ້ກໍານົດໄວ້ໃນເວລາສົ່ງ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກຮອຍຂີດຂ່ວນ, ການຍຶດຕິດເກີນ, ແຮງບິດທີ່ບໍ່ເຫມາະສົມ, ຊິບຕິດຂັດແລະຄວາມເມື່ອຍລ້າໃນໄລຍະຍາວຈາກການນໍາໃຊ້ການຜະລິດແມ່ນບໍ່ລວມເອົາການຮັບປະກັນ.
ຄູ່ມືການຄັດເລືອກ ແລະຄຳແນະນຳການດຳເນີນກອງປະຊຸມປະຈຳວັນ
1. ເລືອກເສັ້ນຜ່າສູນກາງຕົວຍຶດຊື່ໃຫ້ໃກ້ຄຽງເທົ່າທີ່ຈະເປັນໄປໄດ້ກັບຂະໜາດຂອງຂາໄຟຟ້າຕົວຈິງ. ຢ່າໃຊ້ຫລອດດຽວສໍາລັບຂະຫນາດກວ້າງເກີນໄປ; ຊ່ອງຫວ່າງຂະໜາດໃຫຍ່ສ້າງແຮງດັນການຍຶດບໍ່ເທົ່າກັນ ແລະມູນຄ່າການແລ່ນອອກທີ່ສູງຂຶ້ນ.
2. ກ່ອນທີ່ຈະຜະລິດແມ່ພິມຢ່າງເປັນທາງການ, ເຮັດຄວາມສະອາດຂຸມຂົນພາຍໃນ, ຊ່ອງໃສ່ແກ່ນໝາກໄມ້ ແລະ ດ້ານໃນດ້ານຂອງ electrode-shank ເພື່ອເອົາຊິບໂລຫະ ແລະສານຕົກຄ້າງຂອງນໍ້າອອກ.
3. ຫຼັງຈາກການປະກອບ, ດໍາເນີນການກວດສອບການແລ່ນອອກໂດຍ dial-indicator ກ່ອນທີ່ຈະປະມວນຜົນ spark-erosion. ການກວດສອບກ່ອນນີ້ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຄວາມສ່ຽງຕໍ່ການຂູດຂອງ mold-cavity ທີ່ເກີດຈາກການ deviation ຂອງອົງປະກອບ clamping.
4. ສຳລັບຮ້ານຂາຍແມ່ພິມຫຼາຍເຄື່ອງ, ກຽມຕົວເກັບມ້ຽນຫຼາຍອັນທີ່ກົງກັບຂະໜາດເຄື່ອງປັ້ນໄຟຟ້າທີ່ໃຊ້ເລື້ອຍໆ. ຖິ້ມຄໍເລສທີ່ສວມໃສ່ຫຼາຍ. ປ່ຽນແທນທັນທີຖ້າຄວາມອ່ອນເພຍຂອງ elastic, ການຜິດປົກກະຕິຖາວອນຫຼືຮອຍແຕກຂອງຫນ້າດິນໄດ້ຖືກສັງເກດເຫັນໃນລະຫວ່າງການກວດກາປົກກະຕິ, ເຖິງແມ່ນວ່າຊີວິດການບໍລິການທາງທິດສະດີບໍ່ໄດ້ບັນລຸ.
5. ປະຕິບັດການເກັບຮັກສາການຈັດປະເພດ ແລະການກວດສອບສະພາບປົກກະຕິສໍາລັບຫຼັກຊັບ collet ເພື່ອຮັກສາຄວາມສອດຄ່ອງຂອງເຄື່ອງຈັກ EDM ທີ່ຫມັ້ນຄົງສໍາລັບໂຄງການການຜະລິດ serial ໄລຍະຍາວ.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ