ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ຜູ້ຜະລິດແຜ່ນວາງກາງ R-Type ທີ່ເຊື່ອຖືໄດ້ສຳລັບການແກ້ໄຂການຈັດຮຽງທີ່ຊັດເຈນ
ໃນຖານະເປັນຜູ້ຜະລິດ fixture ພິເສດຂອງ R-Type Centering Plates,JWGRIPຜະລິດແຜ່ນວາງຕໍາແຫນ່ງທີ່ມີຄວາມຮາບພຽງສູງແລະແຜ່ນໃສ່ແຜ່ນສູນຈຸດສໍາລັບຜູ້ພັດທະນາແມ່ພິມ, ຜູ້ວາງແຜນຂະບວນການ EDM ແລະຜູ້ຊ່ຽວຊານດ້ານການຈັດຊື້ fixture ເຮັດຮູບລັກຫຼາຍ electrode ໃນຕາຕະລາງວຽກ EDM sinker. ແຕ່ລະແຜ່ນຜ່ານການຫມຸນແບບຜ່ອນຄວາມຄຽດ ແລະ ການຂັດຄວາມແມ່ນຍໍາສອງດ້ານ ເພື່ອຮັກສາຄວາມທົນທານຂະໜານ ແລະ ຄວາມຮາບພຽງຢ່າງເຂັ້ມງວດ ແລະ ປ້ອງກັນການບ່ຽງເບນການຈັດຕໍາແໜ່ງທີ່ສະສົມສໍາລັບການຕິດຕັ້ງຫຼາຍອິເລັກໂທຣດທີ່ຫນາແຫນ້ນ. ແຜ່ນ datum ເຫຼົ່ານີ້ແກ້ໄຂຄວາມບໍ່ສອດຄ່ອງຂອງການປະສານງານໃນເວລາທີ່ swapping electrodes ຫຼື workpieces interchangeable ພາຍໃນຖັງນ້ໍາ dielectric. JWGRIP ຍັງຈັດສົ່ງR-Type EDM Chucksແລະ Wire EDM Workholding Fixtures, ການກໍ່ສ້າງລະບົບຕ່ອງໂສ້ການໂອນ datum ສໍາເລັດສໍາລັບ sinker EDM ແລະຂັ້ນຕອນການເຮັດວຽກເຄື່ອງຈັກຕັດສາຍ.
ກອງປະຊຸມເຮັດແມ່ພິມຈໍານວນຫລາຍສຸມໃສ່ຄວາມຖືກຕ້ອງຂອງ chuck ສ່ວນບຸກຄົນແຕ່ເບິ່ງຂ້າມການຂະຫຍາຍພັນ datum ໃນທົ່ວສະຖານີຫຼາຍ. ເຖິງແມ່ນວ່າ chucks ຄວາມແມ່ນຍໍາສູງບໍ່ສາມາດລົບລ້າງຄວາມຜິດພາດທີ່ສະສົມໄດ້ຖ້າຫາກວ່າແຜ່ນເຊື່ອມຕໍ່ລະດັບປານກາງທົນທຸກຄວາມຮາບພຽງບໍ່ດີຫຼືການບິດເບືອນຂອງສະຖານທີ່ເປີດ. ເມື່ອຜູ້ປະຕິບັດການຈັດວາງ electrodes graphite ຫຼືທອງແດງຫຼາຍສໍາລັບການເຄື່ອງຈັກ mold ຫຼາຍຢູ່ຕາມໂກນ, ຄວາມຜິດພາດຂະຫນາດນ້ອຍຂອງແຜ່ນສູນກາງຈະ stack ຂຶ້ນທົ່ວທຸກສະຖານີ. ການບ່ຽງເບນສະສົມລົບກວນຄວາມເປັນເອກະພາບຂອງຊ່ອງຫວ່າງ, ສ້າງຄວາມເລິກຂອງຊ່ອງຄອດທີ່ບໍ່ສອດຄ່ອງ ແລະທໍາລາຍຄວາມສອດຄ່ອງຂອງມິຕິລະຫວ່າງການປະທັບໃຈ mold ຫຼາຍ. ແຜ່ນອະແດບເຕີທົ່ວໄປຈໍານວນຫຼາຍທີ່ຂາຍຢູ່ໃນຕະຫຼາດບໍ່ໄດ້ຖືກປັບປຸງໃຫ້ເຫມາະສົມສໍາລັບສະພາບແວດລ້ອມ EDM; ພວກເຂົາເຈົ້າມີແນວໂນ້ມທີ່ຈະທົນທຸກ corrosion ດ້ານແລະ drift ມິຕິພາຍໃຕ້ການ immersion ໄລຍະຍາວໃນນ້ໍາ dielectric, ຄ່ອຍໆ breaking ຄວາມສອດຄ່ອງຂອງປະສານງານໃນທົ່ວຕໍາແຫນ່ງ electrode.
ຄຸນສົມບັດທີ່ເປັນປະໂຫຍດທີ່ສໍາຄັນໃດທີ່ແຍກແຜ່ນ datum ທີ່ອຸທິດຕົນຈາກແຜ່ນອະແດບເຕີທໍາມະດາສໍາລັບການຕິດຕັ້ງ EDM ຫຼາຍໄຟຟ້າ?
ແຜ່ນອະແດບເຕີແບບດັ້ງເດີມສ່ວນຫຼາຍແມ່ນອອກແບບມາສໍາລັບສະພາບການຕັດ CNC ແຫ້ງ. ເຂົາເຈົ້າບໍ່ຄ່ອຍຈະເອົາການດູດຊຶມ dielectric, ການປົນເປື້ອນຂອງຄາບອນອະນຸພາກແລະການສະສົມຄວາມຜິດພາດຫຼາຍສະຖານີເຂົ້າໃນການພິຈາລະນາການອອກແບບ.
ໃນທາງກົງກັນຂ້າມ, R-Type Centering Plates ແມ່ນມີຈຸດປະສົງທີ່ສ້າງຂຶ້ນສໍາລັບສະຖານະການການຈັດວາງແບບຫຼາຍ electrode ຂອງ sinker EDM.
R-Type 70x70 EDM Centering Plate ເຫມາະກັບການຈັດລຽງຫຼາຍ electrode ຫນາແຫນ້ນສໍາລັບການໃສ່ແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍ.
R-Type 54x54 EDM Centering Plate ໃຫ້ບໍລິການການຕິດຕັ້ງຊ່ອງແຄບບ່ອນທີ່ຫ້ອງ mounting ມີຈໍາກັດທີ່ສຸດ. ແຜ່ນຈຸດສູນກາງ EDM 75mm EDM ຂະຫຍາຍຄວາມສາມາດໃນການໂຫຼດສໍາລັບ electrodes ຂະຫນາດກາງ, ໃນຂະນະທີ່ R-Type 156mm EDM Pallet ສໍາລັບ Zero Point Workholding ສະຫນອງອຸປະກອນ datum ທີ່ມີຮູບແບບຂະຫນາດໃຫຍ່ກວ່າສໍາລັບກຸ່ມຫຼາຍ electrode ທີ່ມີຫນ້າທີ່ຫນັກ.
ການປິ່ນປົວດ້ານຕ້ານ corrosion ຕ້ານການເຊາະເຈື່ອນສານເຄມີຈາກນ້ໍາ dielectric. ການເປີດທີ່ຕັ້ງດ້ວຍເຄື່ອງຈັກທີ່ມີຄວາມຊັດເຈນຮັບປະກັນການສອດຄ່ອງທີ່ສາມາດເຮັດຊ້ໍາໄດ້ທຸກຄັ້ງທີ່ແຜ່ນຖືກຕິດໃສ່ແຜ່ນຮອງ. ດ້ວຍສື່ມວນຊົນ datum ລະດັບປານກາງທີ່ເຊື່ອຖືໄດ້, ແຕ່ລະສະຖານີ electrode ຮັກສາມູນຄ່າການປະສານງານເອກະລາດຂອງຕົນໂດຍບໍ່ມີການແຊກແຊງຂ້າມ, ຫຼີກເວັ້ນການສະສົມໃນການຜະລິດ mold ຫຼາຍຢູ່ຕາມໂກນ.
ເຮັດແນວໃດສາມາດກໍາຈັດຄວາມຜິດພາດ datum ສະສົມ?
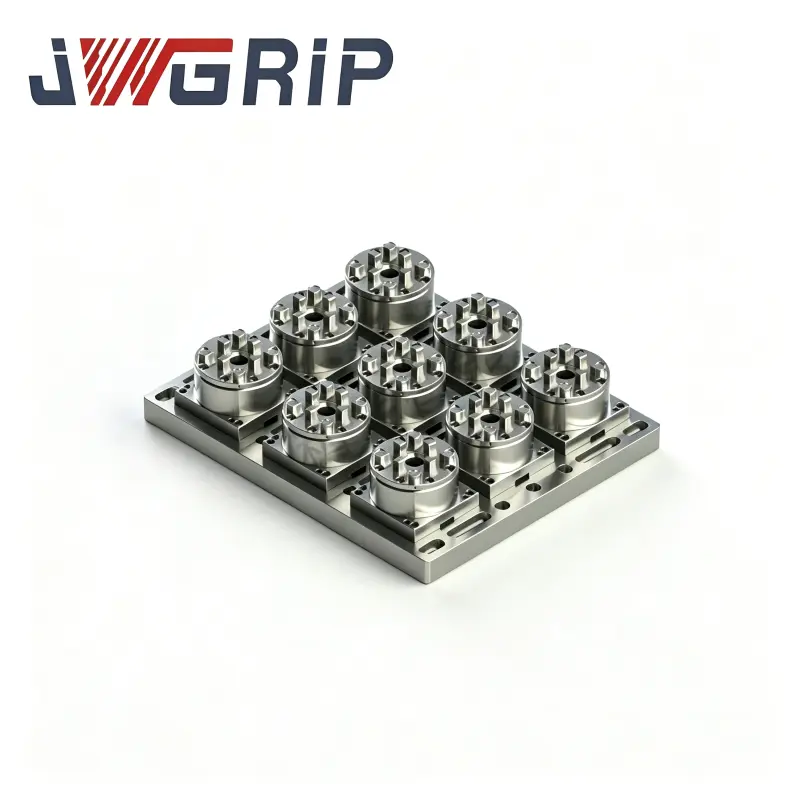
molds ຫຼາຍຢູ່ຕາມໂກນທີ່ຊັບຊ້ອນຕ້ອງການ electrodes ຫຼາຍສິບອັນເພື່ອເຮັດສໍາເລັດທຸກລາຍລະອຽດຢູ່ຕາມໂກນ. ການສ້າງຕັ້ງການອ້າງອີງການປະສານງານຄືນໃໝ່ສໍາລັບແຕ່ລະ electrode ພາຍໃນຖັງ EDM ເຮັດໃຫ້ເສຍເວລາແລ່ນເຄື່ອງຫຼາຍ. R-Type Centering Plates ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການສໍາເລັດການຈັດກຸ່ມ electrode, ການວາງແຜນການຈັດວາງແລະການປະສານງານການວັດແທກໃນ benches calibration ພາຍນອກນອກເຄື່ອງ EDM. ທໍ່ໄຟຟ້າຫຼາຍອັນສາມາດຖືກຕິດຕັ້ງໄວ້ລ່ວງໜ້າໃສ່ແຜ່ນວາງກາງ ຫຼືພາເລດເປັນຊຸດ, ແລະໜ່ວຍປະກອບທັງໝົດຈະລັອກໃສ່ R-Type EDM Chucks ໃນຂັ້ນຕອນການຕິດຕັ້ງດຽວ.
ວິທີການນີ້ເຮັດໃຫ້ການວັດແທກແລະການຕິດຕັ້ງເກືອບທັງຫມົດເຮັດວຽກຫ່າງຈາກເວລາຂອງເຄື່ອງຈັກທີ່ມີຄຸນຄ່າ. ຖ້າກອງປະຊຸມວາງແຜນທີ່ຈະຮັບຮູ້ການໄຫຼວຽນຂອງ fixture ໃນທົ່ວອຸປະກອນທີ່ແຕກຕ່າງກັນ, ແຜ່ນ datum ເຫຼົ່ານີ້ສາມາດຮ່ວມມືກັບໂມດູນຈາກລະບົບການເຮັດວຽກຂອງການປ່ຽນແປງດ່ວນ, ການໂອນ datum ການປະສານງານທີ່ເປັນເອກະພາບລະຫວ່າງສະຖານີວັດແທກ, ເຄື່ອງ sinker EDM ແລະເວທີການກວດກາຊ່ວຍ. ຮູບແບບການເຮັດວຽກນີ້ຕັດການຕັ້ງຄ່າການປະສານງານຊ້ຳໆ ແລະສະກັດກັ້ນການວາງຄວາມຜິດພາດທີ່ສ້າງຂຶ້ນໂດຍການປະຕິບັດການຍຶດເອກະລາດຫຼາຍອັນ.
ຈຸດເດັ່ນຂອງຜະລິດຕະພັນຫຼັກ
ການຂັດຄວາມແມ່ນຍໍາສອງດ້ານບວກກັບການປິ່ນປົວບັນເທົາຄວາມກົດດັນຮັກສາຄວາມຮາບພຽງຕ່ໍາແລະຄວາມຂະຫນານ, ສະກັດກັ້ນການບ່ຽງເບນຕໍາແຫນ່ງສະສົມຫຼາຍສະຖານີ.
ຂໍ້ມູນຈໍາເພາະຫຼາຍມິຕິລວມທັງ 54 × 54,70 × 70,75 ມມແລະ pallet 156 ມມສາມາດປັບຕົວແຊກທີ່ຫນາແຫນ້ນ, ຮູບແບບຫຼາຍ electrode ຫນາແຫນ້ນແລະການປະສົມ electrode ຫນັກ.
ການປິ່ນປົວພື້ນຜິວຕ້ານການ corrosion ພິເສດທົນທານຕໍ່ການ immersion ນ້ໍາ dielectric ທີ່ໃຊ້ເວລາດົນ, ການຊ້າ corrosion ແລະການປ່ຽນແປງຂະຫນາດຫນ້າດິນພາຍໃນຖັງ EDM.
ການໂຕ້ຕອບສະຖານທີ່ມາດຕະຖານຮັບປະກັນຄວາມເຂົ້າກັນໄດ້ seamless ກັບ chucks ຊຸດ R-Type ທີ່ມີຢູ່ແລ້ວ, ຜູ້ຖືແລະອົງປະກອບ calibration auxiliary.
ພາບລວມໂມດູນຜະລິດຕະພັນ
ຜະລິດຕະພັນການໂອນ JWGRIP datum ກວມເອົາແຜ່ນວາງສູນກາງຮູບແບບຂະຫນາດນ້ອຍເຖິງພາເລດທີ່ມີນ້ໍາຫນັກຫຼາຍເພື່ອໃຫ້ກົງກັບຄວາມຕ້ອງການການຈັດວາງຫຼາຍ electrode.
R-Type 54x54 EDM Centering Plate ຖືກອອກແບບມາສໍາລັບພື້ນທີ່ການຕິດຕັ້ງແຄບ, ເຫມາະສໍາລັບການຈັດລຽງຫຼາຍ electrode ຫນາແຫນ້ນຂອງແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາຂະຫນາດນ້ອຍ. R-Type 70x70 EDM Centering Plate ໄດ້ຖືກຮັບຮອງເອົາຢ່າງກວ້າງຂວາງສໍາລັບແມ່ພິມຫຼາຍຊ່ອງຂະຫນາດນ້ອຍແລະຂະຫນາດກາງ. ແຜ່ນຈຸດສູນກາງ EDM 75mm EDM ສະຫນອງພື້ນທີ່ການໂຫຼດທີ່ຂະຫຍາຍສໍາລັບກຸ່ມ electrode ຂະຫນາດກາງ. R-Type 156mm EDM Pallet ສໍາລັບ Zero Point Workholding ເຮັດຫນ້າທີ່ເປັນແພລະຕະຟອມຖືຂະຫນາດໃຫຍ່ສໍາລັບ electrodes ຫນັກຫຼືຫຼາຍ insert ລວມ clamping. ໜ່ວຍຮາດແວທັງໝົດເຫຼົ່ານີ້ເປັນຂອງລະບົບນິເວດ R-Type EDM Workholding System. ໃນເວລາທີ່ກອງປະຊຸມຈໍາເປັນຕ້ອງສໍາເລັດການຕິດຕາມການປຸງແຕ່ງສາຍຕັດສໍາລັບພາກສ່ວນ mold, ເຄື່ອງມືທີ່ກົງກັນຈາກ Wire EDM Workholding Fixtures ສາມາດໄດ້ຮັບການແນະນໍາເພື່ອສືບຕໍ່ນໍາໃຊ້ການອ້າງອິງ datum ດຽວກັນໃນທົ່ວຂັ້ນຕອນການປຸງແຕ່ງທີ່ແຕກຕ່າງກັນ.
ສະຖານະການຄໍາຮ້ອງສະຫມັກທົ່ວໄປ
ແຜ່ນແລະ pallets ການໂອນ datum ເຫຼົ່ານີ້ຊອກຫາຄໍາຮ້ອງສະຫມັກທີ່ກວ້າງຂວາງໃນການຜະລິດແມ່ພິມພາດສະຕິກຫຼາຍຊ່ອງ, ການຜະລິດແມ່ພິມເຊື່ອມຕໍ່ຄວາມແມ່ນຍໍາ, ການປຸງແຕ່ງແມ່ພິມທາງການແພດແລະຂະບວນການກະກຽມກຸ່ມ electrode batch. ພວກເຂົາເຈົ້າເຫມາະກັບ sinker EDM ອຸປະກອນສໍາລັບການເຄື່ອງຈັກພ້ອມໆກັນຫຼາຍຢູ່ຕາມໂກນ, ການປະມວນຜົນ electrode ເປັນກຸ່ມແລະການຍຶດຕິດ modular. ບໍ່ວ່າທ່ານຈະປັບປຸງສະຖານີວຽກ EDM ທີ່ເປັນມໍລະດົກຫຼືກໍ່ສ້າງຈຸລັງຜະລິດ mold ຮູບແບບໃຫມ່, ແຜ່ນສູນກາງທີ່ເລືອກຢ່າງຖືກຕ້ອງເຮັດໃຫ້ຄວາມສອດຄ່ອງຫຼາຍຂອງ electrode ສະຖຽນລະພາບແລະຫຼຸດຜ່ອນສ່ວນທີ່ຜິດປົກກະຕິທີ່ເກີດຈາກການປ່ຽນ datum ສະສົມ. ອົງປະກອບເຫຼົ່ານີ້ຖືກນໍາໃຊ້ຢ່າງຫນັກໂດຍໂຮງງານແມ່ພິມສໍາລັບຜູ້ບໍລິໂພກ - ເອເລັກໂຕຣນິກ, ໂຮງງານຜະລິດເຄື່ອງມືເຊື່ອມຕໍ່ຄວາມແມ່ນຍໍາແລະວິສາຫະກິດທີ່ດໍາເນີນໂຄງການແມ່ພິມທີ່ມີປະລິມານຫຼາຍ.
ຫຼັກການເລືອກປະຕິບັດ
ທໍາອິດໃຫ້ຄິດໄລ່ຈໍານວນທັງຫມົດແລະຂະຫນາດນອກຂອງ electrodes ໃນແຕ່ລະກຸ່ມ, ຫຼັງຈາກນັ້ນເລືອກຂະຫນາດແຜ່ນຕາມພື້ນທີ່ການຕິດຕັ້ງຕາຕະລາງຕົວຈິງ. ການຈັດວາງທີ່ມີຄວາມໜາແໜ້ນແບບກະທັດຮັດ, ເລືອກແຜ່ນທີ່ມີຂະໜາດນ້ອຍກວ່າ ເຊັ່ນ R-Type 54x54 EDM Centering Plate ຫຼື R-Type 70x70 EDM Centering Plate. ກຸ່ມ electrode ຂະຫນາດກາງແລະຂະຫນາດໃຫຍ່ຫຼືການຍຶດຕິດກັບຫຼາຍ insert ປະສົມປະສານສາມາດຮັບຮອງເອົາ 75mm EDM Zero Point Centering Plate ຫຼື R-Type 156mm EDM Pallet ສໍາລັບ Zero Point Workholding.
ອັນທີສອງຢືນຢັນຄວາມຕ້ອງການຈັບຄູ່ການໂຕ້ຕອບກັບ chucks ພື້ນຖານທີ່ມີຢູ່ແລ້ວຂອງທ່ານ. ເອົາໃຈໃສ່ກັບນ້ໍາ electrode ທັງຫມົດ; ສະຖານະການການໂຫຼດຫນັກຕ້ອງການ pallets ທີ່ມີຄວາມສາມາດໃນການຮັບນ້ໍາຫນັກທີ່ສູງຂຶ້ນ. ຖ້າທ່ານຫວັງວ່າຈະແບ່ງປັນ datum ກັບແພລະຕະຟອມການວັດແທກພາຍນອກ, ກວດສອບຄວາມເຂົ້າກັນໄດ້ກັບໂມດູນລະບົບການເຮັດວຽກຂອງການປ່ຽນແປງດ່ວນລ່ວງຫນ້າ. ເມື່ອທ່ານຮູ້ສຶກສັບສົນກັບການປະສົມຂະໜາດ ຫຼືການຈັບຄູ່ຄວາມອາດສາມາດໂຫຼດໄດ້, ທ່ານສາມາດອ້າງອີງໃສ່ເອກະສານຂະໜາດທີ່ເປັນທາງການຂອງ JWGRIP ເພື່ອກັ່ນຕອງຕົວເລກສ່ວນທີ່ເໝາະສົມໂດຍອີງໃສ່ຮູບແຕ້ມ ແລະຕົວກໍານົດການໂຫຼດຂອງ electrode.
ຄຳແນະນຳການນຳໃຊ້
ຄາບອນທີ່ຕົກຄ້າງ, ຜົງ graphite ແລະ sludge dielectric ຈະສ້າງຂຶ້ນໃນແຜ່ນທີ່ຕັ້ງຫນ້າແລະຂຸມຕໍາແຫນ່ງໃນລະຫວ່າງການຜະລິດ EDM ຢ່າງຕໍ່ເນື່ອງ. ການທໍາຄວາມສະອາດໃບຫນ້າກະສານອ້າງອີງຮາບພຽງຢ່າງອ່ອນໂຍນແລະເປັນປົກກະຕິແລະການກໍານົດສະຖານທີ່ເຈາະແມ່ນສໍາຄັນສໍາລັບການຮັກສາຄວາມຖືກຕ້ອງຂອງ datum ຕົ້ນສະບັບ. ຫຼີກລ້ຽງການເຄາະຢ່າງຮຸນແຮງ, scratching ຫຼືຜົນກະທົບກົນໄກກ່ຽວກັບຫນ້າດິນກະສານອ້າງອີງ grinding ສໍາເລັດຮູບ; ການຫຍໍ້ໜ້າດ້ານໜ້າຈະນຳມາໃຫ້ຄວາມຜິດພາດຂອງ datum ທີ່ບໍ່ສາມາດກູ້ຄືນໄດ້ຖາວອນ. ຫຼັງຈາກການເຮັດຄວາມສະອາດ, ເຊັດແຜ່ນໃຫ້ແຫ້ງແລະໃຊ້ການເຄືອບປ້ອງກັນການກັດກ່ອນ, ໂດຍສະເພາະສໍາລັບຫນ່ວຍງານທີ່ເກັບຮັກສາໄວ້ຢູ່ນອກຖັງເຄື່ອງຈັກສໍາລັບໄລຍະເວລາທີ່ຍາວນານ.
ກວດກາຄວາມຮາບພຽງ ແລະຊອກຫາສະພາບຂອງຂຸມເປັນໄລຍະໆສໍາລັບແຜ່ນທີ່ເຮັດວຽກພາຍໃຕ້ເງື່ອນໄຂຫຼາຍ electrode ຫນັກ. ອົງປະກອບອອກບໍານານໃຫ້ທັນເວລາດ້ວຍການຫຍໍ້ໜ້າທີ່ຊັດເຈນ ຫຼືຂຸມ corrosion. ການປະຕິບັດຕາມນິໄສການປະຕິບັດມາດຕະຖານປົກປ້ອງຄວາມສົມບູນຂອງ datum, ຮັກສາຄວາມສອດຄ່ອງຂອງຫຼາຍ electrode ປະສານງານແລະຫຼຸດລົງອັດຕາສ່ວນການປະຕິເສດສໍາລັບການຜະລິດມະຫາຊົນ mold ຫຼາຍຢູ່ຕາມໂກນ.




- View as

R-Type 156mm EDM Pallet ສໍາລັບ Zero Point Workholding
JWGRIP, ຜູ້ສະຫນອງທີ່ມີປະສົບການໃນການສະຫນອງການແກ້ໄຂ ODM ທີ່ໄດ້ຮັບການພິສູດສໍາລັບຮາດແວການເຮັດວຽກ EDM ທີ່ມີຄວາມແມ່ນຍໍາສູງ, ສະຫນອງ rigid-construction R-Type 156mm EDM Pallet for Zero Point Workholding, ອົງປະກອບການຊື້ທີ່ສໍາຄັນສໍາລັບ sinker EDM ການໂອນຂ້າມຂະບວນການໃນໂຮງງານຜະລິດ mold ຂະຫນາດໃຫຍ່ຂະຫນາດກາງ. ເຮັດດ້ວຍເຫຼັກໂລຫະປະສົມກ່ອນຄວາມແຂງທີ່ບັນເທົາຄວາມກົດດັນ, ມັນຜ່ານການສະຖຽນລະພາບຄວາມຮ້ອນຫຼາຍຮອບ, ເຄື່ອງຈັກຫັນປ່ຽນແບບ R-type ແລະການຂັດທີ່ຊັດເຈນທີ່ສຸດ. ມາພ້ອມກັບສະຖາປັດຕະຍະກໍາການລະບາຍນ້ໍາ chip-diversion ສໍາລັບ splashing ສະພາບແວດລ້ອມຖັງ EDM, ຮ່ອງການປ່ອຍຄວາມກົດດັນທີ່ມີຮູບຊົງ R ຂອງຕົນກະຈາຍຄວາມກົດດັນທ້ອງຖິ່ນສູງຈາກວົງຈອນ lock-unlock ຊ້ໍາຈຸດສູນແລະສະກັດກັ້ນການຕັ້ງ-datum-ໃບຫນ້າ micro-deformation ຫຼັງຈາກການດໍາເນີນງານເປັນເວລາດົນນານ cyclic.
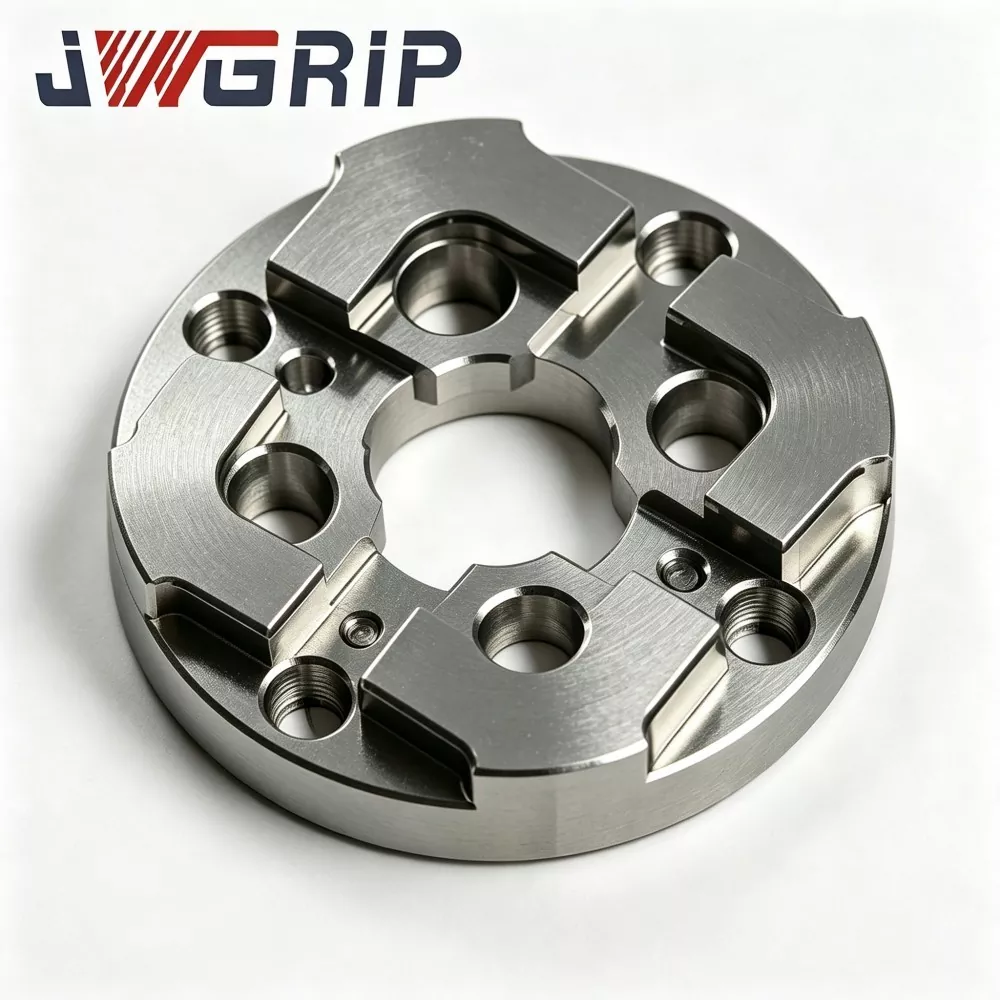
ແຜ່ນຈຸດສູນກາງ EDM 75 ມມ
JWGRIP ແມ່ນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ 75mm EDM Zero Point Centering Plate ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງໂດຍກົງຈາກໂຮງງານແລະການປັບໂຄງສ້າງທີ່ກໍາຫນົດເອງສໍາລັບກອງປະຊຸມການເຮັດ mold ຂະຫນາດກາງທົ່ວໂລກ. ມັນເປັນອຸປະກອນການຈັດຕໍາແຫນ່ງ datum ປະສົມປະສານທີ່ມີຄວາມຫມັ້ນຄົງສູງທີ່ພັດທະນາໂດຍສະເພາະສໍາລັບລະບົບຈຸດສູນລວມ sinker EDM. ມັນປະສົມປະສານໂຄງສ້າງຕ້ານການເສື່ອມເສີຍທີ່ເສີມສ້າງແລະມາດຕະຖານການຈັບຄູ່ຈຸດສູນຄວາມແມ່ນຍໍາສູງເຂົ້າໄປໃນຫນ່ວຍດຽວ, ຮັບຮູ້ການຟື້ນຟູ datum ໄວໃນລະຫວ່າງການປ່ຽນແມ່ພິມເລື້ອຍໆແລະເຄື່ອງຈັກ batch ຫຼາຍ electrode.

R-Type 54x54 EDM Centering Plate
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type 54x54 EDM Centering Plate ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະສະຫນັບສະຫນູນການສັ່ງຊື້ Bulk Order ທົ່ວໂລກສໍາລັບເຄື່ອງ EDM ທີ່ຫນາແຫນ້ນແລະໂຄງການກອງປະຊຸມ mold ທີ່ມີຄວາມແມ່ນຍໍາ. ມັນເປັນອຸປະກອນມາດຕະຖານທີ່ປະສົມປະສານຄວາມແມ່ນຍໍາສູງທີ່ທົນທານຕໍ່ການສວມໃສ່ທີ່ຖືກອອກແບບໂດຍສະເພາະສໍາລັບອຸປະກອນ EDM sinker ຂະຫນາດນ້ອຍ, jigs ໄຟຟ້າ mini ແລະສະຖານະການການປຸງແຕ່ງ mold ຄວາມແມ່ນຍໍາຫຼາຍຊ່ອງ. ມັນປະສົມປະສານໂຄງສ້າງບ່າດ້ານການປ່ຽນເສັ້ນທາງ R-type ທີ່ຖືກປັບປຸງໃຫ້ດີທີ່ສຸດແລະການປະຕິບັດກົນຈັກທີ່ມີຄວາມຫມັ້ນຄົງດ້ານຄວາມຮ້ອນເຂົ້າໄປໃນຫນ່ວຍດຽວ, ການກໍາຈັດຂໍ້ບົກພ່ອງຂອງການສວມໃສ່ extrusion ງ່າຍແລະການແຕກມຸມຂອງແຜ່ນສູນກາງຂະຫນາດນ້ອຍມຸມຂວາແບບດັ້ງເດີມ.
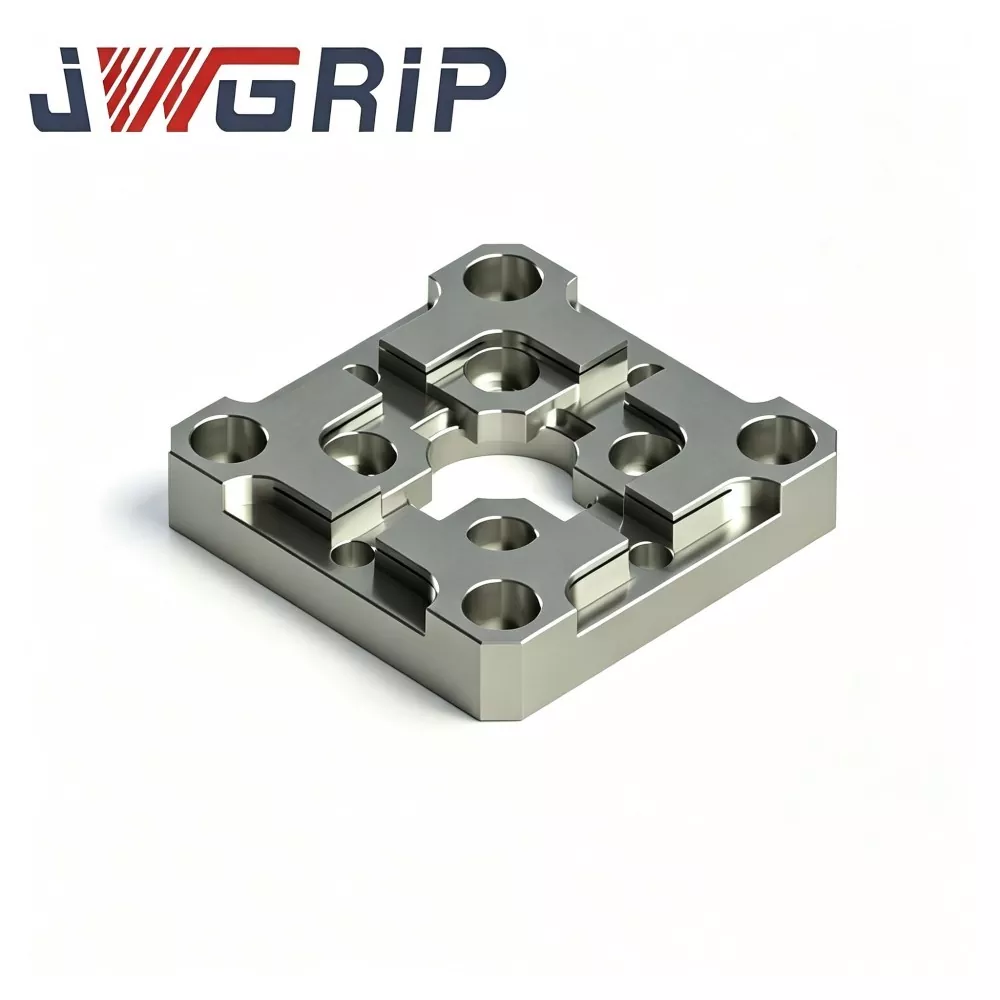
R-Type 70x70 EDM Centering Plate
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type 70x70 EDM Centering Plate ໃນປະເທດຈີນ, ສະຫນອງການຈັດສົ່ງໂດຍກົງຈາກໂຮງງານແລະການດັດແປງໂຄງສ້າງທີ່ກໍາຫນົດເອງເພື່ອຕອບສະຫນອງຄວາມຫລາກຫລາຍຂອງ EDM fixture ຄວາມຕ້ອງການ. ມັນເປັນອຸປະກອນມາດຕະຖານການຈັດຕໍາແຫນ່ງ electrode ປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງໂດຍສະເພາະສໍາລັບກອງປະຊຸມການເຮັດແມ່ພິມ sinker EDM, ສຸມໃສ່ວຽກງານການຈັດຕໍາແຫນ່ງ electrode ຢ່າງໄວວາແລະຊ້ໍາຊ້ອນ. ມັນປະສົມປະສານໂຄງສ້າງການຫັນປ່ຽນ chamfer ພາຍໃນແບບ R-type ທີ່ມີການກະແຈກກະຈາຍຄວາມກົດດັນແລະການປະຕິບັດການຈັດຕໍາແຫນ່ງມາດຕະຖານທີ່ມີຄວາມຫມັ້ນຄົງສູງເຂົ້າໄປໃນຫນ່ວຍງານທີ່ຫນາແຫນ້ນດຽວ, ປະສິດທິພາບການແກ້ໄຂການສວມແຫຼມແຫຼມແລະຂໍ້ບົກພ່ອງຂອງການອ້າງອິງຂອງແຜ່ນສູນກາງຮາບພຽງແບບດັ້ງເດີມ.
JWGRIP ເປັນຜູ້ຜະລິດ ແລະຜູ້ສະໜອງ R-Type Centering Plates ມືອາຊີບໃນປະເທດຈີນ. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານຢ່າງອົບອຸ່ນກັບການຂາຍຍົກຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງໃນລາຄາທີ່ແຂ່ງຂັນຈາກໂຮງງານຂອງພວກເຮົາ.
ຄໍາແນະນໍາຂ່າວ