ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






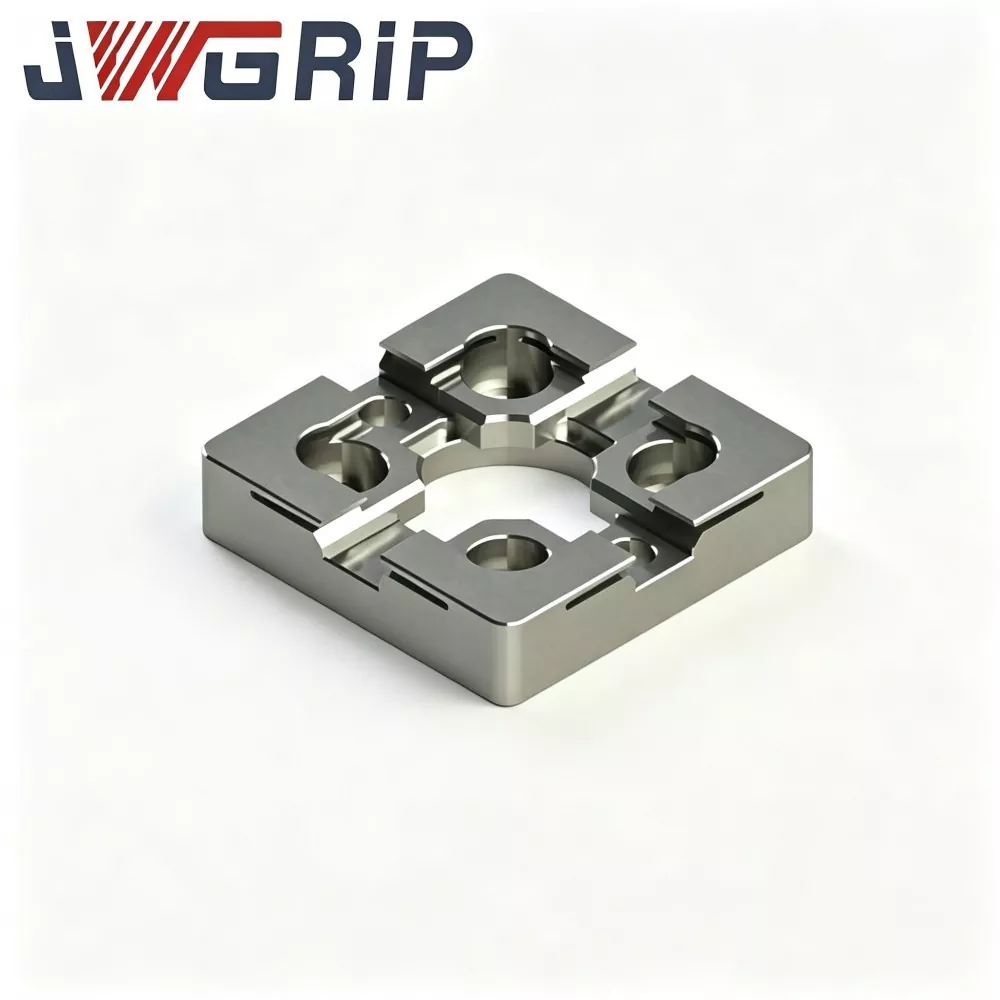
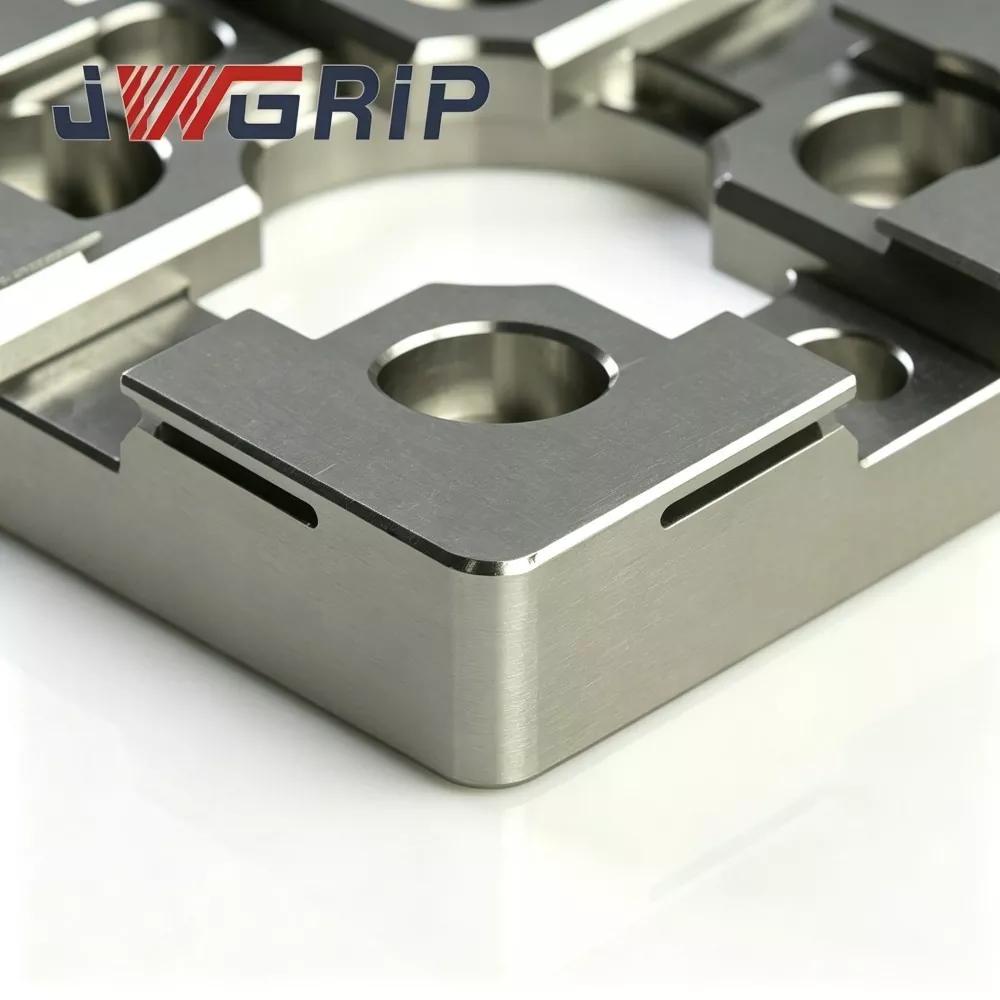
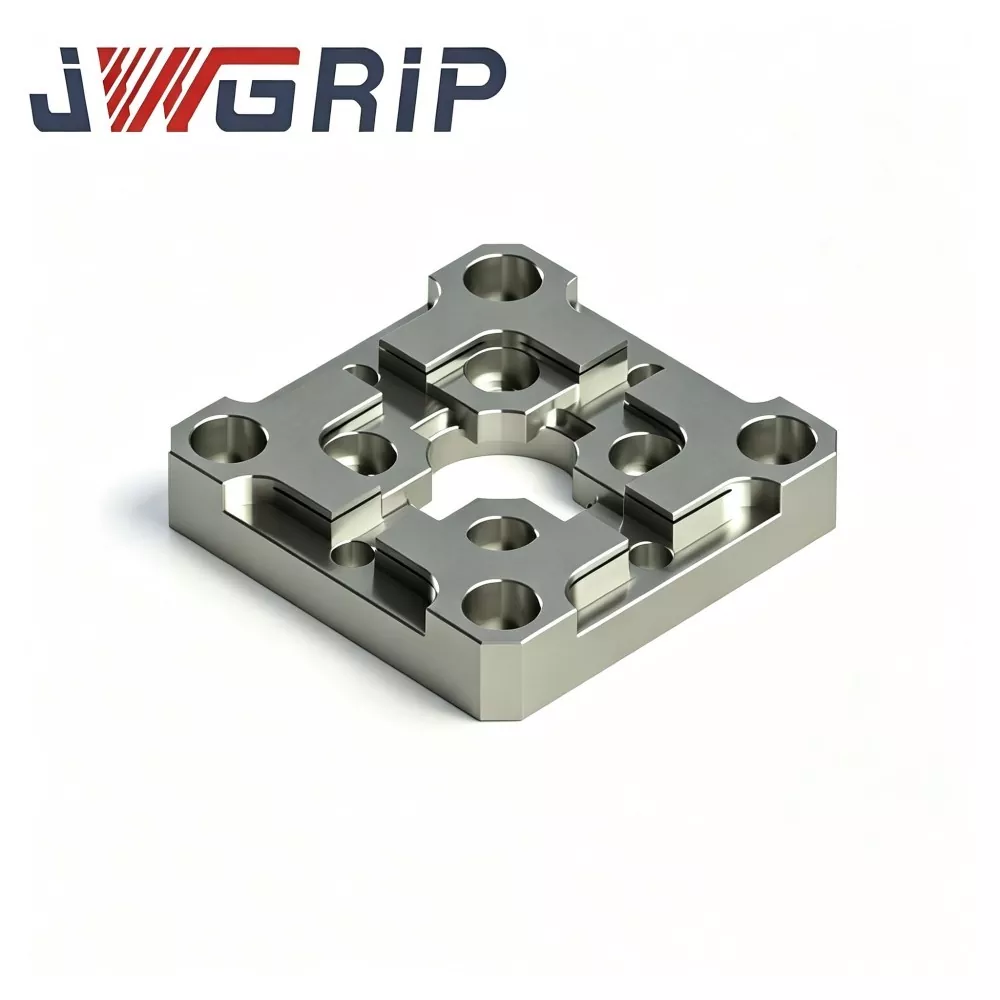
R-Type 54x54 EDM Centering Plate
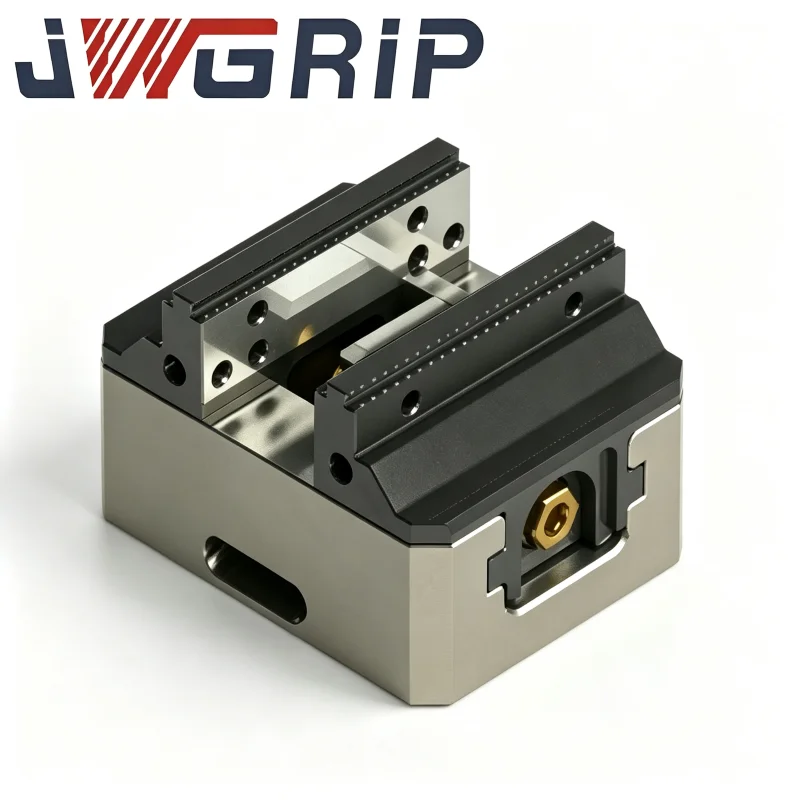
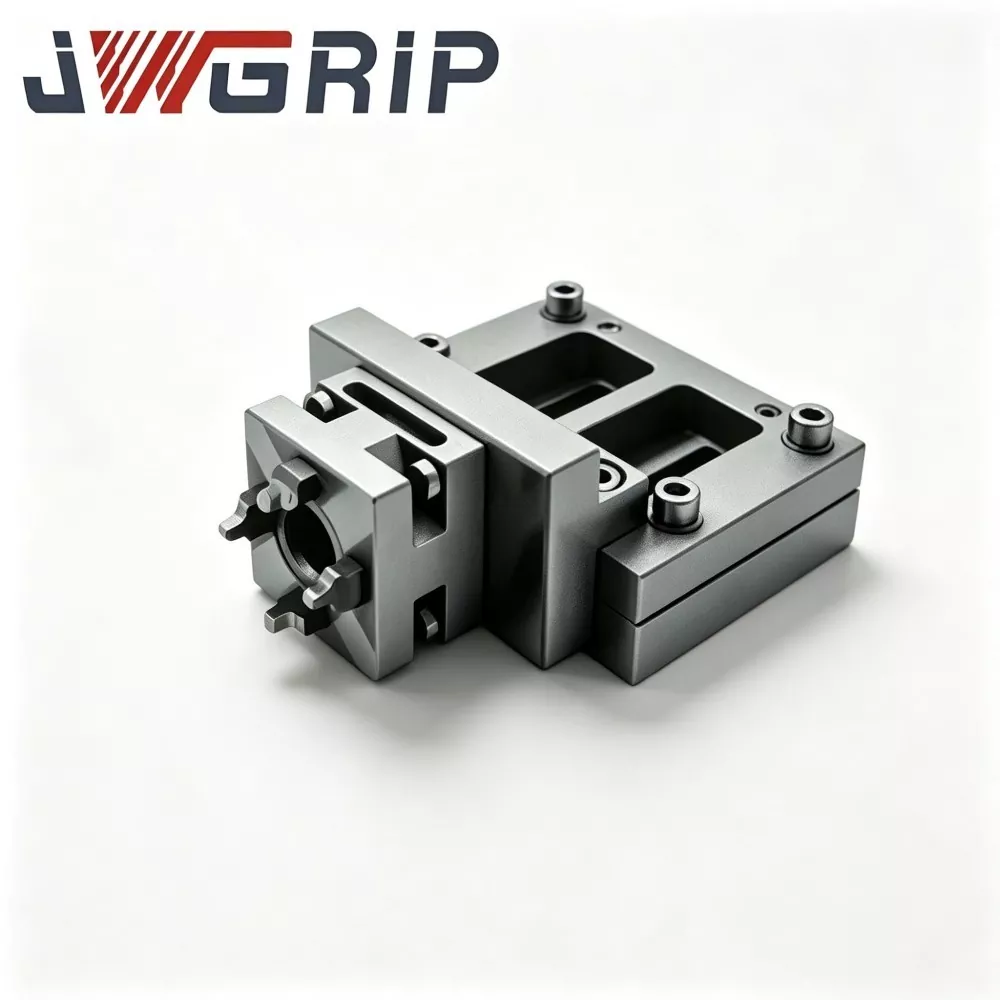
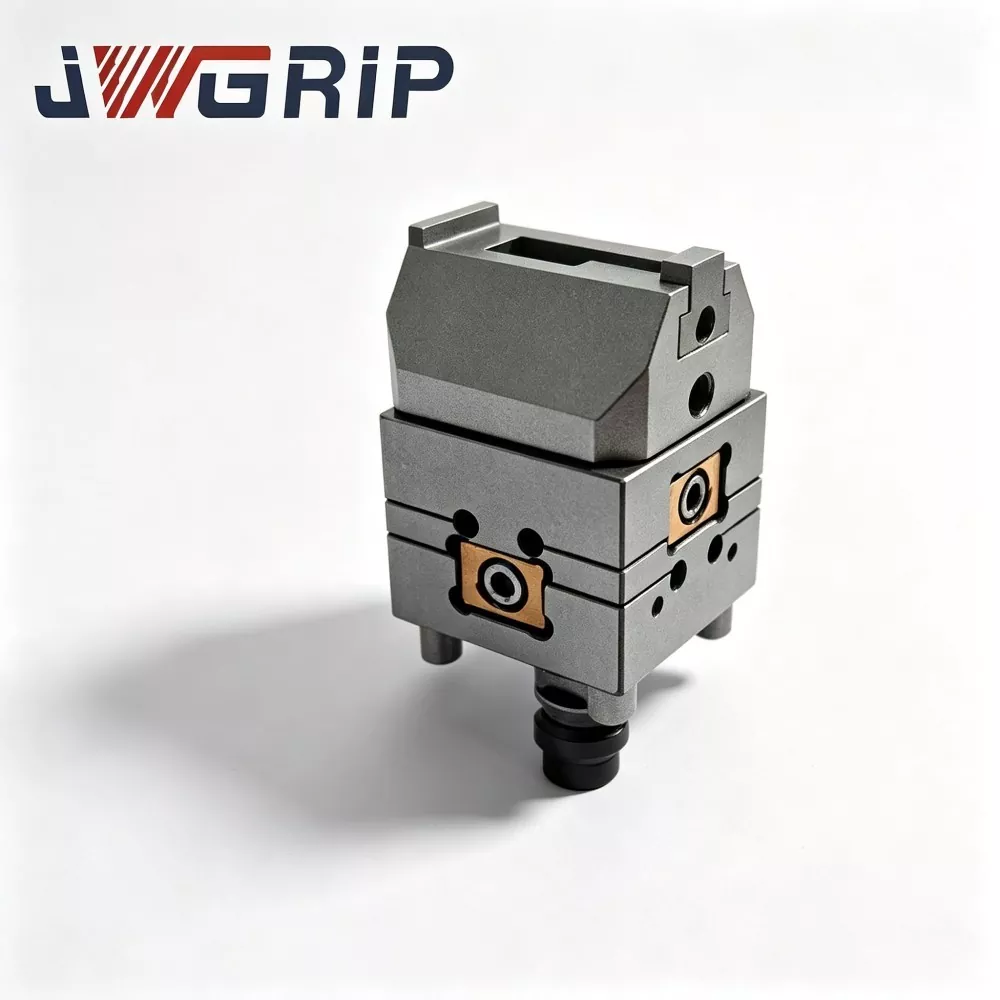
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type 54x54 EDM Centering Plate ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະສະຫນັບສະຫນູນການສັ່ງຊື້ Bulk Order ທົ່ວໂລກສໍາລັບເຄື່ອງ EDM ທີ່ຫນາແຫນ້ນແລະໂຄງການກອງປະຊຸມ mold ທີ່ມີຄວາມແມ່ນຍໍາ. ມັນເປັນອຸປະກອນມາດຕະຖານທີ່ປະສົມປະສານຄວາມແມ່ນຍໍາສູງທີ່ທົນທານຕໍ່ການສວມໃສ່ທີ່ຖືກອອກແບບໂດຍສະເພາະສໍາລັບອຸປະກອນ EDM sinker ຂະຫນາດນ້ອຍ, jigs ໄຟຟ້າ mini ແລະສະຖານະການການປຸງແຕ່ງ mold ຄວາມແມ່ນຍໍາຫຼາຍຊ່ອງ. ມັນປະສົມປະສານໂຄງສ້າງບ່າດ້ານການປ່ຽນເສັ້ນທາງ R-type ທີ່ຖືກປັບປຸງໃຫ້ດີທີ່ສຸດແລະການປະຕິບັດກົນຈັກທີ່ມີຄວາມຫມັ້ນຄົງດ້ານຄວາມຮ້ອນເຂົ້າໄປໃນຫນ່ວຍດຽວ, ການກໍາຈັດຂໍ້ບົກພ່ອງຂອງການສວມໃສ່ extrusion ງ່າຍແລະການແຕກມຸມຂອງແຜ່ນສູນກາງຂະຫນາດນ້ອຍມຸມຂວາແບບດັ້ງເດີມ.
ແຜ່ນສູນກາງ R-Type 54x54 EDM ທີ່ມີຄວາມຫມັ້ນຄົງສູງນີ້ໃຊ້ເຫຼັກເຄື່ອງມືໂລຫະປະສົມທີ່ມີຄວາມຫມັ້ນຄົງດ້ານຄວາມຮ້ອນລະດັບພຣີມຽມເປັນວັດຖຸດິບ, ປຸງແຕ່ງໂດຍຜ່ານການປິ່ນປົວຄວາມຕ້ານທານຄວາມກົດດັນຫຼາຍວົງຈອນ, ການແຂງຂອງພື້ນຜິວແລະເຕັກໂນໂລຢີການຂັດຫນ້າສອງເທົ່າທີ່ມີຄວາມແມ່ນຍໍາທີ່ສຸດ. ໂຄງສ້າງບ່າໄລຍະຂ້າມຜ່ານແບບ R-type ທີ່ປັບປຸງໃຫ້ມີປະສິດທິພາບກະຈາຍຄວາມເຄັ່ງຕຶງການຕິດຕໍ່ທີ່ເຂັ້ມຂຸ້ນໃນລະຫວ່າງການຈອດ electrode-jig ຊ້ໍາຊ້ອນແລະຮອບວຽນການໂຫຼດເລື້ອຍໆ, ຫຼຸດຜ່ອນຄວາມເສຍຫາຍຂອງ indentation ແລະການສວມໃສ່ມຸມຢ່າງຫຼວງຫຼາຍ, ແລະຮັກສາຄວາມຖືກຕ້ອງຂອງດັດຊະນີສູນກາງທີ່ຫມັ້ນຄົງຢ່າງຖາວອນ. ຮ່າງກາຍເຫຼັກກ້າທີ່ທົນທານຕໍ່ຄວາມຮ້ອນໄດ້ປະສິດທິພາບຫຼີກເວັ້ນການຜິດປົກກະຕິຂອງໂຄງສ້າງແລະການເຫນັງຕີງຂອງມິຕິທີ່ເກີດຈາກການເຫນັງຕີງຂອງອຸນຫະພູມໃນກອງປະຊຸມ, ຮັບປະກັນຄວາມຮາບພຽງທີ່ດີເລີດແລະຄວາມສອດຄ່ອງຂອງມິຕິໄລຍະຍາວໃນການຜະລິດ batch ຄວາມຖີ່ສູງ.
ມັນປັບຕົວໄດ້ຢ່າງສົມບູນກັບຄວາມຕ້ອງການການຈັດຕໍາແຫນ່ງຂອງ electrodes ທອງແດງຂະຫນາດນ້ອຍ, graphite ແລະທອງແດງ-tungsten, ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍເວລາການວາງສູນຄູ່ມື, ລົບລ້າງຄວາມຜິດພາດການຄິດໄລ່ຄູ່ມືທີ່ສະສົມ, ແລະແກ້ໄຂຈຸດເຈັບປວດຂອງອຸດສາຫະກໍາຂອງຊ່ອງຫວ່າງ spark ທີ່ບໍ່ຫມັ້ນຄົງແລະຂໍ້ບົກພ່ອງຂອງຊ່ອງຂະຫນາດນ້ອຍທີ່ເກີດຈາກ benchmark worn. ມັນສະຫນັບສະຫນູນການສະຫນອງຫຼັກຊັບມາດຕະຖານແລະການດັດແກ້ OEM ຂອງ mounting hole layout ແລະຕໍາແຫນ່ງ profile ນາຍຈ້າງ, ສະຫນອງການແກ້ໄຂການຈັດຕໍາແຫນ່ງທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ເຊື່ອຖືໄດ້ແລະຊ້ໍາຊ້ອນສໍາລັບການ insert miniature ແລະ mold multi-cavity mold EDM batch processing.
ຈຸດເຈັບປວດພາກປະຕິບັດ
ກອງປະຊຸມສໍາມະນາການ sinker-EDM ຂະຫນາດກະທັດລັດການປຸງແຕ່ງຕົວເຊື່ອມຕໍ່ຈຸນລະພາກແລະແມ່ພິມຂະຫນາດນ້ອຍທາງການແພດປະເຊີນກັບຂໍ້ບົກຜ່ອງໂດຍທໍາມະຊາດຈາກແຜ່ນສູນກາງຮູບແບບຂະຫນາດນ້ອຍທໍາມະດາ:
ແຜ່ນກາງຂະຫນາດນ້ອຍແບບທໍາມະດາໃຊ້ບ່າດ້ານໃນມຸມແຫຼມ. ຜົນກະທົບຂອງບ່ອນຈອດລົດສຸມໃສ່ຄວາມກົດດັນໃນເຂດມຸມແຄບ. ການຫຍໍ້ໜ້າຈຸນລະພາກທີ່ເບິ່ງບໍ່ເຫັນແມ່ນໄດ້ຖືກສ້າງຂື້ນເທື່ອລະກ້າວ, ເຊິ່ງບໍ່ສາມາດກວດພົບໄດ້ໂດຍການກວດກາສາຍຕາແບບປົກກະຕິ.
ການອ້າງອີງເຖິງຈຸດສູນກາງໄດ້ເລື່ອນລົງຢ່າງງຽບໆໃນລະຫວ່າງການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ສົ່ງຜົນໃຫ້ຊ່ອງຫວ່າງຂອງດອກໄຟບໍ່ສອດຄ່ອງ, ການເຊາະເຈື່ອນຂອງຝາດ້ານຂ້າງຂອງຊ່ອງຄອດທີ່ບໍ່ສະໝ່ຳສະເໝີ ແລະ ຄວາມສ່ຽງຕໍ່ການຂູດຂີ້ເຫຍື້ອສຳລັບແມ່ພິມນ້ອຍທີ່ມີມູນຄ່າສູງ.
JWGRIP ປັບແຕ່ງ R-Type 54x54 EDM Centering Plate ສໍາລັບຈຸດເຈັບປວດທີ່ກ່າວມາຂ້າງເທິງ:
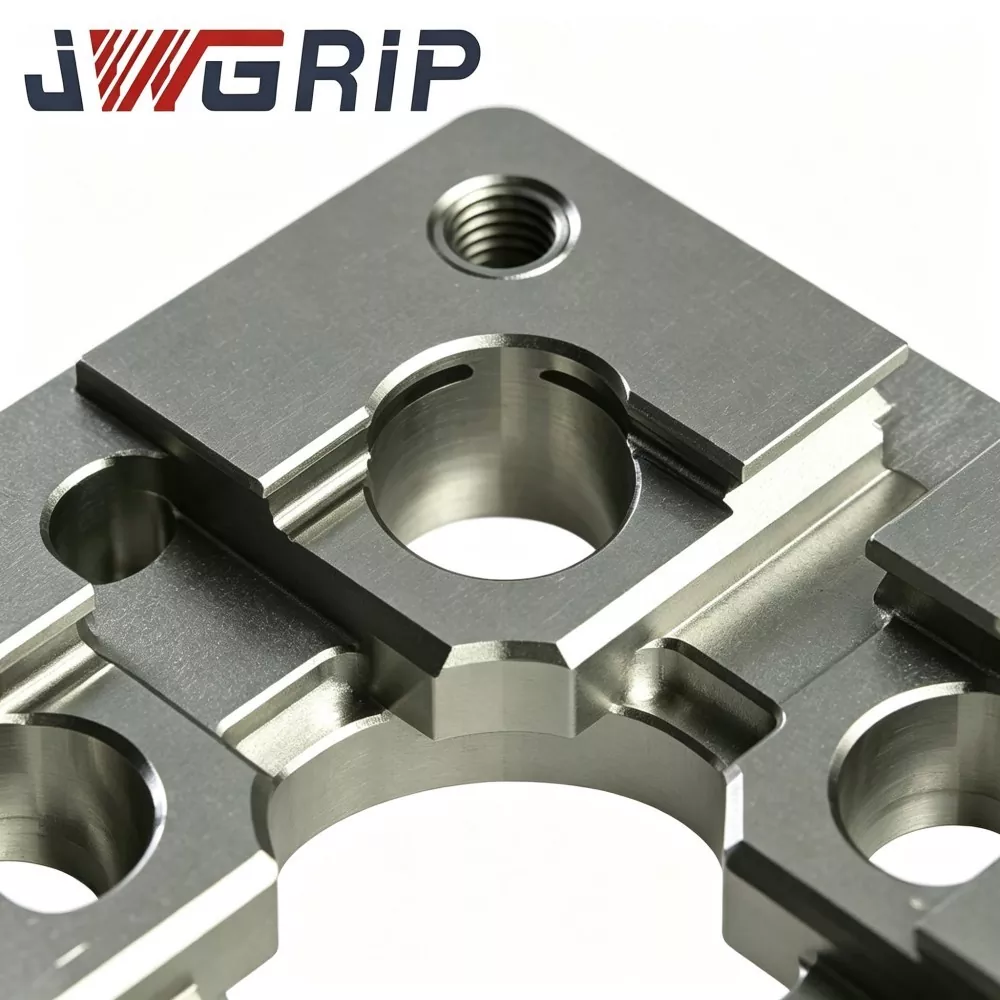
1. ການຈັດຕຳແໜ່ງໄລຍະຂ້າມຜ່ານແບບ R-ປະເພດ-ບ່າໄຫລ່ແຈກຢາຍຄວາມຕຶງຄຽດຂອງບ່ອນຈອດລົດ ແລະຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການຫຍໍ້ໜ້າຈຸນລະພາກ ແລະ ການແຕກຫັກຂອງມຸມພາຍໃຕ້ຮອບວຽນການໂຫຼດ-ຖອດຂອງ electrode-jig ເລື້ອຍໆ.
2. ແຜ່ນຮອງໂລຫະປະສົມ-ເຄື່ອງມື-ເຫຼັກກ້າທີ່ທົນທານຕໍ່ຄວາມຮ້ອນ ບວກກັບການຍັບຍັ້ງການແກ່ອາຍຸຫຼາຍຂັ້ນຕອນ ການບິດເບືອນມາດຕະຖານທີ່ເກີດຈາກການເໜັງຕີງຂອງອຸນຫະພູມແວດລ້ອມອ້ອມຂ້າງຂອງເຄື່ອງຈັກ EDM.
3. ການຫຼໍ່ດ້ວຍຄວາມລະອຽດສູງສຸດສອງໜ້າຮັບປະກັນຄວາມຮາບພຽງ ແລະຂະໜານທີ່ໜ້າເຊື່ອຖືໄດ້ສຳລັບ datum ທີ່ເປັນສູນກາງກົນຈັກທີ່ໝັ້ນຄົງ.
4. ເຮັດໃຫ້ຂັ້ນຕອນການເຮັດວຽກຂອງການຈັດວາງທາງສ່ວນໜ້າເປັນໃຈກາງງ່າຍຂຶ້ນ ແລະຫຼຸດຜ່ອນຄວາມຜິດພາດການຈັດຕຳແໜ່ງສະສົມສຳລັບການແຊກແມ່ພິມທີ່ສັບສົນເລັກນ້ອຍ, ປັບປຸງຄວາມຖືກຕ້ອງຊ້ຳຄືນຂອງໜ້າວຽກ EDM ຂະໜາດຈຸນລະພາກ.
5. ຂະໜາດກະທັດຮັດ 54×54 ປັບພື້ນທີ່ໂຕະທີ່ຈຳກັດ; OEM custom-modification for hole-pattern and positioning-boss is available for special compact automated-EDM-cell projects.
ເຫດຜົນປະຕິບັດການ
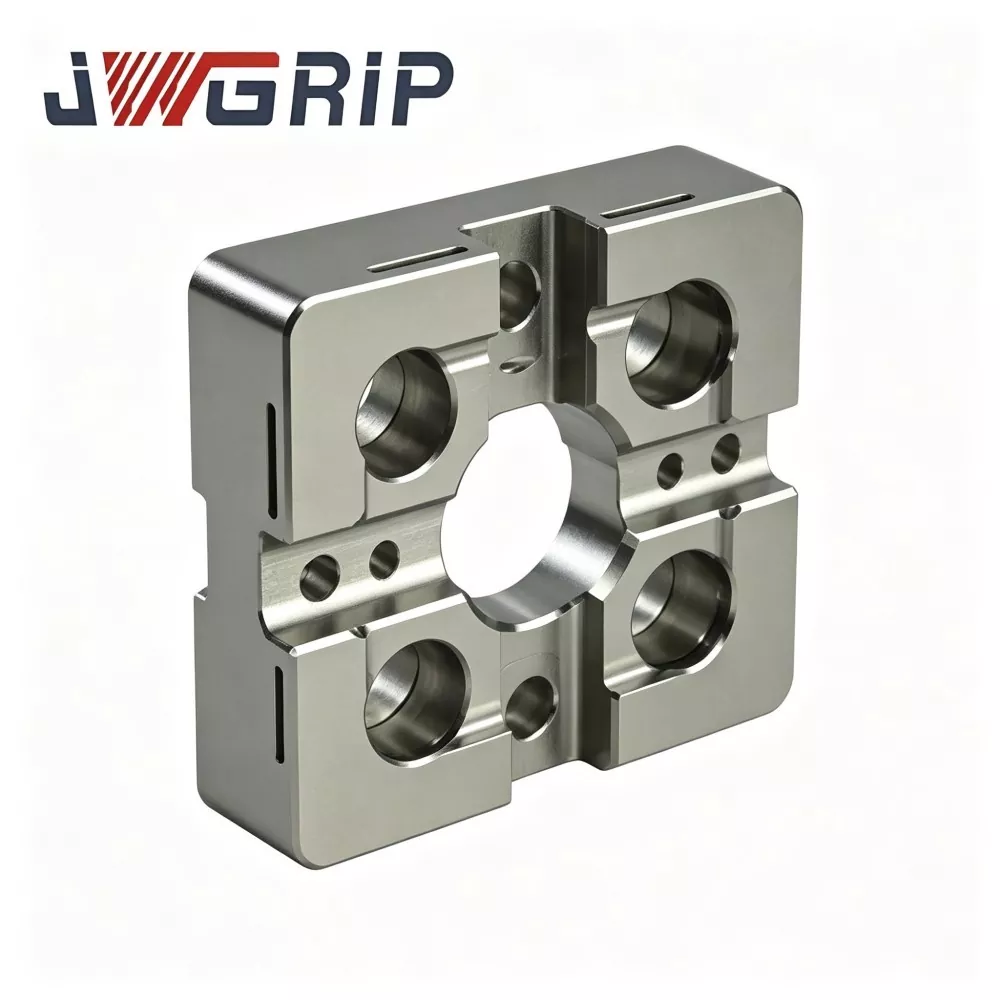
JWGRIP R-Type 54x54 EDM Centering Plate ແມ່ນອຸປະກອນການອ້າງອີງກົນຈັກທີ່ຫນາແຫນ້ນທີ່ອຸທິດຕົນເພື່ອການຈັດຕໍາແຫນ່ງເບື້ອງຕົ້ນແລະຄວາມເຂັ້ມຂຸ້ນຂອງ jigs electrode EDM ຂະຫນາດນ້ອຍ:
1. ມັນຕິດຕັ້ງລະຫວ່າງໂຕະເຮັດວຽກຂະໜາດກະທັດຮັດ-EDM/mini fixture-base ແລະ jig ຖື electrode. ມັນສະຫນອງ datum centering ກົນຈັກຊ້ໍາກັນໃນລະຫວ່າງການແລກປ່ຽນເລື້ອຍໆຂອງ miniature ທອງແດງ, graphite ຫຼືທອງແດງ-tungsten jigs electrode.
2. ແຜ່ນວາງກາງຮູບແບບຂະຫນາດນ້ອຍແບບທຳມະດາໃຊ້ບ່າດ້ານໃນຂອງແຫຼມ 90°. ຄວາມກົດດັນທີ່ກະທົບກະເທືອນໃສ່ບ່ອນຈອດລົດແມ່ນສຸມໃສ່ເສັ້ນຂອບແຄບ, ການຜະລິດການຫຍໍ້ຫນ້າຂະຫນາດນ້ອຍຂອງພລາສຕິກໃນທ້ອງຖິ່ນຫຼັງຈາກຮອບການກົດຊ້ໍາອີກຄັ້ງ.
3. ການປັບປຸງໂຄງສ້າງຫຼັກ: ໂປຣໄຟລ໌ໄລຍະຂ້າມຜ່ານແບບ R-ກ້ຽງຢ່າງຕໍ່ເນື່ອງຢູ່ບ່າການຈັດຕຳແໜ່ງພາຍໃນຂະຫຍາຍພື້ນທີ່ການຕິດຕໍ່ຢ່າງມີປະສິດທິພາບ, ກະຈາຍຄວາມເຄັ່ງຕຶງການຕິດຕໍ່ໃສ່ພື້ນຜິວທີ່ກວ້າງກວ່າ ແທນທີ່ຈະເປັນເສັ້ນມຸມແຫຼມ. ນີ້ເຮັດໃຫ້ການສະສົມການຫຍໍ້ໜ້າຊ້າລົງ ແລະຊັກຊ້າການອ້າງອີງ-datum drift.
ການເຕືອນເຂດແດນທີ່ເປັນປະໂຫຍດທີ່ສໍາຄັນ:
ໜ່ວຍນີ້ໃຫ້ພຽງແຕ່ການຕັ້ງສູນກົນຈັກກ່ອນ, ແລະບໍ່ສາມາດປ່ຽນແທນການປັບຄ່າປະສານງານອັນດີທີ່ອີງໃສ່ probe ໄດ້. ຫຼັງຈາກ docking ກົນຈັກ, ຜູ້ປະກອບການຍັງຕ້ອງການ probe-measure ແລະປະສານງານການຊົດເຊີຍທີ່ປະຕິບັດຕາມມາດຕະຖານ EDM specs ຂະບວນການ.
ສະຖານະການຄໍາຮ້ອງສະຫມັກຕົ້ນຕໍ:
ແມ່ພິມຈຸລະພາກເຊື່ອມຕໍ່, mold ພາກສ່ວນທາງການແພດຂະຫນາດນ້ອຍ, mold precision-gear-insert ແລະຂະຫນາດນ້ອຍ-casting-insert machining EDM. ມັນສາມາດຕິດກັບ chucks ສູນກະທັດຮັດ, mini fixture-bases ຫຼືຕາຕະລາງການ sinker-EDM ຂະຫນາດນ້ອຍ.
ການປະຕິບັດດ້ານວິຊາການ
1. ແຜ່ນຮອງພື້ນແບບ R-type Shoulder Anti-wear Comparative Compact-optimized ສະແດງໃຫ້ເຫັນການທົດສອບຄວາມທົນທານຂອງຫ້ອງທົດລອງ, ພາຍໃຕ້ຄວາມຖີ່ຂອງ docking-frequency & contact-force, JWGRIP R-Type 54 × 54 EDM Centering Plate ຫຼຸດຄວາມດັນການຕິດຕໍ່ທ້ອງຖິ່ນສູງສຸດປະມານ 32% ທຽບກັບແຜ່ນມຸມແຫຼມແບບດັ້ງເດີມ, ດ້ານໃນນ້ອຍລົງຫຼາຍດ້ານ. ຄວາມສ່ຽງ chipping ໃນຮອບວຽນ batch ຢ່າງຕໍ່ເນື່ອງ.
2. ການປິ່ນປົວຄວາມຄົງຕົວຂອງຄວາມຮ້ອນແບບຮອບຄູ່ຄູ່ Alloy-tool-steel blank ຜ່ານການຂັດດ້ວຍອຸນຫະພູມສູງສອງຂັ້ນຕອນຫຼັງຈາກເຄື່ອງຈັກທີ່ຫຍາບຄາຍເພື່ອກໍາຈັດຄວາມກົດດັນທີ່ຕົກຄ້າງພາຍໃນສ່ວນໃຫຍ່. ພາຍໃນກອງປະຊຸມ ambient-temperature 16-30 ℃, ການປ່ຽນແປງຂອງແຜ່ນສໍາເລັດຮູບແປ ≤0.0025 mm, ປ້ອງກັນການບິດເບືອນ benchmark ທີ່ເກີດຈາກ drift ອຸນຫະພູມຕູ້ຂອງອຸປະກອນ EDM ຫນາແຫນ້ນ.
3. Double-sided Ultra-precision Grinding Top-working reference-face and bottom-datum mounting-datum are both the ultra-precision grounding. ຄວາມຮາບພຽງດ້ານເທິງ ≤0.002 ມມ; ຂະຫນານລະຫວ່າງ datum ເທິງ-ລຸ່ມ ≤0.003 mm. ຂະຫນານທີ່ດີສະຫນັບສະຫນູນການຕິດຕັ້ງແບບປີ້ນກັບກັນສໍາລັບການນໍາໃຊ້ພື້ນຜິວທາງເລືອກພາຍໃຕ້ສະພາບເຄື່ອງຫນາແຫນ້ນທີ່ມີພື້ນທີ່ຈໍາກັດ.
4. ການເລືອກການປິ່ນປົວການແຂງຂອງພື້ນຜິວພາຍໃນສະເພາະພື້ນທີ່ R-type-shoulder ເທົ່ານັ້ນທີ່ໄດ້ຮັບແຮງແຂງໃນທ້ອງຖິ່ນທີ່ມີພະລັງງານສູງ, ຄວາມແຂງຂອງພື້ນຜິວ HRC 57-61. ທົນທານຕໍ່ກັບຮອຍຂີດຂ່ວນທີ່ເຂັ້ມແຂງຕໍ່ກັບຄາບອນ - ຝຸ່ນ & ເສດໂລຫະທີ່ດີ; ເຂດພື້ນຖານທີ່ບໍ່ມີຄວາມກົດດັນ, ຮັກສາຄວາມເຄັ່ງຄັດຂອງແຜ່ນຍ່ອຍເພື່ອຫຼີກເວັ້ນການແຕກຫັກຂອງແຜ່ນທັງຫມົດເມື່ອຜົນກະທົບໂດຍບັງເອີນ.
5. Dielectric-fluid-resistant Passivation Anti-corrosion Finish Whole outer-surface passivation anti-rust anti-rust. ຕ້ານການກັດກ່ອນຂອງສານເຄມີຈາກການ splashing dielectric-fluid ແລະຄວາມຊຸ່ມຊື່ນບັນຍາກາດສູງພາຍໃນຕູ້ເຄື່ອງ EDM ຫນາແຫນ້ນ, retarding ການຜະລິດຈຸດ-rust ໃນການດໍາເນີນງານໃນກອງປະຊຸມໄລຍະຍາວ.
6. ການປະຢັດພື້ນທີ່ 54×54 Outline ດ້ວຍຄຸນສົມບັດການຕິດຕັ້ງທີ່ປຸງແຕ່ງກ່ອນການປຸງແຕ່ງ ຮູຕັ້ງທີ່ຕັ້ງທີ່ເຮັດດ້ວຍເຂັມ ແລະຮູສະກູ Countersink ກົງກັບສ່ວນຕິດຕໍ່ຈຸດສູນລວມຂະໜາດກະທັດຮັດ. ການຕິດຕັ້ງໂດຍກົງໂດຍບໍ່ມີການເຄື່ອງຈັກຂັ້ນສອງສໍາລັບ mini EDM fixture-bases ສ່ວນໃຫຍ່.
7. ຄັງເກັບຂໍ້ມູນຄຸນນະພາບລະດັບ batch ທີ່ສາມາດຕິດຕາມໄດ້ ທຸກໆແຜ່ນສໍາເລັດຮູບມີໝາຍເລກຊີຣຽວ-ໝາຍເລກສະເພາະທີ່ຕິດດ້ວຍເລເຊີ. ຊຸດຂໍ້ມູນການກວດກາທີ່ສົມບູນກວມເອົາຄວາມຮາບພຽງ, ຂະຫນານແລະຄວາມທົນທານ R-profile ຖືກເກັບໄວ້, ສະຫນັບສະຫນູນການຄຸ້ມຄອງຄຸນນະພາບ traceable ສໍາລັບວິສາຫະກິດການຜະລິດມະຫາຊົນ mold micro.
ຂະບວນການຜະລິດ
ອົງປະກອບທີ່ເຂົ້າມາຂອງວັດຖຸດິບ & ການກວດສອບຄວາມແຂງ → CNC rough-milling → ຂັ້ນຕອນທໍາອິດທີ່ອຸນຫະພູມສູງຄວາມກົດດັນບັນເທົາຄວາມແກ່ຍາວ → ເຄື່ອງຈັກເຄິ່ງສໍາເລັດຮູບ → ພາຍໃນ R-shoulder contour ກອບເປັນຈໍານວນ → ຄວາມຮ້ອນຂັ້ນສອງ stabilization aging →ເລືອກພື້ນຜິວ - ແຂງ → double-face ultra-precision grinding-holle → → CMM multi-item geometric inspection → laser serial-number marking → anti-rust passivation → visual & dimensional re-check → ສາງສິນຄ້າສໍາເລັດຮູບ.
ການຜະລິດປະຕິບັດຕາມມາດຕະຖານ ISO 9001 ລະບົບການຄຸ້ມຄອງຄຸນນະພາບ.
ເຄື່ອງມືວັດແທກຫຼັກ: CMM, interferometer flatness, Rockwell hardness-tester, ທັງຫມົດແມ່ນຜ່ານການປັບຕົວວັດແທກທາງວິຊາການແຕ່ລະໄລຍະ.
ແຕ່ລະຫົວໜ່ວຍສໍາເລັດຮູບແມ່ນອອກບົດລາຍງານການກວດກາເອກະລາດ; ເອກະສານຢັ້ງຢືນວັດສະດຸສາມາດສະໜອງໃຫ້ຕາມການຮ້ອງຂໍຂອງຜູ້ຊື້.
ກົດລະບຽບການບໍາລຸງຮັກສາປະຈໍາວັນ
1. ກ່ອນທີ່ຈະຕິດຕັ້ງ, ເຮັດຄວາມສະອາດຢ່າງເຕັມຮູບແບບຂອງ Fixture-base mating-plane, ຊອກຫາສະຖານທີ່-pin holes ແລະ datum ລຸ່ມແຜ່ນ; ເອົາຄາບອນ-ຜົງ, ຊິບໂລຫະ ແລະສານຕົກຄ້າງຂອງນໍ້າອັດລົມ. ອະນຸພາກຕ່າງປະເທດທີ່ຕິດຢູ່ຈະເຮັດໃຫ້ເກີດການບິດເບືອນການອຽງທີ່ເຊື່ອງໄວ້.
2. ໝຸນ screws mounting-screws ຢ່າງເຂັ້ມງວດຕໍ່ແຮງບິດທີ່ລະບຸ. Over-torque ສ້າງ plate local-deformation; ແຮງບິດບໍ່ພຽງພໍນໍາເອົາຄວາມສ່ຽງຕໍ່ການປ່ຽນແຜ່ນພາຍໃຕ້ຜົນກະທົບ docking.
3. ຄວບຄຸມການເຄື່ອນທີ່ຂອງ electrode-jig; ຫ້າມບໍ່ໃຫ້ເກີດອຸປະຕິເຫດທີ່ຮຸນແຮງໃສ່ R-type positioning-shoulders; ໂຫມດ docking ແບບອ່ອນໆຕ້ອງຖືກຮັບຮອງເອົາສໍາລັບການວາງໄວ້ທາງຫນ້າຂອງກົນຈັກ.
4. ຫຼັງຈາກການວາງທາງກົນຈັກໄວ້ກ່ອນ, ໃຫ້ສໍາເລັດການຊົດເຊີຍການປະສານງານທີ່ອີງໃສ່ probe ຕາມສະເປັກຂອງຂະບວນການ EDM. ບໍ່ເຄີຍປະຕິບັດຕໍ່ຜົນໄດ້ຮັບທາງສ່ວນຫນ້າຂອງກົນຈັກເປັນ datum ເຄື່ອງຈັກສຸດທ້າຍ.
5. ທຸກໆ 6-9 ມື້ເຮັດວຽກ, ກວດກາເຂດບ່າ R ພາຍໃນພາຍໃຕ້ແວ່ນຂະຫຍາຍ; ປ່ຽນແຜ່ນວາງກາງທັນທີຖ້າກວດພົບການຫຍໍ້ໜ້າ, ມີຮອຍຂີດຂ່ວນ ຫຼືຮອຍຂີດຂ່ວນ.
ການດໍາເນີນງານທີ່ຜິດພາດເພື່ອຫຼີກເວັ້ນການ
1. ການຕິດຕັ້ງໂດຍບໍ່ມີການທໍາຄວາມສະອາດຜິວເນື້ອສີຂາວຢ່າງລະອຽດ, ຊິບຝັງຢູ່ເພື່ອສ້າງຄວາມຜິດພາດການອຽງທີ່ເຊື່ອງໄວ້.
2. ການຍຶດແບບບັງຄັບດ້ວຍຄ້ອນຕີ, ຜະລິດການຫຍໍ້ໜ້າຈຸນລະພາກທີ່ເບິ່ງບໍ່ເຫັນຢູ່ບ່າການຈັດຕຳແໜ່ງ.
3. Screw over-torque fastening , induced perceive geometric distortion .
4. ການຂ້າມການປັບຕົວແບບລະອຽດຂອງ probe ແລະອາໄສການຕັ້ງທາງກົນຈັກຢ່າງດຽວສໍາລັບການເຄື່ອງຈັກ EDM ຊ່ອງຈຸນລະພາກ.
ຕາຕະລາງກວດສອບຄວາມຜິດ
|
ປະກົດການຜິດ |
ອາດເປັນສາເຫດຂອງຮາກ |
ການແກ້ໄຂທີ່ແນະນໍາ |
|
ການເໜັງຕີງຂອງການອ່ານສູນກາງຊ້ຳໆ |
ພື້ນທີ່ການຫາຄູ່ເປື້ອນ; ການຕິດຕັ້ງນ້ໍາວ່າງ; electrode-jig ຜິດປົກກະຕິ |
Disassemble & ເຮັດຄວາມສະອາດໃບຫນ້າຕິດຕໍ່; reighten screws; ກວດສອບຫຼືທົດແທນການ jig ຜິດປົກກະຕິ |
|
ການຊົດເຊີຍຄວາມເຂັ້ມຂຸ້ນເທື່ອລະກ້າວຫຼັງຈາກແລ່ນຢ່າງຕໍ່ເນື່ອງ |
R-shoulder ທົນທຸກການສວມໃສ່ຫຼື micro-chipping |
ກວດເບິ່ງສະຖານະບ່າພາຍໃຕ້ເຄື່ອງຂະຫຍາຍໃຫຍ່; ປ່ຽນເຄື່ອງໃຊ້ເມື່ອມີເຄື່ອງໝາຍສວມໃສ່ |
|
ຂະຫນານບໍ່ດີສໍາລັບຜົນຜະລິດ docking |
ການຍຶດແຮງບິດເກີນ; ສິ່ງເສດເຫຼືອທີ່ຕິດຢູ່ໃຕ້ຖານແຜ່ນ |
ຕິດຕັ້ງໃຫມ່ດັ່ງຕໍ່ໄປນີ້ torque-spec; ການໂຕ້ຕອບທີ່ນັ່ງດ້ານລຸ່ມສະອາດຢ່າງສົມບູນ |
ການປຽບທຽບປະສິດທິພາບ ແລະຂະບວນການ
ແຜ່ນວາງສູນກາງ EDM ທີ່ມີຮູບແບບຂະຫນາດນ້ອຍທາງດ້ານການຄ້າສ່ວນໃຫຍ່ໃຊ້ບ່າດ້ານໃນມຸມແຫຼມໂດຍບໍ່ມີຄວາມກົດດັນທີ່ກະຈາຍ R-transition. ຄູ່ແຂ່ງຫຼາຍຄົນໄດ້ຍົກເລີກຄວາມແກ່ຕົວຂອງຄວາມທົນທານຕໍ່ຄວາມຮ້ອນຂັ້ນສອງແລະການແຂງຕົວທີ່ເລືອກໃນທ້ອງຖິ່ນເພື່ອຕັດຕົ້ນທຶນການຜະລິດ.
1. ຄວາມສາມາດໃນການຕ້ານການສວມໃສ່: ແຜ່ນບ່າແຫຼມຂອງຄູ່ແຂ່ງສາມາດສ້າງ micro-indentation ໄດ້ຢ່າງງ່າຍດາຍຫຼັງຈາກ 350-650 ຮອບ docking. JWGRIP R-type smooth-transition structure ເສີມຂະຫຍາຍປະສິດທິພາບຕ້ານການຫຍໍ້ໜ້າຢ່າງໃຫຍ່ຫຼວງພາຍໃຕ້ຜົນກະທົບຂອງ jig-docking ຊ້ຳໆ.
2. ການຈັດການຄວາມເຄັ່ງຕຶງພາຍໃນ: ຜະລິດຕະພັນຄູ່ແຂ່ງຫຼາຍອັນເຮັດໃຫ້ອາຍຸຂັ້ນສອງ. ຄວາມກົດດັນທີ່ຕົກຄ້າງຫຼັງການບີບອັດຈະປ່ອຍອອກມາຢ່າງຊ້າໆພາຍໃຕ້ການປ່ຽນແປງຂອງອຸນຫະພູມແວດລ້ອມອ້ອມຂ້າງ ແລະເຮັດໃຫ້ເກີດການລອຍຕົວ. ການແກ່ອາຍຸສອງຂັ້ນຕອນຂອງພວກເຮົາເອົາຄວາມກົດດັນທີ່ເຫຼືອຫຼາຍທີ່ສຸດເພື່ອຮັບປະກັນຄວາມຫມັ້ນຄົງທາງດ້ານເລຂາຄະນິດໃນໄລຍະຍາວ.
3. ມາດຕະຖານການກວດກາ: ຜູ້ສະໜອງຈຳນວນຫຼາຍພຽງແຕ່ດຳເນີນການກວດກາການເກັບຕົວຢ່າງບາງສ່ວນເທົ່ານັ້ນ. ທຸກໆແຜ່ນ JWGRIP ຜ່ານການສະແກນທາງເລຂາຄະນິດ CMM ເຕັມລາຍການດ້ວຍເລກລໍາດັບເອກະລາດເພື່ອຕິດຕາມໄດ້ຢ່າງສົມບູນ.
4. ຄວາມສາມາດໃນໂຄງການແບບກຳນົດເອງ: ໂຮງງານຫຼາຍແຫ່ງສົ່ງຂະໜາດມາດຕະຖານຄົງທີ່ເທົ່ານັ້ນ. ສະຫນັບສະຫນູນໂດຍຂະບວນການເຮັດວຽກ OEM ແກ່, JWGRIP ປະຕິບັດຮູບແບບຂຸມແລະການດັດແກ້ຕໍາແຫນ່ງ - ນາຍຈ້າງສໍາລັບໂຄງການອຸປະກອນເສີມ EDM ທີ່ຫນາແຫນ້ນພິເສດ.
FAQ
ຄໍາຖາມທີ 1: JWGRIP R-Type 54x54 EDM Centering Plate ສາມາດຮັບຮູ້ປະສິດທິພາບສູນການສວມໃສ່ສໍາລັບການຜະລິດມະຫາຊົນໃນໄລຍະຍາວບໍ?
A1: Optimized R-transition ຊ້າລົງຢ່າງຫຼວງຫຼາຍໃນການຫຍໍ້ໜ້າ ແລະຄວາມສ່ຽງຕໍ່ການແຕກ, ແຕ່ສູນການສວມໃສ່ຢ່າງແທ້ຈິງບໍ່ສາມາດບັນລຸໄດ້ຫຼັງຈາກຮອບວຽນ docking ຢ່າງຫຼວງຫຼາຍ. ການກວດກາແຕ່ລະໄລຍະທີ່ຊ່ວຍ Magnifier ສໍາລັບບ່າ R ພາຍໃນແມ່ນຍັງບັງຄັບ. ປ່ຽນແຜ່ນທັນທີເມື່ອກວດພົບຮອຍຂີດຂ່ວນ, ຫຍໍ້ໜ້າ ຫຼືຮອຍຂີດຂ່ວນ.
ຄໍາຖາມທີ 2: ແຜ່ນຈຸດກາງທີ່ຫນາແຫນ້ນນີ້ສາມາດໃຊ້ສໍາລັບ jigs graphite-electrode ຂະຫນາດໃຫຍ່ທີ່ມີນ້ໍາຫນັກຫນາໄດ້ບໍ?
A2: ຫນ່ວຍນີ້ຖືກອອກແບບມາສໍາລັບ jigs electrode ຂະຫນາດນ້ອຍຂອງເຄື່ອງຈັກ EDM ທີ່ຫນາແຫນ້ນ. ມັນບໍ່ໄດ້ຖືກແນະນໍາສໍາລັບການປະກອບ graphite ຂະຫນາດໃຫຍ່ທີ່ມີຫນ້າທີ່ຫນັກແຫນ້ນ. ການໂຫຼດຫຼາຍເກີນໄປເລັ່ງການສວມໃສ່ບ່າແລະອາດຈະເຮັດໃຫ້ເກີດຄວາມສ່ຽງຕໍ່ການຜິດປົກກະຕິຖາວອນ.
Q3: ທ່ານສະຫນັບສະຫນູນ OEM ສໍາລັບຮູບແບບຂຸມທີ່ບໍ່ແມ່ນມາດຕະຖານແລະຕໍາແຫນ່ງທີ່ກໍາຫນົດເອງ - ເລຂາຄະນິດຂອງນາຍຈ້າງບໍ?
A3: ແມ່ນແລ້ວ. ກະລຸນາສົ່ງຮູບແຕ້ມດ້ານເຕັກນິກທີ່ຄົບຖ້ວນພ້ອມດ້ວຍສະເປັກທີ່ຊັດເຈນສໍາລັບການຈັດລຽງຂອງຂຸມ, ການຈັດຕໍາແຫນ່ງ - ໂປຣໄຟລ໌ນາຍຈ້າງ, ຄວາມຮາບພຽງແລະຄວາມທົນທານຂະຫນານ. ທີມງານວິສະວະກໍາສໍາເລັດການປະເມີນການຜະລິດພາຍໃນ 12 ມື້ເຮັດວຽກແລະອອກໃບສະເຫນີລາຄາຢ່າງເປັນທາງການ.
Q4: ເງື່ອນໄຂຄວາມລົ້ມເຫລວໃດທີ່ຖືກຍົກເວັ້ນຈາກຂອບເຂດການຮັບປະກັນ?
A4: ນີ້ແມ່ນຂຶ້ນກັບອົງປະກອບການຈັດຕໍາແຫນ່ງທີ່ມີຄວາມແມ່ນຍໍາສູງ. ການຮັບປະກັນກວມເອົາຂໍ້ບົກພ່ອງທີ່ເກີດມາຈາກການຜະລິດທີ່ມີຢູ່ໃນການຈັດສົ່ງ: ຄວາມຮາບພຽງທີ່ນອກຂອບເຂດ, ຂະຫນານແລະຄວາມແຂງ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກການປະທະກັນ, ການຕິດຕັ້ງແຮງບິດເກີນ, ການຂັດຊິບ ແລະ ການສວມໃສ່ໃນການນຳໃຊ້ຮອບວຽນປົກກະຕິແມ່ນຢູ່ນອກການຮັບປະກັນ.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.

ຄໍາແນະນໍາຂ່າວ