ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
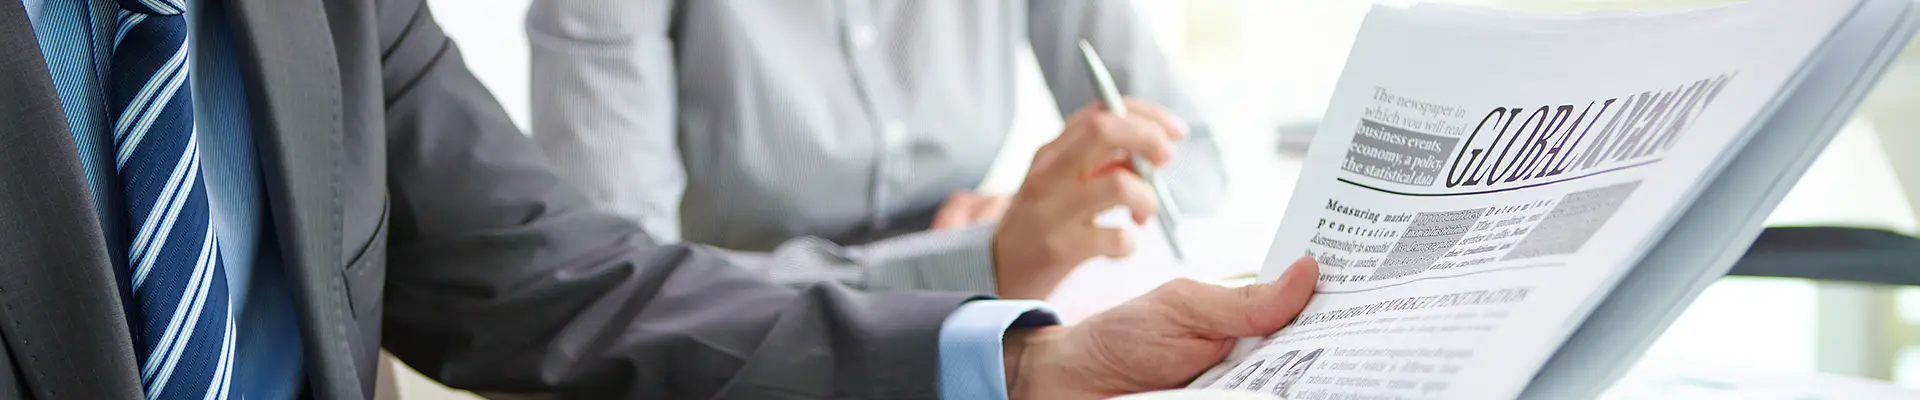
ວິທີການສາມາດເປັນສາຍ EDM Chuck ສໍາລັບ Precision Workholding ປັບປຸງຄວາມຖືກຕ້ອງແລະຫຼຸດຜ່ອນເວລາການຕິດຕັ້ງ
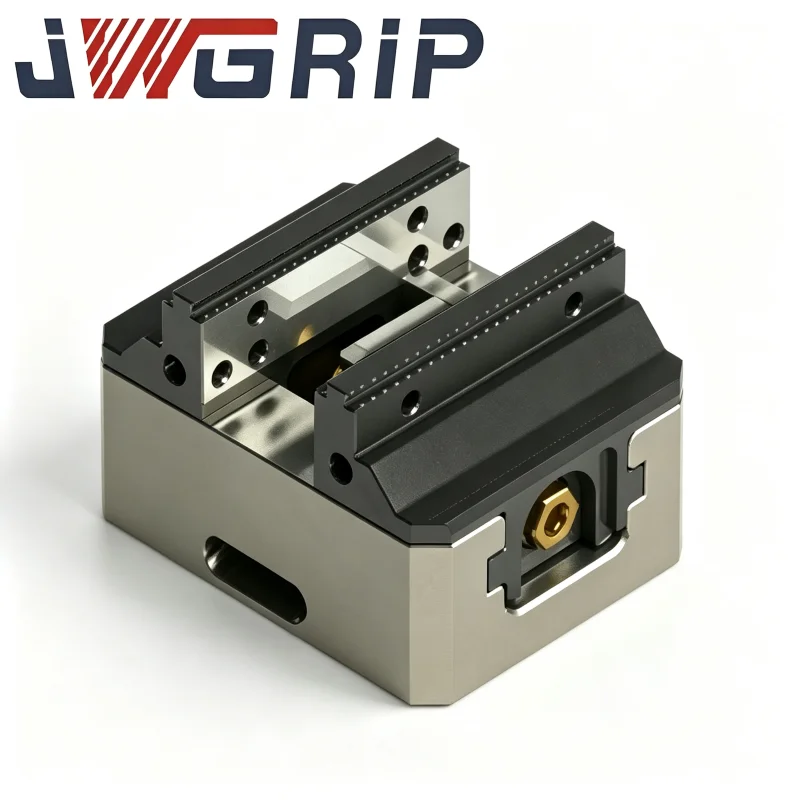
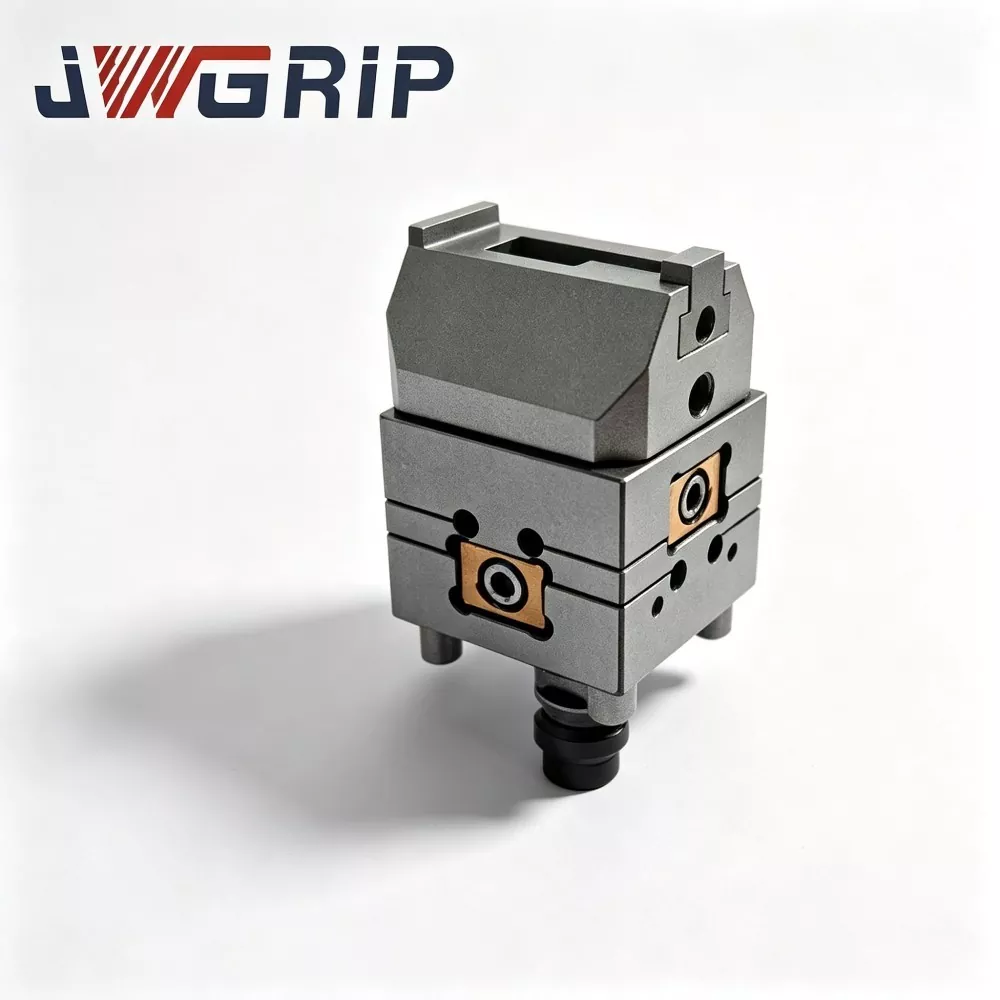
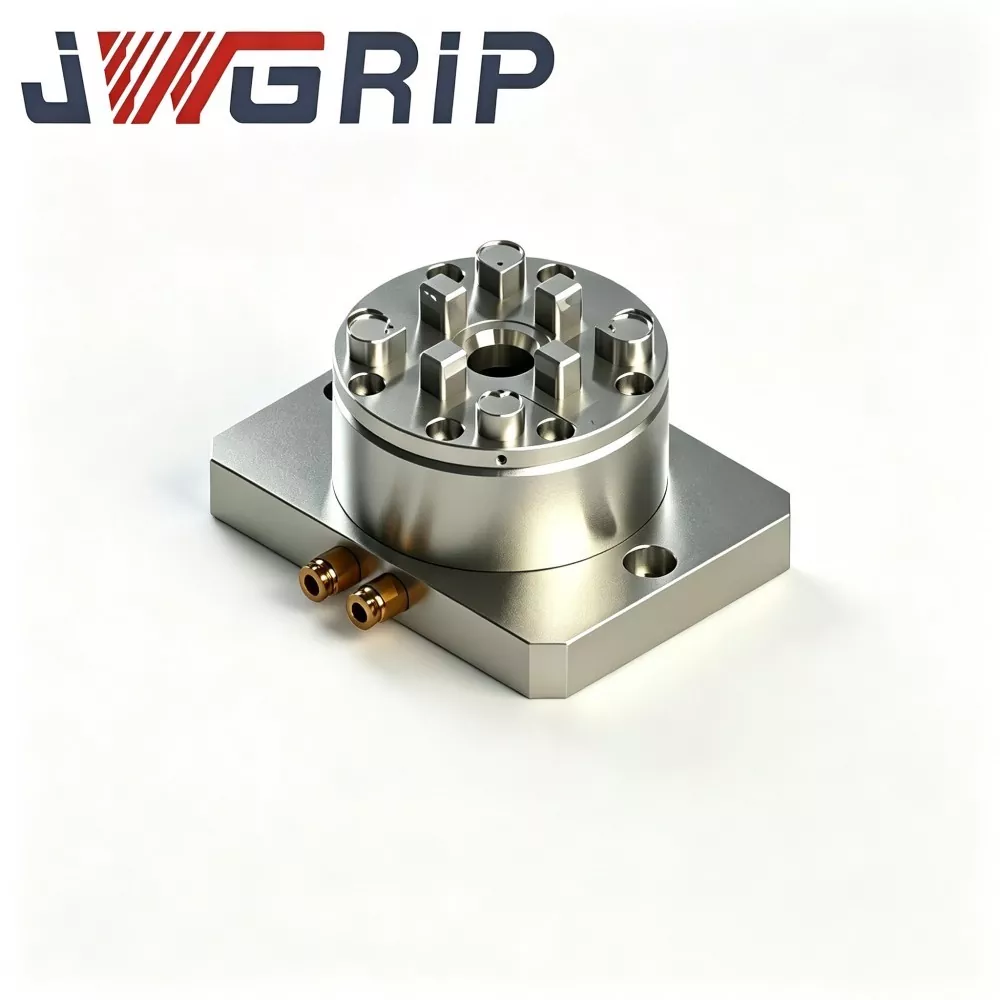
JWGRIPສະຫນອງWire EDM Chuck ສໍາລັບການເຮັດວຽກທີ່ຊັດເຈນ, ເປັນການແກ້ໄຂ clamping ການປ່ຽນແປງໄວທີ່ອອກແບບມາສໍາລັບການຜະສົມຜະສານ mold ທີ່ມີປະລິມານຕ່ໍາແລະກອງປະຊຸມ EDM ຕັດສາຍ. ສະຖາປັດຕະຍະກໍາ sub-jig ທີ່ປ່ຽນກັນໄດ້ຂອງມັນຊ່ວຍຫຼຸດຜ່ອນການເຮັດວຽກການຈັດຕໍາແຫນ່ງທີ່ຊ້ໍາກັນ, ຮັກສາຄວາມສອດຄ່ອງຂອງຕໍາແຫນ່ງ, ແລະປັບປຸງການນໍາໃຊ້ເຄື່ອງຈັກໃນສະພາບແວດລ້ອມການຜະລິດທີ່ຕ້ອງການ.
ເຄື່ອງຕັດກະແສໄຟຟ້າດ້ວຍສາຍໄຟທີ່ມີຄວາມຊັດເຈນ (Wire EDM) ຕ້ອງການຫຼາຍກວ່າເຄື່ອງທີ່ມີຄວາມສາມາດແລະເສັ້ນທາງຕັດທີ່ມີໂຄງການຢ່າງລະມັດລະວັງ. ການເຮັດວຽກທີ່ເຊື່ອຖືໄດ້ແມ່ນມີຄວາມສໍາຄັນເທົ່າທຽມກັນສໍາລັບການຮັກສາຄວາມສອດຄ່ອງຂອງການປະສານງານ, ຫຼຸດຜ່ອນເວລາການຕິດຕັ້ງ, ແລະບັນລຸຜົນໄດ້ຮັບຊ້ໍາກັນໃນທົ່ວວຽກຕ່າງໆ. ເຄື່ອງຕົບແຕ່ງແບບດັ້ງເດີມມັກຈະຮຽກຮ້ອງໃຫ້ຜູ້ປະຕິບັດການຮື້ຖອນການຈັດການຍຶດທັງຫມົດແລະຂັ້ນຕອນການຈັດລໍາດັບຄືນໃຫມ່ທຸກຄັ້ງທີ່ຄໍາສັ່ງການຜະລິດມີການປ່ຽນແປງ. ການປ່ຽນແປງໄວ Wire EDM Chuck ສໍາລັບ Precision Workholding ແກ້ໄຂສິ່ງທ້າທາຍນີ້ໂດຍການແຍກ chuck ຕົ້ນຕໍຄົງທີ່ຈາກ jigs ຍ່ອຍທີ່ສາມາດປ່ຽນໄດ້, ປັບໄດ້ກ່ອນ. ການແກ້ໄຂຂອງ JWGRIP ຖືກອອກແບບມາສໍາລັບການປ່ຽນແປງວຽກເລື້ອຍໆ, ເງື່ອນໄຂກອງປະຊຸມທີ່ມີຄວາມຊຸ່ມຊື່ນ, ແລະຄວາມຮຽກຮ້ອງຕ້ອງການຂອງການເຮັດສັນຍາຍ່ອຍແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາ. ຄູ່ມືນີ້ອະທິບາຍເຖິງຫຼັກການການເຮັດວຽກ, ລັກສະນະຫຼັກ, ເງື່ອນໄຂການຄັດເລືອກ, ຄວາມຕ້ອງການບໍາລຸງຮັກສາ, ແລະຜົນປະໂຫຍດການປະຕິບັດສໍາລັບການຜະລິດສາຍ EDM ທີ່ທັນສະໄຫມ.

ສາລະບານ
- Wire EDM Chuck ແມ່ນຫຍັງສໍາລັບການເຮັດວຽກທີ່ຊັດເຈນ?
- ເປັນຫຍັງການເຮັດວຽກແບບດັ້ງເດີມສ້າງການຂອດການຜະລິດ
- ການອອກແບບການປ່ຽນແປງດ່ວນເຮັດວຽກແນວໃດ?
- ຄຸນສົມບັດຕົ້ນຕໍຂອງ JWGRIP ຂອງ Wire EDM Chuck ແມ່ນຫຍັງ?
- ການປ່ຽນແປງດ່ວນ Chuck ທຽບກັບ Fixture ແບບດັ້ງເດີມ
- ແອັບພລິເຄຊັນໃດທີ່ມີປະໂຫຍດສູງສຸດຈາກການເຮັດວຽກທີ່ຊັດເຈນ?
- ທ່ານຄວນເລືອກສາຍ EDM Chuck ທີ່ຖືກຕ້ອງແນວໃດ?
- ຜູ້ປະຕິບັດງານສາມາດຮັກສາຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງໄດ້ແນວໃດ?
- ການກວດສອບຄຸນນະພາບແມ່ນຫຍັງກ່ອນການຈັດສົ່ງ?
- ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
- ສະຫຼຸບ: ປັບປຸງປະສິດທິພາບການເຮັດວຽກຂອງສາຍ EDM
Wire EDM Chuck ແມ່ນຫຍັງສໍາລັບການເຮັດວຽກທີ່ຊັດເຈນ?
A Wire EDM Chuck ສໍາລັບ Precision Workholding ແມ່ນອຸປະກອນພິເສດທີ່ຕັ້ງແລະຖື workpieces ຢ່າງປອດໄພໃນລະຫວ່າງການເຄື່ອງຈັກໄຟຟ້າສາຍ. ບໍ່ເຫມືອນກັບການປະຕິບັດການ milling ທໍາມະດາ, Wire EDM ເອົາອຸປະກອນການ conductive ໂດຍຜ່ານການໄຫຼໄຟຟ້າທີ່ຄວບຄຸມລະຫວ່າງ electrode ສາຍເຄື່ອນທີ່ແລະ workpiece ໄດ້. ການຈັດຕໍາແຫນ່ງທີ່ຖືກຕ້ອງແລະການສະຫນັບສະຫນູນທີ່ຫມັ້ນຄົງແມ່ນມີຄວາມຈໍາເປັນໃນເວລາທີ່ເຄື່ອງຈັກ intricate contours, ຊ່ອງແຄບ, ຢູ່ຕາມໂກນຄວາມແມ່ນຍໍາ, ແລະອົງປະກອບ mold ສະລັບສັບຊ້ອນ.
ໃນການຜະລິດຜະສົມຜະສານສູງ, ການເຮັດວຽກຍັງຕ້ອງເຫມາະສົມກັບການປ່ຽນແປງເລື້ອຍໆໃນເລຂາຄະນິດຂອງ workpiece ແລະຄວາມຕ້ອງການການຜະລິດ. Chuck ການປ່ຽນແປງໄວຊ່ວຍເຮັດໃຫ້ຂະບວນການນີ້ງ່າຍຂຶ້ນໂດຍການສະຫນອງການອ້າງອີງທີ່ຕິດຢູ່ກັບເຄື່ອງຈັກທີ່ຫມັ້ນຄົງແລະຫນ່ວຍງານບ່ອນເຮັດວຽກທີ່ປ່ຽນກັນໄດ້.
JWGRIP ພັດທະນາ chuck ຂອງຕົນສໍາລັບຜູ້ຮັບເຫມົາແມ່ພິມແລະກອງປະຊຸມການຜະລິດທີ່ມີຄວາມຍືດຫຍຸ່ນທີ່ຕ້ອງການຈັດການຄໍາສັ່ງທີ່ແຕກຕ່າງກັນໂດຍບໍ່ມີການເຮັດຊ້ໍາການຕິດຕັ້ງອຸປະກອນທັງຫມົດສໍາລັບທຸກໆອົງປະກອບໃຫມ່.
ສຳຫຼວດການແກ້ໄຂບັນຫາການເຮັດວຽກຂອງ Wire EDM ທີ່ກ່ຽວຂ້ອງຈາກ JWGRIP ເພື່ອເຂົ້າໃຈການອອກແບບ ແລະຕົວເລືອກການປັບແຕ່ງຂອງຜະລິດຕະພັນ.
ເປັນຫຍັງການເຮັດວຽກແບບດັ້ງເດີມສ້າງການຂອດການຜະລິດ
ການຕິດຕັ້ງແບບຄົງທີ່ແບບດັ້ງເດີມສາມາດສະຫນອງການຍຶດຫມັ້ນທີ່ຫມັ້ນຄົງ, ແຕ່ການປ່ຽນແປງວຽກເລື້ອຍໆຊີ້ໃຫ້ເຫັນສິ່ງທ້າທາຍເພີ່ມເຕີມ. ໃນເວລາທີ່ fixture ຕ້ອງໄດ້ຮັບການໂຍກຍ້າຍອອກແລະຕິດຕັ້ງໃຫມ່ສໍາລັບແຕ່ລະຄໍາສັ່ງໃຫມ່, ຜູ້ປະກອບການອາດຈະຈໍາເປັນຕ້ອງເຮັດຊ້ໍາການຈັດລໍາດັບທີ່ໃຊ້ເວລາ, ການປະສານງານການອ້າງອີງ, ແລະຂັ້ນຕອນການກວດສອບ.
ກິດຈະກໍາເຫຼົ່ານີ້ກາຍເປັນຄ່າໃຊ້ຈ່າຍໂດຍສະເພາະໃນກອງປະຊຸມຈັດການ batches ຂະຫນາດນ້ອຍຂອງ mold inserts, ອົງປະກອບຄວາມແມ່ນຍໍາ, ແລະຊ່ອງຫວ່າງເຄື່ອງມື.
ບັນຫາການຜະລິດທົ່ວໄປ
- ຂະຫຍາຍເວລາການຕັ້ງຄ່າ:ການໂຍກຍ້າຍ fixture ຊ້ໍາແລະການສອດຄ່ອງຄູ່ມືຫຼຸດຜ່ອນເວລາທີ່ມີຢູ່ສໍາລັບການຕັດຕົວຈິງ.
- ການຈັດຕຳແໜ່ງທີ່ບໍ່ສອດຄ່ອງກັນ:ຄວາມແຕກຕ່າງໃນເຕັກນິກການປະຕິບັດສາມາດແນະນໍາການບ່ຽງເບນການປະສານງານທີ່ບໍ່ຕ້ອງການຫຼັງຈາກການຕິດຕັ້ງໃຫມ່.
- ຄວາມຍືດຫຍຸ່ນການຜະລິດຈໍາກັດ:ອຸປະກອນທີ່ອຸທິດຕົນອາດຈະບໍ່ສະດວກໃນເວລາທີ່ກອງປະຊຸມການປຸງແຕ່ງຂະຫນາດແລະຮູບຮ່າງຂອງ workpiece ຫຼາຍ.
- ເຄື່ອງນຸ່ງຫົ່ມສິ່ງແວດລ້ອມ:ການກະແຈກກະຈາຍຂອງເຄື່ອງເຮັດຄວາມເຢັນ, ນໍ້າ dielectric, ແລະ sludge ເຄື່ອງຈັກອັນດີສາມາດສົ່ງຜົນກະທົບຕໍ່ການຕັ້ງຕົວເຊື່ອມຕໍ່ຖ້າຫາກວ່າການປ້ອງກັນແລະການທໍາຄວາມສະອາດບໍ່ພຽງພໍ.
- ຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານທີ່ສູງຂຶ້ນ:ກິດຈະກໍາການຕິດຕັ້ງຊ້ໍາແລະ rework ຫຼີກເວັ້ນການໃຊ້ແຮງງານແລະຄວາມສາມາດຂອງເຄື່ອງຈັກ.
ການຈັດການບ່ອນເຮັດວຽກທີ່ມີການປ່ຽນແປງໄວຊ່ວຍແກ້ໄຂບັນຫາເຫຼົ່ານີ້ໂດຍການຮັກສາ chuck ຕົ້ນຕໍທີ່ຕິດຕັ້ງໃນຂະນະທີ່ອະນຸຍາດໃຫ້ແລກປ່ຽນ jigs ຍ່ອຍທີ່ເຂົ້າກັນໄດ້ຍ້ອນວ່າຄວາມຕ້ອງການການຜະລິດມີການປ່ຽນແປງ.
ການອອກແບບການປ່ຽນແປງດ່ວນເຮັດວຽກແນວໃດ?
ການອອກແບບຂອງ JWGRIP ແຍກ chuck ຫຼັກຄົງທີ່ຈາກ jigs ຍ່ອຍທີ່ສາມາດແລກປ່ຽນກັນໄດ້. ຮ່າງກາຍຕົ້ນຕໍຍັງຄົງ mounted ຢູ່ໃນຕາຕະລາງເຄື່ອງ, ໃນຂະນະທີ່ jigs ຍ່ອຍສ່ວນບຸກຄົນສາມາດໄດ້ຮັບການກະກຽມແລະ calibrated ພາຍນອກເຄື່ອງ. ເມື່ອຄໍາສັ່ງການຜະລິດຕໍ່ໄປມາຮອດ, ຜູ້ປະກອບການປ່ຽນແທນ jig ຍ່ອຍທີ່ກ່ຽວຂ້ອງແທນທີ່ຈະ dismantling ການຈັດວາງ fixture ສໍາເລັດ.
ຂັ້ນຕອນການເຮັດວຽກໃນສີ່ຂັ້ນຕອນ
- ຕິດຕັ້ງ chuck ຕົ້ນຕໍ:ຮັບປະກັນ chuck ກັບຕາຕະລາງເຄື່ອງຈັກແລະສ້າງຄວາມສໍາພັນການອ້າງອິງທີ່ຕ້ອງການ.
- ກະກຽມ jigs ຍ່ອຍທີ່ສາມາດແລກປ່ຽນກັນໄດ້:ຕັ້ງຄ່າຫົວໜ່ວຍການເຮັດວຽກທີ່ເໝາະສົມສຳລັບແຕ່ລະວຽກ ຫຼືຄອບຄົວວຽກ.
- Calibrate ອອບໄລນ໌:ສ້າງຕັ້ງແລະບັນທຶກການພົວພັນປະສານງານຂອງແຕ່ລະ sub-jig ກ່ອນທີ່ມັນຈະເຂົ້າໄປໃນສະນຸກເກີການຜະລິດ.
- ແລກປ່ຽນ ແລະກວດສອບ:ຕິດຕັ້ງ jig ຍ່ອຍທີ່ຕ້ອງການ, ຢືນຢັນບ່ອນນັ່ງທີ່ຖືກຕ້ອງແລະ locking, ແລະປະຕິບັດການຢັ້ງຢືນຕໍາແຫນ່ງທີ່ກໍານົດໄວ້ກ່ອນທີ່ຈະຕັດ.
ວິທີການນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມຕ້ອງການທີ່ຈະເຮັດຊ້ໍາຂັ້ນຕອນການສອດຄ່ອງດ້ານຂ້າງຂອງເຄື່ອງຈັກ. ມັນຍັງສະຫນັບສະຫນູນການຈັດລໍາດັບທີ່ດີຂຶ້ນຂອງ fixtures ແລະການບັນທຶກການປັບທຽບໃນທົ່ວ shift.
ສິ່ງສໍາຄັນ, ການປ່ຽນແປງຕໍາແຫນ່ງໄວບໍ່ໄດ້ລົບລ້າງຄວາມຕ້ອງການກວດກາທັງຫມົດ. ຜູ້ປະຕິບັດງານຍັງຕ້ອງກວດສອບການຕິດຕັ້ງທີ່ຖືກຕ້ອງແລະຢືນຢັນວ່າພື້ນຜິວທີ່ຕັ້ງຍັງຄົງສະອາດ, ບໍ່ເສຍຫາຍ, ແລະຢູ່ໃນຄວາມທົນທານທີ່ກໍານົດໄວ້.
ຄຸນສົມບັດຕົ້ນຕໍຂອງ JWGRIP ຂອງ Wire EDM Chuck ແມ່ນຫຍັງ?
1. ສະຖາປັດຕະຍະກໍາການປ່ຽນແປງໄວຂອງຕົວແຍກ
ຮ່າງກາຍຕົ້ນຕໍຄົງທີ່ແລະ jigs ຍ່ອຍທີ່ສາມາດແລກປ່ຽນກັນໄດ້ແຍກການອ້າງອິງເຄື່ອງຈາກການປ່ຽນແປງເລື້ອຍໆເລື້ອຍໆ. ອີງຕາມຂໍ້ມູນຜະລິດຕະພັນທີ່ຈັດພີມມາຂອງ JWGRIP, ການທົດສອບ swap-cycle ປຽບທຽບຊີ້ໃຫ້ເຫັນວ່າ sub-jigs ທີ່ຖືກປັບກ່ອນການປັບຕົວສາມາດຫຼຸດຜ່ອນເວລາການປ່ຽນແປງຂອງ fixture ປະມານ 58% ເມື່ອທຽບກັບ teardown ເຕັມແບບດັ້ງເດີມແລະ remounting workflows. ຜົນໄດ້ຮັບຕົວຈິງແມ່ນຂຶ້ນກັບວິທີການຕິດຕັ້ງຕົ້ນສະບັບ, ການປະຕິບັດຂອງຜູ້ປະຕິບັດງານ, ແລະເງື່ອນໄຂການຜະລິດ.
2. ການກໍ່ສ້າງໂລຫະປະສົມ - ເຫຼັກບັນເທົາຄວາມກົດດັນ
ຮ່າງກາຍຕົ້ນຕໍໃຊ້ເຫຼັກໂລຫະປະສົມທີ່ທົນທານຕໍ່ຄວາມກົດດັນ, ແຂງກ່ອນ. ຂໍ້ມູນຈໍາເພາະຂອງຜະລິດຕະພັນລາຍງານຄວາມແປປວນຂອງ datum-plane ຂອງບໍ່ເກີນ 0.0027 ມມ ພາຍໃນອຸນຫະພູມຫ້ອງປະຊຸມ 16-31°C. ລັກສະນະນີ້ຊ່ວຍຄວບຄຸມການປ່ຽນແປງທາງມິຕິທີ່ຖ້າບໍ່ດັ່ງນັ້ນອາດຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມສໍາພັນການອ້າງອິງລະຫວ່າງອຸປະກອນແລະເຄື່ອງຈັກ.
3. ການໂຕ້ຕອບສະຖານທີ່ທີ່ທົນທານຕໍ່ການກັດກ່ອນ
ພື້ນຜິວການຈັບຄູ່ທີ່ຕັ້ງ-pin ໄດ້ຮັບການແຂງຂອງພື້ນຜິວໃນທ້ອງຖິ່ນ ແລະ ສໍາເລັດຮູບຕ້ານ rust ທີ່ອີງໃສ່ passivation. ການປິ່ນປົວເຫຼົ່ານີ້ແມ່ນມີຈຸດປະສົງເພື່ອປັບປຸງຄວາມຕ້ານທານຕໍ່ການຕິດຕໍ່ຊ້ໍາຊ້ອນ, ສະພາບກອງປະຊຸມທີ່ມີຄວາມຊຸ່ມຊື່ນ, ການກະແຈກກະຈາຍຂອງນ້ໍາ dielectric, ແລະການປົນເປື້ອນຂອງເຄື່ອງຈັກທີ່ດີ.
4. ການຈັດຕໍາແຫນ່ງທີ່ຊ້ໍາກັນ
JWGRIP ລະບຸຄວາມຖືກຕ້ອງຂອງການຈັດຕຳແໜ່ງຊ້ຳຂອງການຕິດຕັ້ງແບບຍ່ອຍບໍ່ເກີນ 0.003 ມມ ພາຍໃຕ້ເງື່ອນໄຂການທົດສອບທີ່ລະບຸໄວ້. ນີ້ສະຫນັບສະຫນູນການໂອນການຊົດເຊີຍການປະສານງານທີ່ຖືກສ້າງຕັ້ງຂື້ນລະຫວ່າງ jigs ຍ່ອຍທີ່ເຂົ້າກັນໄດ້, calibrated ຢ່າງຖືກຕ້ອງ. ມັນບໍ່ຄວນຖືກຕີຄວາມວ່າເປັນການຮັບປະກັນຄວາມຖືກຕ້ອງຂອງພາກສ່ວນສໍາເລັດຮູບພາຍໃຕ້ເຄື່ອງຈັກ, ວັດສະດຸ, ຫຼືສະພາບການຕັດ.
5. ການຕັ້ງຄ່າທີ່ມີຄວາມຍືດຫຍຸ່ນແລະການປັບແຕ່ງ OEM
chuck ສະຫນັບສະຫນູນ jigs ຍ່ອຍທີ່ສາມາດແລກປ່ຽນກັນໄດ້ແລະການປັບແຕ່ງໂດຍອີງໃສ່ຮູບແຕ້ມ. ອີງຕາມຄໍາຮ້ອງສະຫມັກ, ລູກຄ້າສາມາດປຶກສາຫາລືກ່ຽວກັບການຕິດຕັ້ງຮອຍຕີນ, ການຈັດຕໍາແຫນ່ງ pin, ຄາງກະໄຕເຮັດວຽກ, ແລະຂະຫນາດການໂຕ້ຕອບອື່ນໆກັບທີມງານວິສະວະກໍາຂອງ JWGRIP.
6. ບັນທຶກຄຸນນະພາບທີ່ສາມາດຕິດຕາມໄດ້
ແຕ່ລະ chuck ຕົ້ນຕໍພົກເລກລໍາດັບ laser-etched. JWGRIP ລາຍງານວ່າຂໍ້ມູນການກວດສອບທີ່ກວມເອົາພາລາມິເຕີເຊັ່ນ datum flatness, positioning repeatability, and location-interface hardness is archived for traceability.
ການປ່ຽນແປງດ່ວນ Chuck ທຽບກັບ Fixture ແບບດັ້ງເດີມ
ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນທີ່ສຸດລະຫວ່າງສອງວິທີການນີ້ແມ່ນວິທີການຈັດການກັບການປ່ຽນແປງການຜະລິດ. ຕາຕະລາງຕໍ່ໄປນີ້ສະຫຼຸບຄວາມແຕກຕ່າງຂອງຂະບວນການເຮັດວຽກປົກກະຕິຂອງພວກເຂົາ.
| ປັດໄຈການປຽບທຽບ | Fixture ແບບດັ້ງເດີມ | JWGRIP ປ່ຽນ Chuck ດ່ວນ |
|---|---|---|
| ວິທີການປ່ຽນ | ອາດຈະຮຽກຮ້ອງໃຫ້ມີການໂຍກຍ້າຍ fixture ແລະສໍາເລັດການຕິດຕັ້ງໃຫມ່ | ການແລກປ່ຽນ jigs ຍ່ອຍທີ່ເຂົ້າກັນໄດ້ໃນຂະນະທີ່ chuck ຕົ້ນຕໍຍັງຄົງຕິດຢູ່ |
| ປະສານງານການອ້າງອີງ | ມັກຈະຮຽກຮ້ອງໃຫ້ມີການຈັດຕໍາແຫນ່ງດ້ານຂ້າງເຄື່ອງຈັກຊ້ໍາກັນ | ສະຫນັບສະຫນູນການນໍາໃຊ້ຄືນໃຫມ່ຂອງການຊົດເຊີຍທີ່ບັນທຶກໄວ້ຈາກ jigs ຍ່ອຍກ່ອນການປັບທຽບ |
| ຄວາມຍືດຫຍຸ່ນການຜະລິດ | ຂຶ້ນຢູ່ກັບການອອກແບບ fixture ແລະການກະກຽມ | ອອກແບບມາເພື່ອການປ່ຽນແປງວຽກເລື້ອຍໆ ແລະຄຳສັ່ງຂະໜາດນ້ອຍທີ່ຫຼາກຫຼາຍ |
| ການຫຼຸດເວລາການຕັ້ງຄ່າ | ຂຶ້ນກັບຂັ້ນຕອນການຕິດຕັ້ງ ແລະການຕິດຕັ້ງຕົ້ນສະບັບ | ໄລຍະເວລາການປ່ຽນແປງສັ້ນກວ່າປະມານ 58% ໃນການທົດສອບຮອບວຽນການປຽບທຽບທີ່ລະບຸໄວ້ຂອງ JWGRIP |
| ການຈັດຕຳແໜ່ງການເຮັດຊ້ຳ | ຂຶ້ນກັບສະພາບການຕິດຕັ້ງ ແລະຄວາມຖືກຕ້ອງຂອງການຕິດຕັ້ງຄືນໃໝ່ | sub-jig mounting repeatability ຂອງ ≤0.003 mm ພາຍໃຕ້ເງື່ອນໄຂທີ່ລະບຸໄວ້ |
| ບູລິມະສິດບໍາລຸງຮັກສາ | ການຈັດລຽງ, ສະພາບຂອງການຍຶດ, ແລະການສວມໃສ່ fixture | ການຊອກຫາຄວາມສະອາດຂອງຫນ້າດິນ, ການມີສ່ວນພົວພັນການລັອກ, ການກວດກາການສວມໃສ່, ແລະການບັນທຶກການສອບທຽບ |
ການປຽບທຽບເຫຼົ່ານີ້ອະທິບາຍເຖິງລັກສະນະການເຮັດວຽກຫຼາຍກວ່າການຮັບປະກັນປະສິດທິພາບທົ່ວໄປ. ກ່ອນທີ່ຈະເລືອກ fixture, ຜູ້ຜະລິດຄວນກວດສອບຄວາມທົນທານທີ່ກໍານົດໄວ້, ການໂຕ້ຕອບຂອງການຕິດຕັ້ງ, ຂະຫນາດ workpiece, ແລະຂັ້ນຕອນການກວດກາອຸປະກອນຂອງຕົນເອງ.
ແອັບພລິເຄຊັນໃດທີ່ມີປະໂຫຍດສູງສຸດຈາກການເຮັດວຽກທີ່ຊັດເຈນ?
chuck ການປ່ຽນແປງໄວແມ່ນເປັນປະໂຫຍດໂດຍສະເພາະໃນເວລາທີ່ກອງປະຊຸມ EDM ເສັ້ນລວດຈັດການຫຼາຍວຽກທີ່ມີເລຂາຄະນິດ workpiece ທີ່ແຕກຕ່າງກັນແລະການຜະລິດສັ້ນ.
- ການຜະລິດແມ່ພິມແລະຕາຍ:ສະຫນັບສະຫນູນການປ່ຽນແປງປະສິດທິພາບລະຫວ່າງ mold inserts, ອົງປະກອບຕາມໂກນ, ແລະພາກສ່ວນເຄື່ອງມືຄວາມແມ່ນຍໍາອື່ນໆ.
- ການສ້າງເຄື່ອງມືທີ່ຊັດເຈນ:ຊ່ວຍປັບມາດຕະຖານການອ້າງອິງ workpiece ໃນທົ່ວຊ່ອງຫວ່າງຂອງເຄື່ອງມືທີ່ແຕກຕ່າງກັນແລະວຽກງານເຄື່ອງຈັກ.
- ເຄື່ອງຈັກຍ່ອຍແບບປະສົມປະສົມສູງ:ຫຼຸດຜ່ອນການເຮັດວຽກຂອງການຕິດຕັ້ງຊ້ໍາຊ້ອນເມື່ອຄໍາສັ່ງຂອງລູກຄ້າແຕກຕ່າງກັນໃນຂະຫນາດແລະປະລິມານ.
- ການຜະລິດອົງປະກອບຊຸດນ້ອຍ:ອະນຸຍາດໃຫ້ກະກຽມຍ່ອຍທີ່ໄດ້ຮັບການຈັດຕັ້ງສໍາລັບການເຮັດວຽກທີ່ເກີດຂຶ້ນແລະການດໍາເນີນການຜະລິດໃນອະນາຄົດ.
- ກອງປະຊຸມຫຼາຍການປ່ຽນແປງ:ຊ່ວຍໃຫ້ຜູ້ປະຕິບັດການປະຕິບັດຕາມຂະບວນການຕິດຕັ້ງ fixture ສອດຄ່ອງໂດຍນໍາໃຊ້ຂໍ້ມູນການປັບຕາມເອກະສານ.
ສໍາລັບຕົວຢ່າງ, ຜູ້ຮັບເຫມົາແມ່ພິມອາດຈະໄດ້ຮັບຄໍາສັ່ງຫຼາຍອັນທີ່ຮຽກຮ້ອງໃຫ້ມີການແຊກທີ່ແຕກຕ່າງກັນໃນລະຫວ່າງການປ່ຽນດຽວກັນ. ດ້ວຍການຕິດຕັ້ງແບບດັ້ງເດີມ, ແຕ່ລະການປ່ຽນແປງອາດຈະກ່ຽວຂ້ອງກັບການຖອນການຕິດຕັ້ງທີ່ມີຢູ່ແລ້ວແລະສ້າງການອ້າງອີງເຄື່ອງຈັກຄືນໃຫມ່. ດ້ວຍລະບົບການປ່ຽນແປງໄວທີ່ກຽມພ້ອມ, ຜູ້ປະຕິບັດງານສາມາດເລືອກເອົາການປັບຕົວຍ່ອຍທີ່ສອດຄ້ອງກັນ, ຕິດຕັ້ງ, ກວດສອບບ່ອນນັ່ງແລະຕໍາແຫນ່ງ, ແລະດໍາເນີນການຕາມຂັ້ນຕອນການກວດກາຂອງຮ້ານ.
ຕົວຢ່າງນີ້ສະແດງໃຫ້ເຫັນເຖິງການປັບປຸງການເຮັດວຽກທີ່ມີທ່າແຮງແທນທີ່ຈະເປັນກໍລະນີລູກຄ້າທີ່ວັດແທກ. ຜົນກຳໄລຕົວຈິງແມ່ນຂຶ້ນກັບຄວາມຖີ່ຂອງການສັ່ງຊື້, ຄວາມຊັບຊ້ອນໃນການຕິດຕັ້ງ, ການນຳໃຊ້ເຄື່ອງ, ແລະປະສົບການຂອງຜູ້ປະຕິບັດງານ.
ທ່ານຄວນເລືອກສາຍ EDM Chuck ທີ່ຖືກຕ້ອງແນວໃດ?
ການເລືອກ chuck ຮຽກຮ້ອງໃຫ້ມີການຈັບຄູ່ລະບົບການເຮັດວຽກກັບເຄື່ອງຈັກ, ຂະບວນການຜະລິດ, ແລະຄວາມຕ້ອງການຂະຫນາດ. Clamping ຄວາມສະດວກສະບາຍຢ່າງດຽວແມ່ນບໍ່ພຽງພໍ.
ເງື່ອນໄຂການຄັດເລືອກທີ່ສໍາຄັນ
- ຄວາມເຂົ້າກັນໄດ້ຂອງຕາຕະລາງເຄື່ອງຈັກ:ຢືນຢັນຮອຍຕີນຂອງການຕິດຕັ້ງ, ຮູບແບບໂບ, ພື້ນທີ່ຫວ່າງ, ແລະຄວາມສູງທີ່ຕ້ອງການ.
- ຄວາມຕ້ອງການຕໍາແຫນ່ງ:ກໍານົດຄວາມທົນທານຕໍ່ຊ້ໍາກັນແລະ datum ທີ່ຈໍາເປັນ, ແລະກໍານົດວິທີການທີ່ເຂົາເຈົ້າຈະໄດ້ຮັບການຢັ້ງຢືນ.
- ເລຂາຄະນິດຂອງ workpiece:ທົບທວນຂະຫນາດຂອງສ່ວນ, ດ້ານການຍຶດ, ຄວາມຕ້ອງການການເຂົ້າເຖິງ, ແລະການແຊກແຊງທີ່ອາດເກີດຂຶ້ນກັບເສັ້ນທາງຕັດ.
- ການຕັ້ງຄ່າຍ່ອຍຍ່ອຍ:ກໍານົດຈໍານວນອຸປະກອນທີ່ປ່ຽນກັນໄດ້ທີ່ຈໍາເປັນແລະວ່າການອອກແບບມາດຕະຖານຫຼືການອອກແບບທີ່ເຫມາະສົມແມ່ນເຫມາະສົມ.
- ເງື່ອນໄຂສິ່ງແວດລ້ອມ:ພິຈາລະນາການສໍາຜັດຂອງນ້ໍາ dielectric, ຄວາມຊຸ່ມຊື່ນ, ການສະສົມຂອງ sludge, ວິທີການທໍາຄວາມສະອາດ, ແລະການປ້ອງກັນ corrosion.
- ຄວາມຖີ່ການຜະລິດ:ຄາດຄະເນວ່າອຸປະກອນປ່ຽນແປງເລື້ອຍໆສໍ່າໃດ ແລະວ່າການກະກຽມແບບອອບໄລນ໌ສາມາດຫຼຸດເວລາເຄື່ອງໄດ້ບໍ່.
- ເອກະສານແລະສະຫນັບສະຫນູນ:ຮ້ອງຂໍການແຕ້ມມິຕິລະດັບ, ຂໍ້ມູນການກວດກາ, ການຊີ້ນໍາການບໍາລຸງຮັກສາ, ແລະລາຍລະອຽດຂອງການໂຕ້ຕອບກ່ອນທີ່ຈະຊື້.
ຜູ້ຊື້ປຽບທຽບຄວາມແມ່ນຍໍາ Wire EDM chuck ຄວນໃຫ້ລາຍລະອຽດເຫຼົ່ານີ້ໃນຕອນຕົ້ນຂອງຂະບວນການວົງຢືມ. ຂໍ້ມູນດ້ານວິຊາການທີ່ສົມບູນເຮັດໃຫ້ມັນງ່າຍຕໍ່ການປະເມີນຄວາມເຂົ້າກັນໄດ້ແລະກໍານົດການດັດແປງທີ່ຈໍາເປັນກ່ອນທີ່ຈະເລີ່ມຕົ້ນການຜະລິດ.
ຜູ້ປະຕິບັດງານສາມາດຮັກສາຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງໄດ້ແນວໃດ?
ເຖິງແມ່ນວ່າອຸປະກອນທີ່ຊັດເຈນຕ້ອງການການບໍາລຸງຮັກສາເປັນປົກກະຕິ. ການປົນເປື້ອນ, ຄວາມເສຍຫາຍຜົນກະທົບ, ການສວມໃສ່, ແລະການບັນທຶກການປັບບໍ່ຖືກຕ້ອງສາມາດປະນີປະນອມການພົວພັນສະຖານທີ່ລະຫວ່າງ chuck ຕົ້ນຕໍແລະ sub-jigs interchangeable.
ລາຍການກວດສອບການປະຕິບັດທີ່ແນະນໍາ
- ເຮັດຄວາມສະອາດບ່ອນນັ່ງ ແລະ ພື້ນຜິວການຫາຄູ່ກ່ອນການຕິດຕັ້ງຍ່ອຍແຕ່ລະອັນ.
- ກວດສອບການຕັ້ງເຂັມຂັດແລະຫນ້າຕິດຕໍ່ສໍາລັບການ scratches, dents, corrosion, ແລະການສວມຜິດປົກກະຕິ.
- ຢືນຢັນວ່າກົນໄກການລັອກດໍາເນີນການຢ່າງເຕັມສ່ວນແລະເຮັດວຽກໄດ້ອຍ່າງລຽບງ່າຍ.
- ຈັບຄູ່ແຕ່ລະ jig ຍ່ອຍກັບເລກລໍາດັບທີ່ຖືກຕ້ອງແລະໄຟລ໌ການປັບທຽບຂອງມັນ.
- ກວດສອບການວາງຕຳແໜ່ງຫຼັງຈາກການປ່ຽນແປງຕາມຂັ້ນຕອນການກວດກາຂອງກອງປະຊຸມ.
- Recalibrate a sub-jig ຖ້າຫາກວ່າມັນໄດ້ຖືກສ້ອມແປງ, ເສຍຫາຍ, ຫຼືພົບເຫັນຢູ່ນອກຄວາມທົນທານທີ່ກໍານົດໄວ້.
- ປະຕິບັດການກວດສອບຕໍາແຫນ່ງຊ້ໍາຄືນຢ່າງເຕັມທີ່ຫຼັງຈາກການປະທະກັນຢ່າງຫຼວງຫຼາຍຫຼືຄວາມເສຍຫາຍທີ່ສົງໃສວ່າ chuck ຕົ້ນຕໍ.
- ປະຕິບັດຕາມຄໍາແນະນໍາການເຮັດຄວາມສະອາດ, ການເກັບຮັກສາ, ແລະການປ້ອງກັນການກັດກ່ອນຂອງຜູ້ຜະລິດ.
ບັນທຶກການຄິດໄລ່ຄວນຖືກປະຕິບັດເປັນເອກະສານການຜະລິດທີ່ຄວບຄຸມ. jig ຍ່ອຍທີ່ມີໄຟລ໌ການປັບທຽບບໍ່ຖືກຕ້ອງຫຼືຂາດຫາຍໄປບໍ່ຄວນຖືກສົ່ງຄືນໄປຫາການຜະລິດຈົນກ່ວາຕົວຕົນແລະຂໍ້ມູນຕໍາແຫນ່ງຂອງມັນໄດ້ຮັບການຢັ້ງຢືນ.
ການກວດສອບຄຸນນະພາບແມ່ນຫຍັງກ່ອນການຈັດສົ່ງ?
ຂະບວນການຜະລິດແລະການກວດສອບຊ່ວຍກໍານົດວ່າ chuck ຕອບສະຫນອງຂະຫນາດທີ່ກໍານົດໄວ້ແລະຄວາມຕ້ອງການທີ່ເປັນປະໂຫຍດ. ອີງຕາມຂໍ້ມູນຜະລິດຕະພັນທີ່ຈັດພີມມາຂອງ JWGRIP, ຂະບວນການຜະລິດຂອງມັນປະກອບມີການກວດກາວັດສະດຸ, ເຄື່ອງຈັກ CNC, ການຮັກສາຄວາມກົດດັນ, ການຂັດຄວາມແມ່ນຍໍາ, ການແຂງຕົວຂອງການໂຕ້ຕອບ, ການກວດສອບເຄື່ອງວັດແທກປະສານງານ, ການທົດສອບການແລກປ່ຽນ sub-jig ຊ້ໍາຊ້ອນ, ເຄື່ອງຫມາຍເລກລໍາດັບ, ແລະການກວດສອບມິຕິສຸດທ້າຍ.
ເງື່ອນໄຂການຍອມຮັບທີ່ສໍາຄັນປະກອບມີ:
- ຄວາມຮາບພຽງຂອງຂໍ້ມູນ:ຢືນຢັນວ່າພື້ນຜິວອ້າງອີງທີ່ສໍາຄັນຕອບສະຫນອງຄວາມທົນທານທາງເລຂາຄະນິດທີ່ລະບຸໄວ້.
- ຄວາມສາມາດໃນການເຮັດເລື້ມຄືນຕໍາແຫນ່ງ:ກວດເບິ່ງວ່າການຕິດຕັ້ງ sub-jig ຊ້ໍາຊ້ອນເຮັດໃຫ້ຄວາມສໍາພັນຂອງສະຖານທີ່ທີ່ຄາດໄວ້.
- ຄວາມແຂງຂອງການໂຕ້ຕອບ:ຢັ້ງຢືນຄຸນສົມບັດການຊອກຄົ້ນຫາທີ່ແຂງກະດ້າງທີ່ກ່ຽວຂ້ອງຕໍ່ກັບຄວາມຕ້ອງການທີ່ລະບຸໄວ້.
- ຟັງຊັນລັອກ:ຢືນຢັນການມີສ່ວນພົວພັນກ້ຽງແລະການເກັບຮັກສາຄວາມປອດໄພຂອງ fixture ທີ່ປ່ຽນກັນໄດ້.
- ການກວດສອບໄດ້:ເຊື່ອມຕໍ່ຜະລິດຕະພັນທາງດ້ານຮ່າງກາຍທີ່ມີຈໍານວນ serial ແລະເອກະສານການກວດກາຂອງຕົນ.
JWGRIP ລະບຸວ່າລະບົບການຄຸ້ມຄອງຄຸນນະພາບຂອງມັນປະຕິບັດຕາມມາດຕະຖານ ISO 9001 ແລະ chucks ຕົ້ນຕໍທີ່ສໍາເລັດຮູບແມ່ນສະຫນອງໃຫ້ກັບບົດລາຍງານການກວດກາເອກະລາດ. ຜູ້ຊື້ຄວນຮ້ອງຂໍເອົາເອກະສານທີ່ກ່ຽວຂ້ອງແລະກວດສອບວ່າຜົນໄດ້ຮັບທີ່ລາຍງານກົງກັນກັບຂໍ້ກໍານົດຂອງຄໍາສັ່ງຂອງພວກເຂົາ. ໃບຢັ້ງຢືນວັດສະດຸຫຼືບັນທຶກການທົດສອບຂອງພາກສ່ວນທີສາມຄວນໄດ້ຮັບການຢືນຢັນເປັນສ່ວນຫນຶ່ງຂອງສັນຍາວົງຢືມແລະຄໍາສັ່ງ.
ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
1. ການປ່ຽນແປງໄວ Wire EDM chuck ກໍາຈັດຄວາມຕ້ອງການສໍາລັບການສອດຄ່ອງຫຼັງຈາກທຸກໆການປ່ຽນແປງບໍ?
ບໍ່. ລະບົບການປ່ຽນແປງໄວສາມາດຫຼຸດຜ່ອນການຈັດຮຽງແບບຊໍ້າໆກັນໄດ້ໂດຍການໃຊ້ການຊົດເຊີຍການປະສານງານທີ່ບັນທຶກໄວ້ຂອງ jigs ຍ່ອຍທີ່ຕັ້ງໄວ້ລ່ວງໜ້າ. ຜູ້ປະຕິບັດງານຄວນຍັງປະຕິບັດການຢັ້ງຢືນທີ່ກໍານົດໄວ້ຫຼັງຈາກການຕິດຕັ້ງ. ການປົນເປື້ອນ, ການສວມໃສ່, ບ່ອນນັ່ງທີ່ບໍ່ຖືກຕ້ອງ, ຫຼືການຜິດປົກກະຕິສາມາດສົ່ງຜົນກະທົບຕໍ່ການຈັດຕໍາແຫນ່ງ.
2. ກອງປະຊຸມສາມາດຜະລິດ jigs ຍ່ອຍທີ່ສາມາດແລກປ່ຽນກັນໄດ້ຂອງຕົນເອງບໍ?
ແມ່ນແລ້ວ, ໃຫ້ຂໍ້ຍ່ອຍຍ່ອຍປະຕິບັດຕາມຮູບແຕ້ມທີ່ຕັ້ງ-ການໂຕ້ຕອບຂອງ JWGRIP ແລະຄວາມຕ້ອງການດ້ານມິຕິ. ແຕ່ລະ jig ຍ່ອຍທີ່ເຮັດເອງຄວນຈະຖືກປັບເປັນເອກະລາດແລະກໍານົດດ້ວຍເລກລໍາດັບທີ່ເປັນເອກະລັກກ່ອນທີ່ຈະຖືກນໍາໃຊ້ໃນການຜະລິດ. ຄວາມເຂົ້າກັນໄດ້ຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະຜະລິດ.
3. JWGRIP ຮອງຮັບຂະຫນາດການຕິດຕັ້ງທີ່ກໍາຫນົດເອງບໍ?
ຂໍ້ມູນຜະລິດຕະພັນຂອງ JWGRIP ອະທິບາຍການປັບແຕ່ງ OEM ໂດຍອີງໃສ່ຮູບແຕ້ມຂອງລູກຄ້າ. ຜູ້ຊື້ສາມາດປຶກສາຫາລືກ່ຽວກັບການຕິດຕັ້ງຮອຍຕີນ, ການຈັດຕໍາແຫນ່ງ pin, ຄາງກະໄຕເຮັດວຽກ, ແລະຄວາມຕ້ອງການໃນການໂຕ້ຕອບອື່ນໆ. ສົ່ງຮູບແຕ້ມທີ່ສົມບູນ, ຄວາມທົນທານຂອງມິຕິ, ແລະລາຍລະອຽດຂອງການໂຕ້ຕອບເຄື່ອງຈັກເພື່ອໃຫ້ທີມງານວິສະວະກໍາສາມາດປະເມີນຄວາມເປັນໄປໄດ້ແລະສະຫນອງການສະເຫນີລາຄາ.
4. ການເຮັດເລື້ມຄືນຕໍາແຫນ່ງທີ່ລະບຸໄວ້ຂອງ chuck ນີ້ແມ່ນຫຍັງ?
JWGRIP ເຜີຍແພ່ sub-jig mounting repeat-positioning precision specification ≤0.003 mm ພາຍໃຕ້ເງື່ອນໄຂທີ່ລະບຸໄວ້. ຕົວເລກນີ້ອະທິບາຍຄວາມສາມາດເຮັດເລື້ມຄືນທີ່ລະບຸຂອງລະບົບການຊອກຫາ, ບໍ່ແມ່ນການຮັບປະກັນທົ່ວໄປຂອງຄວາມຖືກຕ້ອງໃນພາກສ່ວນສໍາເລັດຮູບ. ສະພາບເຄື່ອງ, ການຕິດຕັ້ງຊິ້ນວຽກ, ຕົວກໍານົດການການຕັດ, ແລະວິທີການກວດສອບຍັງມີອິດທິພົນຕໍ່ຜົນຂອງເຄື່ອງຈັກ.
5. ຜູ້ປະຕິບັດການຄວນຕອບສະຫນອງແນວໃດຖ້າຫນ້າດິນທີ່ຕັ້ງຂອງ jig ຍ່ອຍເສຍຫາຍ?
ເອົາ jig ຍ່ອຍທີ່ຖືກກະທົບອອກຈາກການບໍລິການແລະກວດກາຄວາມເສຍຫາຍ. ຢ່າອີງໃສ່ຂໍ້ມູນການປັບທຽບທີ່ບັນທຶກໄວ້ໃນເມື່ອກ່ອນຈົນກ່ວາການໂຕ້ຕອບຂອງສະຖານທີ່ໄດ້ຖືກກວດສອບແລະ jig ຍ່ອຍໄດ້ຖືກ recalibrated ໃນບ່ອນທີ່ມີຄວາມຈໍາເປັນ. ຖ້າ chuck ຕົ້ນຕໍໄດ້ຮັບຜົນກະທົບຢ່າງໃຫຍ່ຫຼວງ, ດໍາເນີນການກວດກາການຈັດຕໍາແຫນ່ງຊ້ໍາຄືນທີ່ຕ້ອງການກ່ອນທີ່ຈະເລີ່ມການຜະລິດໃຫມ່.
6. ເອກະສານໃດທີ່ຜູ້ຊື້ຄວນຮ້ອງຂໍກ່ອນທີ່ຈະສັ່ງຊື້?
ຮ້ອງຂໍການແຕ້ມຮູບຜະລິດຕະພັນ, ຂະຫນາດການໂຕ້ຕອບຂອງການຕິດຕັ້ງ, ຂໍ້ກໍານົດຄວາມທົນທານທີ່ໃຊ້ໄດ້, ບົດລາຍງານການກວດກາ, ຄໍາແນະນໍາການບໍາລຸງຮັກສາ, ແລະການຢືນຢັນຄວາມຕ້ອງການປັບແຕ່ງໃດໆ. ສໍາລັບຄໍາສັ່ງ OEM, ຊີ້ແຈງການມີໃບຢັ້ງຢືນວັດສະດຸແລະບັນທຶກການທົດສອບເພີ່ມເຕີມກ່ອນທີ່ຈະເລີ່ມຕົ້ນການຜະລິດ.
ສະຫຼຸບ: ປັບປຸງປະສິດທິພາບການເຮັດວຽກຂອງສາຍ EDM
ການເລືອກ Wire EDM Chuck ທີ່ຖືກຕ້ອງສໍາລັບການເຮັດວຽກທີ່ມີຄວາມຊັດເຈນສາມາດຊ່ວຍໃຫ້ຜູ້ຜະລິດຫຼຸດຜ່ອນວຽກງານການຕິດຕັ້ງທີ່ຊ້ໍາກັນ, ຮັກສາການອ້າງອິງສະຖານທີ່ທີ່ສອດຄ່ອງ, ແລະຈັດການຜະລິດປະສົມທີ່ມີປະສິດທິພາບຫຼາຍຂຶ້ນ. chuck ຫຼັກຄົງທີ່ລວມກັບ jigs ຍ່ອຍທີ່ສາມາດປ່ຽນໄດ້, ປັບຕົວກ່ອນການປັບຕົວແມ່ນມີຄຸນຄ່າໂດຍສະເພາະສໍາລັບຜູ້ຮັບເຫມົາແມ່ພິມແລະກອງປະຊຸມທີ່ມັກຈະປ່ຽນລະຫວ່າງຄໍາສັ່ງຂະຫນາດນ້ອຍ.
JWGRIP ຜະສົມຜະສານສະຖາປັດຕະຍະກໍາທີ່ປ່ຽນແປງໄວກັບການກໍ່ສ້າງໂລຫະປະສົມ - ເຫຼັກກ້າທີ່ບັນເທົາຄວາມກົດດັນ, ການໂຕ້ຕອບການຊອກຫາທີ່ທົນທານຕໍ່ການກັດກ່ອນ, ການປະຕິບັດຕໍາແຫນ່ງຊ້ໍາຊ້ອນ, ແລະການປັບແຕ່ງ OEM ໂດຍອີງໃສ່ຮູບແຕ້ມ. ເພື່ອກໍານົດວ່າການແກ້ໄຂນີ້ເຫມາະສົມກັບເຄື່ອງຈັກແລະຄວາມຕ້ອງການການຜະລິດຂອງທ່ານ, ປະເມີນການໂຕ້ຕອບຂອງການຕິດຕັ້ງ, ລະດັບການເຮັດວຽກ, ຄວາມທົນທານທີ່ຕ້ອງການ, ແລະຂັ້ນຕອນການກວດກາກ່ອນທີ່ຈະຊື້.
ຖ້າທ່ານກໍາລັງວາງແຜນທີ່ຈະຍົກລະດັບຂະບວນການເຮັດວຽກ EDM ສາຍຂອງທ່ານ, ຄົ້ນຫາ Wire EDM Chuck ຂອງ JWGRIP ສໍາລັບ Precision Workholding ແລະຕິດຕໍ່ພວກເຮົາກັບສະເພາະເຄື່ອງຂອງທ່ານ, ຮູບແຕ້ມດ້ານວິຊາການ, ແລະຄວາມຕ້ອງການຄໍາຮ້ອງສະຫມັກຂອງທ່ານ. ທີມງານຂອງພວກເຮົາສາມາດຊ່ວຍປະເມີນຄວາມເຂົ້າກັນໄດ້ຂອງ fixture, ປຶກສາຫາລືການຕັ້ງຄ່າທີ່ກໍາຫນົດເອງ, ແລະສະຫນອງການສະເຫນີລາຄາສໍາລັບການແກ້ໄຂບັນຫາການເຮັດວຽກທີ່ເຫມາະສົມກັບຄວາມຕ້ອງການການຜະລິດຂອງທ່ານ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ເປັນຫຍັງທ່ານຄວນເລືອກ EROWA Uniholder 72 ER-035211 ທີ່ເຂົ້າກັນໄດ້ສໍາລັບການເຮັດວຽກທີ່ມີຄວາມແມ່ນຍໍາສູງ
- ເປັນຫຍັງຮ້ານຄ້າ 5-Axis Job Shop ຈຶ່ງມັກຄວາມແມ່ນຍໍາສູງຂອງ Compact Self Centering Zero Point Vise with Hard Jaws
- ເຮັດແນວໃດສາມາດ Rotatable Wire EDM 0-100mm Vise ປັບປຸງຄວາມແມ່ນຍໍາແລະປະສິດທິພາບເຄື່ອງຈັກ
- ແມ່ນ TP UnoSet Vee Vise ສໍາລັບ Wire EDM ການແກ້ໄຂການເຮັດວຽກສູງສຸດສໍາລັບການຜະລິດຊິ້ນສ່ວນ batch Cylindrical Shaft
- ເປັນຫຍັງໂຮງງານແມ່ພິມຈໍານວນຫຼາຍຈຶ່ງເລືອກ R-type 9-in-1 pneumatic chuck ໃນການປຸງແຕ່ງ EDM
- ເປັນຫຍັງອະແດັບເຕີ UnoSet ກັບ RSM 50 Pallet ກໍານົດການປ່ຽນແປງເກມສໍາລັບການຜະລິດຄວາມແມ່ນຍໍາ Wire EDM ທີ່ທັນສະໄຫມໃນປີ 2026
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຜະລິດຕະພັນໃຫມ່


ຄໍາແນະນໍາຂ່າວ