ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ຄູ່ມືປະສິດທິພາບສູງ Zero Point Pull Studs ສໍາລັບການຍຶດທີ່ຊັດເຈນ
ໃນຖານະທີ່ເປັນຜູ້ສະຫນອງອົງປະກອບລະດັບອຸດສາຫະກໍາຂອງ Manual Zero Point Pull Studs,JWGRIPສະຫນອງການກໍານົດສະຖານທີ່ມາດຕະຖານ, ທາງເລືອກ stud ໂຫຼດສູງແລະຊ່ອງຫວ່າງ threaded ປັບ custom ສໍາລັບກອງປະຊຸມ fixture-retrofit, ປະສົມປະສານ fixture ແລະວິສະວະກອນຂະບວນການທີ່ຕັ້ງໃຈທີ່ຈະຮັບຮອງເອົາເຫດຜົນຈຸດສູນໃນຂະນະທີ່ເກັບຮັກສາແຜ່ນ fixture ທີ່ມີຢູ່ແລ້ວ, jigs ກໍານົດເອງແລະເຄື່ອງມື homemade. JWGRIP ຍັງໃຫ້ຊຸດ Zero Point Clamping Chuckແລະ Quick Change Fixture Disc Series ເພື່ອສ້າງຕ່ອງໂສ້ການຊອກຄົ້ນຫາທີ່ສົມບູນ ແລະເຊື່ອຖືໄດ້ສຳລັບອຸປະກອນເກົ່າທີ່ປັບປຸງໃໝ່.
ການແກ້ໄຂ Retrofit & ຄວາມສ່ຽງດ້ານຄຸນນະພາບ
ກອງປະຊຸມໄດ້ສະສົມຈໍານວນຂະຫນາດໃຫຍ່ຂອງ jigs ທີ່ສ້າງຂຶ້ນເອງແລະແຜ່ນ fixture ໂດຍຜ່ານການດໍາເນີນງານຫຼາຍປີຂອງເຄື່ອງຈັກ. ເຄື່ອງມືທີ່ເຮັດດ້ວຍເຮືອນສ່ວນໃຫຍ່ເຫຼົ່ານີ້ໃຫ້ປະສິດທິພາບທີ່ໝັ້ນທ່ຽງສຳລັບຄອບຄົວບາງສ່ວນ, ແຕ່ພວກມັນຍັງຂາດອິນເຕີເຟດໃນຕົວເພື່ອເຊື່ອມຕໍ່ກັບຮາດແວຈຸດສູນທີ່ທັນສະໄໝ. ທີມງານຜະລິດຈໍານວນຫຼາຍປະຖິ້ມຊັບສິນທີ່ໃຊ້ໄດ້ເຫຼົ່ານີ້ໂດຍກົງໃນເວລາທີ່ການປັບປຸງລະບົບການເຮັດວຽກ, ເຊິ່ງສ້າງຄ່າໃຊ້ຈ່າຍໃນການຈັດຊື້ທີ່ບໍ່ຈໍາເປັນແລະການເສຍຊັບພະຍາກອນ. studs ທີ່ຢູ່ ຄູ່ມືເຮັດຫນ້າທີ່ເປັນຮາດແວການປ່ຽນແປງທີ່ງ່າຍດາຍແຕ່ສໍາຄັນ, ເພີ່ມຈຸດເຊື່ອມຕໍ່ທີ່ເຂົ້າກັນໄດ້ກັບສູນໃສ່ຖານອຸປະກອນທີ່ມີຢູ່ແລ້ວ. ແທນທີ່ຈະ remaking ຊຸດເຕັມຂອງແຜ່ນ fixture ຈາກ scratch, ໂຮງງານຜະລິດສາມາດສໍາເລັດການຍົກລະດັບລະບົບໂດຍການຕິດຕັ້ງອົງປະກອບທີ່ຫນາແຫນ້ນເຫຼົ່ານີ້.
studs ທົດແທນຊັ້ນຕ່ໍາສ້າງຄວາມສ່ຽງທີ່ເຊື່ອງໄວ້ສໍາລັບການຜະລິດປະຈໍາວັນ. ການປິ່ນປົວຄວາມຮ້ອນທີ່ຕໍ່າກວ່າແລະການຂັດ taper rough ນໍາເອົາການປະຕິບັດການຕິດຕໍ່ທີ່ບໍ່ຫມັ້ນຄົງ. ຫຼັງຈາກຮອບວຽນ clamping ຊ້ຳແລ້ວຊ້ຳອີກ, ການຂັດຜິວໜ້າແລະການປ່ຽນແປງຂອງກະທູ້ຄ່ອຍໆເກີດຂຶ້ນ. ຄວາມເສຍຫາຍອັນອ່ອນໂຍນເຫຼົ່ານີ້ບໍ່ສາມາດໄດ້ຮັບການຈຸດໂດຍຜ່ານການກວດສອບສາຍຕາທີ່ງ່າຍດາຍ, ແຕ່ວ່າພວກເຂົາເຈົ້າເຮັດໃຫ້ເກີດການເລື່ອນຕໍາແຫນ່ງຊ້າໃນລະຫວ່າງການເຄື່ອງຈັກ batch. ຜູ້ປະຕິບັດການຈະໃຊ້ເວລາເພີ່ມເຕີມ re-probing datums workpiece, ໂດຍບໍ່ມີການຮັບຮູ້ວ່າສ່ວນຕິດຕໍ່ພົວພັນ worn ເປັນສາເຫດຂອງຜົນໄດ້ຮັບຂະຫນາດທີ່ບໍ່ສອດຄ່ອງ.
ຜະລິດຕະພັນຫຼັກ
Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding: ຕົວແປທີ່ຫນາແຫນ້ນນີ້ໄດ້ຖືກຮັບຮອງເອົາຢ່າງກວ້າງຂວາງສໍາລັບການຂຸດສີທີ່ມີນ້ໍາຫນັກເບົາແລະຂະຫນາດກາງ, ອົງປະກອບ mold ຂະຫນາດນ້ອຍແລະການຈັດວາງ fixture ຫຼາຍສະຖານີທີ່ຫນາແຫນ້ນ. ມິຕິນອກຂະໜາດນ້ອຍຂອງມັນອະນຸຍາດໃຫ້ຈັດວາງຈຸດທີ່ຕັ້ງໄດ້ຫຼາຍຂຶ້ນພາຍໃນພື້ນທີ່ທີ່ຈຳກັດ. ມັນເຫມາະກັບ chucks ຂະຫນາດກະທັດລັດທີ່ສຸດແລະແຜ່ນ fixture ສໍາລັບກອງປະຊຸມ CNC ຈຸດປະສົງທົ່ວໄປ.
Precision D20 Zero Point Pull Stud ສໍາລັບ CNC Fixture: ຖືກອອກແບບດ້ວຍໂຄງສ້າງ taper ເສີມແລະສ່ວນຂ້າມທີ່ມີຂະຫນາດໃຫຍ່ກວ່າ. ລຸ້ນທີ່ໜັກໜ່ວງນີ້ຮັບມືກັບການຂຸດອອກຢ່າງໜັກ, ຊ່ອງຫວ່າງແຂງໜາ ແລະເຄື່ອງປະກອບທີ່ມີນ້ຳໜັກລວມໃຫຍ່. ມັນແຈກຢາຍຄວາມກົດດັນຂອງ clamping ເທົ່າທຽມກັນພາຍໃຕ້ເງື່ອນໄຂການໂຫຼດ static ສູງ.
Retrofit & ບັນທຶກການຕິດຕັ້ງ
ການຈັດວາງຂຸມທີ່ມີອິດທິພົນໂດຍກົງຕໍ່ການປະຕິບັດການຕິດຕັ້ງໃນໄລຍະຍາວ. ຕໍາແຫນ່ງການຕິດຕັ້ງຄວນຮັກສາໄລຍະຫ່າງຄວາມປອດໄພທີ່ເຫມາະສົມຈາກແຄມ fixture ແລະເຂດຕັດຄວາມກົດດັນສູງ. ການແຜ່ກະຈາຍຂອງຂຸມທີ່ບໍ່ຖືກຕ້ອງອາດຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງແຜ່ນຮອງພື້ນເມື່ອມີຜົນບັງຄັບໃຊ້ການດຶງລົງ, ແລະເຮັດໃຫ້ຍົນອ້າງອິງທັງ ໝົດ ບິດເບືອນຕື່ມອີກ.
ການຄວບຄຸມແຮງບິດໃນລະຫວ່າງການປະກອບຄວນເອົາໃຈໃສ່ຢ່າງຕໍ່ເນື່ອງ. ແຮງບິດທີ່ເຄັ່ງຕຶງຫຼາຍເກີນໄປເຮັດໃຫ້ກະທູ້ຜິດປົກກະຕິ ແລະສ້າງຄວາມເສຍຫາຍຕໍ່ພື້ນຜິວທີ່ລະອຽດອ່ອນ. ແຮງບິດບໍ່ພຽງພໍເຮັດໃຫ້ studs ເຊື່ອມຕໍ່ວ່າງກັບຖານ fixture, ເຮັດໃຫ້ການປ່ຽນຕໍາແຫນ່ງຊ້າພາຍໃຕ້ການສັ່ນສະເທືອນຕັດຢ່າງຕໍ່ເນື່ອງ. ຜູ້ໃຊ້ຕ້ອງປະຕິບັດຕາມຕົວກໍານົດການແຮງບິດທີ່ແນະນໍາແທນທີ່ຈະອີງໃສ່ປະສົບການການດໍາເນີນງານສ່ວນບຸກຄົນ.
ຄວາມສະອາດຂອງພື້ນຜິວແມ່ນອີກຄວາມຕ້ອງການທີ່ບໍ່ສາມາດຕໍ່ລອງໄດ້. ຊິບໂລຫະຂະໜາດນ້ອຍ, ເຄຶ່ອງເຮັດຄວາມເຢັນ ແລະ ຂີ້ຝຸ່ນທີ່ຂັດດີທີ່ຕິດຢູ່ເທິງພື້ນຜິວທີ່ອ່ອນເພຍສະກັດກັ້ນການຕິດຕໍ່ກັບພື້ນຜິວເຕັມ. ເຖິງແມ່ນວ່າສິ່ງປົນເປື້ອນຂະໜາດຈຸນລະພາກຈະປ່ຽນໂດຍກົງເປັນ datum offset ທີ່ສາມາດວັດແທກໄດ້ໃນພາກສ່ວນເຄື່ອງຈັກສໍາເລັດຮູບ.
ຂໍ້ມູນຈໍາເພາະຂອງການນໍາໃຊ້
ເມື່ອຈັບຄູ່ກັບຊຸດ Zero Point Clamping Chuck, ຂໍ້ມູນຈໍາເພາະຂອງ stud taper ຕ້ອງກົງກັບເລຂາຄະນິດຢູ່ຕາມໂກນພາຍໃນຂອງ chucks ເປົ້າໝາຍ. ຕົວກໍານົດການບໍ່ກົງກັນເຮັດໃຫ້ເກີດການຕິດຕໍ່ບາງສ່ວນ, ຄວາມເຂັ້ມຂົ້ນຂອງຄວາມກົດດັນແລະການສວມໃສ່ທີ່ເລັ່ງໃສ່ທັງຫນ້າຕິດຕໍ່ chuck ແລະ stud.
ການຮ່ວມມືກັບ Quick Change Fixture Disc Series, studs ເຫຼົ່ານີ້ຫາຍໃຈຊີວິດໃຫມ່ເຂົ້າໄປໃນ jigs ແບບເກົ່າ. ເຄື່ອງສ້ອມແຊມເກົ່າທີ່ຖືກປັບປ່ຽນໃໝ່ສາມາດຕິດຕັ້ງໄດ້ໂດຍກົງໃສ່ແຜ່ນຕິດຕັ້ງ. ໂຮງງານຮັກສາຊັບພະຍາກອນເຄື່ອງມືທີ່ມີຄ່າທີ່ມີຄ່າໂດຍບໍ່ມີການຜະລິດໃຫມ່ຂອງແຜ່ນຕິດຕັ້ງໃຫມ່. ການຄຸ້ມຄອງສະເພາະເປັນເອກະພາບເປັນສິ່ງຈໍາເປັນສໍາລັບການສະນຸກເກີ fixture ປະສົມ. ທຸກໆ jigs ທີ່ຖືກປັບປຸງໃຫມ່ພາຍໃນກອງປະຊຸມຫນຶ່ງຄວນຮັບຮອງເອົາມາດຕະຖານ stud ດຽວກັນ, ແລະແຕ່ລະ fixture ທີ່ຖືກດັດແປງຕ້ອງການເຄື່ອງຫມາຍທາງດ້ານຮ່າງກາຍທີ່ຊັດເຈນ. ອັນນີ້ຫຼີກລ່ຽງການປະກອບຜິດທີ່ເກີດຈາກຄວາມຜິດພາດຂອງມະນຸດຢູ່ຊັ້ນຮ້ານຄ້າທີ່ຫຍຸ້ງ.
ຂະບວນການຜະລິດ
JWGRIP ຜະລິດ studs ທີ່ຕັ້ງເຫຼົ່ານີ້ຈາກວັດຖຸດິບເຫຼັກສູງໂລຫະປະສົມ. ພື້ນຜິວທີ່ຕັ້ງ taper ທີ່ສໍາຄັນໄດ້ຮັບການປິ່ນປົວ quenching carburizing ປະຕິບັດຕາມໂດຍການ grinding ຄວາມແມ່ນຍໍາທີ່ສຸດ. ພາກສ່ວນກະທູ້ຮັບຮອງເອົາການປາດຢາງທີ່ມີຄວາມແມ່ນຍໍາທີ່ມີຄວາມແມ່ນຍໍາເພື່ອຮັບປະກັນການແລກປ່ຽນລະຫວ່າງການຜະລິດທີ່ແຕກຕ່າງກັນ. ທຸກໆ stud ສໍາເລັດຮູບຜ່ານການກວດສອບ taper-profile, ການກວດສອບຂະຫນາດຂອງ thread ແລະການທົດສອບຕົວຢ່າງຄວາມແຂງກ່ອນການຂົນສົ່ງ. ການທົດສອບຄວາມເຂົ້າກັນໄດ້ຂອງຕົວຢ່າງແມ່ນດໍາເນີນຕໍ່ກັບຮາດແວ chuck ທີ່ຈັບຄູ່. studs ຄວາມຍາວທີ່ກໍາຫນົດເອງ, ຮູບແບບເສັ້ນດ້າຍພິເສດແລະໂປຣໄຟລ໌ taper ດັດແກ້ແມ່ນມີສໍາລັບໂຄງການ fixture-retrofit ຈຸດປະສົງພິເສດ.
ຄຳແນະນຳການບຳລຸງຮັກສາປົກກະຕິ
ອົງປະກອບການໂຕ້ຕອບຂະໜາດນ້ອຍເຫຼົ່ານີ້ທົນທານຕໍ່ແຮງດຶງລົງໃນຮອບວຽນ, ຄວາມອິດເມື່ອຍ ແລະ ຜົນກະທົບຈຸລະພາກໃນທຸກໆ looping-unclamping. ການບໍາລຸງຮັກສາເປັນປົກກະຕິຄວນປະກອບມີການກວດສອບລັກສະນະທາງສາຍຕາແລະການທໍາຄວາມສະອາດຫນ້າດິນຢ່າງລະອຽດ. ສະແຕມໃດນຶ່ງທີ່ມີຮອຍຂີດຂ່ວນໜັກ, ການຜິດປົກກະຕິຂອງເສັ້ນດ້າຍ ຫຼືການສວມໃສ່ຢ່າງຈະແຈ້ງຈະຕ້ອງຖືກປ່ຽນແທນທັນທີ. ການຜະລິດຢ່າງຕໍ່ເນື່ອງດ້ວຍ studs ທີ່ຊຸດໂຊມລົງຢ່າງບໍ່ຢຸດຢັ້ງຈະທໍາລາຍຄວາມຖືກຕ້ອງຂອງ datum ໂດຍລວມຂອງລະບົບນິເວດການເຮັດວຽກທີ່ສົມບູນ.





- View as
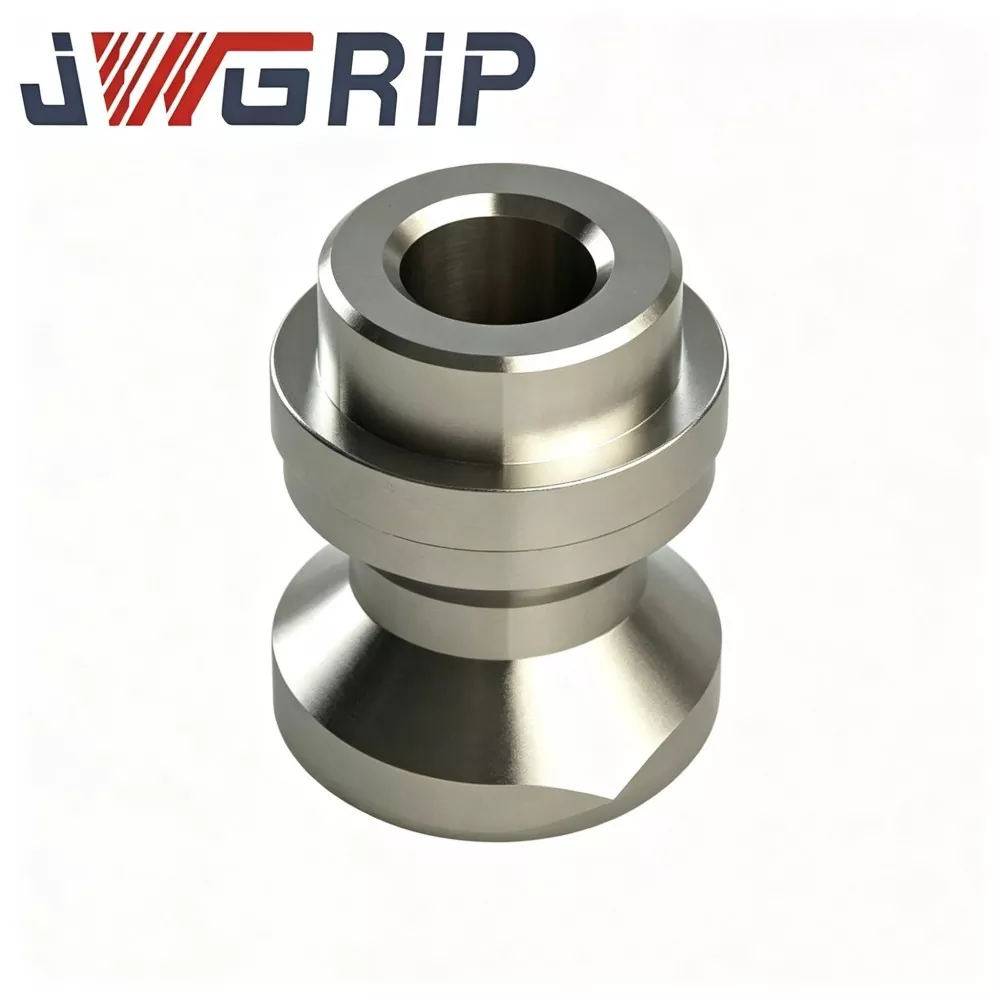
Precision D20 Zero Point Pull Stud ສໍາລັບ CNC Fixture
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Precision D20 Zero Point Pull Stud ສໍາລັບ CNC Fixture ໃນປະເທດຈີນ, ໃຫ້ບໍລິການຂາຍໂດຍກົງຈາກໂຮງງານທີ່ມີຮູບແບບມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບເພື່ອຮັບໃຊ້ຜູ້ປະສົມປະສານອຸປະກອນທົ່ວໂລກ, ຮ້ານຂາຍເຄື່ອງ CNC ແລະພະແນກບໍາລຸງຮັກສາເຄື່ອງມື. ມັນເປັນອົງປະກອບການຈັດຕໍາແຫນ່ງທີ່ຮັບຜິດຊອບສູງທີ່ມີປະສິດຕິພາບສູງທີ່ຖືກອອກແບບມາເປັນພິເສດແລະຖືກຈັບຄູ່ສໍາລັບລະບົບເຄື່ອງມືຍຶດຈຸດສູນ D20 ຊຸດ. ການປະສົມປະສານການຈັດຕໍາແຫນ່ງມາດຕະຖານ, ການສົ່ງຜົນບັງຄັບໃຊ້ locking ແລະການຕໍ່ຕ້ານການຫມູນວຽນປະຕິບັດຫນ້າທີ່ເປັນຫນ່ວຍງານໂຄງສ້າງທີ່ດີທີ່ສຸດ, ມັນເຫມາະສົມກັບຂະບວນການຕັດດ້ວຍຄວາມໄວສູງ, ການຂຸດເຈາະແລະຫຼາຍແກນ.
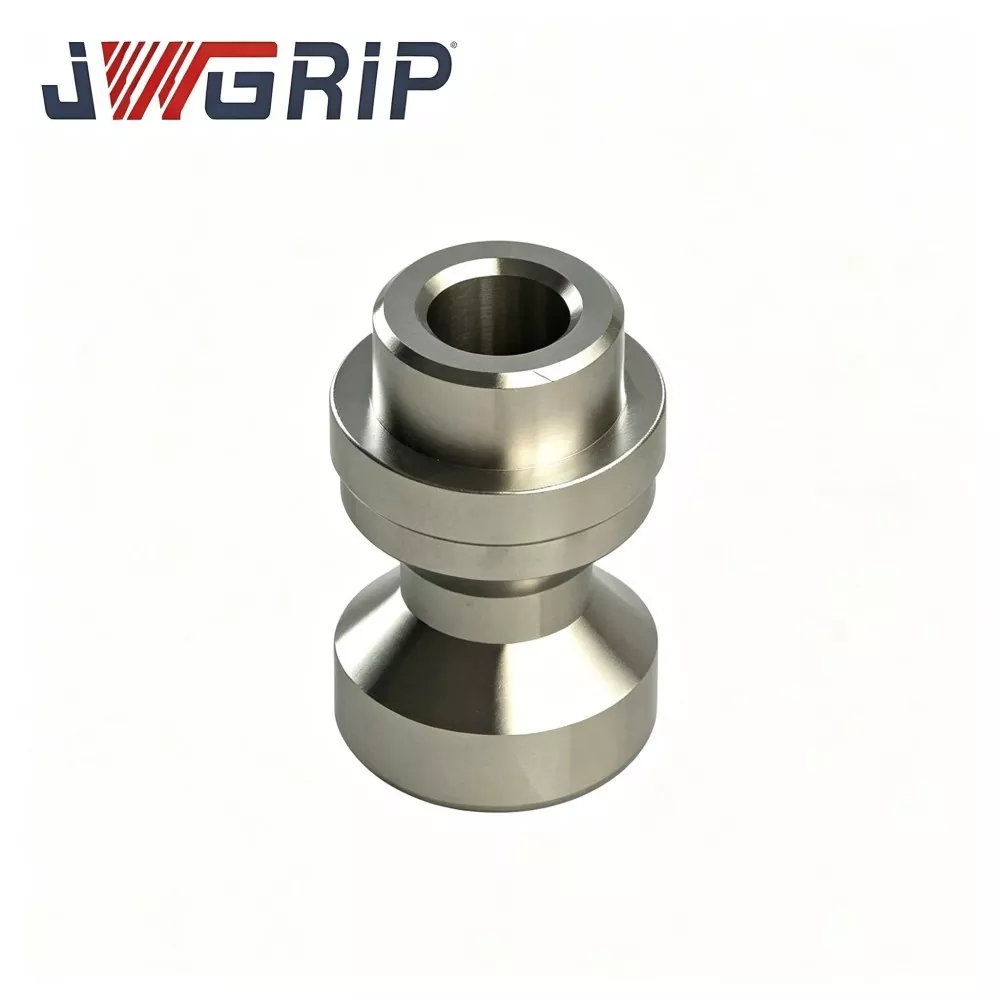
Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding ໃນປະເທດຈີນ, ໂດຍມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະຍອມຮັບຄໍາສັ່ງຈໍານວນຫລາຍທົ່ວໂລກສໍາລັບໂຮງງານເຄື່ອງຈັກ CNC, ປະສົມປະສານ fixture ແລະທີມງານບໍາລຸງຮັກສາຫ້ອງເຄື່ອງມື. ມັນເປັນການຈັດຕໍາແຫນ່ງຫຼັກທີ່ມີຄວາມແມ່ນຍໍາສູງແລະອົງປະກອບ locking ຈັບຄູ່ເປັນມືອາຊີບສໍາລັບ D16 series zero-point clamping systems in CNC workholding. ການລວມເອົາມາດຕະຖານການວາງຕໍາແຫນ່ງທີ່ມີຄວາມແມ່ນຍໍາສູງແລະໂຄງສ້າງການສົ່ງກໍາລັງທີ່ຫມັ້ນຄົງເຂົ້າໄປໃນຫນ່ວຍດຽວ, ມັນປະຕິບັດຫນ້າທີ່ຫຼັກຂອງການຈັດຕໍາແຫນ່ງ fixture, locking force transmissions ແລະ benchmarking ຕໍາແຫນ່ງຊ້ໍາຊ້ອນໃນລະຫວ່າງການເຄື່ອງຈັກຄວາມໄວສູງ.
JWGRIP ເປັນຜູ້ຜະລິດ ແລະຜູ້ສະໜອງ ຄູ່ມື Zero Point Pull Studs ມືອາຊີບໃນປະເທດຈີນ. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານຢ່າງອົບອຸ່ນກັບການຂາຍຍົກຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງໃນລາຄາທີ່ແຂ່ງຂັນຈາກໂຮງງານຂອງພວກເຮົາ.
ຄໍາແນະນໍາຂ່າວ