ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






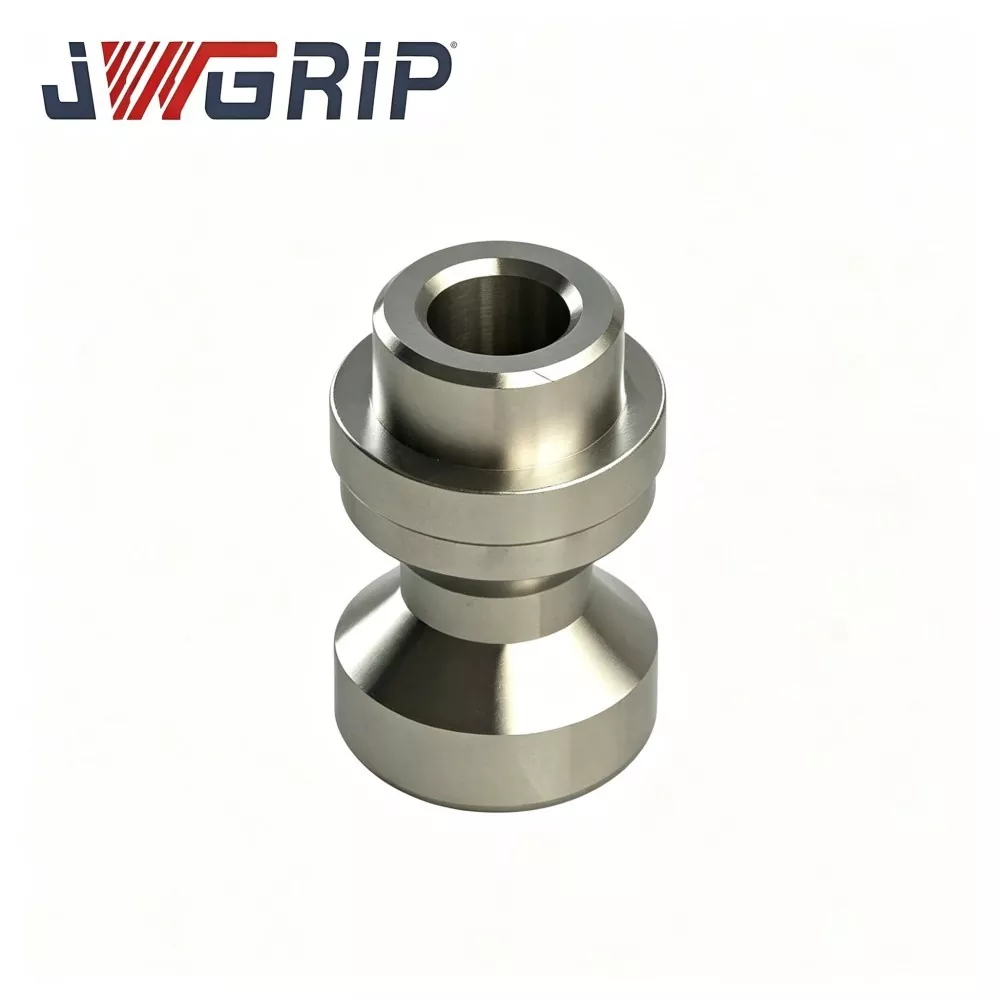
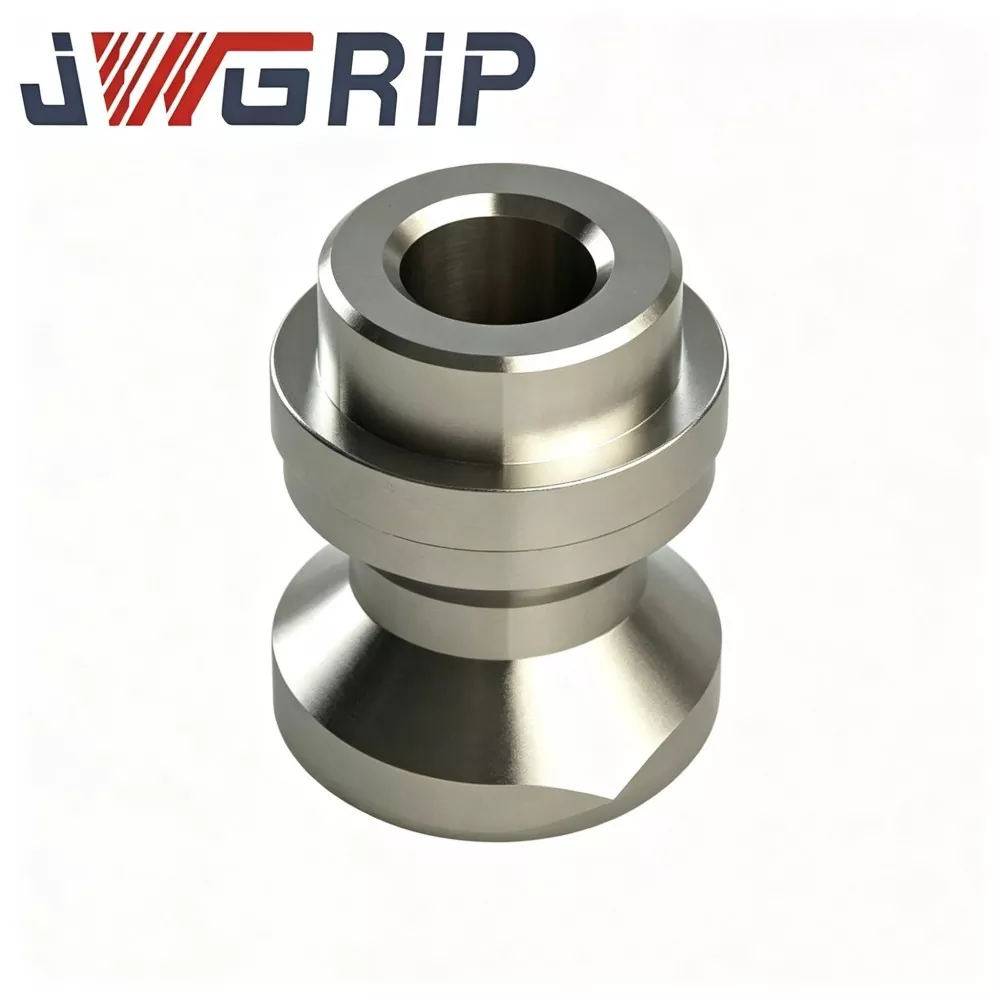
Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding ໃນປະເທດຈີນ, ໂດຍມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະຍອມຮັບຄໍາສັ່ງຈໍານວນຫລາຍທົ່ວໂລກສໍາລັບໂຮງງານເຄື່ອງຈັກ CNC, ປະສົມປະສານ fixture ແລະທີມງານບໍາລຸງຮັກສາຫ້ອງເຄື່ອງມື. ມັນເປັນການຈັດຕໍາແຫນ່ງຫຼັກທີ່ມີຄວາມແມ່ນຍໍາສູງແລະອົງປະກອບ locking ຈັບຄູ່ເປັນມືອາຊີບສໍາລັບ D16 series zero-point clamping systems in CNC workholding. ການລວມເອົາມາດຕະຖານການວາງຕໍາແຫນ່ງທີ່ມີຄວາມແມ່ນຍໍາສູງແລະໂຄງສ້າງການສົ່ງກໍາລັງທີ່ຫມັ້ນຄົງເຂົ້າໄປໃນຫນ່ວຍດຽວ, ມັນປະຕິບັດຫນ້າທີ່ຫຼັກຂອງການຈັດຕໍາແຫນ່ງ fixture, locking force transmissions ແລະ benchmarking ຕໍາແຫນ່ງຊ້ໍາຊ້ອນໃນລະຫວ່າງການເຄື່ອງຈັກຄວາມໄວສູງ.
Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding ແມ່ນຜະລິດຈາກວັດຖຸດິບເຫຼັກໂລຫະປະສົມຊັ້ນນໍາ, ຮັບຮອງເອົາມາດຕະຖານການ forging, ຮອບວຽນການປິ່ນປົວຄວາມຮ້ອນທີ່ມີຄວາມແມ່ນຍໍາຫຼາຍແລະຂະບວນການ grinding ຄວາມແມ່ນຍໍາທີ່ສຸດ. ແຕກຕ່າງຈາກ studs ທົ່ວໄປທົ່ວໄປ, ມັນເພີ່ມປະສິດທິພາບການແຜ່ກະຈາຍຄວາມກົດດັນຂອງພື້ນທີ່ຕິດຕໍ່ spherical, ປະສິດທິຜົນຫຼຸດຜ່ອນຄວາມກົດດັນການຕິດຕໍ່ທ້ອງຖິ່ນແລະຫຼີກເວັ້ນການ spalling ຕົ້ນ, scratching ແລະການຜິດປົກກະຕິຂອງພາດສະຕິກພາຍໃຕ້ການໂຫຼດ clamping ວົງຈອນໃນໄລຍະຍາວ. ດ້ວຍຄວາມຖືກຕ້ອງທາງດ້ານເລຂາຄະນິດທີ່ຄົງທີ່ຮັກສາໄວ້ຫຼັງຈາກຫຼາຍຮ້ອຍພັນຂອງຮອບ clamping, stud ດຶງທີ່ທົນທານປະຕິບັດຕາມມາດຕະຖານຄວາມປອດໄພຂອງເຄື່ອງຈັກ CE.
ທຸກໆຊຸດຜ່ານການກວດກາວັດສະດຸທີ່ເຂົ້າມາຢ່າງເຂັ້ມງວດ, ການກວດຫາຂໍ້ບົກພ່ອງຂອງການປອມແປງ, ການຈັດປະເພດຄວາມແຂງ, ການກວດສອບຂະ ໜາດ ຄວາມແມ່ນຍໍາແລະການກວດກາການເກັບຕົວຢ່າງຮອບຜະລິດຕະພັນ ສຳ ເລັດຮູບ. ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບການປະກອບອຸປະກອນຈຸດສູນໃຫມ່ແລະການທົດແທນຂອງ studs ດຶງ worn ແລະ deformed ສໍາລັບການບໍາລຸງຮັກສາ fixture ໃນສະຖານທີ່. ສະຫນັບສະຫນູນການຈັດຊື້ຫຼັກຊັບຮີບດ່ວນແລະຄໍາສັ່ງຂອງການປັບປຸງໃຫມ່ໃນກອງປະຊຸມຂະຫນາດໃຫຍ່, ເຊັ່ນດຽວກັນກັບ OEM ແລະການດັດແກ້ສ່ວນບຸກຄົນຂອງຂໍ້ກໍາຫນົດກະທູ້, ຄວາມສູງຂອງບ່າແລະຄວາມທົນທານ spherical, ມັນສະຫນອງການແກ້ໄຂຕໍາແຫນ່ງສູນຄວາມແມ່ນຍໍາແລະຄວາມແມ່ນຍໍາສູງທີ່ຫມັ້ນຄົງແລະສູງ.
ຂະບວນການປະຕິບັດງານ
The D16 Zero Point Pull Stud ແມ່ນພາກສ່ວນການບັງຄັບ-ການຍົກຍ້າຍ ແລະການຈັດຕໍາແໜ່ງຂອງລະບົບຍຶດຈຸດສູນ D16-series ສໍາລັບ CNC workholding. ເມື່ອສະຖານີຕິດຕັ້ງຈຸດສູນປະຕິບັດການປະຕິບັດການຍຶດ, ກົນໄກການຍຶດພາຍໃນຈະລັອກໃສ່ພື້ນຜິວດ້ານດຶງຂອງ D16 ດຶງ stud. ອີງໃສ່ການຕິດຕໍ່ດ້ານ spherical ແລະໃບຫນ້າຕໍາແຫນ່ງບ່າ, ມັນສໍາເລັດການຈັດຕໍາແຫນ່ງສອງດ້ານຂອງທິດທາງ radial ແລະ axial ສໍາລັບ fixtures ແລະ pallets, ແລະສົ່ງແຮງດຶງ locking ສູງສໍາລັບຂະບວນການຕັດ CNC ຄວາມໄວສູງ.
ໂດຍບໍ່ມີຄຸນສົມບັດ D16 Zero Point Pull Stud, D16 zero-point fixture ລະບົບຈະປະສົບກັບຄວາມຜິດປົກກະຕິຕໍ່ໄປນີ້ໃນການຜະລິດພາກປະຕິບັດ:
1. ການລັອກອຸປະກອນທີ່ບໍ່ສະຖຽນ, ອຸປະກອນປ່ຽນເລັກນ້ອຍພາຍໃຕ້ການຕັດການສັ່ນສະເທືອນ
2. ການຫຼຸດລົງຄວາມຖືກຕ້ອງຂອງການຈັດຕຳແໜ່ງຊ້ຳໆທີ່ເກີດຈາກຮອຍຂີດຂ່ວນຂອງພື້ນຜິວເປັນຮູບຊົງກົມ, ການແຜ່ກະຈາຍ ຫຼືການຜິດປົກກະຕິຂອງພລາສຕິກ
3. ມີສຽງຍຶດທີ່ຜິດປົກກະຕິ, ຄວາມກົດດັນທີ່ບໍ່ສະຫມໍ່າສະເຫມີຢູ່ຄາງກະໄຕທີ່ຍຶດພາຍໃນຂອງສູນຈຸດ
4. Fixture ບໍ່ສາມາດປົດປ່ອຍໄດ້ຢ່າງຄ່ອງແຄ້ວເນື່ອງຈາກການຜິດປົກກະຕິຂອງບ່າຂອງ stud ຫຼືຄວາມເສຍຫາຍຂອງ thread
ການໂຕ້ຕອບຫຼັກຂອງ D16 Zero Point Pull Stud:
1. ພື້ນຜິວໜ້າຕິດຕໍ່ແບບດຶງກົມ: ຮ່ວມມືກັບຄາງກະໄຕຍຶດຕິດພາຍໃນຂອງສະຖານີຕິດຕັ້ງຈຸດສູນ D16, ມີແຮງດຶງການລັອກຫຼັກ.
2. ການຕັ້ງໃບໜ້າອ້າງອີງບ່າ: ດັດຊະນີການຈັດຕຳແໜ່ງຕາມແກນ, ພໍດີກັບພື້ນຜິວດ້ານລຸ່ມຂອງອຸປະກອນ, ກຳນົດຕຳແໜ່ງແກນ Z.
3. ສ່ວນການຍຶດຕິດ: ໝວກເຂົ້າໄປໃນຮູສຽບ ຫຼື ຮູສຽບກະທຽມ, ຮັບຮູ້ການຕິດຕັ້ງແບບຄົງທີ່ຂອງສົ້ນດຶງ.
4. ຄຸນສົມບັດຕ້ານການໝຸນແບບຮາບພຽງ / ການຈັດຕໍາແໜ່ງ (ທາງເລືອກ): ປ້ອງກັນການຫມຸນຂອງແກນດຶງໃນລະຫວ່າງຮອບປ່ອຍຕົວຍຶດ.
ຂັ້ນຕອນການເຮັດວຽກຂອງການຍຶດ-ປົດລ໋ອກສຳເລັດ:
1. ເອົາສະແຕນດຶງຈຸດສູນ D16 ໄວ້ໃສ່ລຸ່ມສຸດຂອງຕົວຍຶດ ຫຼືພາເລດຜ່ານສາຍຍຶດ.
2. ຜູ້ປະຕິບັດການ ຫຼືອຸປະກອນອັດຕະໂນມັດວາງອຸປະກອນທີ່ມີສົ້ນດຶງໃສ່ສະຖານີຕິດຕັ້ງຈຸດສູນ D16. ພື້ນຜິວເປັນຮູບຊົງກົມຂອງສົ້ນດຶງເຂົ້າໄປໃນຢູ່ຕາມໂກນຂອງສະຖານີເພື່ອຮັບຮູ້ການຈັດຕໍາແຫນ່ງກ່ອນ.
3. ກົນໄກການຍຶດທໍ່ນິວເມຕິກ/ໄຮໂດຼລິກຂອງສະຖານີສູນຈຸດເລີ່ມເຮັດວຽກ; clamping jaws clamp ດ້ານການຕິດຕໍ່ spherical ຂອງ D16 ດຶງ stud, ການສ້າງແຮງດຶງທີ່ມີອໍານາດ. ໃບໜ້າບ່າທີ່ຕັ້ງໄວ້ໃກ້ໆກັບຍົນອ້າງອິງຂອງສະຖານີເພື່ອສຳເລັດການຈັດຕຳແໜ່ງລວມຕາມແນວແກນ.
4. ຫຼັງຈາກການວາງຕຳແໜ່ງ ແລະ ການລັອກສຳເລັດແລ້ວ, ເຄື່ອງມືເຄື່ອງ CNC ເລີ່ມການຕັດດ້ວຍຄວາມໄວສູງ, ແລະແຮງປະຕິກິລິຍາຂອງການຕັດຈະຖືກສົ່ງຜ່ານສະແຕມດຶງໄປຫາສະຖານີຈຸດຕິດຕັ້ງສູນ.
5. ເມື່ອສຳເລັດວຽກງານເຄື່ອງຈັກ, ສະຖານີສູນຈຸດຈະດຳເນີນການປົດລັອກ; clamping jaws ເປີດແລະປ່ອຍຫນ້າ spherical ຂອງ D16 ດຶງ stud.
6. ສາມາດຍົກເຄື່ອງຕົບແຕ່ງ/ພາເລດໄດ້ຈາກສູນຈຸດ, ສຳເລັດຮອບເຄື່ອງຈັກອັນໜຶ່ງ, ກຽມພ້ອມສຳລັບການສະຫຼັບອຸປະກອນໃນຮອບຕໍ່ໄປ.
ທໍ່ດຶງແບບທົ່ວໄປທີ່ມີລາຄາຖືກທົ່ວໄປພຽງແຕ່ຮັບຮູ້ຫນ້າທີ່ເຊື່ອມຕໍ່ແບບດຶງພື້ນຖານ, ໂດຍບໍ່ມີການເພີ່ມປະສິດທິພາບເປົ້າຫມາຍຂອງການແຜ່ກະຈາຍຄວາມກົດດັນດ້ານ spherical, gradient ຄວາມແຂງຂອງການປິ່ນປົວຄວາມຮ້ອນແລະຄວາມຮາບພຽງບ່າສໍາລັບ D16 ສະພາບການເຮັດວຽກຂອງລະບົບສູນ. ພາຍໃຕ້ການຍຶດຕິດຮອບວຽນໄລຍະຍາວແລະການຕັດການໂຫຼດຜົນກະທົບ, ພວກມັນມີຄວາມສ່ຽງຕໍ່ການແຜ່ລາມດ້ານ spherical, ການຜິດປົກກະຕິຂອງບ່າແລະການສວມໃສ່ thread, ນໍາໄປສູ່ການສູນເສຍຄວາມຖືກຕ້ອງຂອງຫນ່ວຍບໍລິການຈຸດສູນທັງຫມົດ. ແຕ້ມດ້ວຍປະສົບການປະຕິບັດທີ່ອຸດົມສົມບູນຂອງ D16 Zero-point fixture ໂຄງການບໍາລຸງຮັກສາໃນສະຖານທີ່, JWGRIP optimizes spherical contact stress, multi-cycle heat-treatment and ultra-precision grinding process specially for D16 Zero Point Pull Stud, which can sustain heavy cyclic pulling load in the frequent fixture-swap components failure of early-swap position.
ການວິເຄາະຈຸດເຈັບປວດພາກປະຕິບັດ
1. ອາຍຸການໃຊ້ງານສັ້ນຂອງສະແຕນດຶງທົ່ວໄປລາຄາຕໍ່າແບບທໍາມະດາ ດັກດຶງທົ່ວໄປທົ່ວໄປໃຊ້ຂະບວນການປິ່ນປົວຄວາມຮ້ອນແບບງ່າຍດາຍ. ດ້ານການຕິດຕໍ່ spherical ແມ່ນງ່າຍທີ່ຈະຜະລິດ spalling ແລະ scratch ຫຼັງຈາກພັນຂອງວົງຈອນ clamping. ການປ່ຽນແທນເລື້ອຍໆແມ່ນຈໍາເປັນ, ເຊິ່ງກໍ່ໃຫ້ເກີດການຢຸດການຜະລິດແລະຄ່າໃຊ້ຈ່າຍໃນການບໍາລຸງຮັກສາ fixture ເພີ່ມຂຶ້ນ.
2. ການເລື່ອນຄວາມຖືກຕ້ອງຂອງການຈັດຕຳແໜ່ງຊ້ຳໆທີ່ເກີດຈາກພື້ນຜິວເປັນຮູບຊົງກົມ ແລະ ການສ້າງຄວາມເສຍຫາຍຂອງບ່າ ພາຍໃຕ້ການຕັດການສັ່ນສະເທືອນ ແລະ ການດຶງຮອບວຽນ, ແກນດຶງທີ່ຕໍ່າກວ່າຈະທົນກັບຄວາມຜິດປົກກະຕິຂອງພລາສຕິກເປັນຮູບຊົງກົມ ຫຼື ບໍລິເວນໜ້າບ່າ. ມັນນໍາເອົາການບິດເບືອນຕໍາແຫນ່ງໂດຍກົງຂອງ fixture, ສົ່ງຜົນໃຫ້ຂະຫນາດ workpiece ບໍ່ຫມັ້ນຄົງແລະອັດຕາການປະຕິເສດເພີ່ມຂຶ້ນ.
3. ຄວາມສ່ຽງທີ່ເຊື່ອງໄວ້ຂອງການປະຕິບັດການລັອກທີ່ບໍ່ພຽງພໍພາຍໃຕ້ສະພາບການຕັດຢ່າງໜັກ ໃນລະຫວ່າງການຂຸດເຈາະດ້ວຍເຫຼັກແມ່ພິມ ແລະຊິ້ນວຽກໂລຫະປະສົມອາລູມີນຽມ, ການດຶງ stud ຈະມີແຮງປະຕິກິລິຍາອັນໃຫຍ່ຫຼວງ. ກ້ານດຶງທີ່ບໍ່ຖືກປັບໃຫ້ເໝາະສົມອາດເຮັດໃຫ້ເກີດຄວາມສ່ຽງຕໍ່ການເລື່ອນໄດ້ພາຍໃຕ້ແຮງດຶງສູງ, ໄພຂົ່ມຂູ່ຕໍ່ຄວາມປອດໄພຂອງເຄື່ອງຈັກໃນບ່ອນ.
4. ຄວາມສາມາດແລກປ່ຽນກັນໄດ້ບໍ່ດີຂອງຜະລິດຕະພັນສະແຕດດຶງທີ່ມີການປ່ຽນແປງທີ່ບໍ່ໄດ້ມາດຕະຖານຢູ່ໃນຕະຫຼາດ ມີຄວາມທົນທານຕໍ່ຮູບຊົງກົມ, ຄວາມສູງຂອງບ່າ ຫຼືຂໍ້ສະເພາະຂອງເສັ້ນດ້າຍທີ່ບໍ່ສອດຄ່ອງກັນ. ພວກມັນບໍ່ສາມາດໃຊ້ແທນກັນໄດ້ສຳລັບສະຖານີຕິດຕັ້ງຈຸດສູນ D16 ມາດຕະຖານ, ຮຽກຮ້ອງໃຫ້ມີການດັດແປງການປັບອຸປະກອນດ້ວຍມືໃນລະຫວ່າງການປ່ຽນແທນ ແລະຂະຫຍາຍເວລາຢຸດເຄື່ອງ.
5. ປະສິດທິພາບທີ່ສົມບູນແບບທີ່ບໍ່ສະຖຽນໂດຍບໍ່ມີການກວດກາແບບຄົບຊຸດ ຜູ້ຜະລິດບາງຄົນຂ້າມການກວດພົບຂໍ້ບົກພ່ອງ, ການຈັດປະເພດຄວາມແຂງ ແລະການຢັ້ງຢືນການເກັບຕົວຢ່າງຮອບວຽນ. studs ທີ່ມີຂໍ້ບົກພ່ອງສ່ວນບຸກຄົນໄຫຼເຂົ້າໄປໃນສະຖານທີ່ການຜະລິດ, ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງການປົດລັອກ fixture ຢ່າງກະທັນຫັນແລະການປິດການຜະລິດທີ່ບໍ່ຄາດຄິດ.
JWGRIP Precision D16 Zero Point Pull Stud ແກ້ໄຂຂໍ້ບົກຜ່ອງດ້ານການຜະລິດທີ່ກ່າວມາຂ້າງເທິງຜ່ານຫ້າມາດຕະການການອອກແບບຫຼັກ: ວັດສະດຸໂລຫະໂລຫະປະສົມຊັ້ນສູງ, ການອອກແບບການແຜ່ກະຈາຍຄວາມກົດດັນ spherical-surface ທີ່ດີທີ່ສຸດ, ການປິ່ນປົວຄວາມຮ້ອນທີ່ມີຄວາມແມ່ນຍໍາຫຼາຍຮອບ, ການຂັດຄວາມແມ່ນຍໍາທີ່ສຸດສໍາລັບພື້ນຜິວທີ່ສໍາຄັນ, ການກວດກາ batch ເຕັມລະດັບທີ່ສອດຄ່ອງກັບມາດຕະຖານຄວາມປອດໄພຂອງເຄື່ອງຈັກ CE.
ອົງປະກອບຂອງໂມດູນ
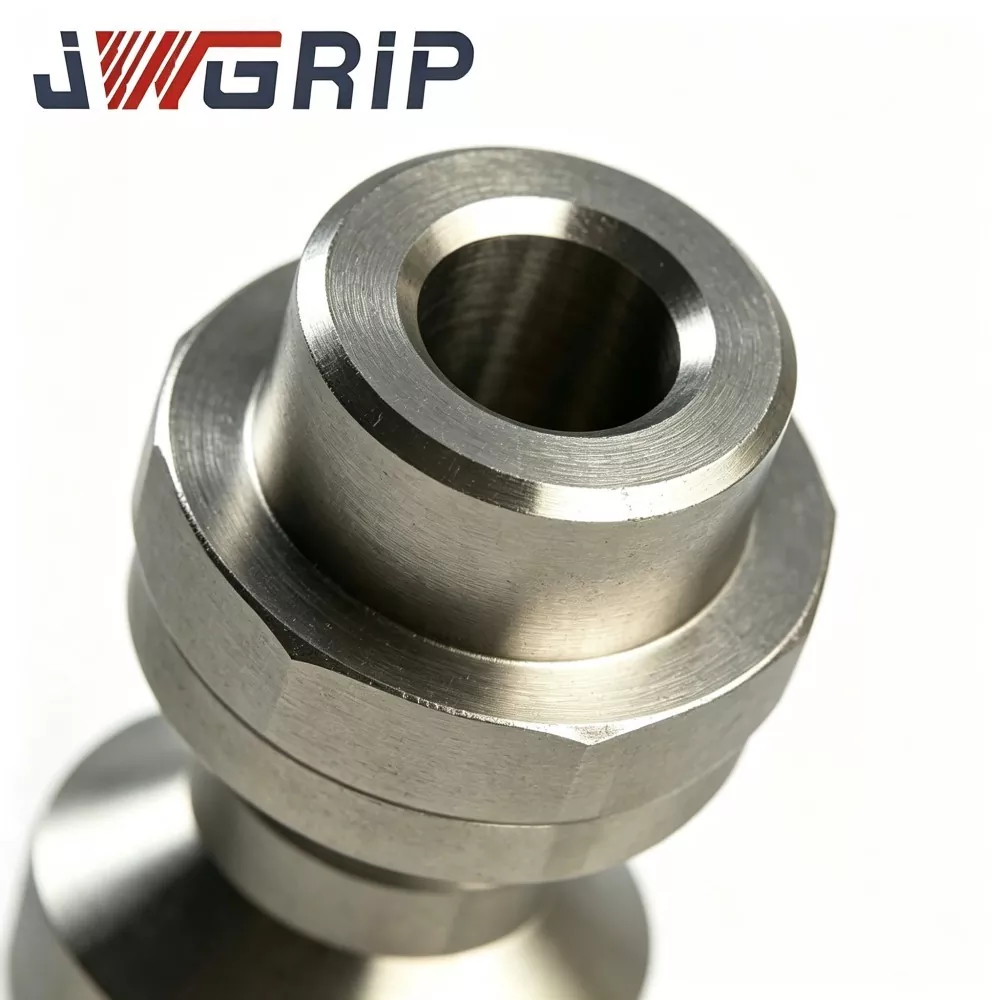
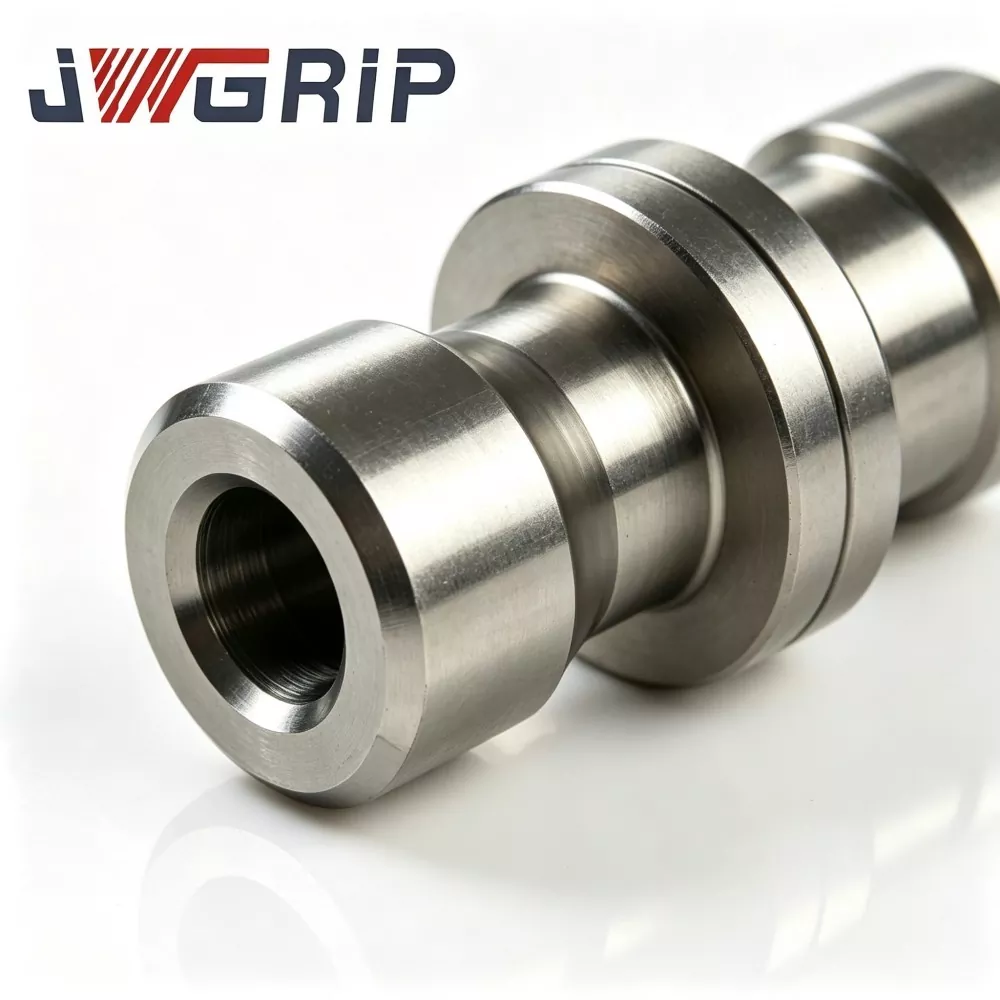
JWGRIP Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding ແມ່ນອົງປະກອບການວາງຕໍາແຫນ່ງ-locking ທີ່ມີຄວາມແມ່ນຍໍາສູງຂອງຮ່າງກາຍດຽວສໍາລັບ D16-series zero-point fixture ລະບົບ. ພາກສ່ວນປະໂຫຍດທີ່ສໍາຄັນຂອງຕົນປະກອບມີສີ່ພາກສ່ວນ:
1. ພື້ນຜິວສໍາຜັດແບບດຶງແບບຊົງກົມ: ພື້ນທີ່ຮັບຄວາມກົດດັນຫຼັກຂອງຕົວຍຶດ, ຈັບຄູ່ກັບຄາງກະໄຕຍຶດພາຍໃນຂອງ D16 ສະຖານີສູນ.
2. ການຕັ້ງໃບໜ້າອ້າງອິງບ່າ: ດ້ານການກຳນົດຕຳແໜ່ງຕາມແກນ, ພໍດີກັບຈຸດຮອງພື້ນ ຫຼື ຍົນອ້າງອີງສະຖານີສູນ.
3. ພາກສ່ວນກະທູ້ຕິດຕັ້ງ: ກະທູ້ຕິດຕັ້ງສຳລັບສຽບໃສ່ຮູສຽບກະທູ້ / pallet.
4. ຄຸນສົມບັດຕ້ານການໝຸນແບບຮາບພຽງ: ປ້ອງກັນການໝຸນຂອງແກນດຶງໃນລະຫວ່າງຮອບການລ໋ອກ-ປົດລັອກ (ລຸ້ນມາດຕະຖານ ແລະທາງເລືອກທີ່ກຳນົດເອງ).
ລາຍລະອຽດພາກສ່ວນທີ່ສໍາຄັນ
1. ພື້ນຜິວໜ້າຕິດຕໍ່ແບບດຶງເປັນຮູບຊົງ ປະມວນຜົນໂດຍການຫຼໍ່ແບບລະອຽດຊັດເຈນ, ປັບປຸງໂຄງສ້າງການກະຈາຍຄວາມດັນເປັນຊົງກົມ. ຫຼັງຈາກການປິ່ນປົວດ້ວຍຄວາມຮ້ອນພິເສດ, ພື້ນຜິວໄດ້ຮັບຄວາມແຂງສູງແລະທົນທານຕໍ່ການສວມໃສ່, ຕ້ານການແຜ່ກະຈາຍ, ຮອຍຂີດຂ່ວນແລະການຜິດປົກກະຕິຂອງພລາສຕິກພາຍໃຕ້ການໂຫຼດ clamping ຮອບວຽນຫຼາຍຮ້ອຍພັນ. ມັນເປັນພື້ນທີ່ສໍາລັບການ locking ສູນ.
2. ກຳລັງຊອກຫາໃບໜ້າອ້າງອີງບ່າ ໃບໜ້າມາດຕະຖານແປພື້ນທີ່ມີຄວາມຊັດເຈນສູງ. ການຄວບຄຸມ perpendicularity ຢ່າງເຂັ້ມງວດລະຫວ່າງຫນ້າບ່າແລະສູນກາງ spherical, ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງຕາມແກນຂອງ fixture, ຫຼີກເວັ້ນການບິດເບືອນມິຕິ Z-axis ທີ່ເກີດຈາກບ່າໃບຫນ້າ dent ຫຼືອຽງ.
3. ພາກສ່ວນກະທູ້ຕິດຕັ້ງ ຮັບຮອງເອົາຂໍ້ກໍາຫນົດກະທູ້ທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ກົງກັບລະບົບຈຸດຕິດຕັ້ງສູນ D16. ມີຄວາມເຂັ້ມແຂງ tensile ດີແລະປະສິດທິພາບຕ້ານການ fatigue, ປ້ອງກັນບໍ່ໃຫ້ thread slipping ຫຼື cracking ພາຍໃຕ້ການໂຫຼດດຶງໃນໄລຍະຍາວ.
4. ຄຸນສົມບັດຕ້ານການຫມຸນແບບຮາບພຽງ ໂຄງສ້າງຮາບພຽງຕ້ານການຫມູນວຽນ, ຢຸດການດຶງສະແຕນຈາກການຫມຸນພ້ອມກັບການຂັດຄາງກະໄຕຂອງ clamping-jaw ໃນລະຫວ່າງການແລກປ່ຽນ fixture ຊ້ໍາກັນ, ປົກປ້ອງຄວາມຫນ້າເຊື່ອຖືຂອງການເຊື່ອມຕໍ່ thread; ມີສໍາລັບສະບັບມາດຕະຖານ, ຍັງສະຫນັບສະຫນູນການຍົກເລີກ custom ຕາມຄວາມຕ້ອງການຂອງການແຕ້ມຮູບຂອງລູກຄ້າ.
ຂໍ້ໄດ້ປຽບດ້ານວິຊາການ
1. ພັດທະນາໂດຍສະເພາະສໍາລັບລະບົບການຍຶດຈຸດສູນ D16 ຊຸດ, 100% ມາດຕະຖານການແກ້ໄຂອາໄຫຼ່ທີ່ປ່ຽນໄດ້ມາດຕະຖານທີ່ແຕກຕ່າງຈາກຜະລິດຕະພັນແບບດຶງແບບທົ່ວໄປໃນຕະຫຼາດ, Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding ໄດ້ຖືກປັບປຸງຢ່າງສົມບູນເພື່ອແນໃສ່ D16 zero-point fixture station's clamping force needs, parameters ຄາງກະໄຕ, ການດຶງ. ການທົດແທນໂດຍກົງໂດຍບໍ່ມີການດັດແປງອຸປະກອນຮອງ, ຫຼຸດຜ່ອນການຢຸດການບໍາລຸງຮັກສາ fixture ຢ່າງຫຼວງຫຼາຍ.
2. ການແຜ່ກະຈາຍຄວາມຕຶງຄຽດແບບຊົງກົມທີ່ປັບໃຫ້ເໝາະສົມ + ການຮັກສາຄວາມຮ້ອນທີ່ມີຄວາມແມ່ນຍໍາຫຼາຍຮອບ, ທົນທານຕໍ່ການສວມໃສ່ທີ່ໂດດເດັ່ນ ແລະ ປະສິດທິພາບຕ້ານການເມື່ອຍລ້າ ເພີ່ມປະສິດທິພາບຄວາມກົດດັນການຕິດຕໍ່ແບບຊົງກົມເພື່ອຫຼຸດຄວາມກົດດັນການຕິດຕໍ່ທ້ອງຖິ່ນ. ເຫຼັກໂລຫະປະສົມລະດັບພຣີມຽມທີ່ມີການປິ່ນປົວຄວາມຮ້ອນທີ່ມີຄວາມແມ່ນຍໍາຫຼາຍຮອບບັນລຸລະດັບຄວາມແຂງທີ່ສົມເຫດສົມຜົນ. ປະສິດທິພາບຕ້ານການ spalling, scratch ແລະການຜິດປົກກະຕິຂອງພາດສະຕິກພາຍໃຕ້ຫຼາຍຮ້ອຍຂອງພັນ clamping cyclic, ຍືດອາຍຸການບໍລິການອົງປະກອບ.
3. ການຂັດຄວາມແມ່ນຍຳພິເສດສຳລັບພື້ນຜິວຫຼັກ, ປະສິດທິພາບການຈັດຕຳແໜ່ງຊ້ຳໃນໄລຍະຍາວທີ່ໝັ້ນຄົງ, ພື້ນຜິວເປັນຮູບຊົງກົມ ແລະ ການຈັດຫາໜ້າໃບໜ້າບ່າໄຫລ່ ນຳມາໃຊ້ຂະບວນການຂັດທີ່ຊັດເຈນທີ່ສຸດ. ການຄວບຄຸມຄວາມທົນທານທາງດ້ານເລຂາຄະນິດທີ່ເຂັ້ມງວດສໍາລັບ perpendicularity, roundness ແລະມິຕິ spherical. ຮັກສາປະສິດທິພາບການຈັດຕໍາແຫນ່ງທີ່ສອດຄ່ອງຫຼັງຈາກວົງຈອນການສ້ອມແຊມໃນປະລິມານຂະຫນາດໃຫຍ່, ຮັບປະກັນຂະຫນາດເຄື່ອງຈັກໃນການເຮັດວຽກທີ່ຫມັ້ນຄົງ.
4. ສະຕັອກຈຸດມາດຕະຖານ & ຄວາມສາມາດໃນການປັບແຕ່ງ OEM ແບບຍືດຫຍຸ່ນ Standard D16 ແກນດຶງສູນແມ່ນມີຢູ່ໃນຫຼັກຊັບພຽງພໍສໍາລັບການປ່ຽນອຸປະກອນການບໍາລຸງຮັກສາດ່ວນ. ສະຫນັບສະຫນູນການປັບແຕ່ງ OEM: ການປັບຕົວສະເພາະຂອງກະທູ້, ການດັດແປງຄວາມສູງຂອງບ່າ, ການເພີ່ມປະສິດທິພາບຄວາມທົນທານຂອງ spherical, ການປ່ຽນແປງໂຄງສ້າງຕ້ານການຫມຸນ, ເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການສ່ວນບຸກຄົນຂອງວິທີແກ້ໄຂອຸປະກອນ CNC ພິເສດຕ່າງໆ.
5. ການກວດສອບຊຸດການຜະລິດຢ່າງເຂັ້ມງວດ ແລະ ການກວດສອບສະຖານທີ່ການຜະລິດເປັນຈໍານວນຫຼວງຫຼາຍ ທຸກໆຊຸດການຜະລິດສໍາເລັດການກວດກາວັດສະດຸຂາເຂົ້າ, ການກວດສອບຂໍ້ບົກພ່ອງ, ການກວດສອບຄວາມແຂງ, ການຈັດຮຽງຂະຫນາດຄວາມແມ່ນຍໍາແລະການຢັ້ງຢືນການເກັບຕົວຢ່າງຮອບຜະລິດຕະພັນສໍາເລັດຮູບ. ຜະລິດຕະພັນໄດ້ຮັບການນໍາໃຊ້ມະຫາຊົນແລະການກວດສອບໃນຈໍານວນຫຼາຍຂອງປະເທດໃນການຜະລິດຈຸດສູນກາງ CNC.
ການຕິດຕັ້ງ & ການປະຕິບັດການລະມັດລະວັງ
1. ການທຳຄວາມສະອາດການຕິດຕັ້ງລ່ວງໜ້າ ແລະ ກວດເບິ່ງຮູຂຸມຂົນທີ່ຕິດຢູ່ກັບອຸປະກອນ/ພາເລດໃຫ້ສະອາດ, ເອົາແຜ່ນເຫຼັກອອກ, ຕັດສານຕົກຄ້າງຂອງນ້ຳ ແລະ ສິ່ງປົນເປື້ອນຈາກຕ່າງປະເທດ. ກວດເບິ່ງຮູ threaded ສໍາລັບຄວາມເສຍຫາຍ; ສ້ອມແປງຫຼືປ່ຽນ thread fixture ຖ້າແຂ້ວ thread ຫັກ. ກວດເບິ່ງພື້ນຜິວອ້າງອີງການຫາຄູ່ເພື່ອມີຮອຍແຕກ, ຮອຍແຕກ ຫຼືຮອຍຂີດຂ່ວນ.
2. D16 ດຶງສະແຕດສູນຈຸດ D16 Screw D16 ດຶງ stud ເຂົ້າໄປໃນຮູ threaded fixture. ເຄັ່ງຄັດປະຕິບັດຕາມຄວາມຕ້ອງການແຮງບິດທີ່ລະບຸໄວ້ໃນເອກະສານຂໍ້ມູນດ້ານວິຊາການ. ການເຄັ່ງຕຶງເກີນແຮງບິດແມ່ນຖືກຫ້າມ, ເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຂອງກະທູ້, ການບິດເບືອນຂອງໃບຫນ້າບ່າແລະຄວາມລົ້ມເຫຼວຂອງຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງທີ່ເຊື່ອງໄວ້.
3. ກວດເບິ່ງສະຖານະການປັບຕົວປະກອບຂອງມາດຕະຖານ ຫຼັງຈາກການຕິດຕັ້ງ, ຢືນຢັນການຕັ້ງໜ້າບ່າອ້າງອີງໃຫ້ພໍດີກັບພື້ນຜິວດ້ານລຸ່ມຂອງອຸປະກອນ ໂດຍບໍ່ມີການອຽງ ຫຼືຊ່ອງຫວ່າງ. ຫ້າມບໍ່ໃຫ້ມີອະນຸພາກຕ່າງປະເທດທີ່ຊ້ອນກັນລະຫວ່າງບ່າ ແລະອຸປະກອນ. ຖ້າສະແຕມດຶງຫຼາຍຖືກຕິດຕັ້ງຢູ່ໃນອຸປະກອນຫນຶ່ງ, ໃຫ້ແນ່ໃຈວ່າ studs ທັງຫມົດຮັກສາສະຖານະການຍຶດທີ່ສອດຄ່ອງ.
4. ການທົດສອບການຈຳລອງການສະຫຼັບດ້ວຍມືກ່ອນການນຳໃຊ້ ການຕິດຕັ້ງ Mount fixture ທີ່ປະກອບກັບ D16 pull studs ໃສ່ກັບ D16 zero-point fixture station, ດໍາເນີນການທົດສອບການຍຶດ-ປົດລັອກດ້ວຍມືອີກຄັ້ງ. ກວດສອບການຍຶດແຫນ້ນ, ການປົດລັອກແມ່ນລຽບ, ບໍ່ມີສຽງລົບກວນ. ຢືນຢັນວ່າບໍ່ມີການຕິດຂັດລະຫວ່າງພື້ນຜິວທີ່ເປັນຮູບຊົງກົມດຶງ ແລະ ຄາງກະໄຕພາຍໃນສະຖານີ.
5. ການທົດສອບການຢັ້ງຢືນສະຖານະຕັດ ດໍາເນີນການຕັດການທົດລອງສໍາລັບ workpiece, ກວດສອບຄວາມຫມັ້ນຄົງຂອງ fixture locking ແລະຄວາມສອດຄ່ອງຂອງຂະຫນາດເຄື່ອງຈັກ workpiece. ຫຼັງຈາກການປະຕິບັດໄດ້ຮັບການຢັ້ງຢືນຄຸນສົມບັດ, ເອົາໃຈໃສ່ຢ່າງເປັນທາງການເຂົ້າໄປໃນການຜະລິດ batch.
6. ຄວາມຕ້ອງການກວດກາຢູ່ບ່ອນໃນແຕ່ລະວັນ ຖອດຕອດດຶງອອກຢ່າງເປັນປົກກະຕິເພື່ອກວດກາເບິ່ງຮູບຊົງ. ກວດເບິ່ງພື້ນຜິວທີ່ມີຮອຍຂີດຂ່ວນ / ຮອຍແຕກ, ກວດເບິ່ງໃບຫນ້າບ່າສໍາລັບການຂັດແລະເສັ້ນດ້າຍສໍາລັບການສວມໃສ່. ປ່ຽນ stud ດຶງໃຫ້ທັນເວລາເມື່ອຄວາມເສຍຫາຍທີ່ຊັດເຈນເກີດຂຶ້ນ, ຫຼີກເວັ້ນການຄວາມລົ້ມເຫຼວຂອງຄວາມຖືກຕ້ອງທີ່ບໍ່ຄາດຄິດໃນລະຫວ່າງການເຄື່ອງຈັກມະຫາຊົນ.
ບໍລິການສະຫນັບສະຫນູນຫລັງການຂາຍ
1. ຄຳແນະນຳທາງເທັກນິກທາງໄກອອນໄລນ໌: ກວມເອົາການໃຫ້ຄຳປຶກສາກ່ຽວກັບການຄັດເລືອກແບບດຶງ, ການແນະນຳແຮງບິດຂອງການຕິດຕັ້ງ ແລະ ການແກ້ໄຂບັນຫາຈຸດສູນລວມຢູ່ໃນເວັບໄຊ.
2. ເອກະສານຂໍ້ມູນດ້ານວິຊາການທີ່ຄົບຖ້ວນ ແລະ ເອກະສານປະຕິບັດງານການຕິດຕັ້ງແມ່ນສະໜອງໃຫ້ແຕ່ລະໃບສັ່ງຊື້.
3. ການໃຫ້ຄຳປຶກສາໂຄງການແບບກຳນົດເອງລະດັບວິສະວະກຳ: ການດັດແປງສະເປັກຂອງກະທູ້, ການປັບຄວາມສູງຂອງບ່າ, ການປັບແຕ່ງຄວາມທົນທານຂອງຮູບຊົງກົມ, ການເພີ່ມປະສິດທິພາບໂຄງສ້າງຕ້ານການຫມຸນ ແລະຄວາມຕ້ອງການສ່ວນບຸກຄົນອື່ນໆ.
4. ສະໜັບສະໜຸນການຈັດຊື້ຈຸດເກັບຕົວຢ່າງອັນດຽວ ແລະການຈັດຊື້ຕາມລຳດັບຊຸດໃຫຍ່ຂອງ D16 zero-point pull studs, ຕອບສະໜອງໄດ້ຄວາມຮຽກຮ້ອງຕ້ອງການການບຳລຸງຮັກສາອຸປະກອນທີ່ຮີບດ່ວນ ແລະ ການຍົກລະດັບຊຸດຂອງກອງປະຊຸມ.
5. ໃບແຈ້ງບອກການຮັບປະກັນ: ພາຍໃຕ້ການຕິດຕັ້ງທີ່ຖືກຕ້ອງ ແລະເງື່ອນໄຂການໂຫຼດທີ່ເຮັດວຽກຖືກຈັດອັນດັບ, ອົງປະກອບຫຼັກທີ່ບໍ່ບໍລິໂພກຂອງ D16 Zero Point Pull Stud ໄດ້ຮັບການຮັບປະກັນ 2 ປີ. ການສວມໃສ່ທີ່ເກີດຈາກ friction cyclic ປົກກະຕິ, scratch ຈາກຜົນກະທົບ chip ຕ່າງປະເທດແມ່ນບໍ່ລວມເອົາຂອບເຂດການຮັບປະກັນຟຣີ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກການຕິດຕັ້ງແຮງບິດເກີນ, ແຮງດຶງ overload, ການປະທະກັນທີ່ສ້າງຂຶ້ນໂດຍຜູ້ຊາຍແລະສະພາບແວດລ້ອມການເຮັດວຽກທີ່ບໍ່ເຫມາະສົມແມ່ນບໍ່ໄດ້ຮັບການຮັບປະກັນ.
FAQ
ຄໍາຖາມທີ 1: ຄວາມຊັດເຈນ D16 Zero Point Pull Stud ນີ້ສາມາດຖືກຈັບຄູ່ໂດຍກົງກັບສະຖານີມາດຕະຖານ D16-series zero-point fixture?
ແມ່ນແລ້ວ. Precision D16 Zero Point Pull Stud ສໍາລັບ CNC Workholding ແມ່ນມາດຕະຖານການຈັບຄູ່ການຈັດຕໍາແຫນ່ງ-locking spare-part ສໍາລັບ D16-series zero-point fixture stations. ຂະຫນາດ spherical, ຄວາມສູງຂອງບ່າແລະຂໍ້ກໍາຫນົດ thread ທັງຫມົດປະຕິບັດຕາມມາດຕະຖານຕົ້ນສະບັບຂອງລະບົບ D16, ສາມາດຕິດຕັ້ງໂດຍກົງແລະທົດແທນໂດຍບໍ່ມີການດັດແປງຂັ້ນສອງ.
Q2: ວົງຈອນການຍຶດສາມາດ JWGRIP D16 ສູນຈຸດດຶງ stud ສາມາດບັນລຸໃນສະພາບການເຮັດວຽກທີ່ມີການຈັດອັນດັບແນວໃດ?
ພາຍໃຕ້ການຕິດຕັ້ງທີ່ຖືກຕ້ອງ, torque ທີ່ເຫມາະສົມແລະສະພາບແວດລ້ອມການເຮັດວຽກທີ່ສະອາດ, ມັນສາມາດບັນລຸຫຼາຍຮ້ອຍຄົນຂອງພັນວົງຈອນ clamping. ຊີວິດການບໍລິການຕົວຈິງກ່ຽວຂ້ອງກັບການຕັດການໂຫຼດ, ລະດັບມົນລະພິດຂອງຊິບແລະສະຖານະການບໍາລຸງຮັກສາປົກກະຕິໃນສະຖານທີ່ຜະລິດ.
Q3: ຖ້າກະທູ້ພິເສດ, ຂະຫນາດບ່າຫຼືຄວາມທົນທານ spherical ແມ່ນຕ້ອງການສໍາລັບໂຄງການ, ມີການບໍລິການທີ່ກໍາຫນົດເອງບໍ?
ການບໍລິການລູກຄ້າ OEM ສາມາດໃຊ້ໄດ້. ທ່ານສາມາດສະຫນອງການແຕ້ມຮູບຫຼືຕົວກໍານົດການດ້ານວິຊາການລາຍລະອຽດ, ພວກເຮົາສາມາດປັບກະທູ້, ຄວາມສູງບ່າ, ຄວາມທົນທານ spherical ແລະໂຄງສ້າງການຕ້ານການຫມຸນຕາມຄວາມຕ້ອງການ fixture ຕົວຈິງ.
Q4: ການຊື້ຕົວຢ່າງດຽວແມ່ນສະຫນັບສະຫນູນສໍາລັບການຢັ້ງຢືນແລະບໍາລຸງຮັກສາ fixture ບໍ?
ແມ່ນແລ້ວ. ມາດຕະຖານ D16 zero-point studs ແມ່ນຢູ່ໃນຫຼັກຊັບ, ສະຫນັບສະຫນູນການຊື້ຕົວຢ່າງດຽວສໍາລັບການທົດສອບ fixture ແລະການບໍາລຸງຮັກສາໃນສະຖານທີ່, ຍັງສະຫນັບສະຫນູນຄໍາສັ່ງຈໍານວນຫລາຍສໍາລັບໂຄງການປັບປຸງກອງປະຊຸມ.
Q5: ຈຸດສໍາຄັນສໍາລັບການບໍາລຸງຮັກສາປະຈໍາວັນຂອງ D16 zero-point pull stud ແມ່ນຫຍັງ?
ຈຸດສຸມໃສ່: ຮັກສາເສັ້ນດ້າຍ, ດ້ານການຕິດຕໍ່ spherical ແລະສະຖານທີ່ບ່າໃບຫນ້າສະອາດໂດຍບໍ່ມີການຕົກຄ້າງ chip; tighten pull-stud ຢ່າງເຂັ້ມງວດຕໍ່ torque ທີ່ກໍານົດໄວ້; ເປັນປະຈໍາກວດກາພື້ນຜິວ spherical ສໍາລັບ spalling / scratch, shoulder face ສໍາລັບ dent ແລະ thread ສໍາລັບໃສ່; ທົດແທນການດຶງ stud ໃຫ້ທັນເວລາເມື່ອຄວາມເສຍຫາຍທີ່ຊັດເຈນປາກົດ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງ
ຄໍາແນະນໍາຂ່າວ