ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ຜູ້ຜະລິດຊຸດ UPC Zero Point Positioning Series ທີ່ເຊື່ອຖືໄດ້ສໍາລັບການເຮັດວຽກທີ່ມີຄວາມແມ່ນຍໍາສູງ
ໃນຖານະເປັນຜູ້ສະຫນອງ OEM & ODM ອຸດສາຫະກໍາຂອງ UPC Zero Point Positioning Series,JWGRIPດໍາເນີນການ iteration ໂຄງສ້າງ, ຄວາມຖືກຕ້ອງຂອງກົນຈັກແລະການຜະລິດມະຫາຊົນສໍາລັບ pallets ຫຸ່ນຍົນທີ່ກົງກັນ, ຖານສະນະແມ່ເຫຼັກແລະແຂນເຊື່ອມຕໍ່ກົນຈັກ. ຊຸດຮາດແວທີ່ເຂົ້າກັນໄດ້ກັບຫຸ່ນຍົນນີ້ແມ່ນມີຈຸດປະສົງສ້າງສໍາລັບຜູ້ຜະລິດທີ່ຕັ້ງໃຈທີ່ຈະຂະຫຍາຍຄວາມສາມາດໃນການຈັດການອຸປະກອນຫຸ່ນຍົນໂດຍບໍ່ມີການປັບປຸງພື້ນຖານເຄື່ອງຈັກ CNC ທີ່ມີຢູ່ຂອງພວກເຂົາ. ຄຽງຄູ່ກັບການປະກອບຮາດແວນີ້, ຜົນໄດ້ຮັບຂອງເຄື່ອງມືທີ່ເຂົ້າກັນໄດ້ສາມາດບັນລຸໄດ້ໃນເວລາທີ່ຈັບຄູ່ກັບZero Point Pallet Seriesແລະຊຸດ Zero Point Clamping Chuck, ປະກອບເປັນລະບົບການເຮັດວຽກແບບປະສົມແບບອັດຕະໂນມັດ-ອັດຕະໂນມັດໃນທົ່ວຊັ້ນຮ້ານ. ຂະໜາດການຫາຄູ່ທີ່ສຳຄັນທັງໝົດປະຕິບັດຕາມມາດຕະຖານການໂຕ້ຕອບແບບຮວມຕົວກັນຢ່າງເຂັ້ມງວດເພື່ອຮັບປະກັນການຕິດຕໍ່ກັນແບບຂ້າມຊຸດແບບບໍ່ມີຮອຍຕໍ່.
ຄໍາຮ້ອງສະຫມັກ Bottleneck
ຊຸດຮາດແວຈຸດສູນແບບດັ້ງເດີມຫຼາຍຊຸດແມ່ນໄດ້ຖືກພັດທະນາຢ່າງດຽວສໍາລັບການໂຫຼດ ແລະ unloading ຄູ່ມື. ເມື່ອໂຮງງານເພີ່ມແຂນຫຸ່ນຍົນສໍາລັບການຜະລິດທີ່ບໍ່ມີຄົນຂັບ, ພວກເຂົາເຈົ້າແລ່ນເຂົ້າໄປໃນອຸປະສັກປະຕິບັດໄດ້ຢ່າງໄວວາ. pallets ມາດຕະຖານຂາດຄຸນສົມບັດການຈັບກົນຈັກທີ່ອຸທິດຕົນ, chucks ທໍາມະດາບໍ່ສາມາດຮັບ pallets ຫຸ່ນຍົນສົ່ງຢ່າງຫມັ້ນຄົງ, ແລະຜູ້ປະກອບການປະເຊີນກັບການເຮັດວຽກດັດແກ້ເພີ່ມເຕີມເພື່ອເຮັດໃຫ້ຮາດແວເກົ່າເຫມາະກັບສະຖານີຫຸ່ນຍົນ.
ຈະເປັນແນວໃດຖ້າຫາກວ່າທ່ານຕ້ອງການທີ່ຈະປ່ຽນຄວາມຍືດຫຍຸ່ນລະຫວ່າງການດໍາເນີນງານຄູ່ມືແລະການຈັບຫຸ່ນຍົນຢູ່ໃນສະຖານີເຄື່ອງຈັກດຽວກັນ? ໂຊລູຊັ່ນອັດຕະໂນມັດຕົ້ນໆຫຼາຍອັນບັງຄັບໃຫ້ກອງປະຊຸມເລືອກຮູບແບບໜຶ່ງຢ່າງຖາວອນ. ບໍ່ວ່າທ່ານຈະດໍາເນີນການອັດຕະໂນມັດຢ່າງເຕັມສ່ວນແລະສູນເສຍການແຊກແຊງຄູ່ມືຢ່າງໄວວາ, ຫຼືທ່ານຕິດກັບການໂຫຼດດ້ວຍມືແລະປະຖິ້ມທ່າແຮງການຜະລິດໄຟອອກ.
ທ່ານຈະຫຼີກລ່ຽງການປ່ຽນຮາດແວແບບເຕັມຮູບແບບທີ່ມີຄ່າໃຊ້ຈ່າຍແນວໃດເມື່ອການປ່ຽນຫຸ່ນຍົນໃສ່ເຄື່ອງທີ່ມີຢູ່ແລ້ວ? ການທົດແທນທີ່ສົມບູນຂອງ pallets ແລະ chucks ທັງຫມົດສ້າງສິ່ງເສດເຫຼືອຂອງນະຄອນຫຼວງຢ່າງຮຸນແຮງ. ຜູ້ຈັດການການຜະລິດຫຼາຍຄົນກໍາລັງຊອກຫາຮາດແວເສີມແບບ modular ທີ່ສາມາດຢູ່ຮ່ວມກັນກັບໂຄງສ້າງພື້ນຖານຂອງສູນໃນປະຈຸບັນ. ນັ້ນແມ່ນບ່ອນທີ່ຊຸດນີ້ໃຫ້ມູນຄ່າການປະຕິບັດທີ່ເຫັນໄດ້ຊັດເຈນ
ອົງປະກອບເຄື່ອງມື Modular
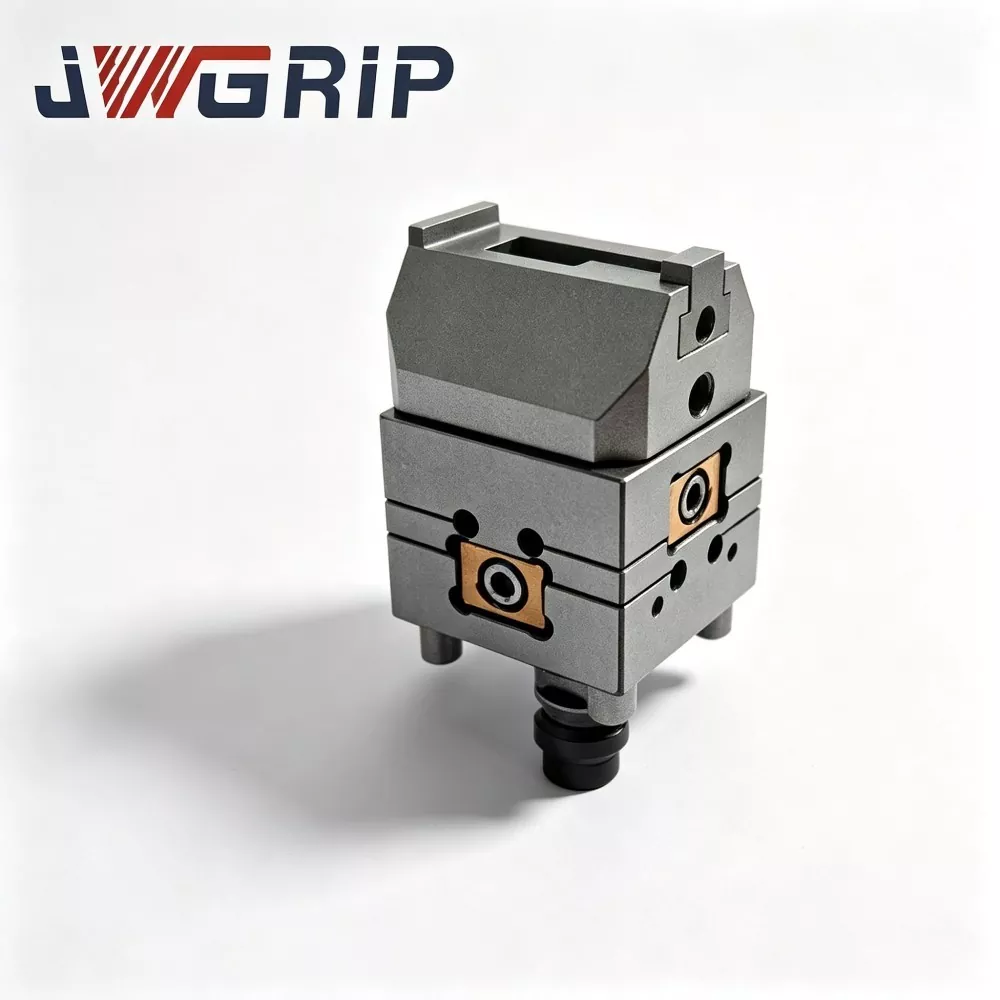
UPC Zero Point Pallet ທີ່ມີ Power Chuck: ຫນ່ວຍ pallet ປະສົມປະສານນີ້ຝັງອົງປະກອບ clamping ທີ່ມີປະສິດທິພາບໃນຕົວ. ຖືກອອກແບບມາສໍາລັບການຈັບຫຸ່ນຍົນໂດຍກົງແລະການຈັດວາງ, ມັນເອົາຕົວປັບຕົວກາງພິເສດ. ມັນສາມາດໄດ້ຮັບການມອບໂດຍກົງໂດຍແຂນກົນຈັກແລະ locked ໃນສະຖານທີ່ໂດຍບໍ່ມີການສໍາຜັດຂອງມະນຸດ, ເຫມາະສົມດີສໍາລັບການປຸງແຕ່ງຢ່າງຕໍ່ເນື່ອງ batch-part ພາຍໃຕ້ເງື່ອນໄຂທີ່ບໍ່ໄດ້ເອົາໃຈໃສ່.
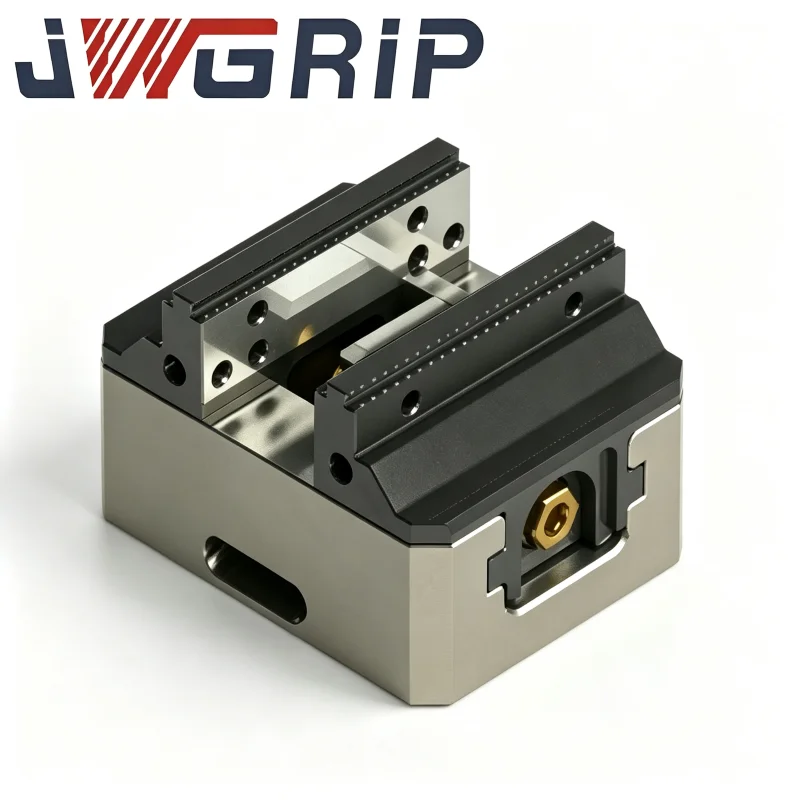
UPC Magnetic Zero Point Pallet: ມັນຮັບຮອງເອົາເຫດຜົນການຊອກຄົ້ນຫາທີ່ມີສະນະແມ່ເຫຼັກທີ່ແຕກຕ່າງຈາກຮູບແບບການລັອກກົນຈັກອັນບໍລິສຸດ. ການຈັດຕໍາແໜ່ງແມ່ເຫຼັກໄວ້ທາງສ່ວນຫນ້າຂອງ pallet ກ່ອນທີ່ຈະລັອກກົນຈັກຢ່າງເປັນທາງການຈະມີຜົນ. ຟັງຊັນທາງສ່ວນຫນ້າຂອງຕໍາແຫນ່ງນີ້ປະສິດທິຜົນປ້ອງກັນບໍ່ໃຫ້ pallet slipping ຫຼືຊົດເຊີຍໃນລະຫວ່າງການເຄື່ອນໄຫວຫຸ່ນຍົນຄວາມໄວສູງແລະການປະຕິບັດການໂອນໄວ. ມັນປະຕິບັດໄດ້ດີຢ່າງໂດດເດັ່ນສໍາລັບເຄື່ອງເຮັດຝາບາງໆ ແລະເຄື່ອງປະກອບອຸປະກອນທີ່ມີນໍ້າໜັກເບົາ.
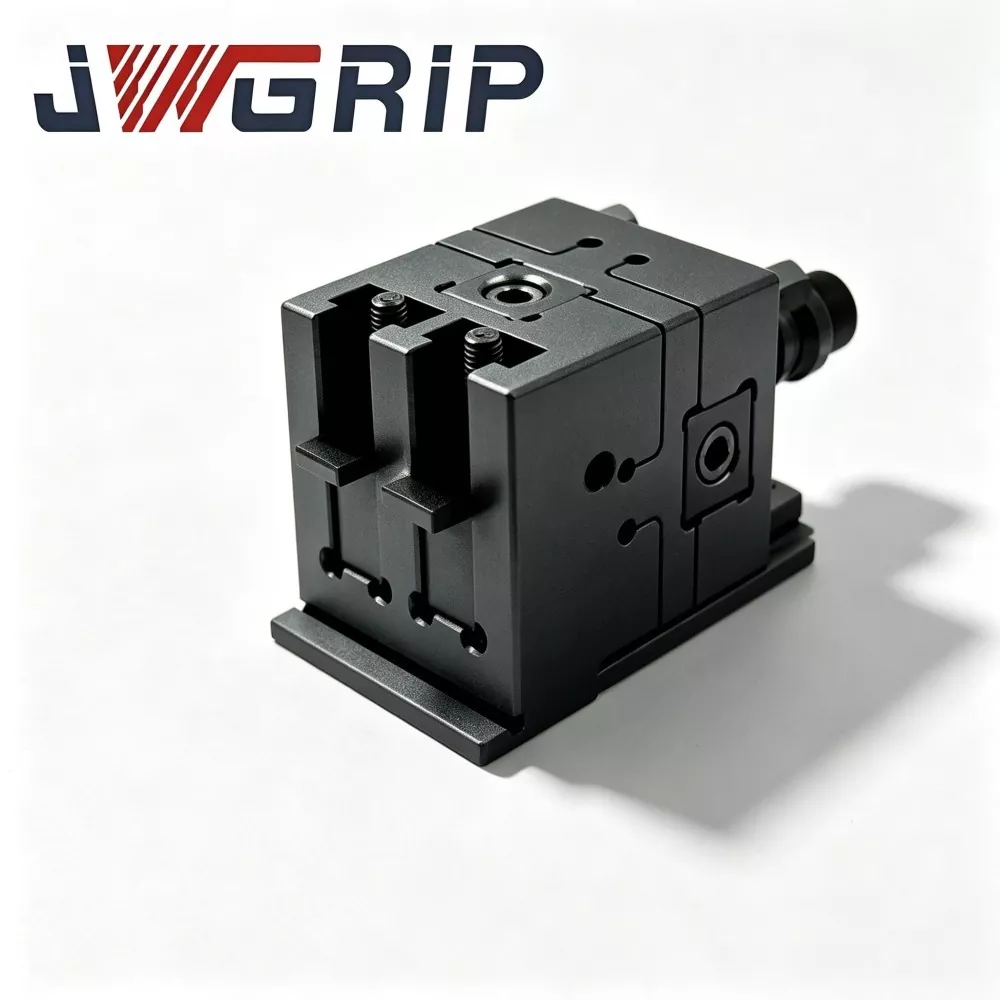
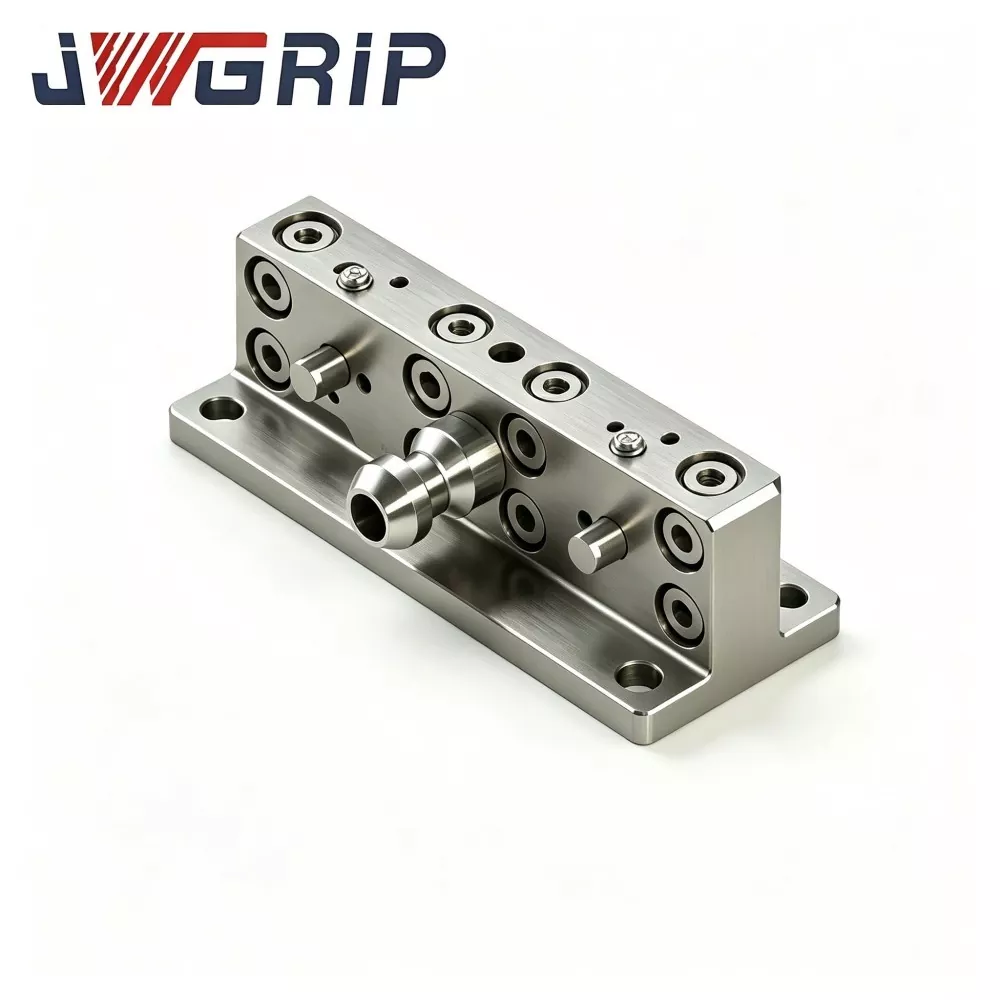
UPC Hinge Linkage Arm ສໍາລັບຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງດ່ວນຫຸ່ນຍົນ: ຮັບໃຊ້ເປັນເຄື່ອງກົນຈັກທີ່ຕິດຕັ້ງຢູ່ເທິງ flanges ຫຸ່ນຍົນ, ແຂນເຊື່ອມຕໍ່ນີ້ປະຕິບັດການຈັບ, ຍົກແລະການຂົນສົ່ງສໍາລັບ pallets ເປົ້າຫມາຍ. ຂະຫນາດໂຄງສ້າງຂອງມັນຖືກຈັບຄູ່ຢ່າງແນ່ນອນກັບສ່ວນນອກຂອງ pallets ຊຸດ UPC, ຫຼີກເວັ້ນການຈັບຜິດແລະຄວາມສ່ຽງຫຼຸດລົງໃນລະຫວ່າງວົງຈອນຫຸ່ນຍົນຄວາມໄວສູງ.
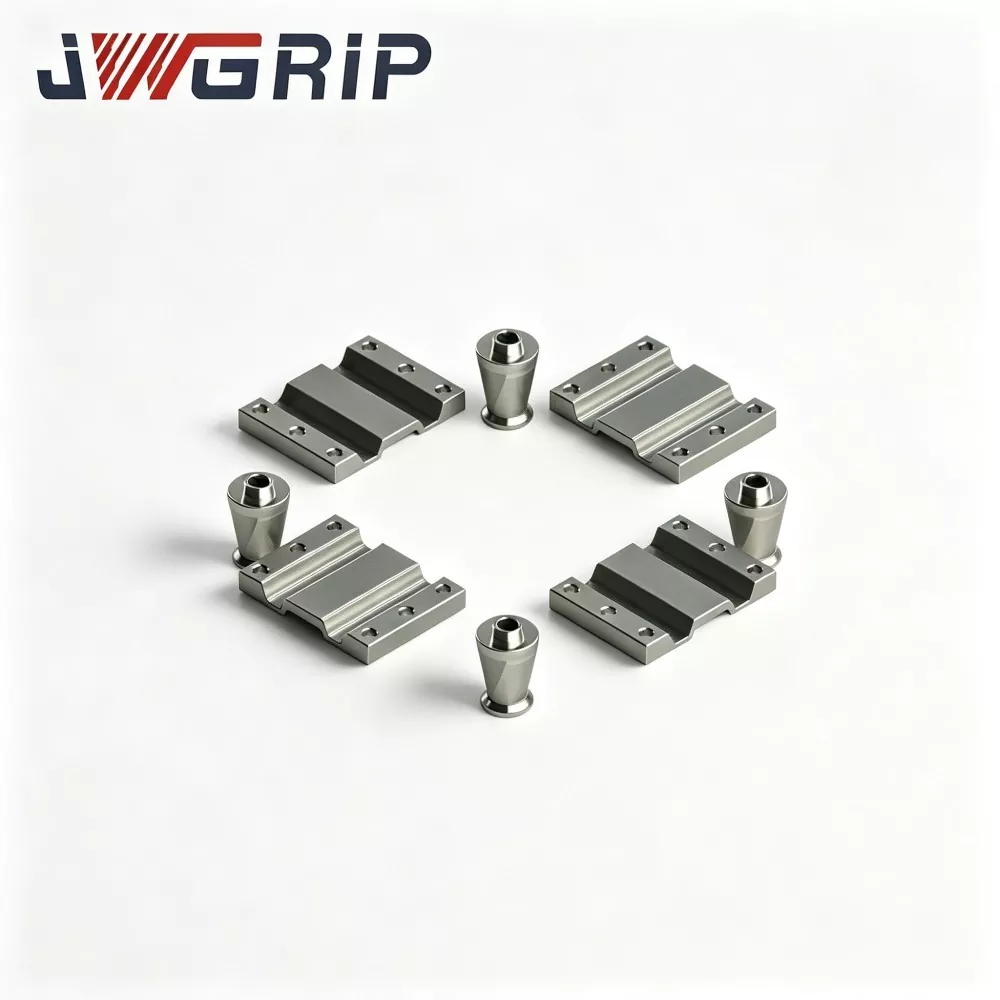
UPC Centering Segments ສໍາລັບ Zero Point Chucking System: ພາກສ່ວນສູນກາງເຫຼົ່ານີ້ເຮັດຫນ້າທີ່ເປັນອົງປະກອບເສີມການຈັດຕໍາແຫນ່ງທີ່ປ່ຽນກັນໄດ້. ພວກເຂົາເຈົ້າປັບຄວາມທົນທານ datum ລະອຽດໃນເວລາທີ່ pallets ແລະການໂຕ້ຕອບ chucks ຂ້າງເຄື່ອງຈັກ, ການຊົດເຊີຍການ deviations ປະກອບເລັກນ້ອຍທີ່ສ້າງຂຶ້ນໃນລະຫວ່າງການປະຕິບັດງານກອງປະຊຸມໃນໄລຍະຍາວ. ພວກມັນຂະຫຍາຍອາຍຸການບໍລິການທີ່ສາມາດໃຊ້ໄດ້ຂອງຊຸດຊອກຫາທັງໝົດ.
ການກະກຽມ & ກົດລະບຽບສໍາລັບການປ່ຽນຮູບແບບການໂຫຼດແບບປະສົມ
ການກະກຽມອັນໃດທີ່ຄວນສໍາເລັດສໍາລັບການປ່ຽນຮູບແບບປະສົມ?
ຮັກສາມາດຕະຖານ datum ທີ່ເປັນເອກະພາບສໍາລັບທັງສອງ pallets UPC ທີ່ໃຫ້ບໍລິການຫຸ່ນຍົນແລະ pallets ດໍາເນີນການດ້ວຍຕົນເອງທີ່ມາຈາກ Zero Point Pallet Series. ຂໍ້ມູນຈໍາເພາະຂອງ pull-stud ຄືກັນຮັບປະກັນການແລກປ່ຽນກັນທາງດ້ານຮ່າງກາຍຢູ່ໃນ chuck ຂ້າງເຄື່ອງດຽວກັນ.
ກົດລະບຽບການປະຕິບັດອັນໃດທີ່ຕ້ອງການຄວາມສົນໃຈໃນລະຫວ່າງການປ່ຽນຮູບແບບ?
ເມື່ອປ່ຽນຈາກການຜະລິດຫຸ່ນຍົນໄປສູ່ການປັບດ້ວຍມື, ຜູ້ປະຕິບັດການບໍ່ຈໍາເປັນຕ້ອງຖອດຫຼືດັດແປງ chuck ຂ້າງເຄື່ອງຈັກ. ພວກມັນພຽງແຕ່ແທນທີ່ pallets ຫຸ່ນຍົນແບບ UPC-series ກັບ pallets ທົ່ວໄປທີ່ໂຫລດດ້ວຍຕົນເອງ. ບໍ່ຈໍາເປັນຕ້ອງມີການເຮັດວຽກຄືນໃໝ່ ຫຼືການຕັ້ງຂໍ້ມູນຄືນໃໝ່.
ຄວາມສ່ຽງທີ່ເຊື່ອງໄວ້ອັນໃດທີ່ເຈົ້າຄວນລະວັງໃນຂະບວນການເຮັດວຽກແບບປະສົມ?
ເອົາໃຈໃສ່ກັບຂໍ້ຈໍາກັດນ້ໍາຫນັກຂອງການຈັບຫຸ່ນຍົນ. Workpieces ແລະ fixture ນ້ໍາຫນັກທັງຫມົດບໍ່ສາມາດເກີນການໂຫຼດການຈັດອັນດັບຂອງ UPC Hinge Linkage Arm ສໍາລັບ Robot Quick Change Tool Changer. ການໂຫຼດເກີນຈະເຮັດໃຫ້ເກີດການເລື່ອນຕໍາແໜ່ງ ແລະ ການຜິດປົກກະຕິຂອງກົນຈັກ.
ການປະເມີນຜົນການປະຕິບັດ
ຄວາມຖືກຕ້ອງຂອງການຖ່າຍໂອນການເຮັດເລື້ມຄືນຂອງຫຸ່ນຍົນ: ມັນບໍ່ແມ່ນພຽງແຕ່ຄວາມຖືກຕ້ອງຕໍາແຫນ່ງ static ຫຼັງຈາກ locking. ນອກນັ້ນທ່ານຍັງຈໍາເປັນຕ້ອງໄດ້ກວດກາ deviation ຕໍາແຫນ່ງທີ່ສ້າງຂຶ້ນໃນຂະບວນການທັງຫມົດຂອງຫຸ່ນຍົນ grabbing, ຍົກ, ການເຄື່ອນຍ້າຍແລະການວາງ. ການບ່ຽງເບນເລັກນ້ອຍໃນລະຫວ່າງການໂອນຍ້າຍຈະຂະຫຍາຍໄປສູ່ຄວາມຜິດທາງມິຕິທີ່ຊັດເຈນຫຼັງຈາກຮອບປະມວນຜົນຫຼາຍຄັ້ງ.
ການປັບຕົວດ້ານສິ່ງແວດລ້ອມຂອງໂຄງສ້າງທີ່ຊ່ວຍແມ່ເຫຼັກ: ສໍາລັບກອງປະຊຸມທີ່ເຕັມໄປດ້ວຍແຜ່ນຕັດທີ່ອີງໃສ່ທາດເຫຼັກ, ຮູບແບບ pallet ປະເພດແມ່ເຫຼັກຕ້ອງການການອອກແບບ chip-repelling ທີ່ມີປະສິດທິພາບເພື່ອປ້ອງກັນການຂູດເຫລໍກຈາກການຍຶດຕິດກັບຫນ້າແມ່ເຫຼັກແລະທໍາລາຍສະຖານທີ່ຮາບພຽງ.
ການປະຕິບັດການຕ້ານຜົນກະທົບທາງກົນຈັກ: ການປະຕິບັດການວາງດ້ວຍມືຫຸ່ນຍົນນໍາເອົາຜົນກະທົບຕິດຕໍ່ທີ່ແນ່ນອນ. ຄວາມເຂັ້ມແຂງຂອງໂຄງສ້າງຂອງຮາດແວຕ້ອງດູດເອົາຜົນກະທົບທີ່ຊ້ໍາກັນເລື້ອຍໆໂດຍບໍ່ມີການຜິດປົກກະຕິຖາວອນຂອງສະຖານທີ່ອ້າງອີງ.
ຄຸນລັກສະນະຂອງວັດສະດຸແລະຝີມື
ອົງການຈັດຕັ້ງໂຄງສ້າງຕົ້ນຕໍຮັບຮອງເອົາເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງ quenched. ພື້ນຜິວສໍາຜັດທີ່ຕັ້ງທີ່ສໍາຄັນໄປໂດຍຜ່ານຂະບວນການ grinding ຄວາມແມ່ນຍໍາຫຼາຍຂັ້ນຕອນ. ການປະກອບພາເລດປະເພດແມ່ເຫຼັກຜ່ານການທົດສອບຄວາມອ່ອນເພຍຂອງແຮງແມ່ເຫຼັກຊ້ໍາອີກຄັ້ງ, ເພື່ອຮັບປະກັນຄວາມອາດສາມາດທາງສ່ວນຫນ້າຂອງສະນະແມ່ເຫຼັກຄົງທີ່ຫຼັງຈາກຮອບວຽນການເຮັດວຽກຫຼາຍພັນຄັ້ງ.
ອົງປະກອບ Series Zero Point Positioning Series ທັງໝົດຮັກສາຄວາມເຂົ້າກັນໄດ້ໃນການໂຕ້ຕອບກັບ Zero Point Clamping Chuck series. ໂຮງງານບໍ່ຈໍາເປັນຕ້ອງຖິ້ມ chucks ຂ້າງເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວໃນເວລາທີ່ແນະນໍາ pallets ຫຸ່ນຍົນ. ຊັບສິນຮາດແວທີ່ມີຢູ່ສາມາດສືບຕໍ່ເຮັດວຽກຢູ່ໃນຮູບແບບການຜະລິດອັດຕະໂນມັດໃຫມ່.
ການສະຫນັບສະຫນູນການດັດແກ້ທີ່ບໍ່ແມ່ນມາດຕະຖານກວມເອົາຂະຫນາດຂອງຮ່ອງ, ການປັບຄວາມເຂັ້ມຂອງແມ່ເຫຼັກແລະຂະຫນາດຂອງ flange mounting ແຂນ, ການປັບຕົວກັບມາດຕະຖານ flange ຍີ່ຫໍ້ຫຸ່ນຍົນຕົ້ນຕໍໃນຕະຫຼາດ.
ບໍາລຸງຮັກສາປະຈໍາວັນ
ຮາດແວຊອກຫາສະຖານທີ່ແບບຫຸ່ນຍົນຈະບໍ່ມີປະສິດທິພາບເຕັມທີ່ພຽງແຕ່ການຕິດຕັ້ງແບບງ່າຍໆ. ການຈັດການປະຈໍາວັນຕ້ອງສົມທົບການປັບຕົວກໍານົດການເຄື່ອນທີ່ຂອງຫຸ່ນຍົນ, ການທໍາຄວາມສະອາດຊິບປົກກະຕິຢູ່ໃນຫນ້າແມ່ເຫຼັກແລະການກວດກາແຕ່ລະໄລຍະຂອງການລ້າງຮ່ວມກັນຂອງແຂນ. ເຖິງແມ່ນວ່າຮາດແວໂມດູນຊັ້ນສູງຈະສ້າງຄວາມສ່ຽງທີ່ເຊື່ອງໄວ້ຖ້າຂັ້ນຕອນການບໍາລຸງຮັກສາປົກກະຕິຖືກຍົກເລີກ. ຫຼາຍໆກໍລະນີທີ່ບໍ່ປະຕິບັດໂຄງການອັດຕະໂນມັດແມ່ນມາຈາກການກວດສອບປະຈໍາວັນທີ່ຖືກລະເລີຍແທນທີ່ຈະເປັນຂໍ້ບົກພ່ອງຂອງຮາດແວເອງ.





- View as
UPC Centering Segments ສໍາລັບ Zero Point Clamping System
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Customized UPC Centering Segments ສໍາລັບ Zero Point Clamping System ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບ. ເນື່ອງຈາກອຸປະກອນເສີມທີ່ຈຳເປັນທີ່ອອກແບບມາຢ່າງເປັນມືອາຊີບສຳລັບ UPC zero-point chucking systems, ພາກສ່ວນສູນກາງເຫຼົ່ານີ້ເຮັດໜ້າທີ່ເປັນສ່ວນປະສົມຫຼັກ ແລະ ການບຳລຸງຮັກສາສຳລັບໜ່ວຍຍຶດຈຸດສູນ. ການຮັບຮອງເອົາວັດສະດຸເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມແຂງສູງແລະເຕັກໂນໂລຊີການປະມວນຜົນຄວາມແມ່ນຍໍາມາດຕະຖານ, ເຂົາເຈົ້າສາມາດໄດ້ຮັບການປັບໂດຍກົງກັບ chucks ສູນມາດຕະຖານ UPC ທັງຫມົດໂດຍບໍ່ມີການອຸປະກອນເສີມພິເສດ, ສະຫນັບສະຫນູນການປະກອບມາດຕະຖານແລະການດັດແກ້ທີ່ກໍາຫນົດເອງເພື່ອຕອບສະຫນອງຄວາມຫຼາກຫຼາຍຂອງ fixture ການຈັບຄູ່ແລະຄວາມຕ້ອງການຍົກລະດັບອຸປະກອນ.
UPC Hinge Linkage Arm ສໍາລັບຫຸ່ນຍົນປ່ຽນເຄື່ອງມືການປ່ຽນແປງດ່ວນ
JWGRIP ເປັນຜູ້ສົ່ງອອກ OEM ມືອາຊີບຂອງ UPC Hinge Linkage Arm ສໍາລັບ Robot Quick Change Tool Changer ໃນປະເທດຈີນ. ມັນເປັນອົງປະກອບເຊື່ອມຕໍ່ໂຄງສ້າງຫຼັກທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບຫຸ່ນຍົນອັດຕະໂນມັດ fixture swap ແລະຈຸລັງການຜະລິດແບບຍືດຫຍຸ່ນ CNC ທີ່ບໍ່ມີຄົນຂັບ. ຮັບໃຊ້ເປັນສື່ສົ່ງຕໍ່ແຮງດັນທີ່ສຳຄັນລະຫວ່າງຕົວກະຕຸ້ນທ້າຍຫຸ່ນຍົນ ແລະ UPC ຊຸດພາເລດສູນຈຸດ, ແຂນເຊື່ອມຕໍ່ຂອງຝາພັບທີ່ເໝາະສົມນີ້ຮັບຮູ້ການລັອກກົນຈັກ ແລະ ການປົດລ໋ອກຂອງ pallets ຈຸດສູນຢ່າງບໍລິສຸດໂດຍຜ່ານການເຄື່ອນໄຫວແກນຂອງຫຸ່ນຍົນ, ກໍາຈັດຄວາມຕ້ອງການສໍາລັບການເພີ່ມເຕີມຂອງອຸປະກອນການຂັບລົດ pneumatic ແລະບົບໄຮໂດຼລິກ.
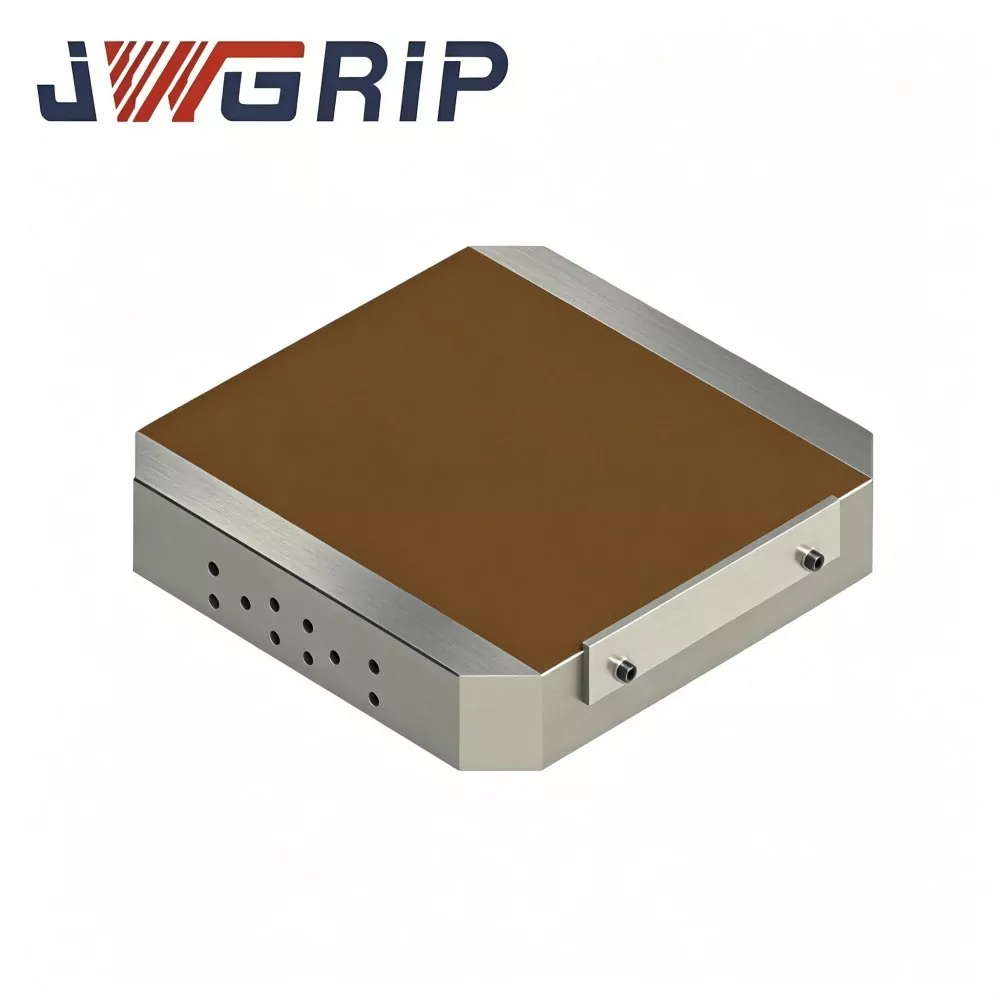
UPC ພາເລດຈຸດສູນແມ່ເຫຼັກ
JWGRIP ເປັນຜູ້ສົ່ງອອກແບບມືອາຊີບແລະຜູ້ຂາຍສົ່ງຈາກໂຮງງານໂດຍກົງໃນປະເທດຈີນ, ສະຫນອງ UPC Magnetic Zero Point Pallet ແລະສະຫນອງການແກ້ໄຂ clamping ທີ່ມີປະສິດທິພາບສູງທີ່ກໍາຫນົດເອງສໍາລັບໂຮງງານ CNC milling, grinding ແລະ EDM. ຫນ່ວຍບໍລິການ pallet ປະສົມປະສານນີ້ປະສົມປະສານມາດຕະຖານ UPC ມາດຕະຖານການປ່ຽນແປງຕໍາແຫນ່ງໄວຈຸດກັບ chuck ເປັນແມ່ເຫຼັກຖາວອນປະສິດທິພາບສູງ, breaking ຂໍ້ຈໍາກັດທາງດ້ານຮ່າງກາຍຂອງຄາງກະໄຕ clamping ກົນຈັກແບບດັ້ງເດີມ.
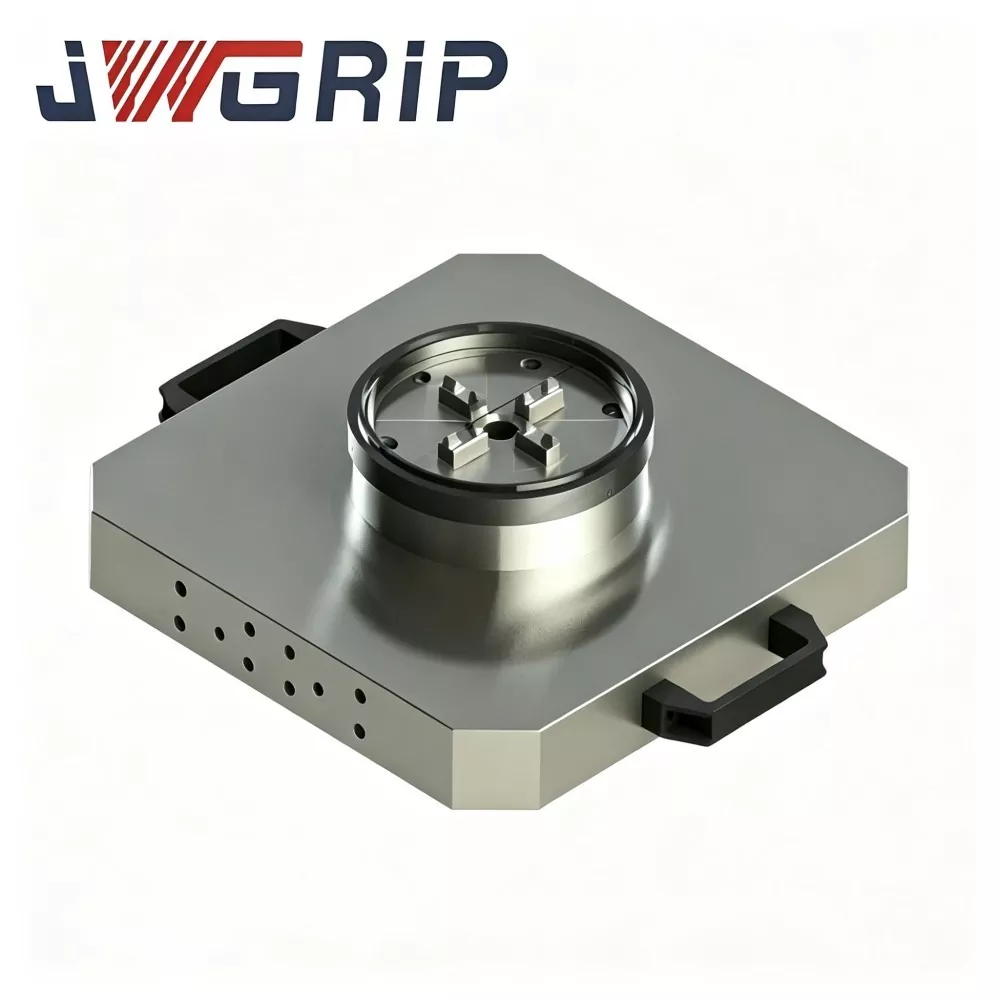
UPC Zero Point Pallet ກັບ Power Chuck
JWGRIP ແມ່ນຜູ້ຜະລິດແລະຜູ້ສະຫນອງ UPC Zero Point Pallet ມືອາຊີບທີ່ມີ Power Chuck ໃນປະເທດຈີນ. ມັນເປັນອຸປະກອນຍຶດຍຶດແບບປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ອອກແບບມາສໍາລັບເຄື່ອງຈັກປະກອບການຫັນ-milling ທີ່ທັນສະໄຫມແລະສູນເຄື່ອງຈັກຕັ້ງ. ຜະລິດຕະພັນນີ້ປະສົມປະສານນະວັດຕະກໍາ UPC-ມາດຕະຖານກົນໄກການລັອກຈຸດສູນແລະ chuck ພະລັງງານເຂົ້າໄປໃນໂຄງສ້າງ pallet monolithic, ກໍາຈັດຄວາມຕ້ອງການສໍາລັບການຈັດຊື້ແຍກຕ່າງຫາກແລະການປະກອບຢູ່ໃນສະຖານທີ່ຂອງສູນຈຸດແລະອຸປະກອນ chuck ເອກະລາດ.
JWGRIP ເປັນຜູ້ຜະລິດ ແລະຜູ້ສະໜອງ UPC Zero Point Positioning Series ມືອາຊີບໃນປະເທດຈີນ. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານຢ່າງອົບອຸ່ນກັບການຂາຍຍົກຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງໃນລາຄາທີ່ແຂ່ງຂັນຈາກໂຮງງານຂອງພວກເຮົາ.
ຄໍາແນະນໍາຂ່າວ