ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






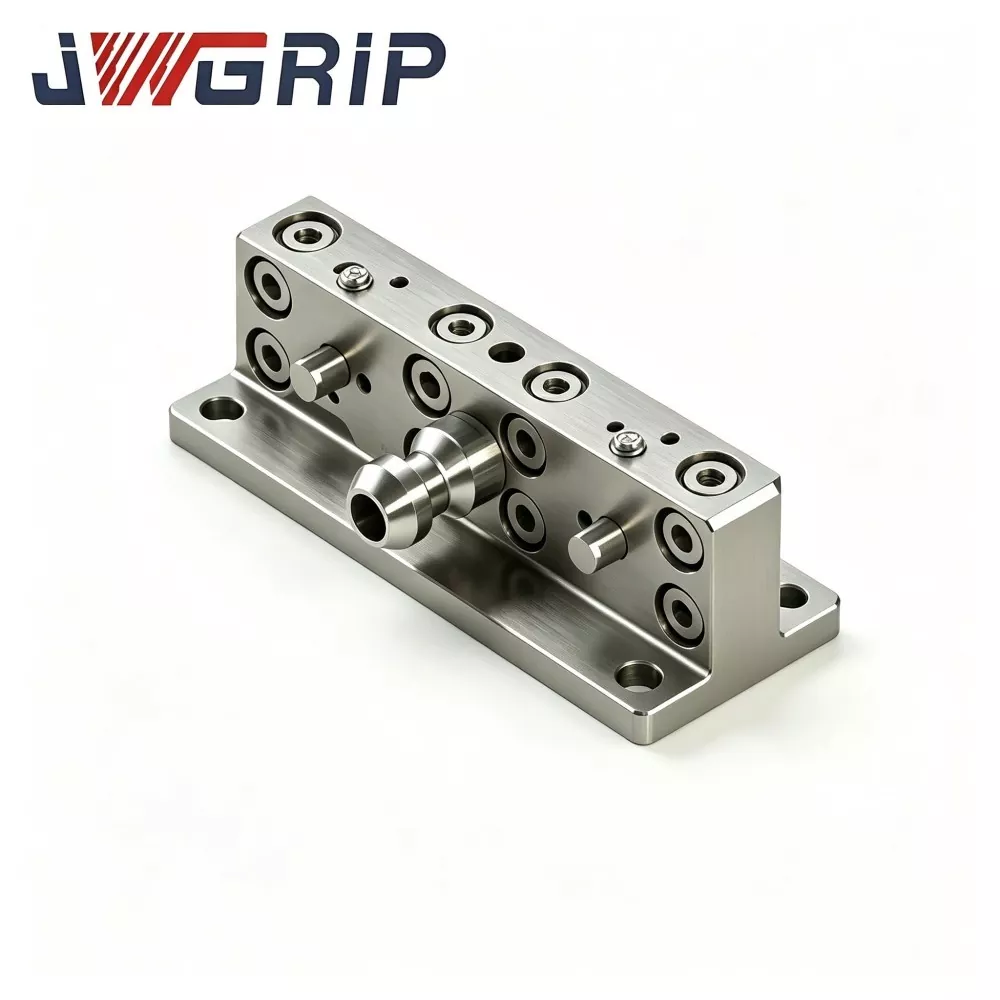
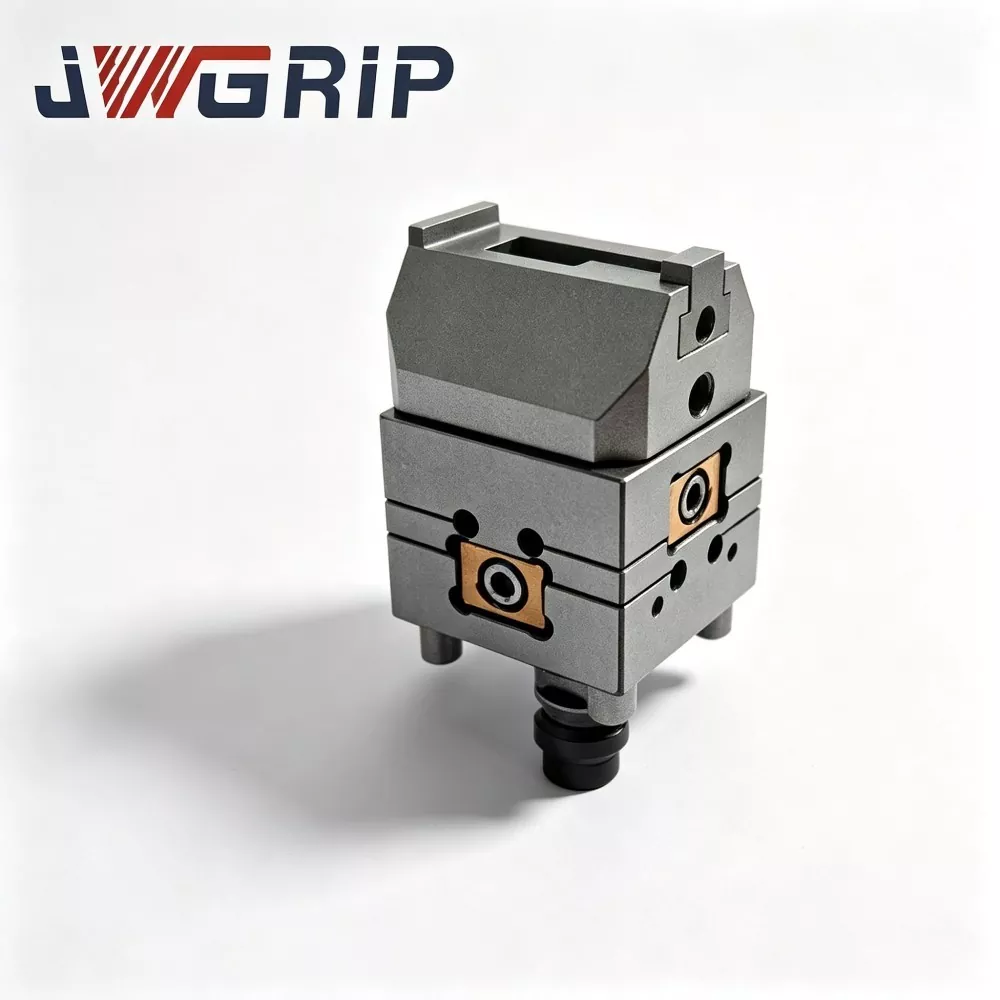
UPC Hinge Linkage Arm ສໍາລັບຫຸ່ນຍົນປ່ຽນເຄື່ອງມືການປ່ຽນແປງດ່ວນ
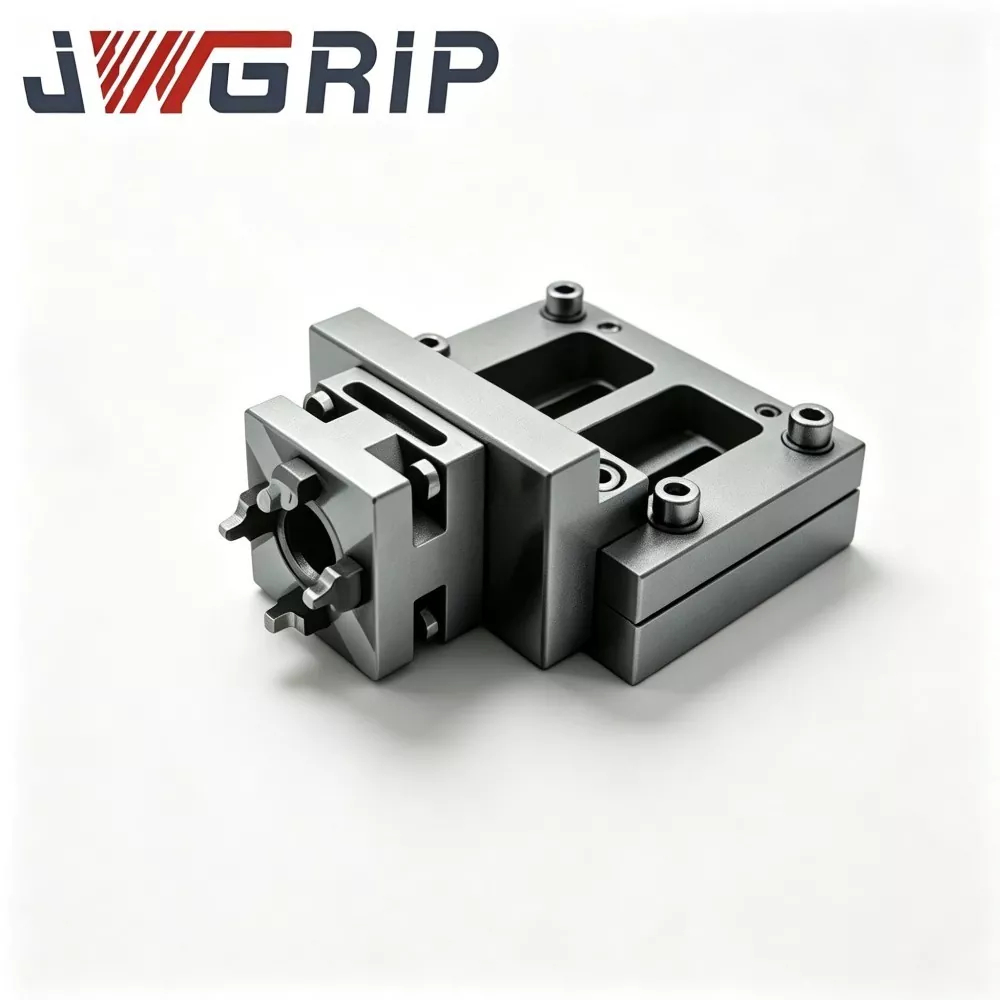
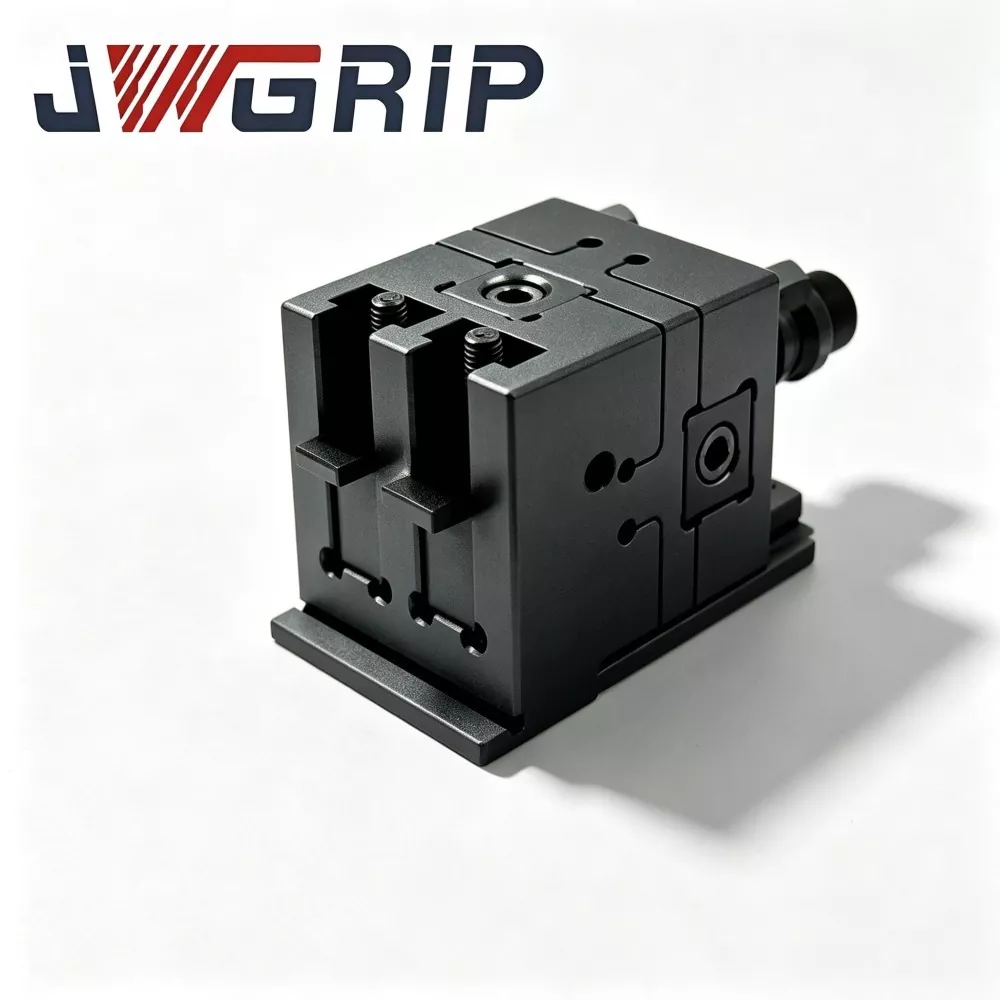
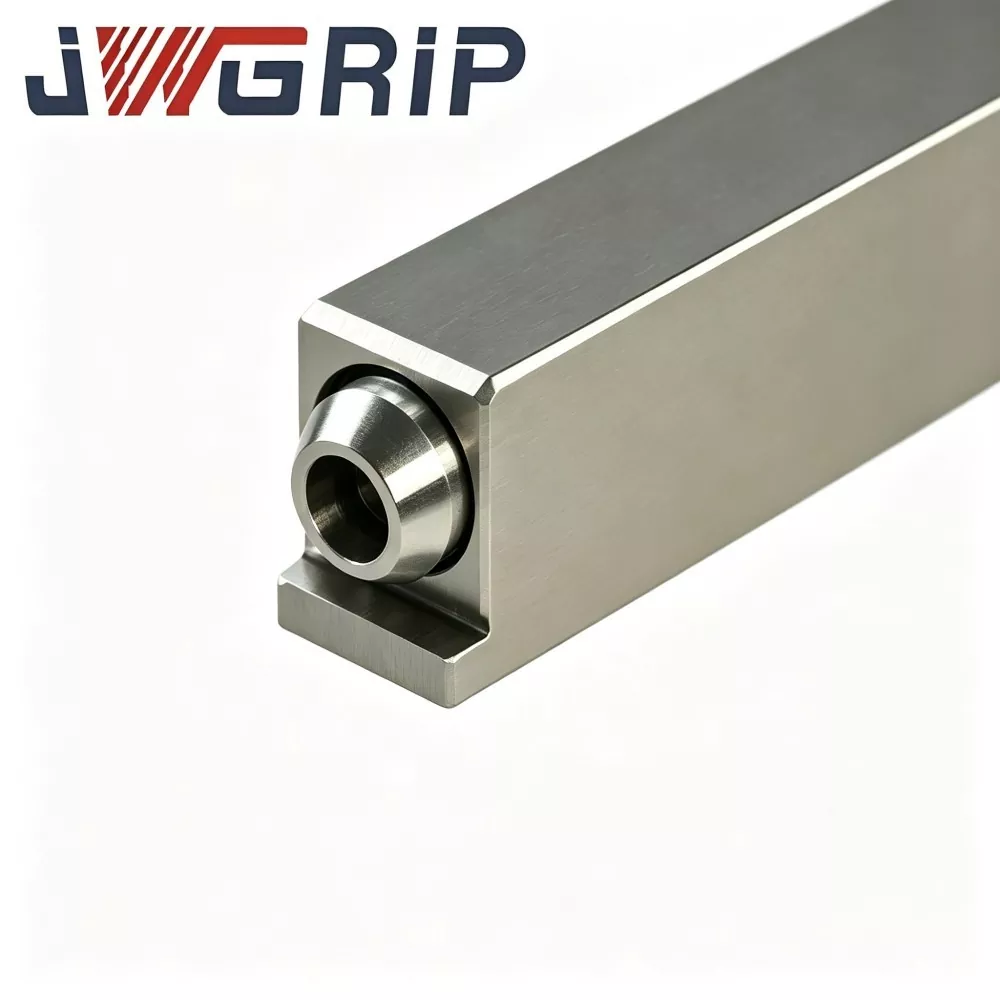
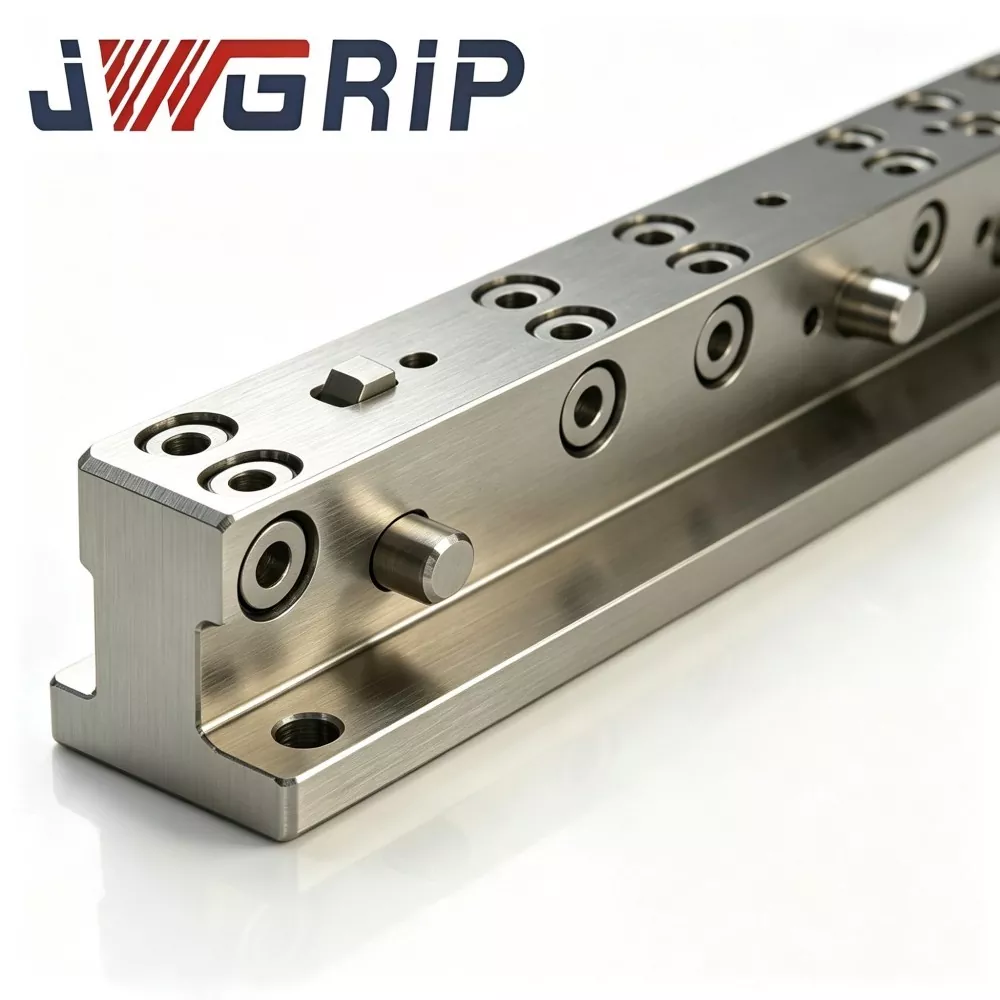
JWGRIP ເປັນຜູ້ສົ່ງອອກ OEM ມືອາຊີບຂອງ UPC Hinge Linkage Arm ສໍາລັບ Robot Quick Change Tool Changer ໃນປະເທດຈີນ. ມັນເປັນອົງປະກອບເຊື່ອມຕໍ່ໂຄງສ້າງຫຼັກທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບຫຸ່ນຍົນອັດຕະໂນມັດ fixture swap ແລະຈຸລັງການຜະລິດແບບຍືດຫຍຸ່ນ CNC ທີ່ບໍ່ມີຄົນຂັບ. ຮັບໃຊ້ເປັນສື່ສົ່ງຕໍ່ແຮງດັນທີ່ສຳຄັນລະຫວ່າງຕົວກະຕຸ້ນທ້າຍຫຸ່ນຍົນ ແລະ UPC ຊຸດພາເລດສູນຈຸດ, ແຂນເຊື່ອມຕໍ່ຂອງຝາພັບທີ່ເໝາະສົມນີ້ຮັບຮູ້ການລັອກກົນຈັກ ແລະ ການປົດລ໋ອກຂອງ pallets ຈຸດສູນຢ່າງບໍລິສຸດໂດຍຜ່ານການເຄື່ອນໄຫວແກນຂອງຫຸ່ນຍົນ, ກໍາຈັດຄວາມຕ້ອງການສໍາລັບການເພີ່ມເຕີມຂອງອຸປະກອນການຂັບລົດ pneumatic ແລະບົບໄຮໂດຼລິກ.
UPC Hinge Linkage Arm ສໍາລັບ Robot Quick Change Tool Changer ຮັບຮອງເອົາໂຄງສ້າງກົນຈັກການເຊື່ອມໂຍງ hinge ທີ່ມີຄວາມແມ່ນຍໍາສູງ, ເຊິ່ງປ່ຽນການເຄື່ອນໄຫວແບບເສັ້ນຂອງຫຸ່ນຍົນໄປສູ່ການຍຶດແລະປົດລັອກ pallet ທີ່ຫມັ້ນຄົງແລະເຊື່ອຖືໄດ້. ເຄື່ອງຈັກຈາກເຫຼັກໂຄງສ້າງໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງ, ຜະລິດຕະພັນໄດ້ຮັບການປິ່ນປົວຄວາມກົດດັນຢ່າງເຂັ້ມງວດຫຼັງຈາກເຄື່ອງຈັກທີ່ຫຍາບຄາຍເພື່ອກໍາຈັດຄວາມກົດດັນໃນການປຸງແຕ່ງພາຍໃນແລະຮັບປະກັນຄວາມຫມັ້ນຄົງຂອງໂຄງສ້າງໃນໄລຍະຍາວ.
ພື້ນຜິວຮ່ວມກັນຂອງ hinge ແມ່ນສໍາເລັດດ້ວຍເຄື່ອງຕັດທີ່ມີຄວາມແມ່ນຍໍາ, ເຮັດໃຫ້ການເຄື່ອນໄຫວເຊື່ອມຕໍ່ຮອບວຽນລຽບແລະທົນທານຕໍ່ການສວມໃສ່ທີ່ດີເລີດ. ມາພ້ອມກັບຟັງຊັນການຊົດເຊີຍທີ່ເລື່ອນໄດ້, ແຂນເຊື່ອມຕໍ່ສາມາດດູດເອົາຄວາມຜິດພາດການຈັດຕໍາແຫນ່ງຊ້ໍາຊ້ອນຂະຫນາດນ້ອຍໃນລະຫວ່າງການ docking ຫຸ່ນຍົນ, ປະສິດທິຜົນຫຼີກເວັ້ນການຕິດຂັດຂອງອົງປະກອບແລະຄວາມເສຍຫາຍຂອງໂຄງສ້າງທີ່ເກີດຈາກການ deviation ການຈັດຕໍາແຫນ່ງເລັກນ້ອຍ. ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນຈຸລັງການຜະລິດ CNC ອັດຕະໂນມັດແລະກອງປະຊຸມການຜະລິດແສງສະຫວ່າງ, ມັນຊ່ວຍປັບປຸງຄວາມຫມັ້ນຄົງແລະຄວາມຕໍ່ເນື່ອງຂອງການດໍາເນີນງານການແລກປ່ຽນ pallet unmanned ວົງຈອນຍາວຢ່າງຫຼວງຫຼາຍ.
ວິທີແກ້ໄຂການປ່ຽນ pallet ຫຸ່ນຍົນແບບດັ້ງເດີມ
1. ການແກ້ໄຂສ່ວນໃຫຍ່ແມ່ນອີງໃສ່ກະບອກລົມພາຍນອກ ຫຼືຕົວກະຕຸ້ນໄຮໂດຼລິກທີ່ຕິດຢູ່ໜ້າແປນຫຸ່ນຍົນເພື່ອເຮັດສຳເລັດການລັອກ ແລະປົດລັອກດ້ວຍຈຸດສູນ. ນີ້ຈະເພີ່ມນ້ໍາຫນັກທ້າຍແຂນ, ຕ້ອງການຮູບແບບທໍ່ອາຍແກັສຂອງແຫຼວເພີ່ມເຕີມ, ແລະເພີ່ມຄວາມສ່ຽງຕໍ່ການຮົ່ວໄຫຼແລະຄວາມລົ້ມເຫຼວ.
2. ໃນເຊລການຜະລິດອັດຕະໂນມັດທີ່ມີຄວາມໜາແໜ້ນສູງ, ທໍ່ຕໍ່ຂ້າງຫຼາຍເກີນໄປລົບກວນເສັ້ນທາງການເຄື່ອນໄຫວຂອງຫຸ່ນຍົນ ແລະຫຼຸດພື້ນທີ່ເຮັດວຽກທີ່ມີປະສິດທິພາບ.
3. ແຂນເຊື່ອມຕໍ່ແບບແຂງແບບງ່າຍດາຍບໍ່ສາມາດທົດແທນການຊົດເຊີຍຕໍາແໜ່ງເລັກນ້ອຍໃນລະຫວ່າງການຕັ້ງຫຸ່ນຍົນ. ການຈັດວາງຕໍາແໜ່ງນ້ອຍໆເຮັດໃຫ້ເກີດຄວາມກົດດັນຜິດປົກກະຕິ, ການຕິດຂັດຂອງກົນຈັກ, ແລະເຖິງແມ່ນຄວາມເສຍຫາຍຖາວອນຕໍ່ໂຄງສ້າງການລັອກພາເລດສູນ, ເຊິ່ງເພີ່ມເວລາຢຸດອຸປະກອນສໍາລັບການຜະລິດໄຟອອກ.
ຂໍ້ໄດ້ປຽບຂອງການອອກແບບຫຼັກ
· ຜະລິດຈາກເຫຼັກໂຄງສ້າງໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງ ແລະ ປຸງແຕ່ງດ້ວຍການປິ່ນປົວບັນເທົາຄວາມຄຽດ ຫຼັງຈາກເຄື່ອງຈັກຂັດຫຍາບເພື່ອກຳຈັດຄວາມກົດດັນພາຍໃນທີ່ເກີດຈາກການຕັດ.
· ຜິວໜ້າສຳຜັດທີ່ຕິດກັນຂອງຮວງເຂົ້າແມ່ນຜ່ານການຂັດທີ່ຊັດເຈນເພື່ອຮັບປະກັນການເຄື່ອນໄຫວຂອງການເຊື່ອມໂຍງຮອບວຽນທີ່ລຽບງ່າຍ ແລະສ່ວນປະສົມທີ່ຕ່ຳລົງ
· ຟັງຊັນແບບລອຍຕົວເຊື່ອມຕໍ່ໃນຕົວຈະດູດເອົາຄວາມຜິດພາດການຈັດຮຽງນ້ອຍໆທີ່ເກີດຈາກຄວາມທົນທານຕໍ່ການຈັດຕຳແໜ່ງຂອງຫຸ່ນຍົນຊ້ຳໆໃນລະຫວ່າງການຈອດ
· ການປະຕິບັດການປົດລັອກພາເລດແມ່ນຂັບເຄື່ອນໂດຍການເຄື່ອນໄຫວແກນຫຸ່ນຍົນ, ການກໍາຈັດຮາດແວເສີມພະລັງງານຂອງນໍ້າ.
· ເຂົ້າກັນໄດ້ໂດຍກົງກັບພາເລດມາດຕະຖານ UPC-series zero-point
ຄໍາຕິຊົມຈາກຜູ້ປະສົມປະສານເຊນອັດຕະໂນມັດຫຼາຍອັນຢືນຢັນວ່າແຂນເຊື່ອມຕໍ່ນີ້ປັບປຸງການຕິດຕັ້ງປາຍແຂນຂອງຫຸ່ນຍົນ, ຕັດປະລິມານອຸປະກອນເສີມອຸປະກອນຕໍ່ຂ້າງ, ແລະເສີມສ້າງຄວາມຫນ້າເຊື່ອຖືຂອງການແລກປ່ຽນ pallet ອັດຕະໂນມັດພາຍໃຕ້ການຜະລິດທີ່ບໍ່ມີວົງຈອນຍາວ.
ຄ່າແອັບພລິເຄຊັນ
ໃນຖານະເປັນອົງປະກອບການປະຕິບັດການຫັນປ່ຽນກົນຈັກສໍາລັບຫນ່ວຍການປ່ຽນແປງໄວຂອງຫຸ່ນຍົນ end-effector, JWGRIP UPC Hinge Linkage Arm ສໍາລັບ Robot Quick Change Tool Changer ແມ່ນມີຈຸດປະສົງທີ່ສ້າງຂຶ້ນເພື່ອຈັບຄູ່ກັບຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວຫຸ່ນຍົນ UPC ມາດຕະຖານ. ມັນແກ້ໄຂບັນຫາການຫັນປ່ຽນຂອງ swing ແລະ posture ການຊົດເຊີຍຄວາມທ້າທາຍອັນລະອຽດລະຫວ່າງວາລະສານເຄື່ອງມືແລະຫຸ່ນຍົນ end effectors.
ໃນລະຫວ່າງຮອບວຽນການປ່ຽນແປງເຄື່ອງມືອັດຕະໂນມັດຂອງຫຸ່ນຍົນ, ການບ່ຽງເບນຂອງການຈັດຕໍາແຫນ່ງແມ່ນເກືອບບໍ່ສາມາດຫຼີກລ່ຽງໄດ້, ເກີດຂຶ້ນຈາກຄວາມທົນທານຕໍ່ການຈັດຕໍາແຫນ່ງຮ່ວມກັນຂອງຫຸ່ນຍົນ, ການຊົດເຊີຍການຕິດຕັ້ງເຄື່ອງມື-ວາລະສານ, ແລະການເຫນັງຕີງຂອງການຕິດຕັ້ງພາຍໃຕ້ນໍ້າໜັກຕົນເອງ. ໂຄງສ້າງການເຊື່ອມຕໍ່ຄົງທີ່ແຂງກະດ້າງຈະສ້າງຜົນກະທົບທີ່ຮຸນແຮງໃນເວລາຈອດ.
ຜົນສະທ້ອນເລັກນ້ອຍ: ການປ່ຽນແປງໄວຂອງແຜ່ນທີ່ຕັ້ງຂອງ pin ຂັດແລະການຕິດຂັດ
ຜົນສະທ້ອນທີ່ຮ້າຍແຮງ: ຄວາມເສຍຫາຍຂອງຕົວຫຼຸດຜ່ອນຫຸ່ນຍົນ, ການທໍາລາຍຂອງອຸປະກອນລັອກພາຍໃນທີ່ປ່ຽນແປງໄວ, ຊີວິດການບໍລິການສັ້ນລົງສໍາລັບລະບົບການປ່ຽນແປງໄວທັງຫມົດ.
ການເຊື່ອມໂຍງແບບເຄັ່ງຄັດແບບດັ້ງເດີມມີສູນຄວາມອາດສາມາດຊົດເຊີຍການເລື່ອນເປັນລ່ຽມ, ເຊິ່ງເຮັດໃຫ້ຄວາມຕ້ອງການທີ່ເຄັ່ງຄັດທີ່ສຸດກ່ຽວກັບຄວາມແມ່ນຍໍາການຕິດຕັ້ງ fixture. ເຖິງແມ່ນວ່າການຕິດຂັດເລັກນ້ອຍຈະເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫລວໃນການຈອດຢູ່ບ່ອນຈອດລົດ ແລະການອຸດຕັນທາງກົນຈັກໃນລະຫວ່າງການນຳໃຊ້ໂຄງການ.
JWGRIP hinge linkage arm ໃຊ້ສະຖາປັດຕະຍະກໍາການເຊື່ອມໂຍງ hinge-swing ພິເສດ. ໃນຂະນະທີ່ຮັກສາຄວາມເຂັ້ມງວດຂອງໂຄງສ້າງໂດຍລວມສູງ, ມັນສະຫນອງການຊົດເຊີຍການເລື່ອນທີ່ສາມາດປັບໄດ້:
ການບ່ຽງເບນຂອງຕໍາແໜ່ງການຊົດເຊີຍໃນລະຫວ່າງການຈອດ ແລະ buffer ຜົນບັງຄັບໃຊ້ກົນຈັກ
ຜ່ອນຄາຍຄວາມຕ້ອງການຄວາມຊັດເຈນສໍາລັບຫຸ່ນຍົນແລະຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວ
ຮັບຮູ້ການຈັດວາງບ່ອນຈອດຂອງເຄື່ອງມືທີ່ປັບຕົວໄດ້ດ້ວຍຕົນເອງ ແລະ ການເຄື່ອນໄຫວຈັບ ແລະ ປ່ອຍຫຸ່ນຍົນທີ່ລຽບງ່າຍ
ດຸ່ນດ່ຽງຂໍ້ມູນສະເພາະຂອງນ້ຳໜັກເບົາ ແລະ ຄວາມແຮງກົນຈັກເພື່ອຕອບສະໜອງການຈຳກັດການໂຫຼດທ້າຍຂອງຫຸ່ນຍົນ
UPC Hinge Linkage Arm ສໍາລັບຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວຫຸ່ນຍົນແມ່ນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບການປ່ຽນເຄື່ອງມື-ວາລະສານ, ການສະຫຼັບຫຼາຍເຄື່ອງມື ແລະວຽກງານເລືອກແລະສະຖານທີ່ອັດຕະໂນມັດ. ມັນຊ່ວຍຫຼຸດປະລິມານການເຮັດວຽກຂອງການແກ້ໄຂຂໍ້ບົກພ່ອງໃນເວັບໄຊ ແລະເພີ່ມຄວາມໝັ້ນຄົງ ແລະຊີວິດການບໍລິການຂອງຂະບວນການເຮັດວຽກທີ່ປ່ຽນແປງໄວຂອງຫຸ່ນຍົນ. ມັນເຮັດຫນ້າທີ່ເປັນອຸປະກອນເຊື່ອມຕໍ່ກົນຈັກທີ່ສໍາຄັນສໍາລັບການກໍ່ສ້າງສະຖານີເຮັດວຽກທີ່ປ່ຽນແປງໄວຂອງຫຸ່ນຍົນທີ່ສອດຄ່ອງກັບ JWGRIP UPC.
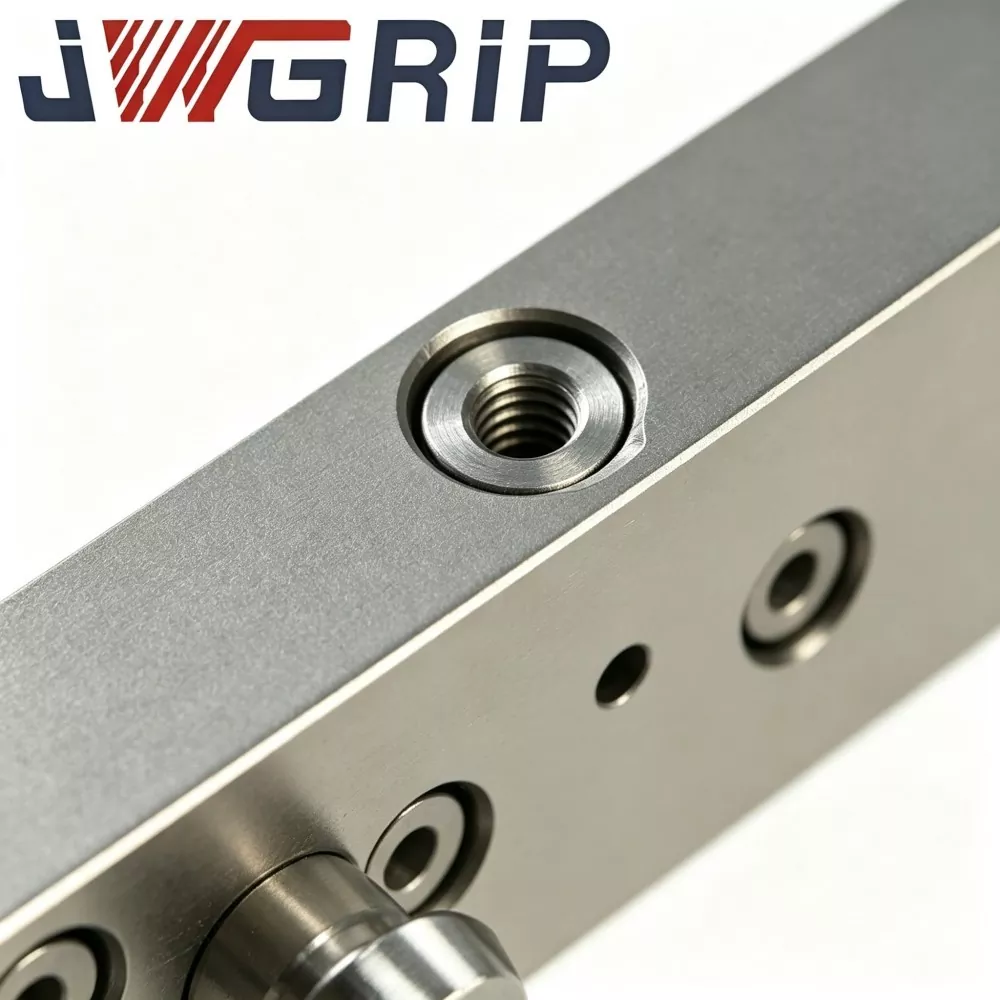
ການຈັດວາງໂຄງສ້າງພາຍໃນ
JWGRIP UPC Hinge Linkage Arm ແມ່ນປະກອບມາຈາກຫຼາຍໂມດູນຫຼັກ: ຮ່າງກາຍເຊື່ອມຕໍ່ຕົ້ນຕໍ, ຂໍ້ຕໍ່ຫມຸນ dual-hinge, UPC-ມາດຕະຖານການປ່ຽນແປງໄວ docking flange, ຖານ mounting, ຈໍາກັດໂຄງສ້າງຢຸດ, ເຊັ່ນດຽວກັນກັບການປະກອບ lubrication- sealing.
ຮ່າງກາຍເຊື່ອມຕໍ່ຕົ້ນຕໍ: ເຄື່ອງຈັກອະລູມິນຽມຊັ້ນສູງທີ່ມີຄວາມເຂັ້ມແຂງສູງໃນອາວະກາດ
Hinge rotary shafts: ເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງປະມວນຜົນດ້ວຍ quenching & tempering ການປິ່ນປົວຄວາມຮ້ອນ
ແຕ່ລະ shaft rotating ແມ່ນເຫມາະກັບພຸ່ມໄມ້ທີ່ທົນທານຕໍ່ການສວມໃສ່ບວກກັບໂຄງສ້າງປະທັບຕາກັນຝຸ່ນ, ສະກັດກັ້ນການຕັດ coolant, ຝຸ່ນໃນກອງປະຊຸມແລະ chip ໂລຫະຈາກການເຂົ້າໄປໃນຄູ່ friction rotary.
ການໂຕ້ຕອບຫນຶ່ງເຊື່ອມຕໍ່ໄປສູ່ການປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວຫຸ່ນຍົນ; ປາຍກົງກັນຂ້າມເຊື່ອມຕໍ່ກັບເຄື່ອງມື - ວາລະສານດ້ານຂ້າງຫຼືຕົວດັດແປງເຄື່ອງມື
ກົນໄກການເຮັດວຽກ
1. ເມື່ອຫຸ່ນຍົນປະຕິບັດການເຄື່ອນໄຫວປ່ຽນເຄື່ອງມື, ຫຸ່ນຍົນ end effector ຈະຂັບແຂນເຊື່ອມຕໍ່ທັງໝົດ.
2. ໃນຂັ້ນຕອນການປ່ຽນທ່າເຮືອທີ່ປ່ຽນແປງໄວ, ຂໍ້ຕໍ່ຮວງເຂົ້າເຮັດໃຫ້ການເລື່ອນລອຍຢູ່ໃນຂອບເຂດມຸມມຸມທີ່ກຳນົດໄວ້ລ່ວງໜ້າເພື່ອຕ້ານກັບຄວາມຜິດພາດການຈັດຕຳແໜ່ງ ແລະການຈັດວາງການຕິດຕັ້ງທີ່ຜິດພາດ. ການຊົດເຊີຍແບບເລື່ອນພຽງແຕ່ເປີດໃຊ້ໃນລະຫວ່າງການຈັດວາງບ່ອນຈອດເຮືອ.
3. ເມື່ອການປ່ຽນແປງການລັອກແບບດ່ວນສຳເລັດແລ້ວ, ໂຄງສ້າງການຈຳກັດການຢຸດຈະຕິດ ແລະ ລັອກຂໍ້ຕໍ່ຂອງແຜ່ນພັບ. ແຂນເຊື່ອມຕໍ່ປ່ຽນເປັນສະຖານະແຂງດ້ວຍການເຄື່ອນໄຫວ swing ທັງຫມົດຖືກປິດ, ຮັບປະກັນ posture ເຄື່ອງມືທີ່ຫມັ້ນຄົງຕະຫຼອດຂະບວນການເຄື່ອງຈັກຕໍ່ມາ.
ຄວາມເຂັ້ມແຂງດ້ານການແຂ່ງຂັນຫຼັກ
1. ±3° ການອອກແບບການຊົດເຊີຍການຊົດເຊີຽຂອງດອກເບັ້ຍເລື່ອນ ດູດເອົາການບ່ຽງເບນຂອງການຈັດຕຳແໜ່ງຫຸ່ນຍົນ ແລະການຈັດວາງການຕິດຕັ້ງທີ່ຜິດພາດ, buffers ແຮງຂັດກັນ. ປ້ອງກັນຄວາມເສຍຫາຍຈາກການປະທະກັນຢ່າງໜັກຕໍ່ແຜ່ນທີ່ປ່ຽນໄວ ແລະຕົວຫຼຸດຫຸ່ນຍົນ, ແລະຊ່ວຍຜ່ອນມາດຕະຖານຄວາມແມ່ນຍໍາໃນການຕິດຕັ້ງຢູ່ບ່ອນ.
2. ການກຳນົດຄ່າວັດສະດຸປະສົມນ້ຳໜັກເບົາແຕ່ມີຄວາມເຂັ້ມແຂງສູງ Aerospace-grade ໂລຫະປະສົມອາລູມີນຽມທີ່ມີຄວາມເຂັ້ມແຂງສູງສຳລັບຕົວເຊື່ອມຕໍ່ຊ່ວຍຫຼຸດພາລະການໂຫຼດທ້າຍຂອງຫຸ່ນຍົນ. ປ່ຽງເຫຼັກກ້າທີ່ເຮັດດ້ວຍຄວາມຮ້ອນໃຫ້ຄວາມທົນທານຕໍ່ການສວມໃສ່ ແລະທົນທານຕໍ່ແຮງບິດ, ມີຄວາມດຸ່ນດ່ຽງທີ່ດີທີ່ສຸດລະຫວ່າງນ້ຳໜັກເບົາ ແລະ ຄວາມທົນທານຂອງໂຄງສ້າງ.
3. ກົນໄກການຢຸດການຂີດຈຳກັດໃນຕົວແບບມີສ່ວນຮ່ວມ Swing ລະດັບອິດສະລະຈະລັອກໂດຍອັດຕະໂນມັດທັນທີຫຼັງຈາກການຈອດ ແລະລັອກສຳເລັດ. ຮັກສາຄວາມແຂງແກ່ນຢ່າງເຕັມທີ່ໃນສະພາບເຄື່ອງຈັກແລະລົບລ້າງການສັ່ນຂອງເຄື່ອງມື. ມັນລວມເອົາການຊົດເຊີຍແບບເລື່ອນແບບ docking-phase ແລະຄວາມເຂັ້ມງວດສູງຂອງການປຸງແຕ່ງໃນຫນຶ່ງຫນ່ວຍ.
4. ແຜ່ນຮອງພຸ່ມໄມ້ໝູນວຽນທີ່ປະທັບຕາດ້ວຍຝຸ່ນລະລາຍ ແຍກຊິບໂລຫະ, ຕັດນ້ຳ ແລະຝຸ່ນຈາກໂຮງງານ. ຫຼີກເວັ້ນການອຸດຕັນຄູ່ rotary hinge ແລະເລັ່ງການຂັດ. ເຫມາະກັບສະພາບແວດລ້ອມເຄື່ອງຈັກໃນກອງປະຊຸມທີ່ຮຸນແຮງ ແລະຍືດອາຍຸການບໍລິການຂອງແຂນເຊື່ອມຕໍ່.
5. ສ່ວນຕິດຕໍ່ການ docking flange ມາດຕະຖານ UPC ເຊື່ອມຕໍ່ຢ່າງບໍ່ຢຸດຢັ້ງກັບ JWGRIP UPC ຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວຂອງຫຸ່ນຍົນໂດຍບໍ່ມີການເຮັດວຽກການດັດແປງ flange ເພີ່ມເຕີມ. ການຕິດຕັ້ງແລະການທົດແທນທີ່ງ່າຍດາຍ, ເຫມາະສົມກັບການແກ້ໄຂບັນຫາການປ່ຽນແປງໄວໃນຕະຫຼາດ.
6. ບໍລິການປັບແຕ່ງແບບບໍ່ເປັນມາດຕະຖານ OEM ແບບຍືດຫຍຸ່ນ ຄວາມຍາວຂອງແຂນ, ມຸມການຊົດເຊີງແກວ່ງ, ການຈັດວາງຮູສຽບໜ້າແປນ ແລະຄວາມອາດສາມາດໂຫຼດໄດ້ທັງໝົດສາມາດປັບປ່ຽນໄດ້. ການແກ້ໄຂແບບກຳນົດເອງສະໜັບສະໜູນແບບຫຸ່ນຍົນທີ່ແຕກຕ່າງກັນ ແລະຄວາມຕ້ອງການການຈັດວາງເຄື່ອງມື-ວາລະສານ.
ສະຖານະການຄໍາຮ້ອງສະຫມັກ
1. ສະຖານີເຮັດວຽກອັດຕະໂນມັດແບບຍືດຫຍຸ່ນ FMS ຫຸ່ນຍົນປະຕິບັດການສະຫຼັບແບບໝູນວຽນອັດຕະໂນມັດສຳລັບອຸປະກອນຫຼາຍອັນ ແລະພາເລດ. ຈັບຄູ່ກັບ JWGRIP UPC ຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວ, ມັນເອົາຊະນະຄວາມຫຍຸ້ງຍາກໃນການຈັດວາງ docking ທີ່ສ້າງຂຶ້ນໂດຍການຕິດຕັ້ງເຄື່ອງມື - ວາລະສານ.
2. CNC ຫຸ່ນຍົນໂຫຼດ & ໂຫຼດຈຸລັງ ຫຸ່ນຍົນຈັດການ pallets fixture ສໍາລັບການໂອນ pallet ໃນເຄື່ອງຈັກ. ແຂນເຊື່ອມຕໍ່ hinge ດູດເອົາຜົນກະທົບ docking ແລະປັບປຸງຄວາມຕໍ່ເນື່ອງ & ຄວາມຫມັ້ນຄົງສໍາລັບການດໍາເນີນງານການປ່ຽນແປງການຜະລິດ.
3. ວາລະສານເຄື່ອງມືຫຸ່ນຍົນ ສະຖານີການຫັນປ່ຽນ buffer ຫຸ່ນຍົນດຶງເອົາເຄື່ອງມືທີ່ຫຼາກຫຼາຍຈາກວາລະສານຫຼາຍເຄື່ອງມືຊ້ຳໆ. ທົນທານຕໍ່ຄວາມຜິດພາດໃນການຕິດຕັ້ງເຄື່ອງມື-ວາລະສານ ແລະຕັດຄວາມຖີ່ຂອງການຂັດຂ້ອງ.
4. ສາຍການຜະລິດສະຫຼັບແມ່ພິມ ແລະເຄື່ອງຕິດຕັ້ງອັດຕະໂນມັດ ເຮັດການສະຫຼັບອັດຕະໂນມັດສຳລັບແມ່ພິມ, ການໃສ່ແມ່ພິມ ແລະ jigs. ຫຼຸດແຮງງານໃນການແກ້ບັນຫາຢູ່ບ່ອນ ແລະຫຼຸດຮອບວຽນການເຮັດວຽກຂອງສະຖານີ.
5. Retrofit ສໍາລັບອຸປະກອນອັດຕະໂນມັດທີ່ບໍ່ໄດ້ມາດຕະຖານ ເພີ່ມຟັງຊັນຄວາມເຂົ້າກັນໄດ້ແບບລອຍໃຫ້ກັບຕົວກະຕຸ້ນຫຸ່ນຍົນທີ່ມີຢູ່. ບໍ່ຈໍາເປັນຕ້ອງປ່ຽນຊຸດປະກອບການປ່ຽນແປງໄວທັງຫມົດ.
ຂັ້ນຕອນການຕິດຕັ້ງ
1. ກ່ອນການຕິດຕັ້ງ, ເຊັດໜ້າຕິດຕໍ່ຂອງ UPC ແປນປ່ຽນດ່ວນ ແລະ ແຜ່ນເຊື່ອມຕໍ່-ແຂນ. ລ້າງຊິບແລະນໍ້າມັນປົນເປື້ອນ, ບັນລຸພື້ນຜິວທີ່ຮາບພຽງ. ປ້ອງກັນຄວາມກົດດັນເພີ່ມເຕີມຂອງ hinge ທີ່ເກີດຈາກ mounting tilted.
2. ຮັດສາຍປະຕູເຊື່ອມຕໍ່ໜ້າແປນຢ່າງເຂັ້ມງວດຕາມຄ່າແຮງບິດທີ່ລະບຸໄວ້. ຕ້ອງຫ້າມການຍຶດແຮງບິດເກີນກຳນົດ, ເພື່ອຫຼີກເວັ້ນການເຊື່ອມຕົວຂອງແຂນ ແລະ ການຕິດຂັດ.
3. ຫຼັງການປະກອບ, ແກວ່ງແຂນເຊື່ອມຕໍ່ດ້ວຍມືເພື່ອກວດເບິ່ງການເຄື່ອນໄຫວຂອງແຜ່ນພັບເຮັດວຽກໄດ້ຢ່າງຄ່ອງແຄ້ວໂດຍບໍ່ຕິດ. ຢືນຢັນໂຄງສ້າງການຈຳກັດການຢຸດເຮັດວຽກເປັນປົກກະຕິ
4. ສຳເລັດການສອນການດີບັກຫຸ່ນຍົນ. ຕັ້ງຄ່າຄວາມໄວວິທີການເຂົ້າຈອດທີ່ສົມເຫດສົມຜົນ. ຫ້າມການຈອດທີ່ມີຄວາມແຮງທີ່ມີຄວາມໄວສູງ, ເພື່ອຫຼີກເວັ້ນການເກີນມຸມການຊົດເຊີຍ hinge ແລະຄວາມສ່ຽງຕໍ່ການໂຫຼດເກີນ.
5. ຫຼັງຈາກຂັ້ນຕອນການລັອກການປ່ຽນແປງດ່ວນສຳເລັດແລ້ວ, ກວດສອບວ່າກົນໄກການຈຳກັດການຢຸດໄດ້ລັອກການເຊື່ອມຕໍ່-ແຂນ swing ເສລີພາບ ແລະບໍ່ມີການສັ່ນສະເທືອນຂອງເຄື່ອງມື, ຈາກນັ້ນທ່ານອາດຈະເລີ່ມເຮັດວຽກງານ ຫຼືວຽກເຄື່ອງຈັກ.
6. ປະຕິບັດການບຳລຸງຮັກສາຕາມປົກກະຕິ: ຫຼໍ່ຫຼອມຈຸດລະບາຍຄວາມຮ້ອນຂອງສົ້ນບານຕາມກຳນົດເວລາ. ລ້າງ chip buildup ອ້ອມຮອບພາກສ່ວນປະທັບຕາ shaft. ກວດເບິ່ງສະພາບການສວມໃສ່ພຸ່ມໄມ້ໃນເວລາທີ່ການກະທໍາ swing hinge ປ່ຽນເປັນຊ້າ.
7. ບໍ່ເຄີຍດໍາເນີນການຕັດ ຫຼື ການປະມວນຜົນທີ່ໜັກໜ່ວງ ກ່ອນທີ່ຈະປິດການປ່ຽນແປງໄວ. ປົກປ້ອງຂໍ້ຕໍ່ hinge ຈາກການໂຫຼດຂອງ torque ຂ້າງແລະປ້ອງກັນບໍ່ໃຫ້ linkage-arm ຄວາມເສຍຫາຍຖາວອນ.
ຄູ່ມືການວິນິດໄສ ແລະການແກ້ໄຂຄວາມຜິດ
1. ປະກົດການຜິດປົກກະຕິ: ຄວາມລົ້ມເຫຼວຂອງການຈອດເລື້ອຍໆ & ກົນຈັກຕິດຂັດໃນລະຫວ່າງການປ່ຽນແປງໄວຂອງຫຸ່ນຍົນ.
ສາເຫດທີ່ເປັນໄປໄດ້: ຂອບເຂດການຊົດເຊີຍ swing hinge ບໍ່ພຽງພໍ; ການບ່ຽງເບນເສັ້ນທາງການສອນຫຸ່ນຍົນຫຼາຍເກີນໄປ; skewed flange mounting; ຊິບໂລຫະຕິດຢູ່ໃນ shafts hinge
ມາດຕະການຕ້ານ: ກວດສອບການປະຕິບັດ swing hinge ປົກກະຕິ; optimize trajectory motion ຫຸ່ນຍົນ; re-calibrate flange ຂະຫນານ; ເຮັດຄວາມສະອາດຊິ້ນສ່ວນຂອງຊິບຢູ່ອ້ອມຮອບພື້ນທີ່ປະທັບຕາຂອງ shaft
2. ປະກົດການຜິດປົກກະຕິ: ເຄື່ອງມືສັ່ນສະເທືອນເກີດຂຶ້ນຫຼັງຈາກການເຄື່ອນໄຫວລັອກ
ສາເຫດທີ່ເປັນໄປໄດ້: ກົນໄກການຈໍາກັດການຢຸດເຊົາການມີສ່ວນຮ່ວມບໍ່ຄົບຖ້ວນ; ຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວ UPC ບໍ່ໄດ້ລັອກຢ່າງເຕັມສ່ວນ; Flange mounting bolts ວ່າງ
ມາດຕະການຕ້ານ: ກວດກາການມີສ່ວນຮ່ວມຢ່າງເຕັມທີ່ຂອງໂຄງສ້າງການຢຸດເຊົາ; ກວດເບິ່ງຄືນ UPC ການປ່ຽນແປງສະຖານະການລັອກດ່ວນ; re-torque flange bolts ການເຊື່ອມຕໍ່
3. ປະກົດການຜິດປົກກະຕິ: ການແກວ່ງແຂນຂາແຂງ ຫຼືຕິດໝົດ
ສາເຫດທີ່ເປັນໄປໄດ້: chip & cutting coolant ເຈາະ hinge bushing; ພຸ່ມໄມ້ພັຍອົງປະກອບ; rotating shaft deformation
ມາດຕະການຕ້ານການ: disassemble ແລະລ້າງອອກສິ່ງປົນເປື້ອນ hinge ພາຍໃນ; ທົດແທນພຸ່ມໄມ້ທີ່ສວມໃສ່; ແທນທີ່ແຂນເຊື່ອມຕໍ່ທີ່ສົມບູນຖ້າການຜິດປົກກະຕິຂອງ shaft ປາກົດ
4. ປະກົດການຜິດປົກກະຕິ: ການເຊື່ອມແຂນ-ແຂນຜິດຮູບ ຫຼືເສຍຫາຍຮອຍແຕກ
ສາເຫດທີ່ເປັນໄປໄດ້: ການໂຫຼດປະຕິບັດການເກີນອັດຕາໂຫຼດສູງສຸດ; ຜົນກະທົບ docking ຮຸນແຮງ; ແຮງບິດຕັດທີ່ນໍາໃຊ້ພາຍໃຕ້ສະພາບຂອງ hinge ປົດລັອກ
ມາດຕະການຕ້ານ: ຢຸດເຊົາການນໍາໃຊ້ແລະປ່ຽນແຂນເຊື່ອມຕໍ່; ປະເມີນຄືນຕົວກໍານົດການໂຫຼດພາກປະຕິບັດ; ໃຫ້ແນ່ໃຈວ່າການສໍາເລັດການລັອກການປ່ຽນແປງໄວກ່ອນທີ່ຈະເລີ່ມຕົ້ນເຄື່ອງຈັກ
ການຫຸ້ມຫໍ່ & ການຈັດສົ່ງ
ການປິ່ນປົວຕ້ານການຂັດຜິວຫນັງແມ່ນໄດ້ຮັບການນໍາໃຊ້ສໍາລັບທຸກ JWGRIP UPC ແຂນເຊື່ອມຕໍ່ hinge. ຕໍາແຫນ່ງ shaft Hinge ແມ່ນເຄືອບດ້ວຍ grease ຕ້ານ rust, ຫຼັງຈາກນັ້ນແຕ່ລະຫນ່ວຍດຽວໄດ້ຖືກບັນຈຸເປັນສ່ວນບຸກຄົນທີ່ມີຖົງປ້ອງກັນ PE.
ຄໍາສັ່ງຂະຫນາດນ້ອຍ batch ແມ່ນ packed ກັບ cartons ຫນັກ. ຄໍາສັ່ງໂຄງການຈໍານວນຫຼາຍໄດ້ຮັບຮອງເອົາກໍລະນີໄມ້ປ້ອງກັນການຊ໊ອກ, ເຫມາະກັບວັດສະດຸ padding buffer, ເຊິ່ງປົກປ້ອງໃບຫນ້າ flange docking ແລະ hinge rotary ປະກອບຕໍ່ຕ້ານຄວາມເສຍຫາຍການຂົນສົ່ງ.
ເອກະສານເຕັກນິກການຕິດຕັ້ງ-commissioning ເຕັມທີ່ແມ່ນກວມເອົາພາຍໃນການຂົນສົ່ງແຕ່ລະຄົນ.
ເວລາການຜະລິດມາດຕະຖານ: 10-17 ມື້ເຮັດວຽກ. ຂໍ້ກໍາຫນົດມາດຕະຖານທີ່ເລືອກໄວ້ຮັກສາຫຼັກຊັບທີ່ກຽມພ້ອມທີ່ຈະຈັດສົ່ງ.
ການປະເມີນຕົວຢ່າງຟຣີແມ່ນມີຢູ່; ຄ່າໃຊ້ຈ່າຍໃນການຂົນສົ່ງຕົວຢ່າງຕ້ອງໄດ້ຮັບການປະຕິບັດໂດຍຜູ້ຊື້.
ຄໍາສັ່ງ OEM ທີ່ບໍ່ແມ່ນ custom ສະຫນັບສະຫນູນການດັດແກ້ສໍາລັບຄວາມຍາວຂອງແຂນ, ມຸມການຊົດເຊີຍເຊັ່ນດຽວກັນກັບຮູບແບບຂຸມ flange.
ສະຫນັບສະຫນູນຫຼັງການຂາຍ
ເອກະສານດ້ານວິຊາການແລະການຊີ້ນໍາອອນໄລນ໌ຫ່າງໄກສອກຫຼີກແມ່ນສະເຫນີໃຫ້ສໍາລັບບັນຫາການຕິດຕັ້ງແລະການມອບຫມາຍ.
ຊິ້ນສ່ວນອາໄຫຼ່ທີ່ສວມໃສ່ໄດ້ເຊັ່ນ: ພຸ່ມໄມ້ hinge ສາມາດຊື້ເປັນເອກະລາດສໍາລັບການທົດແທນພາກສະຫນາມ.
ສໍາລັບຄໍາສັ່ງໂຄງການຈໍານວນຫຼາຍ, ການບໍລິການຄ່ານາຍຫນ້າຢູ່ສະຖານທີ່ສາມາດຈັດລຽງຕາມຄໍາຮ້ອງຂໍ.
FAQ
Q1: ສາມາດ JWGRIP UPC hinge linkage arm bearing machining torque?
A: No. UPC Hinge Linkage Arm ສໍາລັບ Robot Quick Change Tool Changer ພຽງແຕ່ສະຫນອງການຊົດເຊີຍທີ່ເລື່ອນໄດ້ສໍາລັບໄລຍະການປ່ຽນແປງໄວ docking. ຫຼັງຈາກການລັອກ, ໂຄງປະກອບການຢຸດຈໍາກັດການລັອກການເຄື່ອນໄຫວ swing ທັງຫມົດ. ການໂຫຼດການຕັດເຄື່ອງຈັກຕ້ອງໄດ້ຮັບການຮັບຜິດຊອບຢ່າງເຕັມສ່ວນໂດຍ JWGRIP UPC ຕົວປ່ຽນເຄື່ອງມືການປ່ຽນແປງໄວ. ຂໍ້ຕໍ່ຂອງ Hinge ບໍ່ຄວນດໍາເນີນການຕັດແຮງບິດ.
Q2: ການຍົກລະດັບມຸມການຊົດເຊີຍ swing ເປັນໄປໄດ້ບໍ?
A: ມາດຕະຖານມາດຕະຖານມາພ້ອມກັບການຊົດເຊີຍ ± 3°. ມຸມການຊົດເຊີຍທີ່ໃຫຍ່ກວ່າສາມາດຮັບຮູ້ໄດ້ໂດຍຜ່ານການບໍລິການປັບແຕ່ງ OEM. ກະລຸນາສັງເກດວ່າມຸມການຊົດເຊີຍທີ່ຂະຫຍາຍຈະຫຼຸດຜ່ອນຄວາມເຂັ້ມແຂງຂອງໂຄງສ້າງໂດຍລວມ, ການປະເມີນຜົນການສິ້ນສຸດຂອງຫຸ່ນຍົນຈະໄດ້ຮັບຄວາມຕ້ອງການ.
Q3: ມັນສະຫນັບສະຫນູນແຜ່ນການປ່ຽນແປງໄວຂອງຫຸ່ນຍົນທີ່ບໍ່ແມ່ນ UPC ຂອງພາກສ່ວນທີສາມບໍ?
A: ສະບັບມາດຕະຖານຮັບຮອງເອົາ UPC-standard flange interface. ຮູບແບບຮູ flange ທີ່ຖືກປັບແຕ່ງສາມາດຖືກປຸງແຕ່ງເພື່ອປັບລະບົບການປ່ຽນແປງໄວທາງເລືອກ.
Q4: ພຸ່ມໄມ້ທີ່ສວມໃສ່ສາມາດຖືກປ່ຽນແທນແຍກຕ່າງຫາກບໍ?
A: ແມ່ນແລ້ວ. Bushings ຖືກກໍານົດເປັນສ່ວນປະກອບ spareable wearable ແລະສາມາດຈັດຊື້ແລະແລກປ່ຽນສ່ວນບຸກຄົນ. ຖ້າ shaft rotating ທົນທຸກການຜິດປົກກະຕິ, ການປ່ຽນແຂນ linkage ເຕັມແມ່ນຈໍາເປັນ.
Q5: ແຂນເຊື່ອມຕໍ່ນີ້ເຫມາະສົມກັບຄໍາຮ້ອງສະຫມັກຫຸ່ນຍົນທີ່ມີຄ່າຈ້າງຫນັກບໍ?
A: ຮູບແບບມາດຕະຖານສະຫນັບສະຫນູນສູງສຸດ 80 kg ຫຸ່ນຍົນ end-load. ຄວນເລືອກຕົວປ່ຽນແບບກຳນົດເອງທີ່ເສີມສ້າງສຳລັບສະຖານະການໂຫຼດໜັກ. ຢືນຢັນການໃຫ້ຄະແນນສິ້ນສຸດຂອງຫຸ່ນຍົນກ່ອນການເລືອກສຸດທ້າຍສະເໝີ.
ການເລືອກຈຸດອ້າງອີງ
JWGRIP UPC ແຂນເຊື່ອມຕໍ່ hinge ເຮັດຫນ້າທີ່ເປັນຮາດແວກົນຈັກການປ່ຽນແປງແບບເລື່ອນລອຍສໍາລັບລະບົບການປ່ຽນແປງໄວຫຸ່ນຍົນ. ມູນຄ່າຫຼັກຂອງມັນແມ່ນຢູ່ໃນການຊົດເຊີຍຜົນກະທົບ deviation ຕໍາແຫນ່ງຢູ່ໃນຂັ້ນຕອນຂອງການ docking ແລະການຫຼຸດຜ່ອນຄວາມຫຍຸ້ງຍາກ debugging ສໍາລັບສະຖານີເຮັດວຽກອັດຕະໂນມັດຫຸ່ນຍົນ.
ຢືນຢັນການຈັດອັນດັບການໂຫຼດຕົວຈິງຂອງຫຸ່ນຍົນກ່ອນ; ບໍ່ເຄີຍໄປເກີນຄວາມອາດສາມາດການໂຫຼດການຈັດອັນດັບຜະລິດຕະພັນ.
ກວດສອບການເຊື່ອມຕໍ່ແຜ່ນດິນແດນກົງກັບສະເພາະມາດຕະຖານ UPC.
ສໍາລັບໂຄງການທີ່ມີການຕິດຕັ້ງ fixture ຂະຫນາດໃຫຍ່, ທ່ານອາດຈະພິຈາລະນາມຸມ swing-compensation ຂະຫນາດໃຫຍ່ທີ່ເຮັດເອງ, ໃນຂະນະທີ່ຄວາມເຂັ້ມງວດຂອງໂຄງສ້າງໂດຍລວມຕ້ອງໄດ້ຮັບການປະເມີນຢ່າງສົມບູນ.
ຈັດລໍາດັບຄວາມສໍາຄັນຂອງຫນ່ວຍສໍາເລັດຮູບທີ່ປະກອບດ້ວຍການປະທັບຕາກັນຝຸ່ນແລະໂຄງສ້າງການຢຸດເຊົາການປະສົມປະສານ. ຫຼີກເວັ້ນການເຊື່ອມຕໍ່ແບບງ່າຍດາຍທີ່ບໍ່ມີການປ້ອງກັນ, ເຊິ່ງຈະປະເຊີນກັບການສວມໃສ່ hinge ໄວພາຍໃຕ້ສະພາບແວດລ້ອມກອງປະຊຸມທີ່ເຕັມໄປດ້ວຍຝຸ່ນ, chip.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ