ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






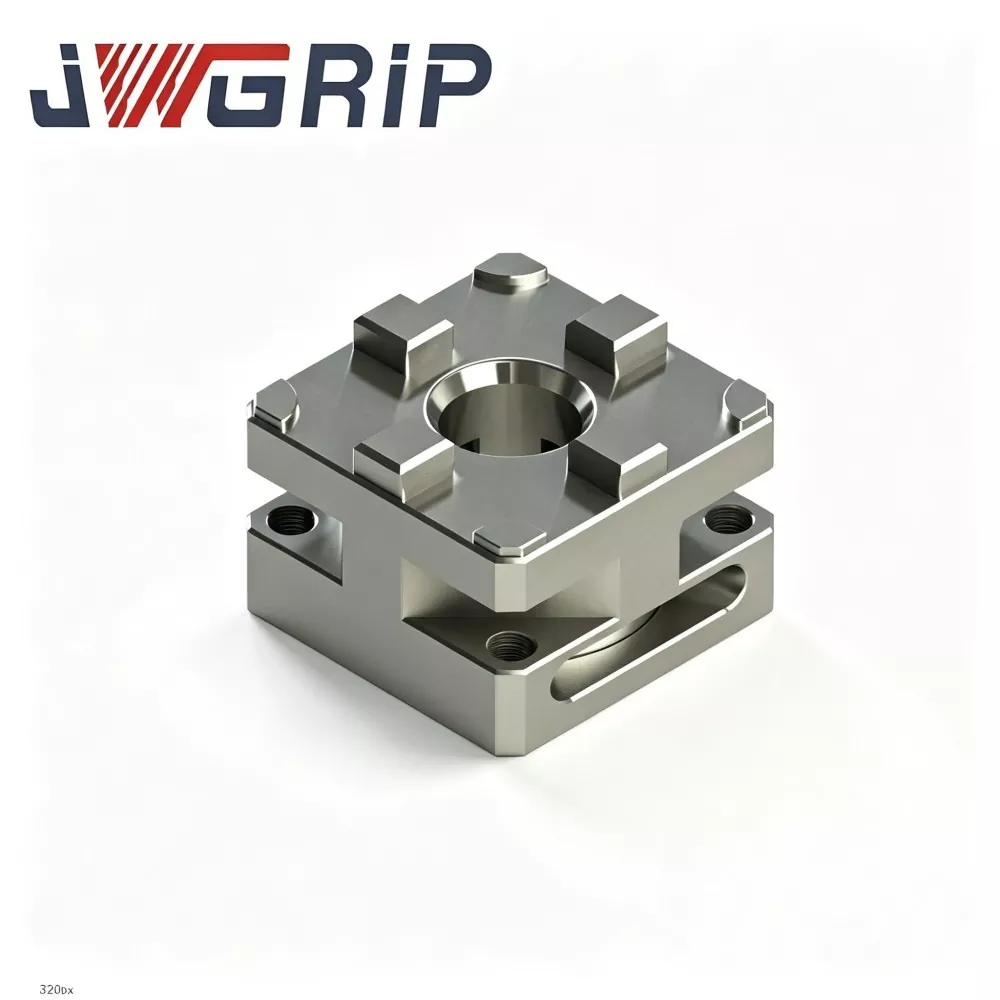
R-Type D100 ຄູ່ມື EDM Chuck
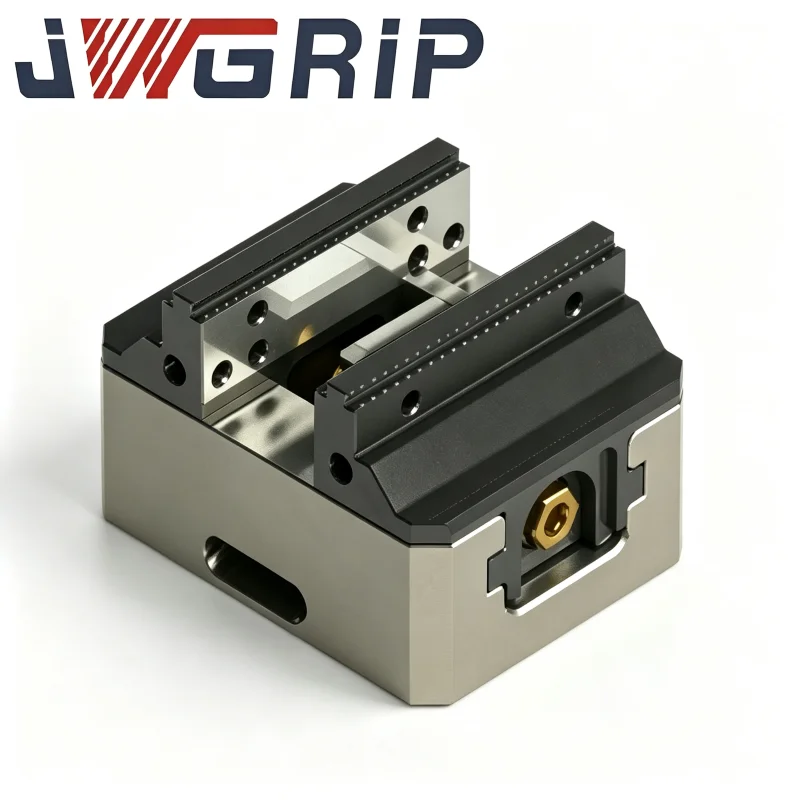
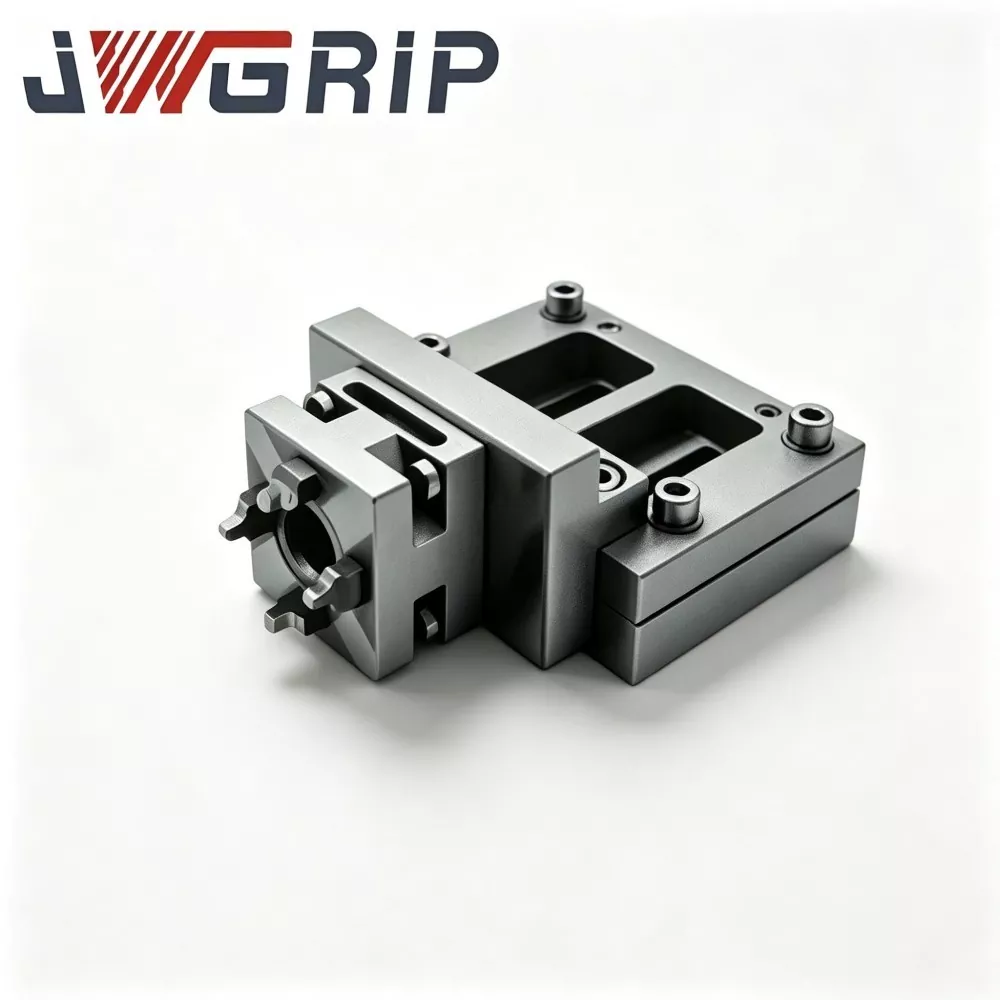
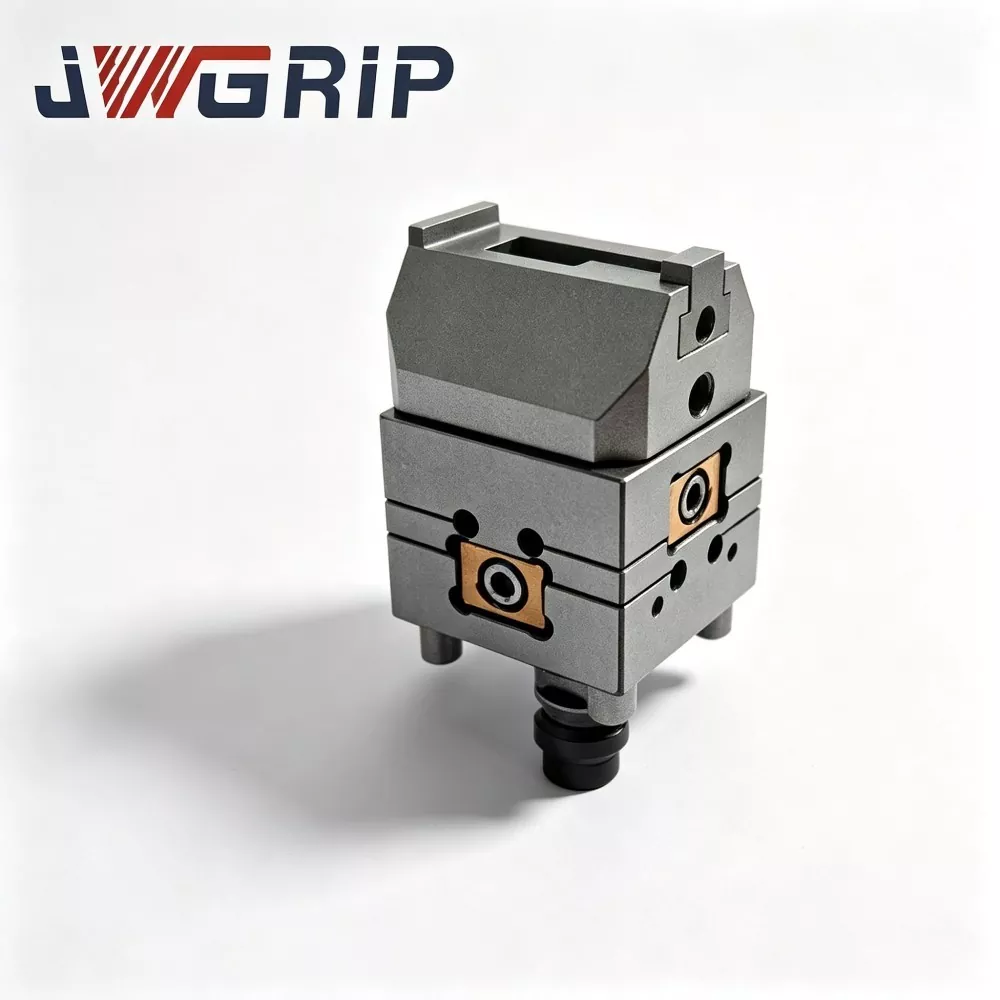
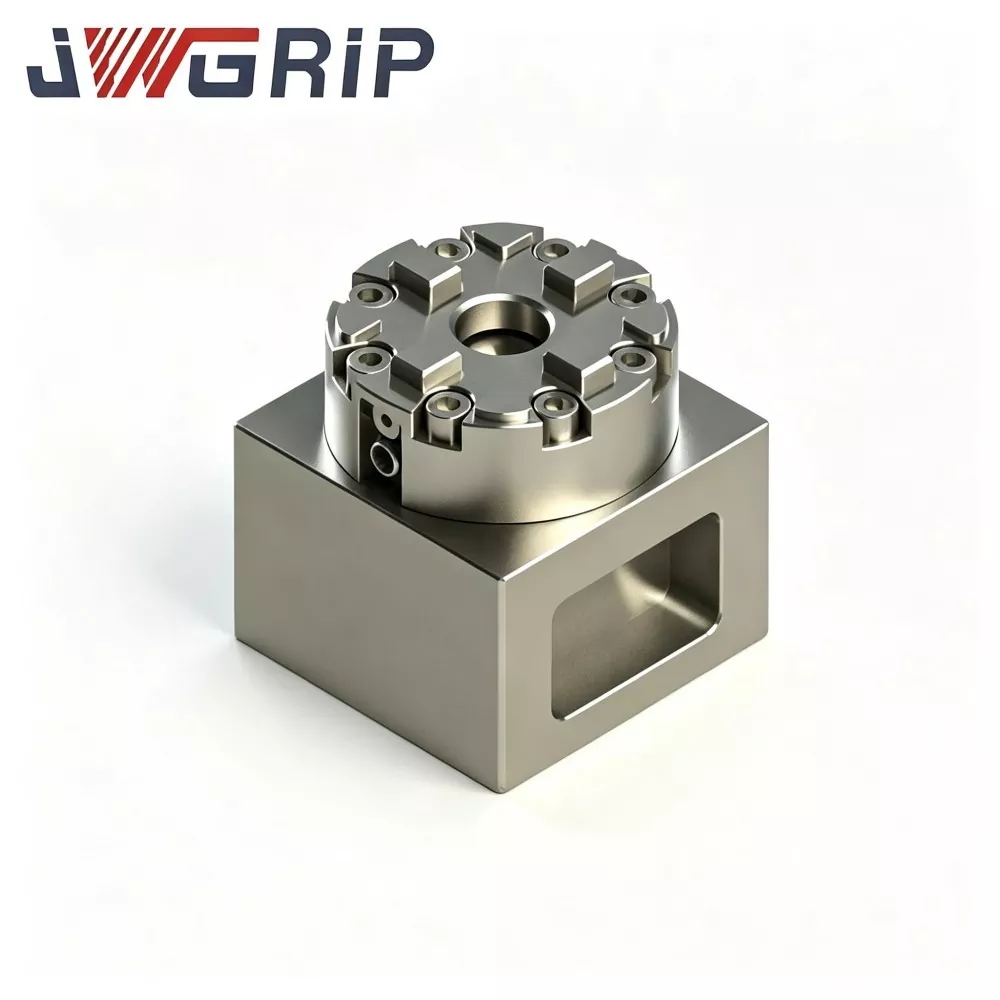
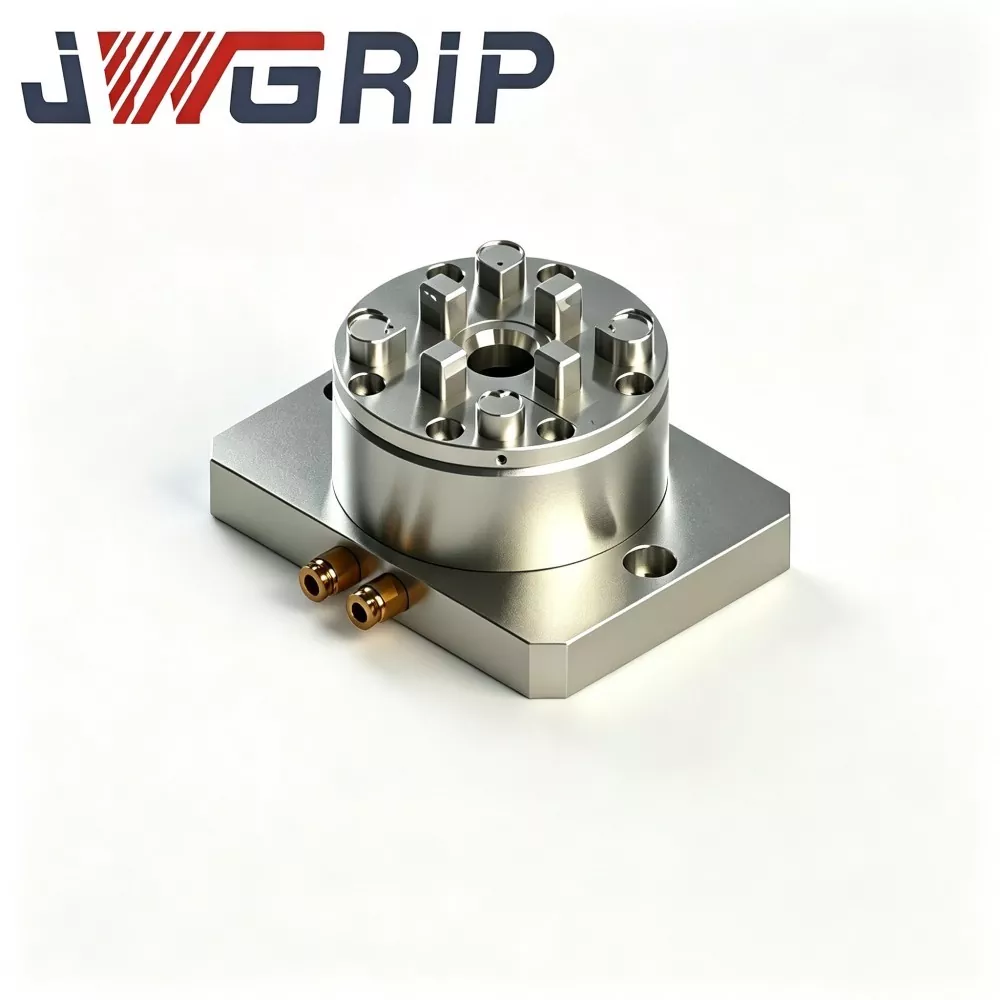
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type D100 Manual EDM Chuck ໃນປະເທດຈີນ, ມີຮູບແບບມາດຕະຖານຢ່າງເຕັມທີ່ຢູ່ໃນຫຼັກຊັບແລະສະຫນັບສະຫນູນການສັ່ງຊື້ Bulk Order ທົ່ວໂລກສໍາລັບການຍື່ນສະເຫນີໂຄງການແລະການດໍາເນີນການທົດລອງ batch. ມັນເປັນອຸປະກອນຍຶດຕິດ datum ຄູ່ມືແບບປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບການ sinker EDM, ການຜະລິດເຄື່ອງຕາຍແລະຫຼາຍສະຖານີ electrode presetting workshops. ການຮັບຮອງເອົາໂຄງປະກອບການ locking ກົນຈັກທັງຫມົດໂດຍບໍ່ມີການເພິ່ງພາອາໄສແຫຼ່ງອາກາດ pneumatic, ມັນປະສົມປະສານການປະຕິບັດການຍຶດຄູ່ມືທີ່ຫມັ້ນຄົງແລະຫນ້າທີ່ຕັ້ງຕໍາແຫນ່ງ concentricity ຄວາມແມ່ນຍໍາສູງເຂົ້າໄປໃນຫນ່ວຍດຽວ.
ຄູ່ມື R-Type D100 ທີ່ມີປະສິດທິພາບສູງນີ້ EDM Chuck ກໍ່ສ້າງດ້ວຍເຫຼັກໂລຫະປະສົມຕ້ານການສະນິດທີ່ແຂງ, ມີຜົນຜະລິດທີ່ຍຶດຫມັ້ນ, ຄວາມສອດຄ່ອງຂອງຄວາມເຂັ້ມຂົ້ນທີ່ດີເລີດແລະປະສິດທິພາບຕ້ານການຂັດຂີ້ເຫຍື້ອໃນໄລຍະຍາວທີ່ໂດດເດັ່ນພາຍໃຕ້ວົງຈອນການລັອກຄູ່ມືເລື້ອຍໆ. ພື້ນຜິວທີ່ຕັ້ງຫຼັກຮັບຮອງເອົາເທກໂນໂລຍີການຂັດຄວາມແມ່ນຍໍາຂອງ clamping ໃນເວລາດຽວ, ແລະຮ່າງກາຍທັງຫມົດໄດ້ຮັບການປິ່ນປົວດ້ວຍການແຂງຕົວແບບປະສົມປະສານເພື່ອເພີ່ມຄວາມສາມາດປ້ອງກັນ rust ແລະທົນທານຕໍ່ການສວມໃສ່, ປັບຕົວຢ່າງເຕັມສ່ວນກັບສະພາບແວດລ້ອມກອງປະຊຸມ EDM ທີ່ຊຸ່ມຊື່ນແລະນ້ໍາເຢັນ. ແຕກຕ່າງຈາກ chucks ຄູ່ມືແບບດັ້ງເດີມທີ່ມີການຂະຫຍາຍການເກັບກູ້ໄດ້ງ່າຍແລະການທໍາລາຍຄວາມຖືກຕ້ອງ, ມັນຫລີກລ້ຽງການບ່ຽງເບນຂອງຕໍາແຫນ່ງທີ່ເກີດຈາກການສວມໃສ່ຂອງອົງປະກອບແລະການເຫນັງຕີງຂອງຄວາມກົດດັນອາກາດ.
ມັນມີປະສິດທິພາບຫຼຸດຜ່ອນເວລາການປັບຕົວຊ່ວຍທີ່ບໍ່ແມ່ນການຕັດ, ເຮັດໃຫ້ວົງຈອນການທົດແທນ electrode ສັ້ນລົງແລະຮັກສາຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງທີ່ສອດຄ່ອງສໍາລັບການປຸງແຕ່ງ electrode ຫຼາຍຊະນິດ. ສາມາດໃຊ້ໄດ້ຢ່າງກວ້າງຂວາງສໍາລັບເຄື່ອງຈັກ sinker EDM ແລະການຜະລິດ mold die, ມັນສະຫນອງການແກ້ໄຂການເຮັດວຽກກົນຈັກທີ່ມີຄວາມຍືດຫຍຸ່ນ, ຫມັ້ນຄົງແລະປະຫຍັດຄ່າໃຊ້ຈ່າຍສໍາລັບວິສາຫະກິດ mold, ຮ້ານຄ້າວຽກ EDM ແລະການເຊື່ອມໂຍງລະບົບເຄື່ອງມືເຄື່ອງຈັກໃນທົ່ວໂລກ.
ຄໍຂວດຄໍາຮ້ອງສະຫມັກ
ຫຼາຍໆກອງປະຊຸມ EDM ທີ່ເຮັດໃຫ້ຕາຍໄດ້ປະເຊີນກັບບັນຫາການຕິດຂັດໃນການຜະລິດປະຈໍາວັນ:
· ເຄື່ອງສູບລົມທີ່ຂັບເຄື່ອນດ້ວຍລົມຕ້ອງການທໍ່ອາກາດທີ່ສົມບູນ ແລະໂຄງສ້າງແຫຼ່ງອາກາດທີ່ໝັ້ນຄົງ. ສະຖານທີ່ປຸງແຕ່ງຂະຫນາດກາງ-ຂະຫນາດນ້ອຍຈະຮັບຜິດຊອບຄ່າໃຊ້ຈ່າຍເພີ່ມເຕີມໃນກອງປະຊຸມ-ການຫັນເປັນຖ້າຫາກວ່າການນໍາໃຊ້ການແກ້ໄຂການຍຶດ pneumatic.
· Chucks EDM ຄູ່ມືການຕະຫລາດທົ່ວໄປເຮັດໃຫ້ການສວມໃສ່ຂອງພື້ນຜິວແລະການເກັບກູ້ພາຍໃນເພີ່ມຂຶ້ນຫຼັງຈາກຮອບຍຶດຍຶດນັບພັນ. ຄວາມເຂັ້ມຂຸ້ນທີ່ເສື່ອມໂຊມເທື່ອລະກ້າວຈະເຮັດໃຫ້ເກີດຂໍ້ບົກພ່ອງໃນດ້ານ mold-cavity. ການປັບຕົວເຄື່ອງວັດແທກແບບຊ້ຳໆຈະໃຊ້ຊົ່ວໂມງການຜະລິດທີ່ບໍ່ໄດ້ຕັດຂະໜາດໃຫຍ່.
ການປັບປຸງຕົ້ນຕໍ:
1. ພື້ນຜິວທີ່ຕັ້ງຫຼັກໃຊ້ຂະບວນການຜະລິດການຫລໍ່ຄວາມແມ່ນຍໍາທີ່ຕັ້ງແບບດຽວ. ອົງປະກອບການເຄື່ອນຍ້າຍທີ່ສໍາຄັນໄດ້ຮັບການປິ່ນປົວດ້ວຍການແຂງຕົວສໍາລັບການປັບປຸງຄວາມສາມາດປ້ອງກັນ rust ແລະທົນທານຕໍ່ການສວມໃສ່, ປັບຕົວເຂົ້າກັບສະພາບແວດລ້ອມກອງປະຊຸມ EDM ທີ່ຊຸ່ມຊື່ນທີ່ເຕັມໄປດ້ວຍເຄື່ອງເຮັດຄວາມເຢັນ dielectric.
2. ບໍ່ຈຳເປັນຕ້ອງມີແຫຼ່ງອາກາດອັດແໜ້ນ. ຜູ້ປະຕິບັດການສໍາເລັດການຍຶດແລະ locking ບໍລິສຸດໂດຍໂຄງສ້າງ cam ກົນຈັກ. ການເຫນັງຕີງຂອງຄວາມຖືກຕ້ອງທີ່ເກີດຈາກຄວາມກົດດັນອາກາດທີ່ບໍ່ຫມັ້ນຄົງຈະຖືກລົບລ້າງຢ່າງເຕັມສ່ວນ.
3. ຮອງຮັບການຕັ້ງຄ່າ electrode ອອບໄລນ໌ຫຼາຍສະຖານີແບບຍືດຫຍຸ່ນໄດ້, ເຮັດໃຫ້ວົງຈອນການທົດແທນ electrode ສັ້ນລົງ, ໃຫ້ຜົນໄດ້ຮັບການຈັດຕໍາແໜ່ງທີ່ສອດຄ່ອງກັນສໍາລັບການປະມວນຜົນ electrode ຫຼາຍຊະນິດ.
4. ສະຫນອງການແກ້ໄຂການເຮັດວຽກກົນຈັກທີ່ເຂັ້ມແຂງສໍາລັບ sinker EDM ແລະຂັ້ນຕອນການຜະລິດການຜະລິດທີ່ຫນັກແຫນ້ນ.
ເຫດຜົນປະຕິບັດການ
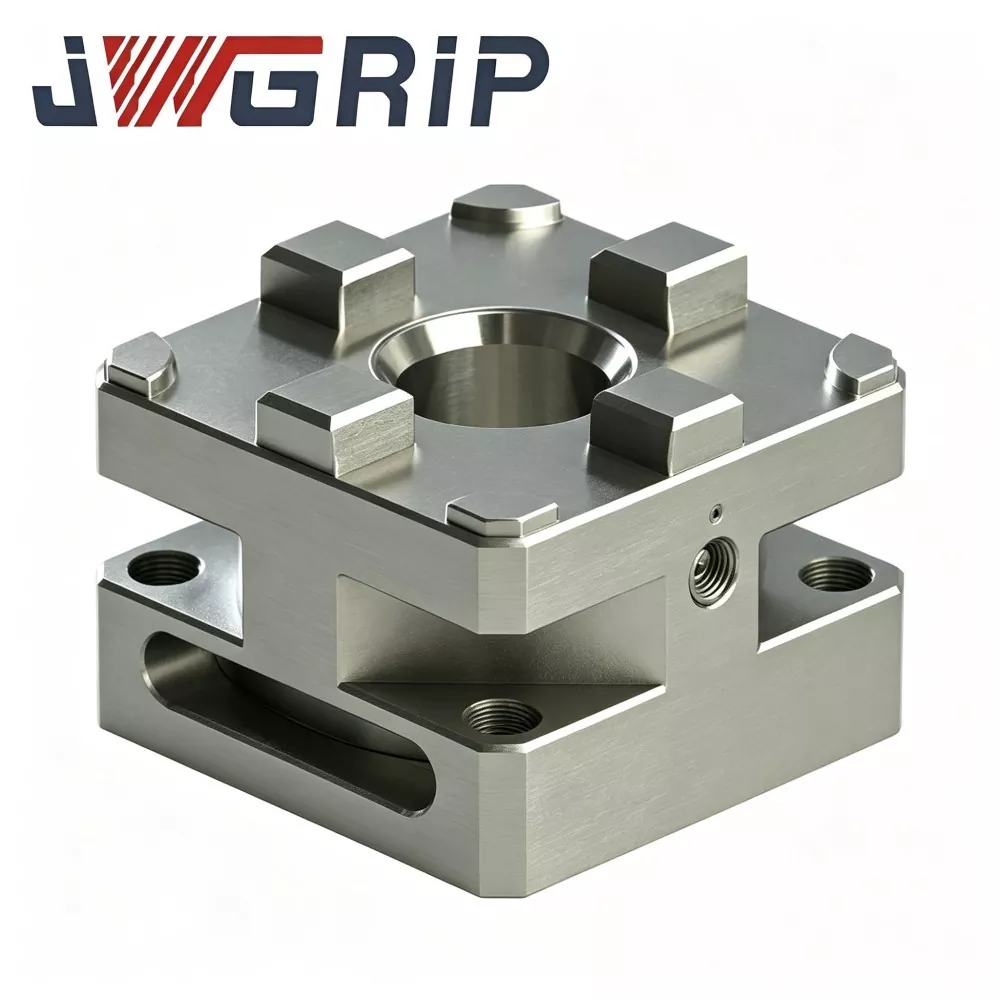
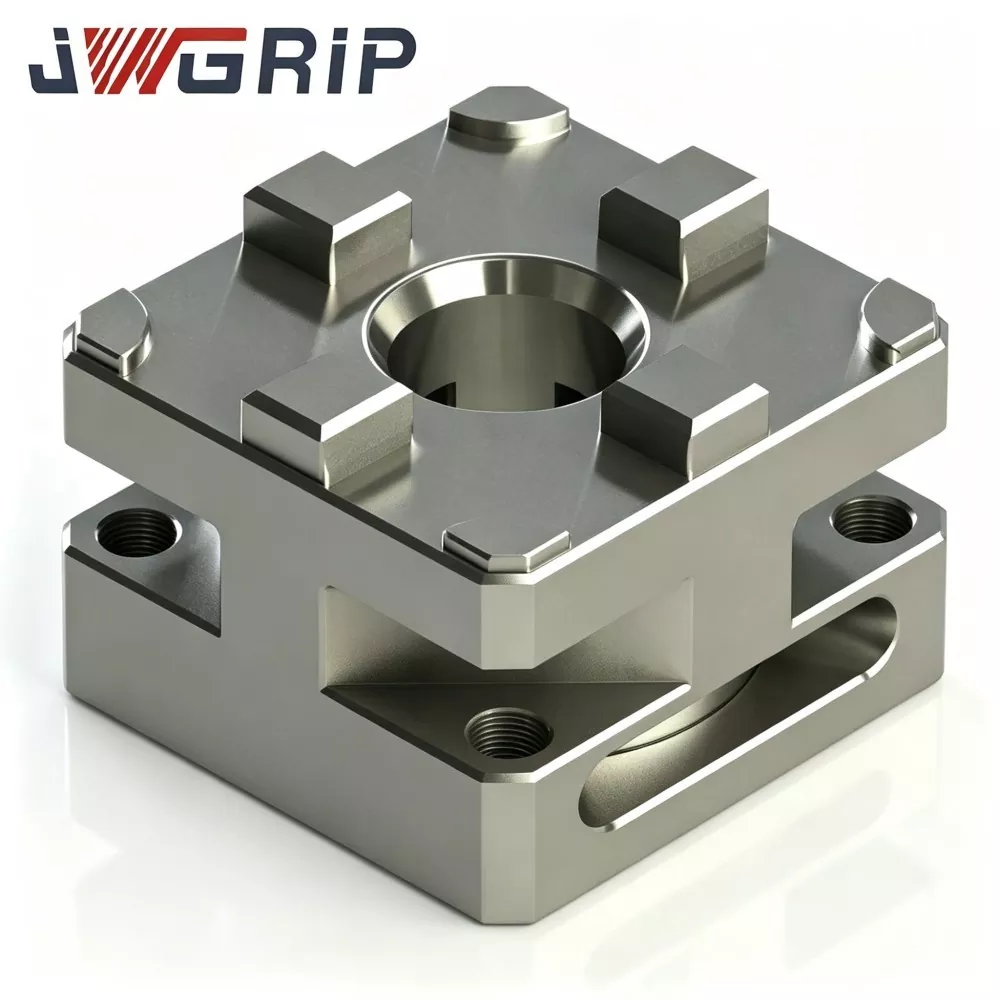
ຄູ່ມື JWGRIP R-Type D100 EDM Chuck ຮັບຮອງເອົາສະຖາປັດຕະຍະ ກຳ ການຍຶດຂາງກາງ 4 ຄາງກະໄຕທີ່ເສີມສ້າງດ້ວຍດັດຊະນີເສັ້ນຜ່າສູນກາງນອກ D100 ທີ່ຂະຫຍາຍໃຫຍ່ຂື້ນ:
1. Datum ການຕິດຕັ້ງດ້ານລຸ່ມປະຕິບັດຕາມຂະໜາດການຕິດຕັ້ງມາດຕະຖານ D100. ມັນສາມາດຖືກແກ້ໄຂໂດຍກົງກັບ EDM workbench ຫຼືປະກອບກັບແຜ່ນອະແດບເຕີໄລຍະຂ້າມຜ່ານ.
2. ລະບົບສາຍສົ່ງ cam-drive ພາຍໃນທີ່ໜັກໜ່ວງຈະປ່ຽນການປ້ອນຂໍ້ມູນແຮງບິດດ້ວຍມືຈາກປະແຈແຮງບິດພາຍນອກເປັນແຮງຂັບທີ່ຕັ້ງສູນກາງ radial ສໍາລັບຄາງກະໄຕທີ່ຍຶດໄດ້. ພາຍໃຕ້ແຮງບິດທີ່ແນະນໍາ, ຄາງກະໄຕສີ່ຕົວເຄື່ອນຍ້າຍໄປທີ່ຈຸດສູນກາງເພື່ອຍຶດ shanks electrode, ຍຶດຫຼືໃສ່ mold ຂະຫນາດໃຫຍ່.
3. ການໝຸນຂອງປະຈົກແບບປີ້ນຈະປ່ອຍກຳລັງການໂຫຼດຂອງກ້ອງ; ຄາງກະໄຕ clamping ເປີດສໍາລັບການ disassembly fixture ແລະທົດແທນພາກສ່ວນ.
ຈຸດເດັ່ນຂອງການອອກແບບກົນຈັກທີ່ສໍາຄັນ:
· ເຮືອບິນ datum ຫຼັກທັງໝົດແມ່ນສໍາເລັດໂດຍການຕັ້ງແບບດຽວຫຼາຍຂັ້ນຕອນລະອຽດ, ຫຼຸດຄວາມທົນທານສະສົມທີ່ເກີດຈາກການປະກອບ.
· ກຳແພງຕົວກະເປົ໋າທີ່ໜາ ບວກກັບກະດູກຂ້າງເສີມທີ່ແຈກຢາຍຢູ່ພາຍໃນໃຫ້ມີຄວາມສະໜິດສະໜົມກັນຂອງແຮງຍຶດທີ່ຍຶດໜັກໄດ້ທົ່ວເປືອກເປືອກທັງໝົດ, ຫຼີກລ່ຽງການຜິດປົກກະຕິຂອງຕຳແໜ່ງທ້ອງຖິ່ນທີ່ເກີດຈາກການລັອກດ້ວຍມືທີ່ໃຊ້ວຽກໜັກເປັນເວລາດົນ. ຄວາມເຂັ້ມຂຸ້ນທີ່ໝັ້ນຄົງ ແລະການປະຕິບັດການຕັ້ງຕຳແໜ່ງຊໍ້າຄືນຖືເປັນຄວາມຈິງທັງສຳລັບສະຖານທີ່ຜະລິດທີ່ຮອງຮັບໂດຍໂຄງການ ແລະກອງປະຊຸມສຳມະນາ batch-trial-run-order.
· ພື້ນຜິວທີ່ເໜັງຕີງຄາງກະໄຕຖືກເຄືອບດ້ວຍຊັ້ນຕ້ານການສວມໃສ່ທີ່ອຸທິດຕົນເພື່ອຊະລໍການກັດກ່ອນຈາກມົນລະພິດຂອງຕະກອນຄາບອນພາຍໃຕ້ສະພາບທີ່ຝັງຢູ່ໃນນໍ້າມັນທີ່ເກີດການເຊາະເຈື່ອນ. ຫນ່ວຍບໍລິການຄູ່ມືຢ່າງເຕັມທີ່ນີ້ສະຫງວນບໍ່ມີຕົວເຊື່ອມຕໍ່ pneumatic ຫຼືໂຄງສ້າງຊ່ອງອາກາດພາຍໃນ.
ຂໍ້ໄດ້ປຽບດ້ານວິຊາການຫຼັກ
1. ການວາງກາງທີ່ໜ້າເຊື່ອຖືໄດ້ & ການຈັດຕຳແໜ່ງຊ້ຳໆ ຄວາມສອດຄ່ອງຂອງຈຸດທີ່ຕັ້ງຂອງພື້ນຜິວທີ່ມີປະໂຫຍດແມ່ນຜ່ານການຕັດທີ່ຊັດເຈນຫຼາຍຂັ້ນຕອນ. ຄວາມເຂັ້ມຂຸ້ນ ≤0.004 ມມ ແລະຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ຳ ≤0.003 ມມ. ບໍ່ມີ deviation ຕໍາແຫນ່ງສະສົມຫຼັງຈາກຫລາຍພັນຄົນຂອງວົງຈອນການປົດລັອກຄູ່ມືການໂຫຼດຫນັກ, ຕອບສະຫນອງຄວາມຕ້ອງການຄວາມທົນທານທີ່ເຄັ່ງຄັດສໍາລັບການ fabrication electrode mold ຫຼາຍຢູ່ຕາມໂກນຂະຫນາດໃຫຍ່.
2. ເບຕົງເສີມເຫຼັກທີ່ບັນຈຸສູງ ໂລຫະປະສົມ-ເຫຼັກກ້າ Chuck Body ໃຊ້ເຫຼັກໂລຫະປະສົມ 42CrMo ລະດັບພຣີມຽມ ທີ່ມີການດັບເພີງ ແລະ ບຳບັດຄວາມຮ້ອນ, ຄວາມແຂງຂອງພື້ນຜິວຮອດ HRC 54-58. ຄວາມຕ້ານທານຕໍ່ຜົນກະທົບທີ່ດີເລີດ, ຕ້ານການຜິດປົກກະຕິແລະການຕໍ່ຕ້ານການກັດກ່ອນຂອງນ້ໍາມັນ dielectric ເຫມາະກັບວຽກງານການຍຶດ electrode ທີ່ມີນ້ໍາຫນັກພາຍໃຕ້ເງື່ອນໄຂທີ່ແຊ່ນ້ໍາ EDM. ໄດ້ຮັບການຮັບຮອງເອົາຢ່າງກວ້າງຂວາງໃນບັນດາວິສາຫະກິດຜະລິດແມ່ພິມຂະຫນາດໃຫຍ່ສໍາລັບຄວາມສາມາດໃນການຮັບນ້ໍາຫນັກທີ່ເຂັ້ມແຂງຂອງຕົນ.
3. ການຍຶດດ້ວຍມືຕາມມາດຕະຖານຂອງແຮງບິດ ໂດຍບໍ່ມີການລັອກຕົວປະຕິບັດການການເພິ່ງພາອາໃສຂອງແຫຼ່ງອາກາດດ້ວຍ wrench torque ທີ່ກົງກັນ; ແນະນໍາ torque tightening: 6-8 Nm. ການດໍາເນີນງານຄົງທີ່ torque ກໍາຈັດກໍາລັງ clamping unstable ທີ່ເກີດຈາກການປ້ອນຂໍ້ມູນດ້ວຍແຮງຄູ່ມືບໍ່ສອດຄ່ອງ. ໂດຍບໍ່ມີຄວາມຕ້ອງການ compressed-air, chuck ເຮັດວຽກທີ່ເຊື່ອຖືໄດ້ໃນກອງປະຊຸມຊົ່ວຄາວ, ເຂດການສ້ອມແປງແລະສະຖານີ debugging ມືຖື. ຫຼັງຈາກການ calibration datum ຫນຶ່ງຄັ້ງໃນຕາຕະລາງເຄື່ອງຈັກ, ເວລາຊ່ວຍເຫຼືອສໍາລັບ electrode-holder swap ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ, ການຍົກການນໍາໃຊ້ເຄື່ອງ EDM ສໍາລັບວຽກງານຊ້ໍາຊ້ອນ electrode ຫນັກແລະວຽກງານ mold prototype ມີການປ່ຽນແປງເລື້ອຍໆ.
4. ຂະຫຍາຍຂອບເຂດ Clamping & Broad Mechanical Compatibility D100 ມິຕິພາຍນອກ ແລະ datum ການຈັດຫາສູນກາງປະຕິບັດຕາມມາດຕະຖານການອ້າງອີງຄູ່ມື-chuck ຂອງອຸດສາຫະກໍາຕົ້ນຕໍ. ເຂົ້າກັນໄດ້ກັບຜູ້ຖື electrode D100-series ທີ່ມີຂາຍໃນການຄ້າຫຼາຍທີ່ສຸດ, ການຈັດວາງ pallets ແລະຕົວປ່ຽນໄລຍະຂ້າມຜ່ານ. ການດັດແປງໂຄງສ້າງທີ່ຂັບເຄື່ອນດ້ວຍຮູບແຕ້ມສາມາດຮັບຮູ້ຄວາມສູງໂດຍລວມພິເສດ, ການຕັດການຫລີກລ່ຽງແລະການວາງຂຸມທີ່ບໍ່ໄດ້ມາດຕະຖານເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການດ້ານວິຊາການສ່ວນບຸກຄົນຈາກເອກະສານການປະມູນຂອງໂຄງການ.
5. ເອກະສານການທົດສອບການປະຕິບັດຕາມອຸດສາຫະກໍາທີ່ຄົບຖ້ວນສົມບູນ, ແຕ່ລະຊຸດການຜະລິດຈະດໍາເນີນການກວດສອບຂະຫນາດ, ການທົດສອບຄວາມແຂງ, ການຈໍາລອງການສວມໃສ່ຂອງວົງຈອນຫນັກແລະການທົດສອບຄວາມຫມັ້ນຄົງ concentricity. ເອກະສານລາຍງານການກວດກາ CE ແລະ ISO9001 ສາມາດສະຫນອງໃຫ້ແກ່ລູກຄ້າວິສາຫະກິດທີ່ສໍາເລັດຂັ້ນຕອນການປະມູນໂຄງການຢ່າງເປັນທາງການ.
ລາຍການກວດສອບການປະເມີນຜົນ
ປະຕິບັດວຽກງານການປະເມີນເບື້ອງຕົ້ນຕໍ່ໄປນີ້ກ່ອນທີ່ຈະຊື້ JWGRIP R-Type D100 Manual EDM Chuck ເພື່ອປ້ອງກັນອຸປະສັກໃນຄໍາຮ້ອງສະຫມັກ:
1. ວັດແທກຂະໜາດການຕິດຕັ້ງທີ່ມີຢູ່ຂອງເວທີການເຮັດວຽກຂອງເຄື່ອງຈັກ EDM. ຢືນຢັນການເກັບກູ້ແບບຕັ້ງແລະແນວນອນ; ຫຼີກເວັ້ນການແຊກແຊງກົນຈັກລະຫວ່າງແກະ chuck ຂະຫຍາຍແລະ spindle ເຄື່ອງຈັກຫຼືແກນເຄື່ອນຍ້າຍ.
2. ກະກຽມປະແຈແຮງບິດທີ່ຈັບຄູ່ກັນເພື່ອການລັອກດ້ວຍມື. ແຮງບິດຄູ່ມືຫຼາຍເກີນໄປເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຄາງກະໄຕຖາວອນ; ແຮງບິດບໍ່ພຽງພໍເຮັດໃຫ້ມີຄວາມສ່ຽງຕໍ່ການຂັດຂອງ electrode ທີ່ມີນ້ໍາຫນັກໃນລະຫວ່າງການຕັດ spark-erosion.
3. ກວດເບິ່ງມາດຕະຖານມິຕິຂອງຕົວຍຶດໄຟຟ້າທີ່ມີຢູ່. ຢືນຢັນວ່າເຄື່ອງມືໃນປະຈຸບັນປະຕິບັດຕາມມາດຕະຖານອຸດສາຫະກໍາ D100. ຜູ້ຖືທີ່ດັດແປງບໍ່ໄດ້ມາດຕະຖານຕ້ອງການສ່ວນອະແດບເຕີໄລຍະຂ້າມຜ່ານເພີ່ມເຕີມ.
4. ຄວບຄຸມຄວາມສູງລະດັບຄວາມສູງຂອງທາດແຫຼວ-ນ້ຳມັນ EDM. ຕຳແໜ່ງຫຼັກຂອງ screw mounting ຄວນຮັກສາໄລຍະຫ່າງທີ່ເໝາະສົມຢູ່ຂ້າງລຸ່ມຂອງແຫຼວເພື່ອຫຼຸດຜ່ອນການສະສົມຂອງຄາບອນ-ຕະກອນຢູ່ໃນສ່ວນທີ່ມີກະທູ້.
5. ສໍາລັບລູກຄ້າໂຄງການວິສາຫະກິດ ຫຼືຜູ້ບໍລິຫານການສັ່ງທົດລອງ batch-run-order, ສົ່ງຕົວກໍານົດສະພາບແວດລ້ອມໃນເວັບໄຊທີ່ຄົບຖ້ວນ ແລະຄວາມຕ້ອງການດ້ານປະສິດທິພາບລ່ວງຫນ້າສໍາລັບການຈັບຄູ່ການກໍາຫນົດຄ່າຜະລິດຕະພັນທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາກ່ຽວກັບການບໍາລຸງຮັກສາ
ເມື່ອນຳໃຊ້ R-Type D100 Manual EDM Chuck, ໃຫ້ເອົາໃຈໃສ່ກັບອັນຕະລາຍຈາກການນຳໃຊ້ໃນທາງທີ່ຜິດ ແລະຄຳແນະນຳການບຳລຸງຮັກສາແບບປົກກະຕິ:
1. ປະຕິບັດຕາມຢ່າງເຂັ້ມງວດ ແນະນຳໄລຍະແຮງບິດ 6-8 Nm. ຜົນບັງຄັບໃຊ້ wrench ເກີນແຮງບິດຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງໂຄງສ້າງຄາງກະໄຕຖາວອນ; ແຮງບິດບໍ່ພຽງພໍສ້າງຄວາມສ່ຽງຕໍ່ການເລື່ອນທີ່ເຊື່ອງໄວ້ສໍາລັບ electrodes ທີ່ມີນ້ໍາຫນັກໃນລະຫວ່າງການປຸງແຕ່ງ spark-erosion.
2. ປ້ອງກັນການສະສົມຂອງຄາບອນ-ຕະກອນພາຍໃນຮ່ອງຄາງກະໄຕ. ການປົນເປື້ອນຂອງຄາບອນ-ອະນຸພາກຈະຂັດຜິວທີ່ເຄື່ອນຍ້າຍ-ການຫາຄູ່ ແລະນຳໄປສູ່ການສູນເສຍການຈັດຕຳແໜ່ງ-ຄວາມຖືກຕ້ອງ. ກໍານົດຂັ້ນຕອນການທໍາຄວາມສະອາດແຕ່ລະໄລຍະຄົງທີ່ສໍາລັບຜູ້ປະຕິບັດງານຢູ່ໃນເວັບໄຊທ໌.
3. ປົກປ້ອງຮູທີ່ຕັ້ງສູນກາງ ແລະໜ້າວຽກທີ່ຍຶດຕິດຄາງກະໄຕຈາກການຖືກກົນຈັກໜັກ. ຜົນກະທົບຍາກເຮັດໃຫ້ຄວາມແມ່ນຍໍາຂອງ datum ແລະ degrades ໂດຍກົງປະສິດທິພາບ concentricity.
4. ກວດກາສະຖານະຂອງການຕິດຕັ້ງ-ສະກູ-ຮູຢ່າງເປັນປົກກະຕິ, ເອົາຂີ້ຕົມ ແລະນໍ້າມັນອອກ; ໃຊ້ນໍ້າມັນຕ້ານ rust ໃນປະລິມານຂະຫນາດນ້ອຍສໍາລັບການເກັບຮັກສາໃນໄລຍະຍາວທີ່ບໍ່ເຮັດວຽກ.
5. ສຳລັບລູກຄ້າທີ່ປະມູນໂຄງການ, ເປັນເອກະພາບການກຳນົດການກຳນົດຄ່າເຄື່ອງມືການດຳເນີນງານສຳລັບແຕ່ລະສາຂາ-ກອງປະຊຸມໃນລະຫວ່າງການສື່ສານທາງເທັກນິກໄລຍະຕົ້ນ.
6. ສຳລັບລູກຄ້າທີ່ສັ່ງທົດລອງໃຊ້ເປັນຊຸດ, ໃຫ້ເກັບບັນທຶກການທົດສອບການແລ່ນທັງໝົດໄວ້ເພື່ອອ້າງອີງການປະເມີນການຈັດຊື້ມະຫາຊົນທີ່ຕາມມາ.
ເປັນຫຍັງຕ້ອງສ້າງການຮ່ວມມືໃນໄລຍະຍາວກັບ JWGRIP
1. ແຫຼ່ງທີ່ມາໂດຍກົງຈາກໂຮງງານຂອງແທ້ JWGRIP ແມ່ນວິສາຫະກິດທີ່ເປັນເຈົ້າຂອງທຸລະກິດດ້ານການຜະລິດ ແທນທີ່ຈະເປັນພໍ່ຄ້າຄົນກາງແບບງ່າຍດາຍ. ຂະບວນການຜະລິດເຕັມຮູບແບບຂອງ R-Type D100 Manual EDM Chuck ແມ່ນສໍາເລັດໃນເຮືອນ. ທີມງານວິສະວະກໍາກົນຈັກເປັນເຈົ້າຂອງປະສົບການ R&D ການແກ້ໄຂການເຮັດວຽກຫຼາຍກວ່າ 11 ປີແລະເຂົ້າໃຈຢ່າງເລິກເຊິ່ງກ່ຽວກັບຈຸດເຈັບປວດຂອງໂລກທີ່ແທ້ຈິງທີ່ຫຼາກຫຼາຍຂອງກອງປະຊຸມ EDM ທີ່ມີຂະຫນາດໃຫຍ່.
2. ການປັບປຸງທາງດ້ານເຕັກນິກທີ່ອຸດົມສົມບູນ & ໂຄງການສະຫນັບສະຫນູນການແຕ້ມໂຄງສ້າງທີ່ຂັບເຄື່ອນໂດຍຄວາມສາມາດສະຫນັບສະຫນູນການປັບລະດັບຄວາມສູງໂດຍລວມ, ການເປີດຊ່ອງຫຼີກລ້ຽງພິເສດແລະຮູບແບບການຕິດຕັ້ງຂຸມທີ່ບໍ່ແມ່ນມາດຕະຖານ. ຮູບແບບການທຸລະກິດທີ່ຍອມຮັບໄດ້ກວມເອົາການທົດລອງການຊື້ຂະຫນາດນ້ອຍ, ການປັບປຸງທາງດ້ານວິຊາການທີ່ຊັບຊ້ອນ, ສະຫນັບສະຫນູນການປະມູນໂຄງການຢ່າງເປັນທາງການແລະການຮ່ວມມື batch-trial-run-order.
3. ກົນໄກການສະເໜີລາຄາທີ່ແນໃສ່ໂຄງການໂປ່ງໃສ ວົງຢືມການຄ້າທີ່ຈະແຈ້ງແມ່ນອອກໃຫ້ໂດຍອີງໃສ່ການກຳນົດຄ່າຜະລິດຕະພັນ, ຄວາມຊັບຊ້ອນການດັດແກ້ ແລະຮູບແບບການຮ່ວມມືຕ່າງໆ. ບໍ່ມີຄ່າໃຊ້ຈ່າຍເພີ່ມເຕີມທີ່ເຊື່ອງໄວ້ໃນຮອບການດໍາເນີນໂຄງການທັງຫມົດ.
4. ກອບການຮັບປະກັນຄຸນນະພາບທີ່ສົມບູນ ແຕ່ລະ chuck EDM ຄູ່ມືມີໝາຍເລກຊີຣຽວທີ່ສາມາດຕິດຕາມໄດ້ທີ່ເປັນເອກະລັກ. ການຮັບປະກັນສອງປີກວມເອົາຂໍ້ບົກພ່ອງທີ່ມາຈາກການຜະລິດພາຍໃຕ້ສະຖານະການ rated-torque ແລະການຕິດຕັ້ງທີ່ຖືກຕ້ອງ. ຄາງກະໄຕ Clamping ແລະອົງປະກອບການນຸ່ງເສື້ອອື່ນໆແມ່ນສ່ວນທີ່ບໍລິໂພກໄດ້ຍົກເວັ້ນຈາກການຮັບປະກັນ. ທີມງານສະຫນັບສະຫນູນດ້ານວິຊາການສະຫນອງເອກະສານການຕິດຕັ້ງ - ຄໍາແນະນໍາແລະຂໍ້ສະເຫນີແກ້ໄຂບັນຫາທີ່ພົບເລື້ອຍ.
5. ຕາຕະລາງການຈັດສົ່ງທີ່ຄວບຄຸມໄດ້ & ຄາດເດົາໄດ້ ຜະລິດຕະພັນສະເປັກມາດຕະຖານປະຕິບັດຕາມຈັງຫວະການຜະລິດຄົງທີ່ທີ່ໝັ້ນຄົງ. ສໍາລັບການສົ່ງມອບໂຄງການຂະຫນາດໃຫຍ່ຫຼືການສະຫນອງຕົວຢ່າງ batch-trial-run-order, ພວກເຮົາສົ່ງຄືນຄວາມຄືບຫນ້າການຜະລິດເປັນແຕ່ລະໄລຍະແລະຮັບປະກັນຈັງຫວະການສະຫນອງສິນຄ້າຄົງທີ່.
FAQ
Q1: ທ່ານເປັນຜູ້ຜະລິດຫຼືຜູ້ສະຫນອງການຄ້າສໍາລັບ R-Type D100 Manual EDM Chuck?
A1: JWGRIP ແມ່ນຜູ້ຜະລິດ fixture ທີ່ແທ້ຈິງຕັ້ງຢູ່ໃນປະເທດຈີນ. ຂັ້ນຕອນການຜະລິດທັງຫມົດແມ່ນສໍາເລັດພາຍໃນເຮືອນ. ພວກເຮົາສະເໜີໃຫ້ການຊ່ວຍເຫຼືອທາງດ້ານເຕັກນິກ-ການດັດສົມແບບແຕ້ມ, ການບໍລິການການຍື່ນສະເໜີເອກະສານ-ການຈັບຄູ່ໂຄງການ ແລະ ການຮ່ວມມືແບບ batch-trial-run-order ແທນທີ່ຈະເຮັດວຽກເປັນພໍ່ຄ້າຄົນກາງແບບງ່າຍດາຍ.
Q2: chuck ປະເພດຄູ່ມືຂະຫນາດໃຫຍ່ນີ້ສາມາດຮັກສາປະສິດທິພາບທີ່ຫມັ້ນຄົງພາຍໃຕ້ການແຊ່ນ້ໍາ EDM dielectric-oil ຍາວ?
A2: ມາດຕະຖານ-version moving-matching-surfaces ໄດ້ຮັບການຕ້ານການສວມໃສ່-ການປິ່ນປົວດ້ານການປັບຕົວສໍາລັບ EDM oil-bath ສະພາບແວດລ້ອມ. ກະລຸນາປະຕິບັດການບໍາລຸງຮັກສາຄາບອນ-ຂີ້ຕົມ-ທໍາຄວາມສະອາດຢ່າງເຂັ້ມງວດເພື່ອຍືດອາຍຸການບໍລິການຂອງຫນ່ວຍບໍລິການໂດຍລວມ.
Q3: ຄວາມເຂັ້ມຂຸ້ນແລະຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ໍາກັນຂອງມາດຕະຖານ R-Type D100 Manual EDM Chuck ແມ່ນຫຍັງ?
A3: ຄວາມເຂັ້ມຂຸ້ນຂອງຜະລິດຕະພັນມາດຕະຖານ ≤0.004 ມມ, ຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ຳ ≤0.003 ມມ. ຕົວແປທີ່ມີຄວາມແມ່ນຍໍາສູງສາມາດຮັບຮູ້ໄດ້ໂດຍຜ່ານການແຕ້ມຮູບທີ່ຂັບເຄື່ອນໂດຍການແກ້ໄຂດ້ານວິຊາການ.
Q4: ເງື່ອນໄຂຄວາມເສຍຫາຍໃດທີ່ຢູ່ນອກຂອບເຂດການຮັບປະກັນ?
A4: ການຮັບປະກັນສອງປີໃຊ້ສໍາລັບຄວາມບົກຜ່ອງທີ່ເກີດຈາກການຜະລິດພາຍໃຕ້ເງື່ອນໄຂ rated-torque ແລະການຕິດຕັ້ງທີ່ຖືກຕ້ອງ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກການເຄື່ອນໄຫວແຮງບິດເກີນໄປ, ການປະທະກັນດ້ວຍກົນຈັກແຂງ, ການສວມໃສ່ສານຂັດແລະການບໍາລຸງຮັກສາດ້ວຍມືທີ່ບໍ່ຖືກຕ້ອງແມ່ນບໍ່ໄດ້ຄຸ້ມຄອງ. ຄາງກະໄຕ Clamping ເປັນຂອງສ່ວນສວມບໍລິໂພກ.
ຄໍາຖາມທີ 5: ຂ້ອຍສາມາດໄດ້ຮັບເອກະສານອ້າງອີງທາງການຄ້າຢ່າງເປັນທາງການສໍາລັບການຍື່ນສະເຫນີໂຄງການ?
A5: ແມ່ນແລ້ວ. ກະລຸນາຕິດຕໍ່ກັບພະແນກຂາຍ JWGRIP. ພວກເຮົາກະກຽມເອກະສານທາງການທາງການຄ້າ -quotation ອີງຕາມການຕັ້ງຄ່າຜະລິດຕະພັນ, ຂະຫນາດຄໍາສັ່ງແລະຮູບແບບທຸລະກິດຊີມັງ, ລວມທັງໂຄງການການປະມູນການຍື່ນສະເຫນີຫຼືໂຄງການທົດລອງ batch.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ