ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






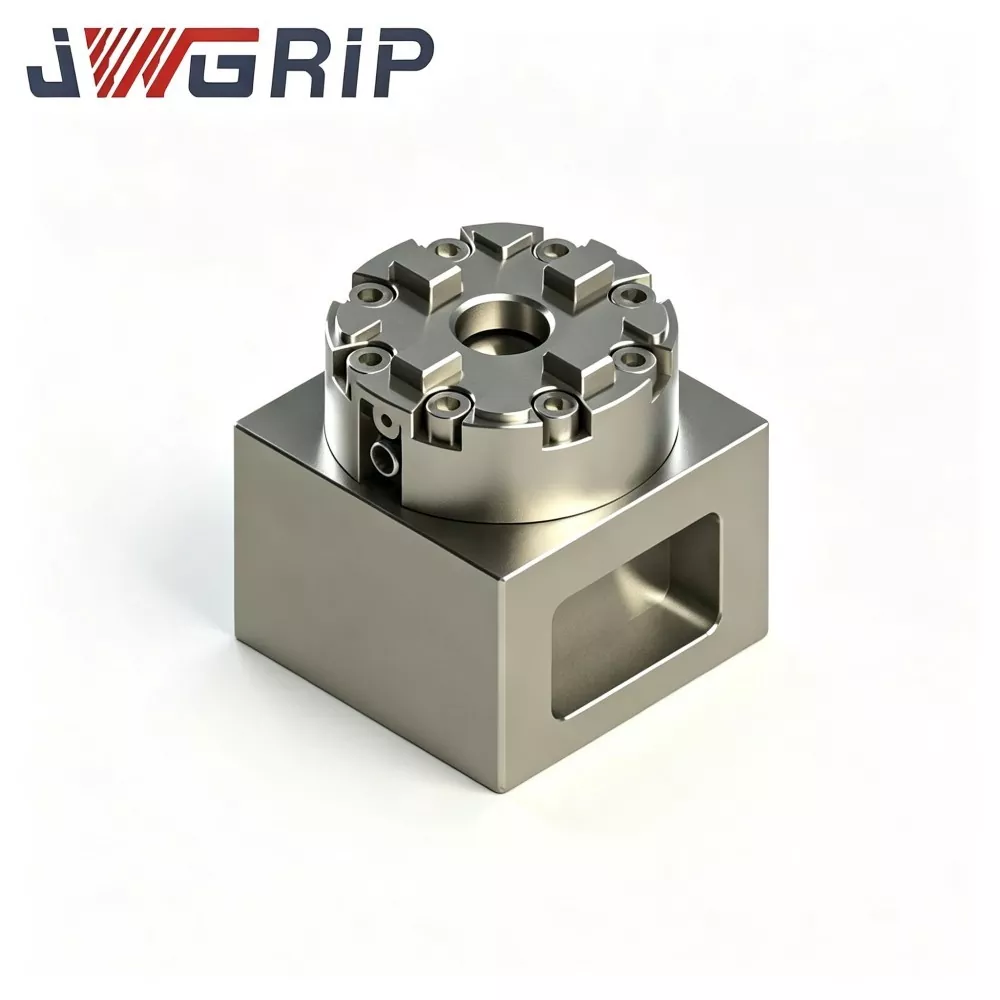
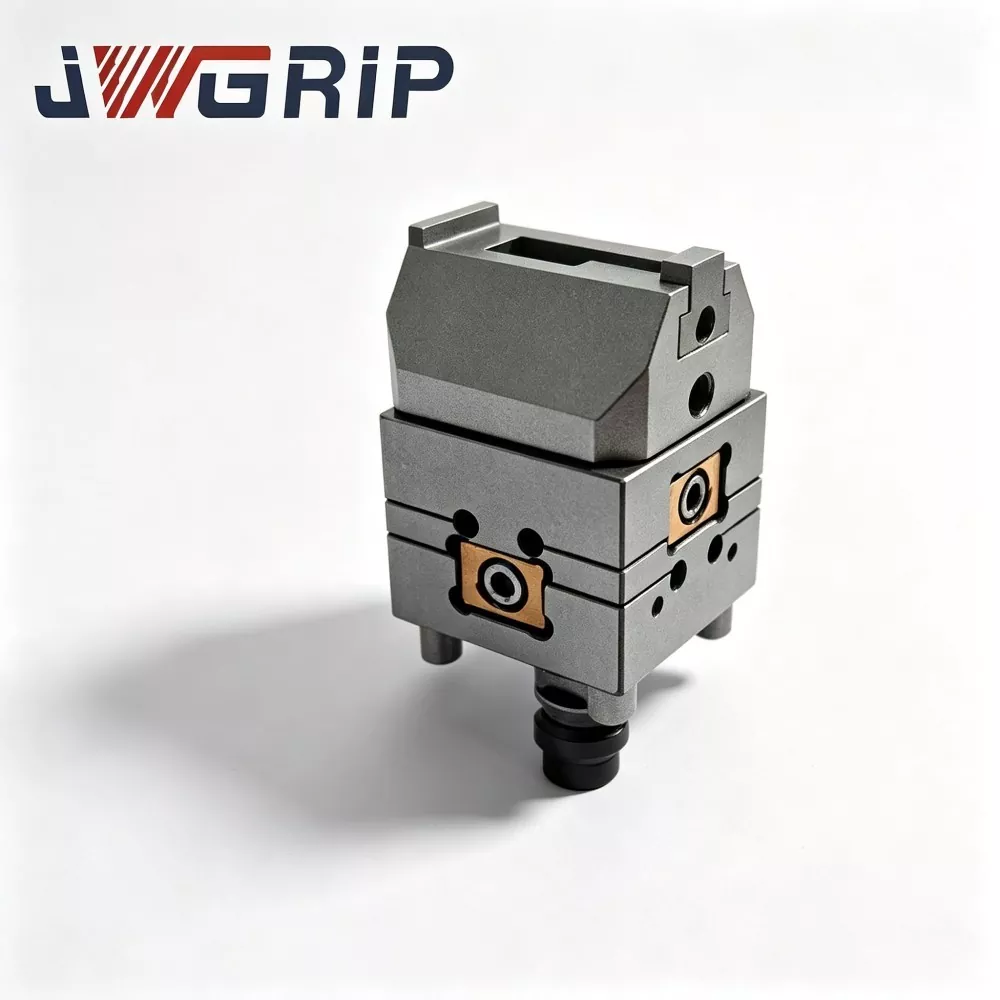
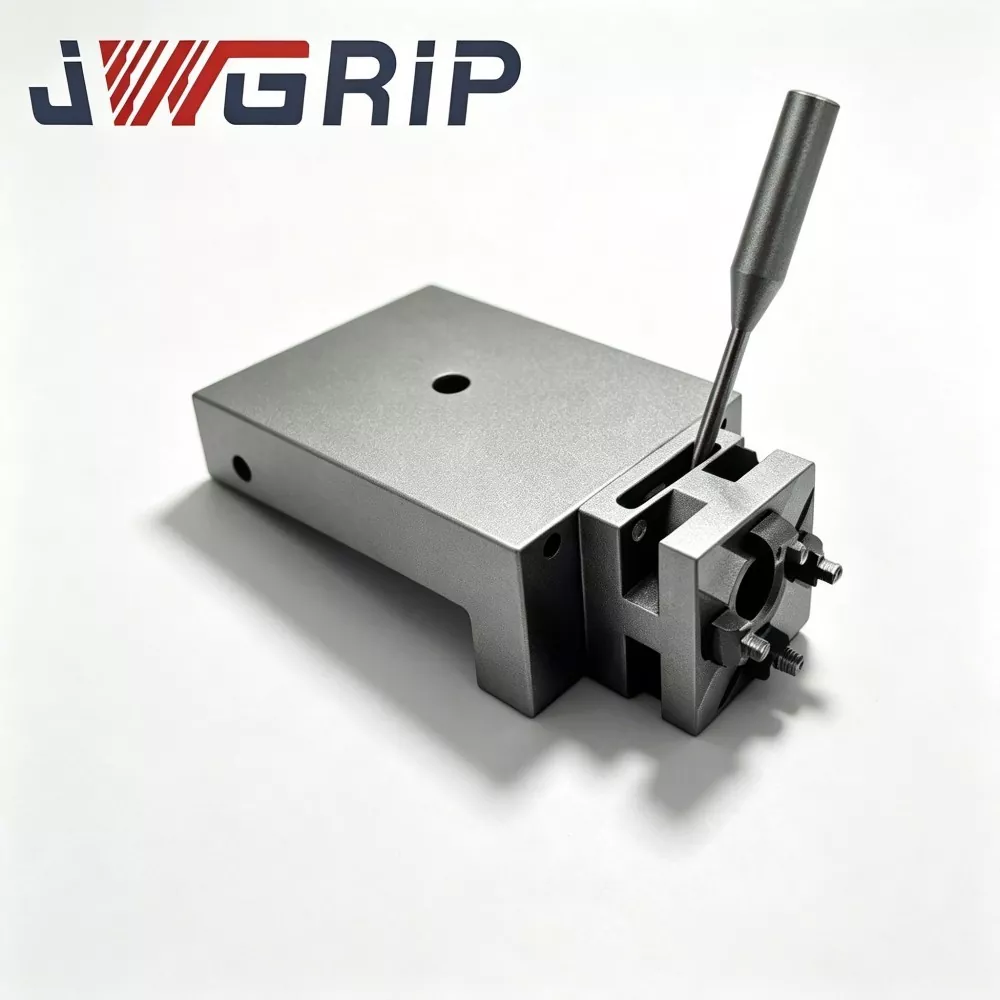
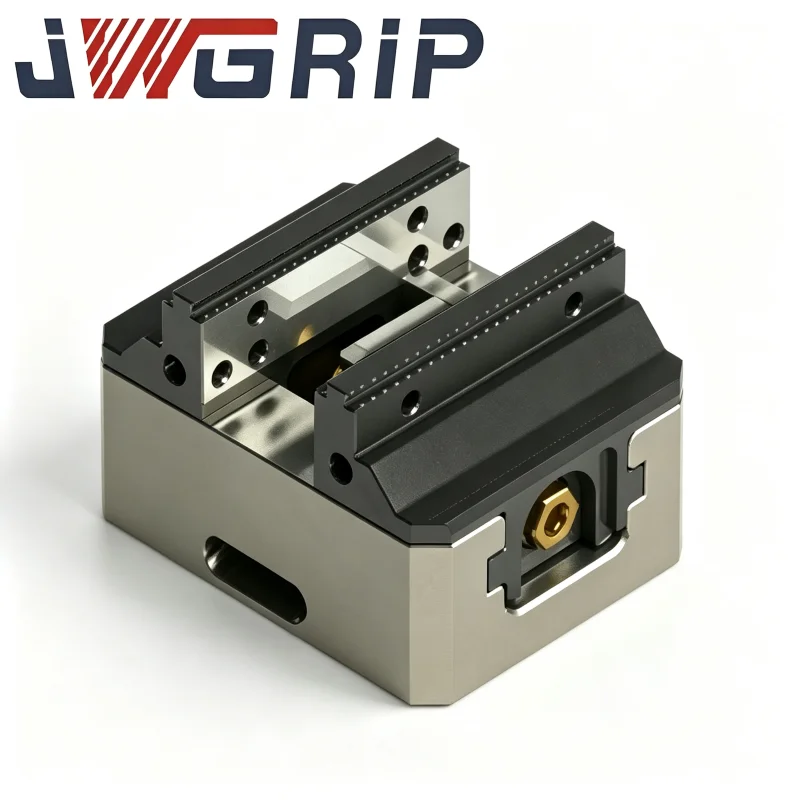
R-Type D75 MacroStd CNC Manual EDM Chuck
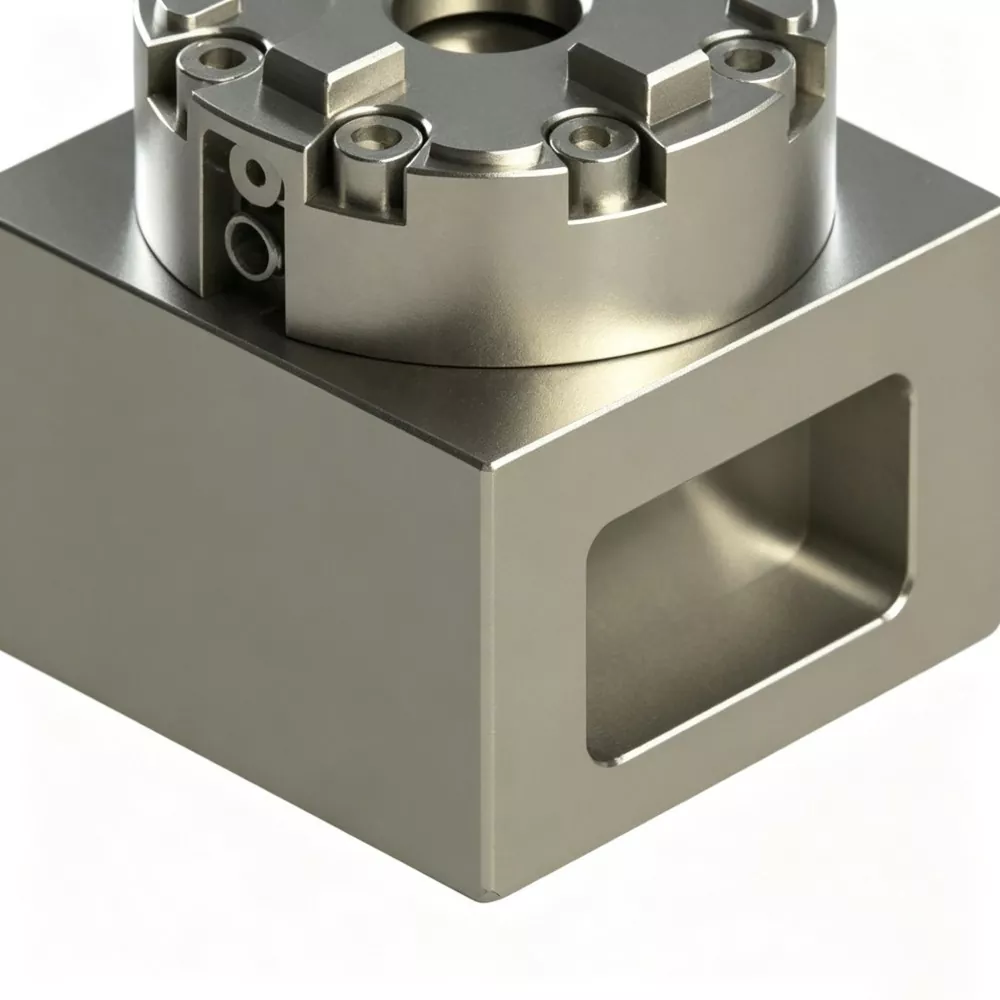
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Customized R-Type D75 MacroStd CNC Manual EDM Chuck ໃນປະເທດຈີນ, ສະຫນອງການສະຫນອງຈາກໂຮງງານໂດຍກົງເພື່ອສະຫນັບສະຫນູນໂຄງການປະມູນປະລິມານທົ່ວໂລກແລະທຸລະກິດການສົ່ງສິນຄ້າ. ມັນເປັນອຸປະກອນຍຶດຍຶດຄູ່ມືແບບປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ປະຕິບັດຕາມມາດຕະຖານມິຕິ MacroStd, ວິສະວະກໍາພິເສດສໍາລັບ sinker EDM, ສາຍຕັດ EDM ແລະກອງປະຊຸມການຜະລິດ electrode mold ມືອາຊີບ. ການລວມໂຄງສ້າງເຫຼັກກ້າຕ້ານການ corrosion ແຂງແລະມາດຕະຖານການຈັດຕໍາແຫນ່ງຄວາມແມ່ນຍໍາເປັນເອກະພາບເຂົ້າໄປໃນຫນ່ວຍງານຫນາແຫນ້ນດຽວ, ມັນກໍາຈັດການປັບຕົວຊີ້ບອກ dial ຊ້ໍາຊ້ອນແລະຄວາມຜິດພາດການຈັດຕໍາແຫນ່ງສະສົມຂອງເຄື່ອງມື clamping ແບບດັ້ງເດີມ.
ຄູ່ມື R-Type D75 MacroStd CNC ທີ່ມີປະສິດຕິພາບສູງນີ້ EDM Chuck ຮັບຮອງເອົາວັດສະດຸໂລຫະປະສົມເຫຼັກກ້າທີ່ທົນທານຕໍ່ການກັດກ່ອນຢ່າງເຕັມທີ່, ມີແຮງຍຶດກົນຈັກທີ່ໝັ້ນຄົງ, ການບ່ຽງເບນຄວາມເຂັ້ມຂຸ້ນຕໍ່າສຸດ ແລະການຕໍ່ຕ້ານການສວມໃສ່ໃນໄລຍະຍາວທີ່ດີເລີດພາຍໃຕ້ຮອບການລັອກຄູ່ມືເລື້ອຍໆ. ພື້ນຜິວກະສານອ້າງອີງການຍຶດຫຼັກທັງໝົດຖືກປະມວນຜົນໂດຍເທັກໂນໂລຍີເຄື່ອງກົນຈັກທີ່ມີຄວາມແມ່ນຍໍາທີ່ສຸດເພື່ອຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງທີ່ສອດຄ່ອງກັນໃນໄລຍະຍາວຂອງການດໍາເນີນງານການຍຶດຕິດຮອບວຽນ.
ແຕກຕ່າງຈາກ chucks ຄູ່ມືທໍາມະດາທີ່ມີການຫຼຸດຜ່ອນຄວາມແມ່ນຍໍາງ່າຍ, ມັນປະສິດທິພາບຫຼີກເວັ້ນການຊົດເຊີຍ electrode ແລະ mold ຢູ່ຕາມໂກນໂຄງສ້າງທີ່ບໍ່ສະເຫມີກັນທີ່ເກີດຈາກການພຽງການລອຍລົມຄວາມຖືກຕ້ອງ. ມັນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍທີ່ໃຊ້ເວລາການປັບຕົວຊ່ວຍທີ່ບໍ່ແມ່ນການປຸງແຕ່ງ, ເພີ່ມປະສິດທິພາບການທົດແທນ electrode, ແລະສະຖຽນລະພາບຂອງຈັງຫວະການຜະລິດໂດຍລວມຂອງກອງປະຊຸມ mold. ດ້ວຍການປະຕິບັດການຍຶດຍຶດທີ່ມີຄວາມຫນ້າເຊື່ອຖືແລະຊ້ໍາກັນ, ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບການປຸງແຕ່ງ mold batch ຂະຫນາດນ້ອຍແລະຂະຫນາດກາງ, ສະຫນອງການແກ້ໄຂການຍຶດຄູ່ມືທີ່ມີຄວາມຫມັ້ນຄົງແລະມີຄວາມແມ່ນຍໍາສູງສໍາລັບຜູ້ຜະລິດ mold ທົ່ວໂລກ, ຜູ້ຮັບເຫມົາຍ່ອຍ EDM ແລະຜູ້ປະສົມປະສານລະບົບເຄື່ອງມືເຄື່ອງຈັກ.
ແກ້ໄຂຈຸດເຈັບປວດ
ການຍຶດຄູ່ມືແບບສະກູແບບດັ້ງເດີມເຮັດໃຫ້ເຈັບຫົວຫຼາຍສໍາລັບກອງປະຊຸມ electrode mold:
· ໂຊລູຊັນການຍຶດສະກູແບບງ່າຍໆບັງຄັບໃຫ້ຜູ້ປະຕິບັດການໃຊ້ເວລາອັນໃຫຍ່ຫຼວງໃນການປັບແຮງບິດຂອງສະກູ ແລະແກ້ໄຂ datum ທຸກໆຄັ້ງທີ່ electrodes ຖືກສັບປ່ຽນ.
· ການດຳເນີນການດ້ວຍມືແມ່ນຂຶ້ນກັບຄວາມສາມາດຂອງຜູ້ດຳເນີນການ. ແຮງບິດທີ່ແໜ້ນໜາທີ່ບໍ່ສະໝໍ່າສະເໝີອາດເຮັດໃຫ້ເກີດຄວາມຜິດພາດພຽງຂອງ electrode, ຄວາມເຂັ້ມຂຸ້ນຂອງການລອຍຕົວ ແລະຄວາມຖືກຕ້ອງຊ້ຳຄືນທີ່ບໍ່ຄົງທີ່, ໂດຍສະເພາະສຳລັບຄຳສັ່ງ electrode ຂະໜາດນ້ອຍແບບປະສົມ.
· Chucks ຄູ່ມືລາຄາຖືກທົ່ວໄປໃນຕະຫຼາດບໍ່ສາມາດຮັກສາຄວາມເຂັ້ມຂຸ້ນຄົງທີ່ຫຼັງຈາກການຍຶດຮອບວຽນເປັນເວລາດົນນານ. ການຊົດເຊີຍ electrode ເລັກນ້ອຍເຮັດໃຫ້ໂຄງສ້າງຂອງ mold-cavity ບໍ່ສະເຫມີກັນແລະການປະຕິເສດສ່ວນສໍາເລັດຮູບ.
JWGRIP ປັບແຕ່ງ R-Type D75 MacroStd manual chuck ຕໍ່ກັບຈຸດເຈັບປວດທີ່ກ່າວມາຂ້າງເທິງ:
1. ໂຄງສ້າງມາດຕະຖານ MacroStd ທີ່ເຂັ້ມງວດ-datum ຖືກຮັບຮອງເອົາ. ຫຼັງຈາກການປັບທຽບ datum ຄັ້ງດຽວໃນເວທີເຄື່ອງ EDM, ການລັອກແລະການປົດປ່ອຍ electrode ສາມາດສໍາເລັດຮູບດ້ວຍ wrench torque ຄູ່ມື, ໂດຍບໍ່ມີການປັບ dial-gauge ຊ້ໍາ.
2. ການຖ່າຍທອດຂໍ້ມູນຂ້າມເຄື່ອງແມ່ນຮັບຮູ້ໄດ້ສຳລັບ electrodes ແລະ mold inserts, ຕັດເວລາການຊ່ວຍທີ່ບໍ່ປະມວນຜົນສໍາລັບອຸປະກອນ EDM ຢ່າງມີປະສິດທິພາບ.
3. ຕົວເຄື່ອງຫຼັກຂອງໂລຫະປະສົມ-ເຫຼັກກ້າທີ່ທົນທານຕໍ່ການກັດເຊາະເຕັມທີ່ ບວກກັບພື້ນຜິວອ້າງອີງການຍຶດຍຶດທີ່ເຮັດດ້ວຍເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ ລົບລ້າງຄວາມຜິດພາດການຈັດຕຳແໜ່ງທີ່ສະສົມທີ່ເກີດຈາກການຕິດຕັ້ງດ້ວຍມືຊ້ຳໆ. ຄວາມຖືກຕ້ອງຂອງ clamping repeatable ຫມັ້ນຄົງແມ່ນການຮັບປະກັນສໍາລັບການດໍາເນີນການຍາວການປຸງແຕ່ງ mold ຂະຫນາດນ້ອຍແລະຂະຫນາດກາງ.

ເຫດຜົນການເຮັດວຽກ
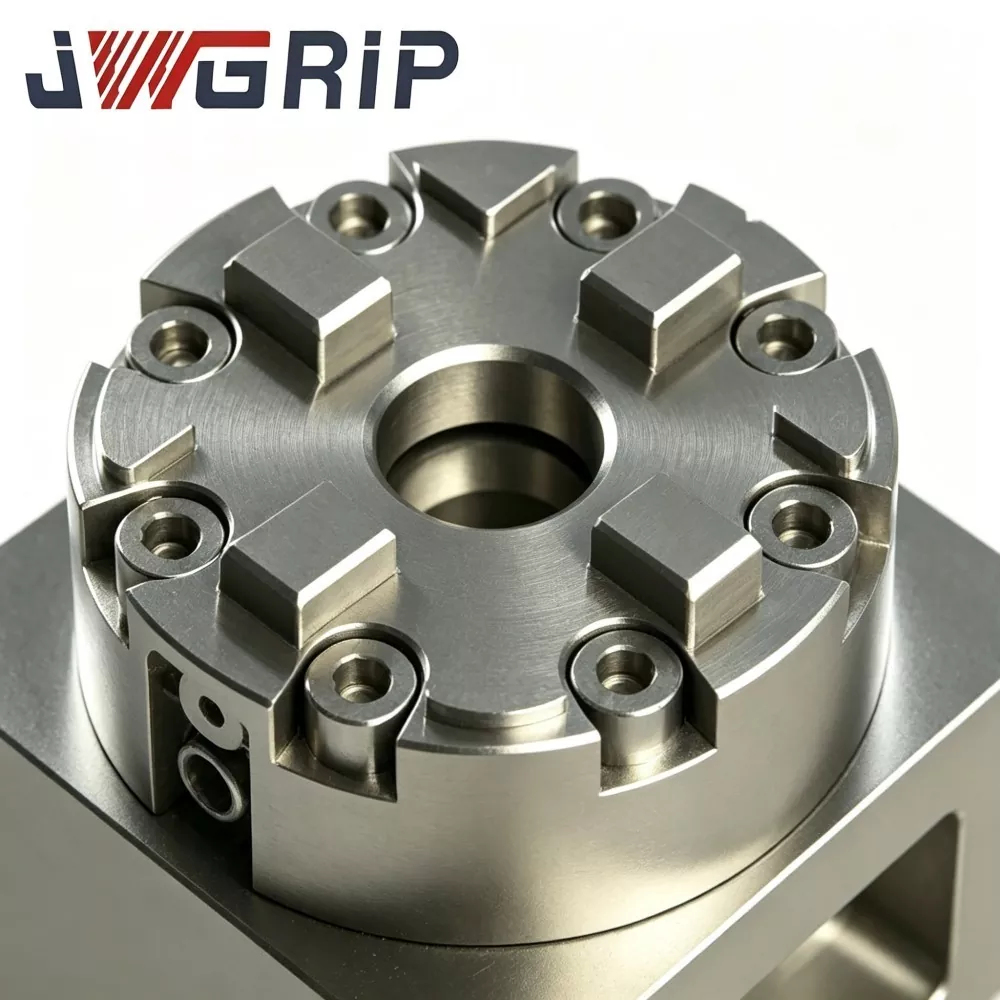
JWGRIP R-Type D75 MacroStd CNC ຄູ່ມື EDM Chuck ໃຊ້ສະຖາປັດຕະຍະກໍາຍຶດຍຶດຂອງຄາງກະໄຕຫຼາຍຈຸດທີ່ສອດຄ່ອງກັບຂໍ້ກໍານົດຂອງ MacroStd:
1. Datum ການຕິດຕັ້ງດ້ານລຸ່ມປະຕິບັດຕາມມາດຕະຖານດ້ານນອກ D75 ຢ່າງເຂັ້ມງວດ; ມັນສາມາດຕິດຕັ້ງໂດຍກົງກັບຕາຕະລາງການເຮັດວຽກ EDM ຫຼືຄູ່ກັບແຜ່ນອະແດບເຕີການປ່ຽນແປງ.
2. ຄາງກະໄຕທີ່ຍຶດເຄື່ອນໄດ້ແມ່ນຂັບເຄື່ອນໂດຍຊຸດສາຍສົ່ງກົນຈັກ wedge-cam. ຜູ້ປະຕິບັດການນໍາໃຊ້ແຮງບິດມາດຕະຖານໂດຍຜ່ານ wrench torque ຄູ່ມືພາຍນອກ. ອົງປະກອບ wedge-cam ຍູ້ຄາງກະໄຕ radially ໄປຫາຂຸມຕັ້ງສູນກາງສໍາລັບການຍຶດຍຶດຂອງ shanks electrode ຫຼື MacroStd-standard ຍຶດ.
3. ການຫມູນວຽນຂອງ wrench reversing ປ່ອຍ wedge-cam pre-load; ຄາງກະໄຕ clamping ເປີດເພື່ອໃຫ້ fixtures ຫຼື electrodes ສາມາດ disassembled.
ຈຸດເດັ່ນຂອງການອອກແບບໂຄງສ້າງທີ່ສໍາຄັນ:
· ຍົນອ້າງອີງທີ່ຕັ້ງຫຼັກທັງໝົດແມ່ນສຳເລັດແລ້ວດ້ວຍການບີບອັດຄວາມແມ່ນຍຳຫຼາຍຜ່ານແບບດຽວ, ຫຼຸດການປະກອບທີ່ເຮັດໃຫ້ເກີດຄວາມທົນທານສະສົມ.
· ກະດູກຂ້າງໃນຂອງເປືອກແຂງທີ່ເສີມສ້າງໃຫ້ມີຄວາມເທົ່າທຽມກັນກະຈາຍແຮງດັນການຍຶດທີ່ຜະລິດດ້ວຍແຮງບິດແບບຄູ່ມືໄປທົ່ວກະເປົ໋າ chuck, ຫຼີກເວັ້ນຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມຕຶງຄຽດຢູ່ບ່ອນຕັ້ງຄາງກະໄຕບາງສ່ວນ ແລະ ເພີ່ມປະສິດທິພາບການຕ້ານການຜິດປົກກະຕິໃນລະຫວ່າງການລັອກດ້ວຍມືຮອບວຽນໄລຍະຍາວ. ການອອກແບບຮັກສາຄວາມເຂັ້ມຂຸ້ນຄົງທີ່ ແລະການປະຕິບັດການຈັດຕໍາແໜ່ງຊໍ້າຄືນທັງສໍາລັບສະຖານທີ່ການຜະລິດການປະມູນປະລິມານ ແລະກອງປະຊຸມແມ່ພິມສໍາລັບຜູ້ໃຊ້ສຸດທ້າຍ.
· ພື້ນຜິວທີ່ເຄື່ອນທີ່ຂອງຄາງກະໄຕໄດ້ຮັບການຮັກສາພື້ນຜິວຕ້ານການສວມໃສ່ເປັນພິເສດເພື່ອຊ້າລົງຈາກການປົນເປື້ອນຂອງຕະກອນຄາບອນຈາກສະພາບແວດລ້ອມການເຮັດວຽກຂອງນໍ້າມັນທີ່ເກີດຈາກການເຊາະເຈື່ອນ.
ການປະຕິບັດດ້ານວິຊາການຫຼັກ
1. ຄວາມສາມາດໃນການວາງຈຸດສູນກາງທີ່ໜ້າເຊື່ອຖື ແລະ ການຈັດຕຳແໜ່ງຊ້ຳໆ ປຸ່ມຊອກຫາພື້ນຜິວທີ່ມີປະໂຫຍດແມ່ນຜ່ານການຂັດຄວາມແມ່ນຍໍາຊ້ຳແລ້ວຊ້ຳອີກ. ຄວາມເຂັ້ມຂຸ້ນ ≤0.004 ມມ ແລະຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ຳ ≤0.003 ມມ. ບໍ່ມີ deviation ຕໍາແຫນ່ງສະສົມເຖິງແມ່ນວ່າຫຼັງຈາກຮອບວຽນການປົດລັອກດ້ວຍມືຫຼາຍພັນຄັ້ງ, ຕອບສະຫນອງຄວາມຕ້ອງການຄວາມທົນທານທີ່ເຄັ່ງຄັດສໍາລັບການຜະລິດ electrode mold ຫຼາຍຢູ່ຕາມໂກນ.
2. ໂລຫະປະສົມເຫຼັກກ້າທີ່ທົນທານຕໍ່ການສວມໃສ່ໄດ້ສູງ, ຮ່າງກາຍຫຼັກແມ່ນໃຊ້ເຫຼັກໂລຫະປະສົມ 41Cr4 ລະດັບພຣີມຽມ ດ້ວຍການລະບາຍຄວາມຮ້ອນ ແລະ ລະບາຍຄວາມຮ້ອນແບບປະສົມປະສານ, ຄວາມແຂງຂອງພື້ນຜິວຮອດ HRC 53-57. ມັນສະຫນອງການຕໍ່ຕ້ານຜົນກະທົບທີ່ດີເລີດ, ຕ້ານການຜິດປົກກະຕິແລະການຕໍ່ຕ້ານການກັດກ່ອນຂອງນ້ໍາມັນ dielectric, ປັບຕົວເຂົ້າກັບການຍຶດຄູ່ມືຮອບວຽນທີ່ໃຊ້ເວລາດົນນານໃນສະພາບທີ່ແຊ່ນ້ໍາ EDM. ເປັນທີ່ຍອມຮັບໃນບັນດາວິສາຫະກິດຜະລິດແມ່ພິມທີ່ມີລາຄາສູງ.
3. ປະສົບການການຍຶດທີ່ຄວບຄຸມດ້ວຍແຮງບິດທີ່ຄວບຄຸມດ້ວຍມືທີ່ຄົງທີ່ ລັອກດ້ວຍປະແຈແຮງບິດມາດຕະຖານ, ແນະນຳໃຫ້ແຮງບິດແໜ້ນໜາ: 5-7 Nm. ການເຮັດວຽກຂອງແຮງບິດຄົງທີ່ປ້ອງກັນການເໜັງຕີງຂອງແຮງຍຶດທີ່ເກີດຈາກຜົນບັງຄັບໃຊ້ດ້ວຍມືທີ່ບໍ່ສອດຄ່ອງກັນ. ຫຼັງຈາກທີ່ໃຊ້ເວລາການປັບ datum ຕາຕະລາງເຄື່ອງຈັກ, re-tramming workload ໃນລະຫວ່າງ electrode swap ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ. ການນໍາໃຊ້ປະສິດທິຜົນຂອງເຄື່ອງຈັກ EDM ເພີ່ມຂຶ້ນສໍາລັບຄໍາສັ່ງ mold batch ຂະຫນາດນ້ອຍທີ່ມີການປ່ຽນແປງເລື້ອຍໆແລະການມອບຫມາຍການປຸງແຕ່ງ electrode ຊ້ໍາຊ້ອນ.
4. ຄວາມເຂົ້າກັນໄດ້ແບບກວ້າງຂອງ MacroStd-Compliant D75 ມິຕິນອກ ແລະຂະໜາດການຈັດວາງພາຍໃນ ປະຕິບັດຕາມມາດຕະຖານອຸດສາຫະກຳ MacroStd ຢ່າງຄົບຖ້ວນ. ເຂົ້າກັນໄດ້ກັບຜູ້ຖື electrode ລຸ້ນ MacroStd-series ສ່ວນໃຫຍ່, ການຊອກຫາ pallets ແລະ fixture adapters ໃນຕະຫຼາດເຄື່ອງມືທົ່ວໂລກ. ການດັດແກ້ໂຄງສ້າງໂດຍອີງໃສ່ການແຕ້ມຮູບແມ່ນມີຢູ່ສໍາລັບຄວາມຕ້ອງການຄວາມສູງພິເສດ, ການຕັດການຫລີກລ່ຽງທີ່ສະຫງວນແລະຮູບແບບການຕິດຕັ້ງຂຸມທີ່ບໍ່ແມ່ນມາດຕະຖານເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການດ້ານວິຊາການສ່ວນບຸກຄົນຈາກໂຄງການປະມູນປະລິມານ.
5. ການກວດກາການປະຕິບັດຕາມແບບອຸດສາຫະກຳ ແລະ batch ທີ່ໄດ້ຮັບອະນຸຍາດ ແຕ່ລະບ່ອນຜະລິດຈະດຳເນີນການກວດກາຂະໜາດ, ການທົດສອບຄວາມແຂງ, ການຈຳລອງການສວມໃສ່ຮອບວຽນ ແລະ ການທົດສອບຄວາມໝັ້ນຄົງຂອງຄວາມເຂັ້ມຂຸ້ນ. ເອກະສານລາຍງານການກວດກາ CE ແລະ ISO9001 ສາມາດສະຫນອງໃຫ້ແກ່ລູກຄ້າວິສາຫະກິດທີ່ສໍາເລັດຂັ້ນຕອນການປະມູນຢ່າງເປັນທາງການ.
ລາຍການກວດສອບການປະເມີນຜົນ
1. ວັດແທກຂະໜາດການຕິດຕັ້ງທີ່ມີຢູ່ຂອງເວທີການເຮັດວຽກຂອງເຄື່ອງຈັກ EDM. ຢືນຢັນການເກັບກູ້ແບບຕັ້ງແລະແນວນອນ; ປ້ອງກັນການແຊກແຊງກົນຈັກລະຫວ່າງ chuck shell ແລະ spindle ເຄື່ອງຈັກຫຼືແກນເຄື່ອນຍ້າຍ.
2. ກະກຽມປະແຈແຮງບິດມາດຕະຖານທີ່ຈັບຄູ່ກັນໄວ້ສຳລັບການລັອກດ້ວຍມື. ແຮງບິດຫຼາຍເກີນໄປຈະນໍາໄປສູ່ການຜິດປົກກະຕິຂອງຄາງກະໄຕຖາວອນ; ແຮງບິດບໍ່ພຽງພໍສ້າງຄວາມສ່ຽງ electrode-slippage ໃນລະຫວ່າງການຕັດ spark-erosion.
3. ກວດເບິ່ງມາດຕະຖານມິຕິຂອງຕົວຍຶດໄຟຟ້າທີ່ມີຢູ່. ຢືນຢັນວ່າເຄື່ອງມືປະຈຸບັນປະຕິບັດຕາມມາດຕະຖານ MacroStd. ຜູ້ຖືການດັດແກ້ທີ່ບໍ່ໄດ້ມາດຕະຖານຕ້ອງການອົງປະກອບອະແດບເຕີໄລຍະຂ້າມຜ່ານພິເສດ.
4. ຮັກສາໄລຍະຫ່າງທີ່ເໝາະສົມລະຫວ່າງຕຳແໜ່ງສະກູຫຼັກ ແລະ ລະດັບຂອງແຫຼວຂອງນ້ຳມັນດີເອເລັກໂທຣນິກ, ເພື່ອຫຼຸດຜ່ອນການສະສົມຂອງຕະກອນໃນສ່ວນທີ່ເປັນກະທູ້.
5. ສຳລັບລູກຄ້າການປະມູນປະລິມານວິສາຫະກິດ ຫຼື ຕົວແທນຈໍາໜ່າຍທີ່ສົ່ງມອບ, ໃຫ້ສົ່ງຕົວກໍານົດສະພາບແວດລ້ອມໃນເວັບໄຊ ແລະ ຄວາມຕ້ອງການດ້ານປະສິດທິພາບທີ່ຄົບຖ້ວນລ່ວງໜ້າເພື່ອບັນລຸການຈັບຄູ່ການກຳນົດຄ່າຜະລິດຕະພັນທີ່ຖືກຕ້ອງ.
ຈຸດບໍາລຸງຮັກສາ
ໃນຂະນະທີ່ປະຕິບັດການ JWGRIP R-Type D75 MacroStd CNC Manual EDM Chuck, ໃຫ້ເອົາໃຈໃສ່ກັບອັນຕະລາຍຂອງການນໍາໃຊ້ທີ່ບໍ່ຖືກຕ້ອງແລະຄໍາແນະນໍາການບໍາລຸງຮັກສາເປັນປົກກະຕິຂ້າງລຸ່ມນີ້:
1. ປະຕິບັດຕາມຢ່າງເຂັ້ມງວດ ຊ່ວງແຮງບິດທີ່ແນະນຳ 5-7 Nm. ຜົນບັງຄັບໃຊ້ wrench ຫຼາຍເກີນໄປຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຄາງກະໄຕຖາວອນ. ແຮງບິດບໍ່ພຽງພໍສ້າງຄວາມສ່ຽງ electrode-slippage ໃນການປະມວນຜົນ spark-erosion.
2. ຫຼີກລ້ຽງການສະສົມຂອງຄາບອນ-ຕະກອນພາຍໃນຮ່ອງຄາງກະໄຕ. ທາດປົນເປື້ອນຄາບອນ-ອະນຸພາກຈະທຳລາຍການເຄື່ອນທີ່ຂອງຜິວເນື້ອສີຂາ ແລະເຮັດໃຫ້ຄວາມຖືກຕ້ອງຂອງການຈັດຕຳແໜ່ງ. ສ້າງຂະບວນການທໍາຄວາມສະອາດແຕ່ລະໄລຍະຄົງທີ່ສໍາລັບຜູ້ປະຕິບັດງານຢູ່ໃນສະຖານທີ່.
3. ປົກປ້ອງຮູທີ່ຕັ້ງສູນກາງ ແລະໜ້າວຽກທີ່ຍຶດຕິດຄາງກະໄຕຈາກການຂັດກັນຂອງກົນຈັກໜັກ. ຜົນກະທົບຍາກເຮັດໃຫ້ຄວາມແມ່ນຍໍາຂອງ datum ແລະເຮັດໃຫ້ຄວາມເສຍຫາຍໂດຍກົງຕໍ່ການປະຕິບັດຄວາມເຂັ້ມຂຸ້ນ.
4. ກວດກາສະຖານະຂອງ mounting-screw-hole thread ເປັນປະຈໍາ; ລ້າງ rust ແລະຕະກອນນ້ໍາມັນ. ສະຫມັກຂໍເອົາຈໍານວນຂະຫນາດນ້ອຍຂອງ grease ຕ້ານ rust ສໍາລັບການເກັບຮັກສາໃນໄລຍະຍາວບໍ່ເຮັດວຽກ.
5. ສຳລັບລູກຄ້າໂຄງການທີ່ປະມູນປະລິມານການປະມູນ, ຮວມຄວາມຕ້ອງການການກຳນົດຄ່າເຄື່ອງມືການດຳເນີນງານຢູ່ໃນເວັບໄຊຂອງກອງປະຊຸມສາຂາຕ່າງໆໃນລະຫວ່າງການສື່ສານທາງເທັກນິກໄລຍະຕົ້ນ.
6. ສຳລັບຕົວແທນຈໍາໜ່າຍທີ່ສົ່ງສິນຄ້າ, ປະຕິບັດການຖືຫຸ້ນຮ່ວມກັນເປັນປະຈຳເພື່ອຊິ້ງຂໍ້ມູນປະລິມານສິນຄ້າຄົງຄັງສອງຝ່າຍ.
FAQ
Q1: ທ່ານເປັນຜູ້ຜະລິດຫຼືຜູ້ສະຫນອງການຄ້າສໍາລັບ R-Type D75 MacroStd CNC Manual EDM Chuck?
A1: JWGRIP ແມ່ນຜູ້ຜະລິດ fixture ທີ່ແທ້ຈິງຕັ້ງຢູ່ໃນປະເທດຈີນ. ຂັ້ນຕອນການຜະລິດທັງຫມົດແມ່ນສໍາເລັດພາຍໃນເຮືອນ. ພວກເຮົາສະຫນອງການສະຫນັບສະຫນູນການດັດແກ້ແບບແຕ້ມ, ການບໍລິການການຈັບຄູ່ເອກະສານການປະມູນໃນປະລິມານແລະການຮ່ວມມືດ້ານການສົ່ງສິນຄ້າແທນທີ່ຈະເຮັດວຽກເປັນພໍ່ຄ້າຄົນກາງທີ່ງ່າຍດາຍ.
Q2: chuck ປະເພດຄູ່ມືນີ້ສາມາດຮັກສາປະສິດທິພາບທີ່ຫມັ້ນຄົງພາຍໃຕ້ການແຊ່ນ້ໍາ EDM dielectric-oil ຍາວ?
A2: ມາດຕະຖານ-version moving-matching-surfaces ໄດ້ຮັບການຕ້ານການສວມໃສ່-ການປິ່ນປົວດ້ານການປັບຕົວສໍາລັບ EDM oil-bath ສະພາບແວດລ້ອມ. ກະລຸນາປະຕິບັດການບໍາລຸງຮັກສາການເຮັດຄວາມສະອາດຄາບອນ-ຕະກອນຢ່າງເຂັ້ມງວດເພື່ອຍືດອາຍຸການບໍລິການໂດຍລວມ.
Q3: ຄວາມເຂັ້ມຂຸ້ນແລະຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ໍາກັນຂອງມາດຕະຖານ R-Type D75 MacroStd CNC Manual EDM Chuck ແມ່ນຫຍັງ?
A3: ຄວາມເຂັ້ມຂຸ້ນຂອງຜະລິດຕະພັນມາດຕະຖານ ≤0.004 ມມ, ຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ຳ ≤0.003 ມມ. ຕົວແປທີ່ມີຄວາມແມ່ນຍໍາສູງສາມາດຮັບຮູ້ໄດ້ໂດຍການແຕ້ມຮູບໂດຍການປ່ຽນແປງທາງດ້ານເຕັກນິກ.
Q4: ຄວາມເສຍຫາຍອັນໃດທີ່ຖືກຍົກເວັ້ນຈາກຂອບເຂດການຮັບປະກັນ?
A4: ການຮັບປະກັນສອງປີກວມເອົາຂໍ້ບົກພ່ອງທີ່ເກີດຈາກການຜະລິດພາຍໃຕ້ເງື່ອນໄຂ rated-torque ແລະການຕິດຕັ້ງທີ່ຖືກຕ້ອງ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກການເຮັດວຽກຂອງແຮງບິດເກີນ, ການຂັດກັນຂອງກົນຈັກແຂງ, ການສວມໃສ່ abrasive-particle ແລະການບໍາລຸງຮັກສາຄູ່ມືທີ່ບໍ່ຖືກຕ້ອງບໍ່ໄດ້ກວມເອົາ. ຄາງກະໄຕ Clamping ເປັນຂອງສ່ວນສວມບໍລິໂພກ.
ຄໍາຖາມທີ 5: ຂ້ອຍສາມາດຂໍເອົາເອກະສານໃບສະເໜີລາຄາການຄ້າທີ່ເປັນທາງການເພື່ອນໍາໃຊ້ການປະມູນໄດ້ບໍ?
A5: ແມ່ນແລ້ວ. ກະລຸນາຕິດຕໍ່ພະແນກຂາຍ JWGRIP. ພວກເຮົາກະກຽມເອກະສານໃບສະເໜີລາຄາການຄ້າຢ່າງເປັນທາງການໂດຍອີງໃສ່ການກຳນົດຄ່າຜະລິດຕະພັນ, ຂະໜາດການສັ່ງຊື້ ແລະ ຮູບແບບທຸລະກິດສະເພາະ ລວມທັງໂຄງການການປະມູນປະລິມານການປະມູນ ຫຼື ການຮ່ວມມືດ້ານການສົ່ງມອບ.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ