ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






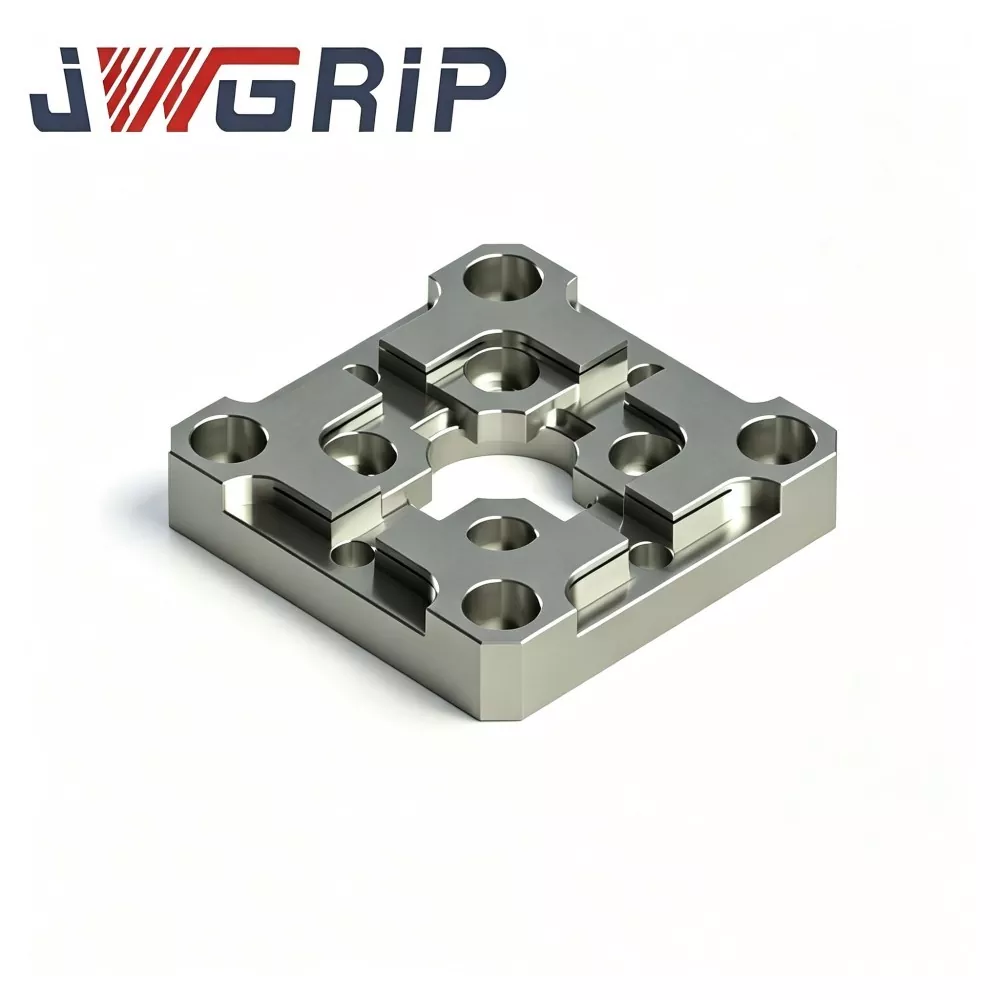
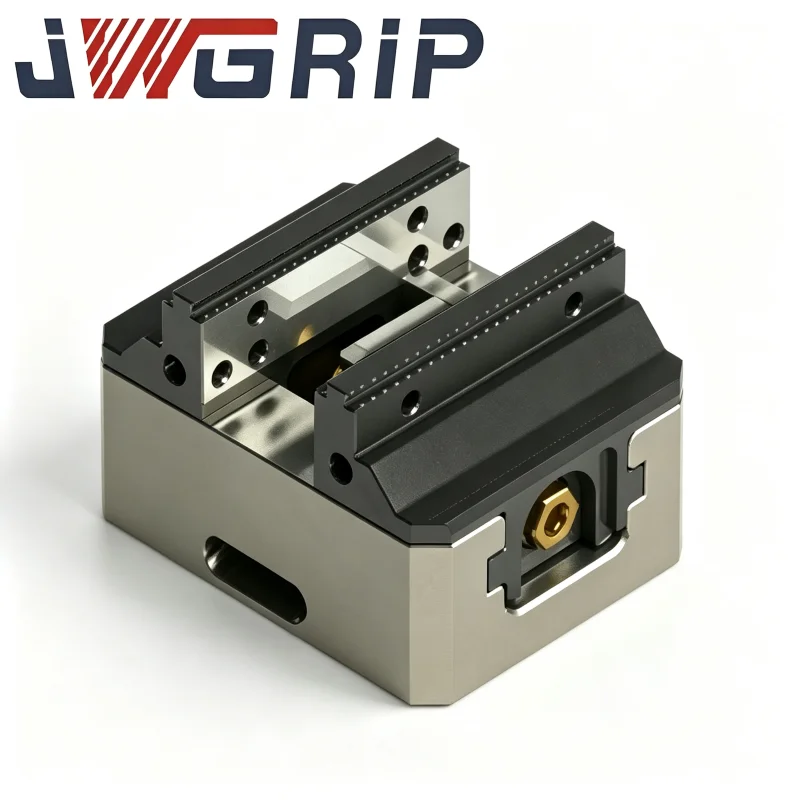
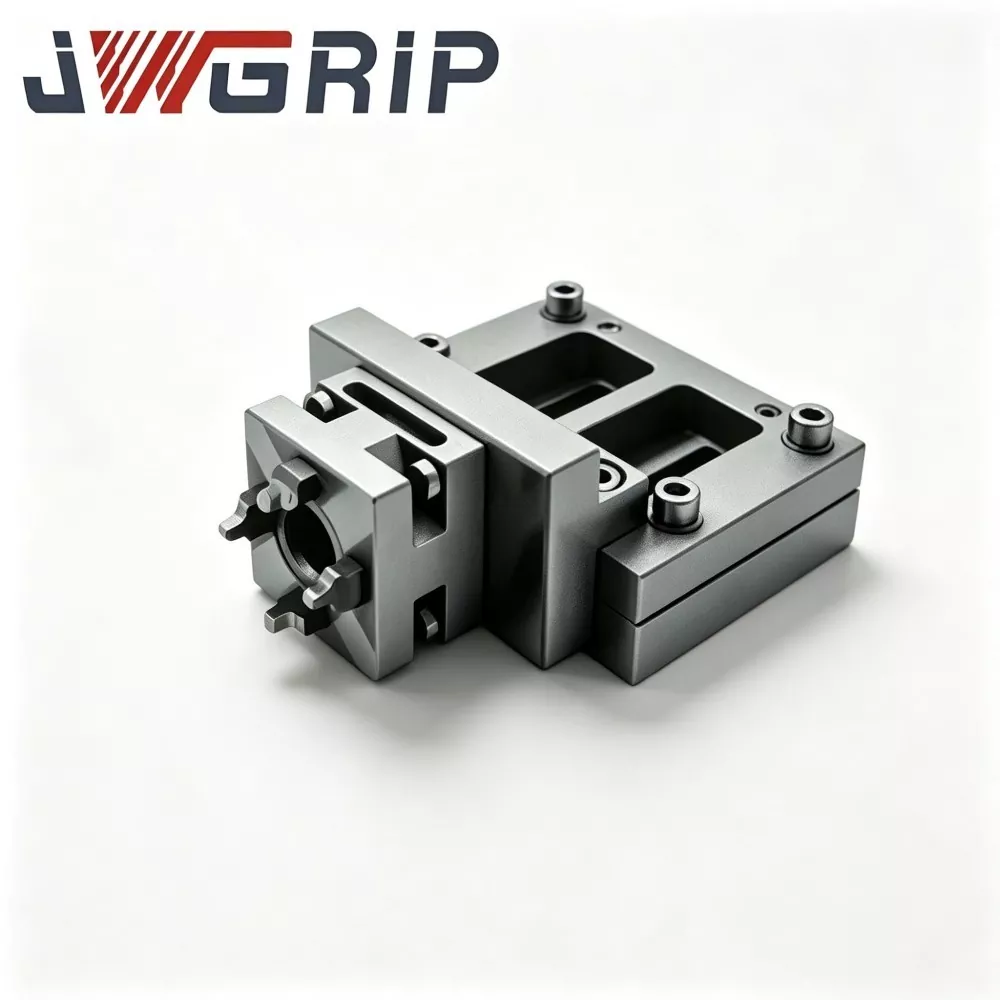
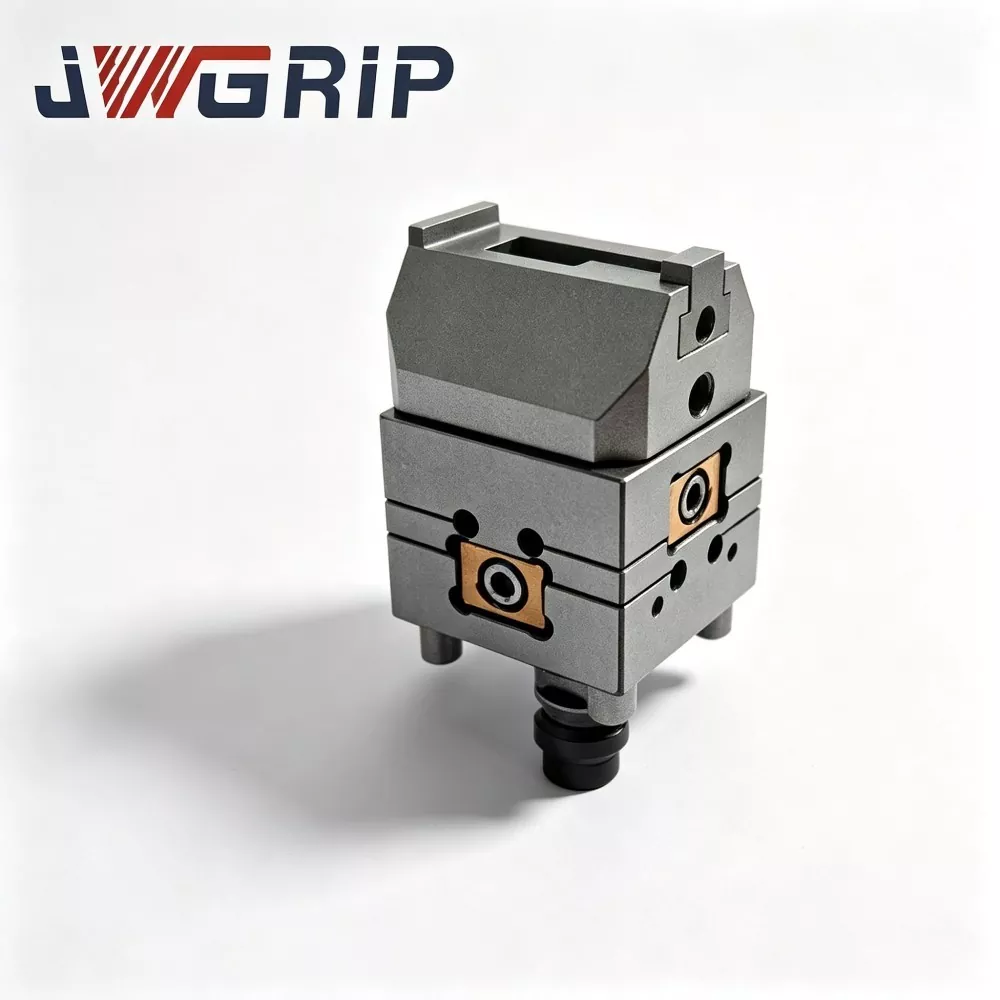
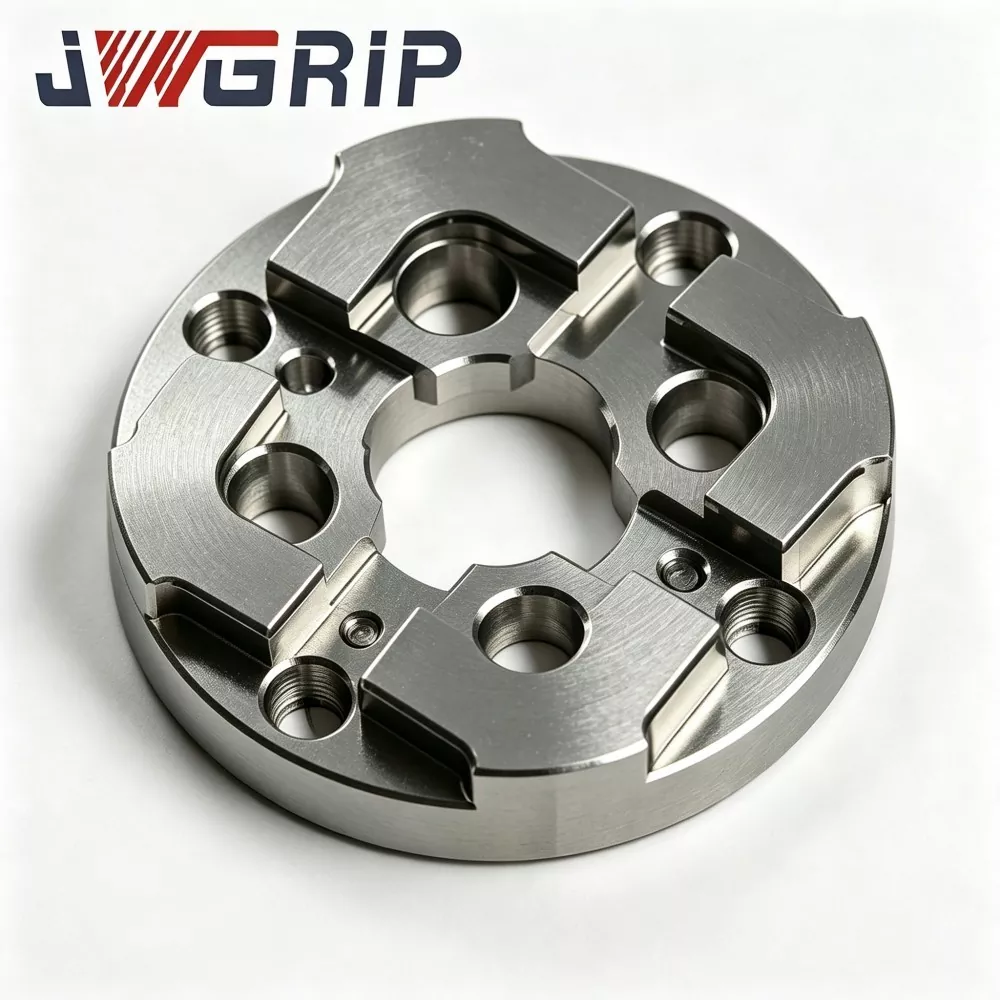
R-Type 70x70 EDM Centering Plate
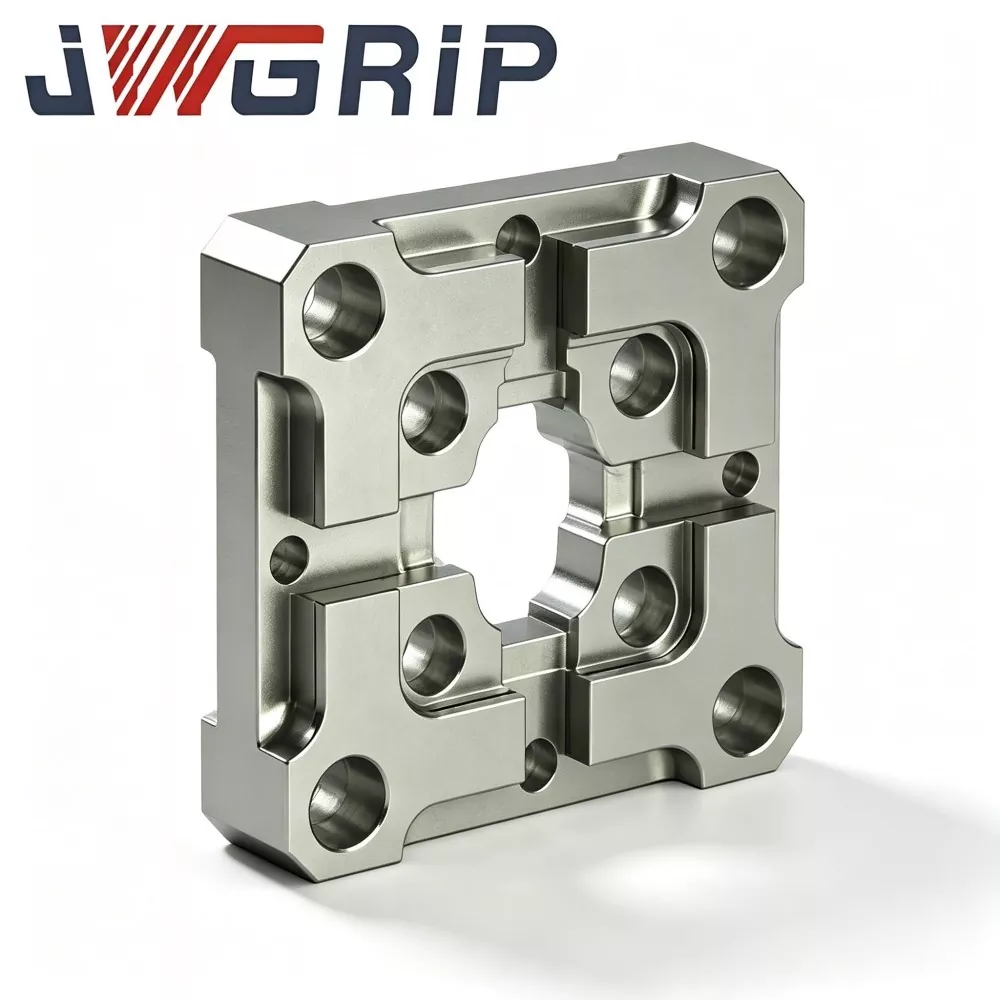
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type 70x70 EDM Centering Plate ໃນປະເທດຈີນ, ສະຫນອງການຈັດສົ່ງໂດຍກົງຈາກໂຮງງານແລະການດັດແປງໂຄງສ້າງທີ່ກໍາຫນົດເອງເພື່ອຕອບສະຫນອງຄວາມຫລາກຫລາຍຂອງ EDM fixture ຄວາມຕ້ອງການ. ມັນເປັນອຸປະກອນມາດຕະຖານການຈັດຕໍາແຫນ່ງ electrode ປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງໂດຍສະເພາະສໍາລັບກອງປະຊຸມການເຮັດແມ່ພິມ sinker EDM, ສຸມໃສ່ວຽກງານການຈັດຕໍາແຫນ່ງ electrode ຢ່າງໄວວາແລະຊ້ໍາຊ້ອນ. ມັນປະສົມປະສານໂຄງສ້າງການຫັນປ່ຽນ chamfer ພາຍໃນແບບ R-type ທີ່ມີການກະແຈກກະຈາຍຄວາມກົດດັນແລະການປະຕິບັດການຈັດຕໍາແຫນ່ງມາດຕະຖານທີ່ມີຄວາມຫມັ້ນຄົງສູງເຂົ້າໄປໃນຫນ່ວຍງານທີ່ຫນາແຫນ້ນດຽວ, ປະສິດທິພາບການແກ້ໄຂການສວມແຫຼມແຫຼມແລະຂໍ້ບົກພ່ອງຂອງການອ້າງອິງຂອງແຜ່ນສູນກາງຮາບພຽງແບບດັ້ງເດີມ.
ແຜ່ນສູນ EDM ທີ່ມີຄວາມແມ່ນຍໍາສູງນີ້ແມ່ນຜະລິດຈາກເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມຄົງຕົວກ່ອນ, ນໍາໃຊ້ການປິ່ນປົວບັນເທົາຄວາມກົດດັນຫຼາຍຂັ້ນຕອນ, ການແຂງຂອງຫນ້າດິນແບບມືອາຊີບແລະເຕັກໂນໂລຢີການຂັດຫນ້າສອງດ້ານທີ່ມີຄວາມແມ່ນຍໍາທີ່ສຸດເພື່ອຮັບປະກັນຄວາມຮາບພຽງແລະຂະຫນານທີ່ດີເລີດ. ໂຄງສ້າງການຫັນປ່ຽນ chamfer ປະເພດ R-type disperses ຄວາມກົດດັນການຕິດຕໍ່ທ້ອງຖິ່ນໃນລະຫວ່າງການ docking fixture ຊ້ໍາຊ້ອນແລະວົງຈອນການໂຫຼດ-unloading, ປະສິດທິພາບ restraining ຕໍາແຫນ່ງຂອງ notch ພັຍແລະການ deformation ອ້າງອິງໃນໄລຍະຍາວ. ມັນລົບລ້າງຄວາມຜິດພາດການຈັດຕໍາແຫນ່ງສະສົມທີ່ເກີດຈາກການປັບຕົວແບບຄູ່ມືເລື້ອຍໆແລະການເຫນັງຕີງຂອງອຸນຫະພູມໃນກອງປະຊຸມ, ການຮັກສາຄວາມເຂັ້ມຂົ້ນຂອງ electrode ທີ່ສອດຄ່ອງແລະຊ່ອງຫວ່າງ spark ທີ່ຫມັ້ນຄົງໃນການປຸງແຕ່ງ mold batch ຫຼາຍຢູ່ຕາມໂກນ.
R-Type 70x70 EDM Centering Plate ຊ່ວຍເຮັດໃຫ້ຂັ້ນຕອນການຕັ້ງເຄື່ອງມືຂອງ electrode ງ່າຍຂຶ້ນຫຼາຍ, ເຮັດໃຫ້ເວລາການຕັ້ງສູນຄູ່ມືສັ້ນລົງ, ຫຼຸດຜ່ອນການເໜັງຕີງຂອງຕຳແໜ່ງທີ່ເກີດຈາກມະນຸດສຳລັບ electrodes ທອງແດງ ແລະ graphite, ແລະຫຼຸດອັດຕາການເຮັດແມ່ພິມຄືນໃໝ່. ສະຫນັບສະຫນູນມາດຕະຖານໂຮງງານຜະລິດໂດຍກົງແລະການປັບແຕ່ງການແຕ້ມຮູບຂອງຮູບແບບຂຸມແລະຂະຫນາດຕໍາແຫນ່ງນາຍຈ້າງ, ມັນສະຫນອງການຮັບປະກັນ benchmark ທີ່ເຊື່ອຖືໄດ້ສູງສໍາລັບການປະສິດທິພາບສູງແລະຄວາມແມ່ນຍໍາຂອງການຜະລິດ mold EDM.
ໂຄງການຈັດລໍາດັບຄວາມສໍາຄັນ
ໂຮງງານຜະລິດແມ່ພິມທີ່ໃຊ້ວຽກຫລົ້ມຈົມ-EDM ທີ່ມີປະລິມານຫຼາຍຂະໜາດໃຫຍ່ ປະເຊີນກັບຄວາມສ່ຽງດ້ານຄຸນນະພາບທີ່ເຊື່ອງໄວ້ທີ່ເກີດຈາກແຜ່ນວາງກາງບ່າສີ່ຫຼ່ຽມທຳມະດາ:
ຫຼັງຈາກຫຼາຍຮ້ອຍຮອບຂອງ electrode-jig docking, ມຸມພາຍໃນແຫຼມເຮັດໃຫ້ indentation ແລະການຂັດບາງສ່ວນ. ການສວມໃສ່ທີ່ອ່ອນໂຍນບໍ່ສາມາດສັງເກດເຫັນໄດ້ໂດຍການກວດກາສາຍຕາປົກກະຕິ, ແຕ່ການອ້າງອິງຈຸດສູນກາງຍັງລອຍໄປຢ່າງງຽບໆ.
Deviation ຄ່ອຍໆສະສົມ. ເມື່ອກວດພົບບັນຫາ, ຊ່ອງຫວ່າງ mold ຫຼາຍໄດ້ຖືກເຄື່ອງຈັກແລ້ວ, ເຮັດໃຫ້ເກີດການຂູດໃສ່ mold-insert ທີ່ມີຄຸນຄ່າສູງ, ຄວາມເປັນເອກະພາບຂອງຊ່ອງຫວ່າງຂອງ spark ທີ່ບໍ່ດີແລະການເຊາະເຈື່ອນຂອງຝາຂ້າງຢູ່ຕາມໂກນ.
JWGRIP ປັບແຕ່ງ R-Type 70x70 EDM Centering Plate ສໍາລັບຈຸດເຈັບປວດທີ່ປະຕິບັດໄດ້ເຫຼົ່ານີ້:
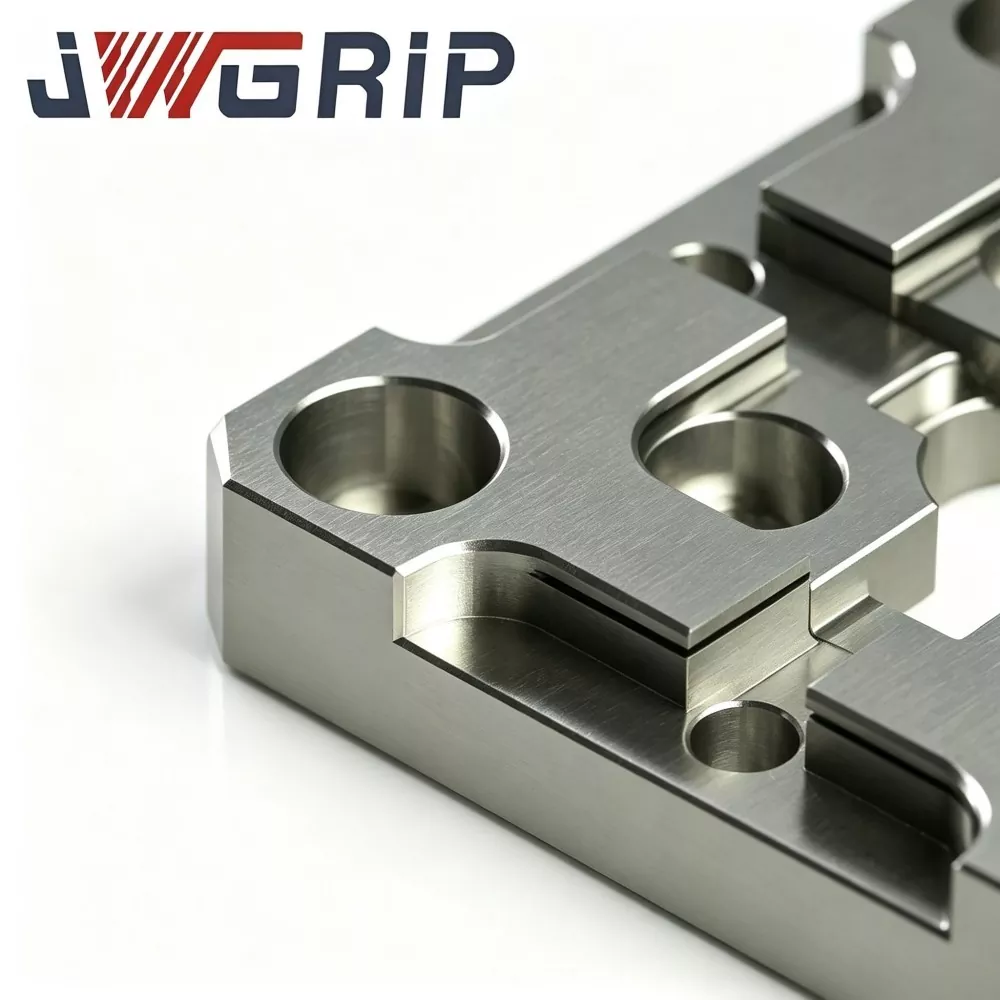
1. ກະເປົ໋າພາຍໃນແບບລຽບແບບ R ກະຈາຍຄວາມຕຶງຄຽດຂອງບ່ອນຈອດລົດ ແລະຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການສວມໃສ່ແບບຫຍໍ້ໜ້າໃສ່ບ່າ.
2. ແຜ່ນຮອງເຫຼັກໂລຫະປະສົມທີ່ຄົງຕົວກ່ອນຄວາມແກ່ຍາວດ້ວຍອຸນຫະພູມສູງຫຼາຍຮອບ ສ່ວນໃຫຍ່ຈະກຳຈັດຄວາມກົດດັນທີ່ຕົກຄ້າງພາຍໃນ ແລະ ຕ້ານການບິດເບືອນຂອງມາດຕະຖານທີ່ເກີດຈາກການເໜັງຕີງຂອງອຸນຫະພູມ ແລະ ຜົນກະທົບຂອງການຍຶດຕິດຢ່າງຕໍ່ເນື່ອງ.
3. ການຫຼໍ່ດ້ວຍໃບໜ້າສອງເທົ່າທີ່ມີຄວາມແມ່ນຍຳທີ່ສຸດຮັບປະກັນຄວາມຮາບພຽງ ແລະຂະໜານທີ່ເໜືອກວ່າສຳລັບມາດຕະຖານກົນຈັກທີ່ໝັ້ນຄົງ.
4. ເຮັດໃຫ້ຂັ້ນຕອນການຕັ້ງສູນດ້ວຍຕົນເອງງ່າຍຂຶ້ນ, ຫຼຸດຜ່ອນອັດຕາການເຮັດວຽກຄືນໃໝ່ ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິໂດຍລວມສຳລັບການຜະລິດ EDM ທີ່ຊັດເຈນ.
5. ມິຕິນອກຂະໜາດກະທັດຮັດ 70×70 ພໍດີກັບພື້ນທີ່ຕິດຕັ້ງ EDM; ຮູບແຕ້ມ-driven custom hole-pattern ແລະການດັດແກ້ຕໍາແຫນ່ງ-boss ແມ່ນມີສໍາລັບໂຄງການ EDM-cell ອັດຕະໂນມັດການປ່ຽນແປງ electrode.
ຫຼັກການການເຮັດວຽກ
JWGRIP R-Type 70 × 70 EDM Centering Plate ເປັນອົງປະກອບອ້າງອີງທີ່ອຸທິດຕົນສໍາລັບການວາງຕໍາແຫນ່ງກ່ອນການວາງ electrode sinker-EDM ແລະການປັບຄວາມເຂັ້ມຂຸ້ນ:
1. ຕິດຢູ່ລະຫວ່າງໂຕະເຮັດວຽກ EDM ແລະຕົວຍຶດ electrode. ມັນສະຫນອງການອ້າງອິງຈຸດສູນກາງກົນຈັກຊ້ໍາກັນໃນເວລາທີ່ swapping ທອງແດງ, graphite ຫຼືທອງແດງ-tungsten jigs electrode.
2. ແຜ່ນວາງກາງແບບທຳມະດາໃຊ້ບ່າດ້ານໃນມຸມແຫຼມ. ທຸກໆການກະທົບກະເທືອນຂອງທ່າເຮືອຈະເນັ້ນໃສ່ພື້ນທີ່ແຈນ້ອຍໆ ແລະສ້າງການຫຍໍ້ໜ້າພາດສະຕິກໃນທ້ອງຖິ່ນຫຼັງຈາກການກົດຊ້ຳໆ.
3. ການຍົກລະດັບໂຄງສ້າງຫຼັກ: ການຫັນປ່ຽນກະເປົ໋າພາຍໃນແບບ R-type ລຽບຂະຫຍາຍພື້ນທີ່ການຕິດຕໍ່ທີ່ມີປະສິດທິພາບໃນລະຫວ່າງການຈອດລົດ, ກະຈາຍແຮງກົດໃສ່ພື້ນຜິວທີ່ໃຫຍ່ກວ່າ ແທນທີ່ຈະເປັນມຸມແຫຼມແຄບ, ຫຼຸດການສວມໃສ່ໃນຫຍໍ້ໜ້າ ແລະຮັກສາມາດຕະຖານຈຸດສູນກາງແບບເດີມໄວ້ສຳລັບຮອບບໍລິການທີ່ດົນກວ່າ.
ເຕືອນການນຳໃຊ້ທີ່ສຳຄັນ: ແຜ່ນນີ້ສົ່ງເຄື່ອງກົນຈັກໄວ້ກ່ອນຈຸດສູນກາງເທົ່ານັ້ນ, ແລະບໍ່ສາມາດປ່ຽນແທນການປັບຕົວປະສານອັນລະອຽດທີ່ອີງໃສ່ probe ສຸດທ້າຍໄດ້. ຫຼັງຈາກການເຊື່ອມຕໍ່ກົນຈັກກັບແຜ່ນຈຸດກາງນີ້, ປະຕິບັດການຍັງຈໍາເປັນຕ້ອງດໍາເນີນການການຊົດເຊີຍ probe ຕາມມາດຕະຖານ specs ຂະບວນການ EDM. ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບການສີດແມ່ພິມ, molding-casting, ແລະຄວາມແມ່ນຍໍາ stamping-insert ການປຸງແຕ່ງ EDM, ໂດຍສະເພາະແມ່ນເຫມາະສົມສໍາລັບກອງປະຊຸມການຜະລິດ batch ທີ່ມີການແລກປ່ຽນ electrode ເລື້ອຍໆ. ມັນສາມາດໄດ້ຮັບການຕິດຕັ້ງຢູ່ໃນຕາຕະລາງການເຮັດວຽກ EDM, ຈຸດສູນ chuck base ຫຼືແຜ່ນສະຫນັບສະຫນູນ fixture custom.
ລັກສະນະການປະຕິບັດດ້ານວິຊາການທີ່ສໍາຄັນ
1. Optimized R-type Inner Chamfer Anti-wear Construction ການທົດສອບຄວາມທົນທານປຽບທຽບສະແດງໃຫ້ເຫັນພາຍໃຕ້ຄວາມຖີ່ຂອງການຈອດ-ຜົນກະທົບທີ່ຄືກັນ, JWGRIP R-Type 70×70 EDM Centering Plate ຫຼຸດຜ່ອນຄວາມກົດດັນການຕິດຕໍ່ທ້ອງຖິ່ນປະມານ 29% ເມື່ອປຽບທຽບກັບແຜ່ນມຸມແຫຼມແບບດັ້ງເດີມໃນການກົດດັນທີ່ຕໍ່າຫຼາຍ.
2. ແຜ່ນຮອງໂລຫະປະສົມເຫຼັກກ້າຄົງທີ່ຊ່ວຍບັນເທົາຄວາມຕຶງຄຽດໄດ້ຫຼາຍຮອບໄດ້ຮັບຄວາມເກົ່າແກ່ໃນອຸນຫະພູມສູງສອງຮອບຫຼັງຈາກເຄື່ອງຈັກທີ່ຫຍາບຄາຍເພື່ອເອົາຄວາມກົດດັນພາຍໃນທີ່ຕົກຄ້າງສ່ວນໃຫຍ່ອອກ. ພາຍໃນກອງປະຊຸມ ambient-temperature 17-29 ℃, ສໍາເລັດຮູບແປຄວາມແປຄວາມແປປວນ ≤0.0025 mm, ປ້ອງກັນການບິດເບືອນ benchmark induced ໂດຍ drift ອຸນຫະພູມ.
3. ພື້ນຜິວການອ້າງອີງດ້ານເທິງທີ່ມີຄວາມແມ່ນຍໍາສູງສຸດແບບສອງດ້ານ ແລະແຜ່ນຮອງດ້ານເທິງແມ່ນທັງສອງດ້ານທີ່ມີຄວາມຊັດເຈນທີ່ສຸດ. Flatness ≤0.002 ມມ; ຂະຫນານລະຫວ່າງ datum ເທິງ-ລຸ່ມ ≤0.003 mm. ຄວາມຂະໜານສູງຮອງຮັບການໃຊ້ງານດ້ານທາງເລືອກໂດຍການພິກແຜ່ນ.
4. ການຮັກສາພື້ນຜິວແຂງແບບທ້ອງຖິ່ນ ການຈັດວາງຕຳແໜ່ງ-ເຂດບ່າໄດ້ຮັບການແຂງຕົວພິເສດ, ຄວາມແຂງຂອງພື້ນຜິວຮອດ HRC 58-62. ຄວາມສາມາດຕ້ານການຂັດໄດ້ຢ່າງແຂງແຮງຕ້ານການ scratch particle ແລະ docking, ເຄື່ອງຫມາຍຜົນກະທົບ; ເຂດທີ່ບໍ່ເຮັດວຽກຮັກສາຄວາມເຄັ່ງຄັດຂອງແຜ່ນຍ່ອຍທີ່ເຫມາະສົມເພື່ອຫຼີກເວັ້ນການແຕກຫັກຂອງແຜ່ນທັງຫມົດ.
5. Dielectric-fluid-resistant Anti-corrosion Finish Whole outer-surface passivation anti-rust anti-rust. ຕ້ານການ splashing ເປັນເວລາດົນ EDM dielectric-fluid ແລະຄວາມຊຸ່ມບັນຍາກາດກອງປະຊຸມກອງປະຊຸມ, ຊ້າການຜຸພັງແລະການປະກົດຕົວຈຸດ-rust.
6. ຂະໜາດມາດຕະຖານພ້ອມດ້ວຍຄຸນສົມບັດການຕິດຕັ້ງທີ່ປຸງແຕ່ງໄວ້ກ່ອນ ຂະໜາດກະທັດຮັດ 70×70 ຮອຍຕີນທາງນອກ, ຮູຮູປັກໝຸດທີ່ເຮັດໄວ້ລ່ວງໜ້າ ແລະ ຮູສະກູ countersink. ການຕິດຕັ້ງໂດຍກົງເຫມາະກັບສ່ວນຕິດຕໍ່ຂອງຈຸດສູນລວມຕົ້ນຕໍທີ່ສຸດໂດຍບໍ່ມີການເຄື່ອງຈັກຂັ້ນສອງ.
7. ການກວດກາ Metrology ເຕັມລາຍການທີ່ສາມາດຕິດຕາມໄດ້ ແຕ່ລະຫນ່ວຍສໍາເລັດຮູບມີເລກລໍາດັບທີ່ເປັນເອກະລັກທີ່ແກະສະຫລັກດ້ວຍເລເຊີ. ບັນທຶກການກວດກາທີ່ສົມບູນກວມເອົາຄວາມຮາບພຽງ, ຂະຫນານແລະຂະຫນາດ R-chamfer ຖືກເກັບໄວ້, ສະຫນັບສະຫນູນການຄວບຄຸມຄຸນນະພາບ traceable ສໍາລັບວິສາຫະກິດຜະລິດ mold ປະລິມານສູງ.
ສໍາເລັດຂະບວນການຜະລິດ
ແຕ່ລະຊຸດຂອງ JWGRIP R-Type 70x70 EDM Centering Plate ປະຕິບັດຕາມຂັ້ນຕອນການຜະລິດເຕັມລໍາດັບຢ່າງເຂັ້ມງວດ:
ວັດຖຸດິບທີ່ເຂົ້າມາ - ອົງປະກອບທາງເຄມີ & ການກວດສອບຄວາມແຂງ → CNC rough-milling → ຮອບທໍາອິດທີ່ອຸນຫະພູມສູງຄວາມກົດດັນບັນເທົາຄວາມແກ່ຍາວ → ເຄື່ອງຈັກເຄິ່ງສໍາເລັດຮູບ → R-type ພາຍໃນ chamfer ກອບເປັນຈໍານວນ → ຊັ້ນສອງຄວາມກົດດັນບັນເທົາ → ພື້ນຜິວແຂງ → double-face precision grinding → pin-Cimle ການກວດສອບທາງເລຂາຄະນິດ → ເຄື່ອງຫມາຍເລກລໍາດັບ laser → ການປ້ອງກັນ rust passivation → ການກວດສອບສາຍຕາຄືນໃຫມ່ → ສາງສິນຄ້າສໍາເລັດຮູບ.
ການຜະລິດປະຕິບັດຕາມຄວາມຕ້ອງການຂອງລະບົບການຄຸ້ມຄອງຄຸນນະພາບ ISO 9001.
ອຸປະກອນວັດແທກຫຼັກ: ເຄື່ອງປະສານງານ-ວັດແທກ, ເຄື່ອງວັດແທກຄວາມແປນດ້ານ, ເຄື່ອງກວດຄວາມແຂງ; ທັງຫມົດໄດ້ຮັບການ calibration metrological ຢ່າງເປັນທາງການແຕ່ລະໄລຍະ.
ທຸກໆສິ້ນສໍາເລັດຮູບໄດ້ຖືກຄັດຕິດດ້ວຍບົດລາຍງານການກວດກາເອກະລາດ; ໃບຢັ້ງຢືນການທົດສອບວັດສະດຸສາມາດສະຫນອງຕາມຄໍາຮ້ອງຂໍຂອງລູກຄ້າ.
ເຄັດລັບການເກັບຮັກສາ: ເກັບຮັກສາແຜ່ນສູນກາງພາຍໃນກ່ອງວັດແທກການຊ໊ອກທີ່ອຸທິດຕົນ. ຫຼີກລ້ຽງການກະທົບຂອງວັດຖຸໜັກ ແລະການຂູດເຫຼັກຊິບ. ເຖິງແມ່ນວ່າ micro-indentation ທີ່ເບິ່ງເຫັນຈະທໍາລາຍຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງ. ຫຼັງຈາກການປະຕິບັດໃນເຄື່ອງແຕ່ລະຄັ້ງ, ເຊັດຕໍາແຫນ່ງ - shoulders ແລະຫນ້າດິນກະສານອ້າງອີງຫມົດດ້ວຍຜ້າອ່ອນທີ່ບໍ່ມີ lint ກ່ອນທີ່ຈະເກັບຮັກສາ.
ການປະກອບແລະຂັ້ນຕອນການເຮັດວຽກທີ່ຖືກຕ້ອງ
1. ກ່ອນການຕິດຕັ້ງ, ເຮັດຄວາມສະອາດເຄື່ອງຕິດພື້ນຂອງແຜ່ນຕິດຕັ້ງຢ່າງຄົບຖ້ວນ, ຊອກຫາຂຸມ pin ແລະຈຸດສູນກາງຂອງແຜ່ນຮອງພື້ນ; ເອົາຊິບໂລຫະ, ຜົງຄາບອນແລະສານຕົກຄ້າງຂອງນ້ໍາ dielectric. ອະນຸພາກຕ່າງປະເທດທີ່ຕິດຢູ່ນັ້ນຈະເໜັງຕີງ ແລະ ບິດເບືອນມາດຕະຖານຈຸດສູນກາງ.
2. ຕິດສະກູ countersink ຕາມແຮງບິດທີ່ແນະນໍາ. Over-torque ສ້າງການຜິດປົກກະຕິແຜ່ນທ້ອງຖິ່ນແລະ ruins flatness; ແຮງບິດບໍ່ພຽງພໍເຮັດໃຫ້ແຜ່ນປ່ຽນພາຍໃຕ້ການກະທົບກະເທືອນ.
3. ປ້ອງກັນການຂັດຂ້ອງຢ່າງໜັກລະຫວ່າງບ່າການຈັດຕຳແໜ່ງຂອງ electrode-jig ແລະ R-type; ນຳໃຊ້ຮູບແບບການຕັ້ງຈຸດເຊື່ອມຕໍ່ແບບອ່ອນໆສຳລັບການວາງໄວ້ທາງໜ້າທາງກົນ.
4. ຫຼັງຈາກການວາງທາງກົນຈັກກ່ອນ, ໃຫ້ສໍາເລັດການຊົດເຊີຍການປະສານງານຂອງ probe ຕາມສະເປັກຂອງຂະບວນການ EDM. ຢ່າຂ້າມການທົດສອບທີ່ດີແລະອີງໃສ່ຢ່າງດຽວກັບຜົນໄດ້ຮັບສູນກາງກົນຈັກສໍາລັບການເຄື່ອງຈັກສຸດທ້າຍ.
5. ກວດກາການຈັດຕຳແໜ່ງ-ບ່າພາຍໃຕ້ແວ່ນຂະຫຍາຍທຸກໆ 7-10 ມື້ເຮັດວຽກ; ປ່ຽນແຜ່ນທັນທີເມື່ອພົບການຫຍໍ້ໜ້າ, ມີຮອຍຂີດຂ່ວນ ຫຼືຮອຍຂີດຂ່ວນ.
ການປະຕິບັດທີ່ບໍ່ເຫມາະສົມທີ່ຈະຫຼີກເວັ້ນ
1. ການຕິດຕັ້ງໂດຍບໍ່ມີການເຮັດຄວາມສະອາດພື້ນຜິວການປະສົມພັນ: ຊິບ sandwiched ເຮັດໃຫ້ເກີດຄວາມບິດເບືອນທີ່ເຊື່ອງໄວ້.
2. ການຍຶດດ້ວຍໄມ້ຄ້ອນທີ່ຮຸນແຮງ: ການກະທົບຢ່າງໜັກຈະສ້າງ micro-indentation ທີ່ເບິ່ງເຫັນໄດ້ຢູ່ບ່າທີ່ວາງຕຳແໜ່ງ.
3. ການຍຶດສະກູເກີນແຮງບິດ: ເຮັດໃຫ້ເກີດຄວາມກົດດັນພາຍໃນ ແລະ ການບິດເບືອນທາງເລຂາຄະນິດຖາວອນຂອງຕົວແຜ່ນ.
4. ຂ້າມການປັບຕົວແບບລະອຽດຂອງ probe ແລະເອົາຜົນອອກມາຈາກກົນໄກການສູນກາງເປັນມາດຕະຖານເຄື່ອງຈັກສຸດທ້າຍ.
ເປັນຫຍັງຕ້ອງເລືອກ JWGRIP
1. ປະສົບການ R&D ການເຮັດວຽກຂອງ EDM ທີ່ໃຊ້ໄດ້ແບບປະຕິບັດ ທີມງານວິສະວະກອນຂອງພວກເຮົາໄດ້ສະສົມຄໍາຕິຊົມຈາກນັກວິຊາການຈາກແມ່ພິມຢ່າງອຸດົມສົມບູນ. ການເຮັດຊ້ໍາກັນຂອງຜະລິດຕະພັນຖືກປັບປຸງໃຫ້ເຫມາະສົມສໍາລັບການກະຕຸກຂອງຮ້ານທີ່ແທ້ຈິງແທນທີ່ຈະເປັນຕົວກໍານົດການແຕ້ມທາງທິດສະດີເທົ່ານັ້ນ.
2. ການກວດກາການສົ່ງສິນຄ້າເຕັມໜ່ວຍຢ່າງເຂັ້ມງວດ ຄູ່ແຂ່ງຫຼາຍຄົນພຽງແຕ່ໃຊ້ການກວດສອບຂະໜາດຕົວຢ່າງເທົ່ານັ້ນ. ທຸກໆ JWGRIP R-Type 70×70 EDM Centering Plate ສໍາເລັດການກວດສອບທາງເລຂາຄະນິດ CMM ເຕັມລາຍການເພື່ອຄັດລອກຊິ້ນສ່ວນທີ່ບໍ່ສອດຄ່ອງກ່ອນທີ່ຈະຈັດສົ່ງ.
3. ເວລານຳທີ່ໝັ້ນທ່ຽງສຳລັບການສັ່ງຊື້ມາດຕະຖານ ແລະ Custom-spec 70×70 ຜະລິດຕະພັນຮັກສາຫຼັກຊັບການຜະລິດ. ສໍາລັບຄວາມຕ້ອງການການຈັດຕໍາແຫນ່ງ - ນາຍຈ້າງຫຼືຂຸມ, ທີມງານວິສະວະກໍາສໍາເລັດການທົບທວນການແຕ້ມພາຍໃນ 12 ມື້ເຮັດວຽກແລະຢືນຢັນຕາຕະລາງທີ່ເປັນໄປໄດ້. ເວລາສັ່ງມາດຕະຖານ: 10-15 ມື້ເຮັດວຽກ.
4. ການຊ່ວຍເຫຼືອທາງດ້ານເຕັກນິກທີ່ເນັ້ນໃສ່ແອັບພລິເຄຊັນ ເມື່ອລູກຄ້າພົບກັບຄວາມສັບສົນໃນການປະກອບ ຫຼືການປະຕິບັດການຕັ້ງກາງທີ່ຜິດປົກກະຕິ, ທີມງານຊ່ວຍເຫຼືອດ້ານວິຊາການໃຫ້ຄຳແນະນຳການແກ້ໄຂບັນຫາຕົວຈິງໂດຍອີງໃສ່ປະສົບການຕົວຈິງຂອງ EDM-workshop.
5. ການຈັດການການຕິດຕາມແບບຊຸດທີ່ຄົບຖ້ວນສົມບູນ ແຕ່ລະແຜ່ນມີເລກລໍາດັບສະເພາະ. ເມື່ອບັນຫາທີ່ບໍ່ຄາດຄິດທີ່ກ່ຽວຂ້ອງກັບການຈັດຕໍາແຫນ່ງ, ຕົວກໍານົດການການຜະລິດຕົ້ນສະບັບແລະເອກະສານການກວດກາສາມາດຖືກດຶງມາຢ່າງໄວວາສໍາລັບການວິເຄາະດ້ານວິຊາການຮາກ.
FAQ
ຄໍາຖາມທີ 1: JWGRIP R-Type 70x70 EDM Centering Plate ກໍາຈັດການບ່ຽງເບນສູນກາງທັງໝົດໄດ້ບໍ?
A1: ມັນສະຫນອງມາດຕະຖານກົນໄກທາງສ່ວນຫນ້າຂອງສູນກາງທີ່ຫມັ້ນຄົງແລະບໍ່ສາມາດເອົາທຸກໆແຫຼ່ງ deviation. ການຊົດເຊີຍການປະສານງານທີ່ອີງໃສ່ການສືບສວນສຸດທ້າຍຍັງຄົງເປັນຂໍ້ບັງຄັບ. ຄວາມຜິດພາດການຈັດຕຳແໜ່ງອາດເກີດມາຈາກການສວມໃສ່ຂອງ electrode-jig, ການຕິດຢູ່ກັບ fixture ວ່າງ ຫຼື electrode-shank deformation. ຜູ້ປະຕິບັດການຈະຕ້ອງກວດກາການປະກອບ jig ທັງຫມົດເປັນແຕ່ລະໄລຍະ.
ຄໍາຖາມທີ 2: ແຜ່ນກາງນີ້ເຫມາະສໍາລັບການຈອດເລື້ອຍໆຂອງ jigs graphite-electrode ຂະຫນາດໃຫຍ່ທີ່ມີນ້ໍາຫນັກ?
A2: ມັນສະຫນັບສະຫນູນການເຮັດວຽກສູນກາງ graphite-electrode-jig. ສໍາລັບເຄື່ອງປະກອບທີ່ມີນ້ໍາຫນັກພິເສດ, ຄວບຄຸມການຕິດຕໍ່ກັບ docking ຢ່າງເຂັ້ມງວດແລະຫ້າມຜົນກະທົບທີ່ຮຸນແຮງ. ເຖິງແມ່ນວ່າມີການເພີ່ມປະສິດທິພາບ R-chamfer, ການໂຫຼດຜົນກະທົບຫຼາຍເກີນໄປກໍ່ຍັງສ້າງຄວາມເສຍຫາຍຂອງການຫຍໍ້ຫນ້າໃສ່ບ່າຕໍາແຫນ່ງ.
Q3: ທ່ານສາມາດປັບແຕ່ງຮູບແບບຂຸມທີ່ບໍ່ແມ່ນມາດຕະຖານຫຼືຂະຫນາດພິເສດຕໍາແຫນ່ງນາຍຈ້າງບໍ?
A3: ແມ່ນແລ້ວ. ກະລຸນາສົ່ງຮູບແຕ້ມທາງດ້ານວິຊາການທີ່ສົມບູນທີ່ມີຄວາມຕ້ອງການທີ່ຈະແຈ້ງສໍາລັບການຈັດຮູບແບບຂຸມ, ຄະນິດສາດຕໍາແຫນ່ງນາຍຈ້າງ, ຄວາມຮາບພຽງແລະຄວາມທົນທານຂະຫນານ. ພະແນກວິສະວະກໍາປະເມີນການຜະລິດພາຍໃນ 12 ມື້ເຮັດວຽກແລະອອກໃບສະເຫນີລາຄາຢ່າງເປັນທາງການ.
Q4: ເງື່ອນໄຂຄວາມເສຍຫາຍໃດທີ່ຖືກຍົກເວັ້ນຈາກການຮັບປະກັນ?
A4: ນີ້ແມ່ນຂຶ້ນກັບອົງປະກອບການຈັດຕໍາແຫນ່ງທີ່ມີຄວາມແມ່ນຍໍາສູງ. ການຮັບປະກັນກວມເອົາຂໍ້ບົກພ່ອງທີ່ເກີດມາຈາກການຜະລິດເມື່ອສົ່ງມອບເຊັ່ນ: ຄວາມຮາບພຽງຢູ່ຂ້າງນອກ, ຂະຫນານແລະຄວາມແຂງ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກການປະທະກັນ, ການຕິດຕັ້ງແຮງບິດທີ່ບໍ່ເຫມາະສົມ, ຮອຍຂີດຂ່ວນແລະເຄື່ອງຮັບໃຊ້ປົກກະຕິແມ່ນຢູ່ນອກການຮັບປະກັນ.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.

ຄໍາແນະນໍາຂ່າວ