ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






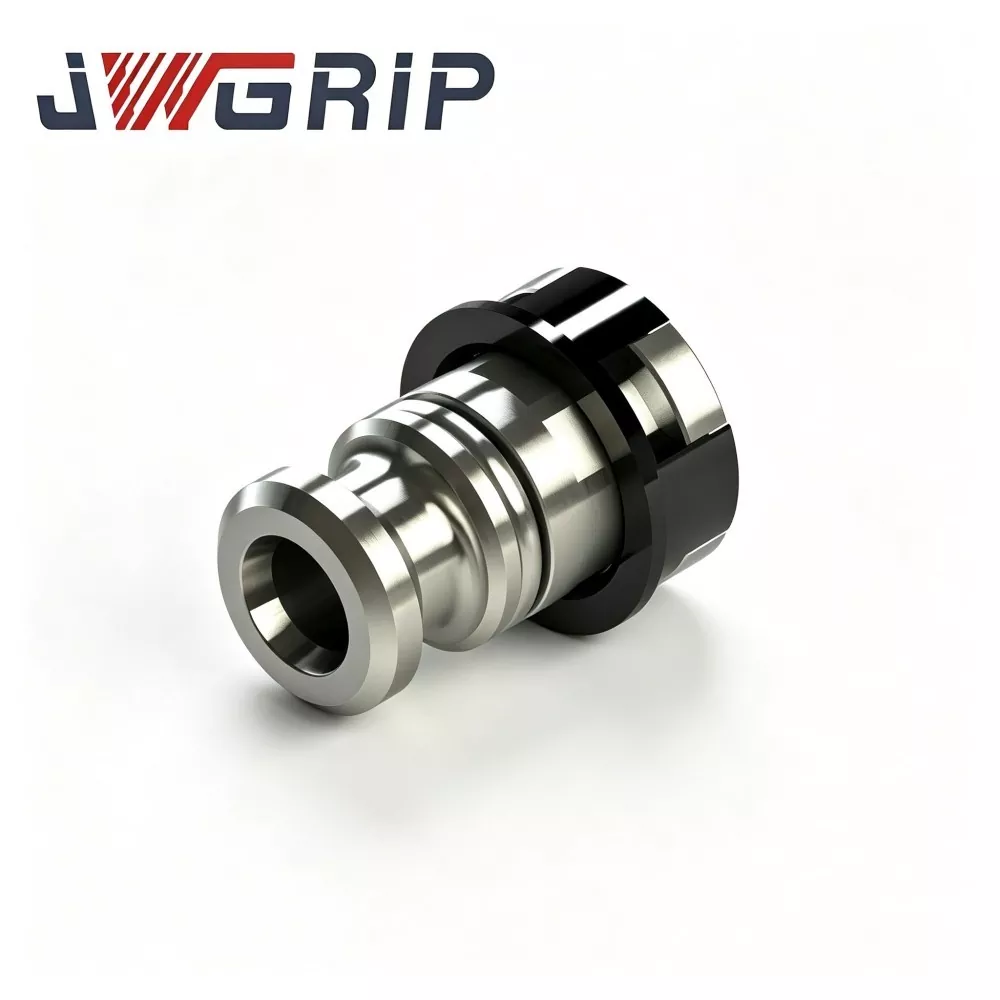
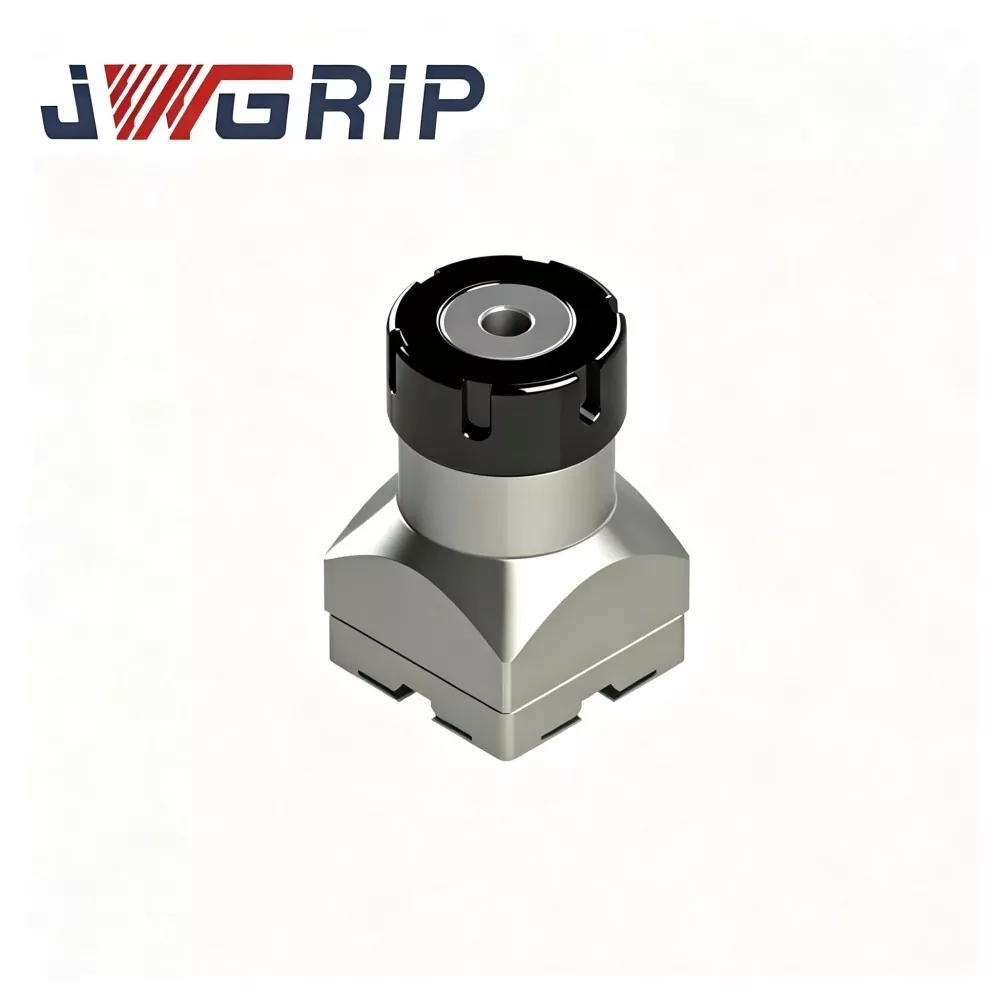
R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder
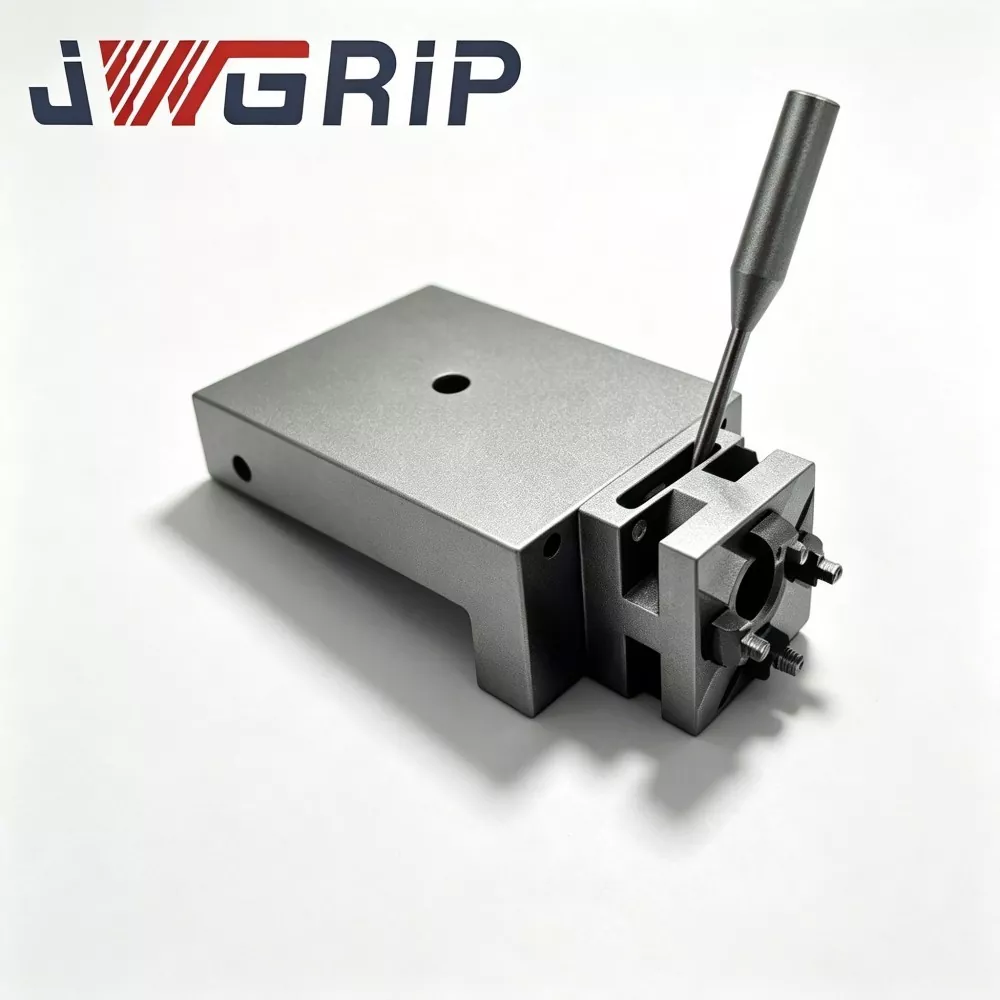
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ໃນປະເທດຈີນ, ມີຂໍ້ກໍານົດມາດຕະຖານຢ່າງເຕັມສ່ວນໃນຫຼັກຊັບແລະຍອມຮັບຄໍາສັ່ງຈໍານວນຫລາຍທົ່ວໂລກສໍາລັບໂຄງການກອງປະຊຸມ mold ອັດສະລິຍະອັດຕະໂນມັດ. ມັນເປັນອົງປະກອບດຶງ pneumatic ປະສົມປະສານທີ່ມີຄວາມຫນ້າເຊື່ອຖືສູງທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບສາຍການຜະລິດ sinker EDM ອັດຕະໂນມັດທີ່ບໍ່ມີຄົນຂັບ. ມັນປະສົມປະສານໂຄງສ້າງການສົ່ງຜົນບັງຄັບໃຊ້ທີ່ສົມດຸນຂອງຄວາມກົດດັນ R-type ທີ່ດີທີ່ສຸດແລະການປະຕິບັດກົນຈັກຕ້ານການກັດກ່ອນຄວາມແຂງສູງເຂົ້າໄປໃນອຸປະກອນດຽວ, ການກໍາຈັດຄວາມເຄັ່ງຕຶງ, ຄວາມເຂັ້ມຂົ້ນຂອງຄວາມກົດດັນໃນທ້ອງຖິ່ນແລະຂໍ້ບົກພ່ອງຂອງເຄື່ອງຊັກຜ້າກົງແບບດັ້ງເດີມ.
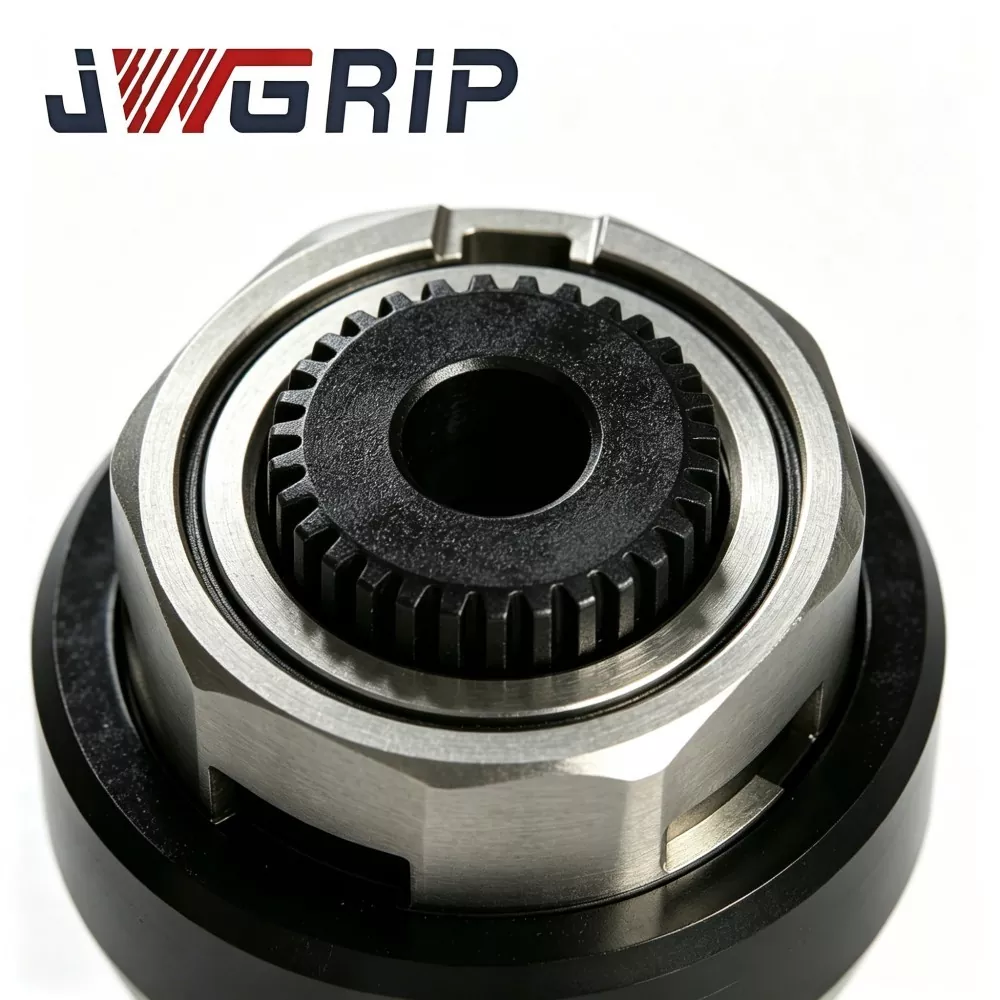
ແຖບລີ້ນນິວເມຕິກ R-Type ແບບພິເສດນີ້ຖືກສ້າງຂຶ້ນຈາກເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງ, ຜ່ານການປຸງແຕ່ງຜ່ານການຂັດຄວາມແມ່ນຍໍາສູງສຸດແລະການປິ່ນປົວດ້ານການແຂງຂອງໄນໂຕຣເຈນທີ່ເປັນມືອາຊີບ, ມີຄວາມແຂງຂອງຫນ້າດິນທີ່ດີເລີດ, ການຕໍ່ຕ້ານການຂັດແລະການຕໍ່ຕ້ານການເຊາະເຈື່ອນຂອງນ້ໍາ dielectric. ໂຄງສ້າງການສົ່ງຜົນບັງຄັບໃຊ້ R-type ທີ່ຍົກລະດັບບັນລຸການແຜ່ກະຈາຍຄວາມກົດດັນທີ່ເປັນເອກະພາບໃນລະຫວ່າງການຍຶດແລະປ່ອຍຮອບວຽນ, ຫຼຸດຜ່ອນຄວາມເມື່ອຍລ້າຂອງອົງປະກອບພາຍໃນຢ່າງມີປະສິດທິພາບແລະຫຼີກເວັ້ນການດຶງແຮງບິດທີ່ເກີດຈາກການເຮັດວຽກຂອງທໍ່ຄວາມຖີ່ສູງໃນໄລຍະຍາວແລະການສັ່ນສະເທືອນຂອງກໍາມະຈອນ EDM.
R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ຮັກສາຄວາມເຄັ່ງຕຶງດຶງທີ່ຫມັ້ນຄົງແລະສອດຄ່ອງຕະຫຼອດການຜະລິດທີ່ບໍ່ມີຄົນຂັບ, ຫຼຸດຜ່ອນ electrode micro-displacement ແລະການ deviation ຊ່ອງຫວ່າງ spark, ແລະປັບປຸງຄວາມສອດຄ່ອງຂອງເຄື່ອງ mold ຢູ່ຕາມໂກນ. ມັນຫຼຸດເວລາວົງຈອນສະຫຼັບ electrode ສັ້ນລົງຢ່າງມີປະສິດທິພາບ, ຫຼຸດຜ່ອນການແຊກແຊງດ້ວຍມື ແລະເວລາຢຸດການປັບອຸປະກອນ.
ສາມາດໃຊ້ໄດ້ຢ່າງກວ້າງຂວາງກັບກອງປະຊຸມການຜະລິດ EDM ທີ່ມີແສງສະຫວ່າງອັດສະລິຍະ, ມັນສະຫນັບສະຫນູນການສະຫນອງ batch ມາດຕະຖານແລະການດັດແປງ OEM ປັບຕົວກໍານົດການຜົນບັງຄັບໃຊ້ການດຶງ, ຂະຫນາດຂອງກະທູ້ແລະການໂຕ້ຕອບ mounting, ສະຫນອງການແກ້ໄຂການເຊື່ອມຕໍ່ຫຼັກທີ່ຫມັ້ນຄົງແລະປະສິດທິພາບສູງສໍາລັບຈຸລັງການຜະລິດ EDM ອັດຕະໂນມັດ.
ການຜະລິດຈຸດເຈັບປວດ
ໂຮງງານຜະລິດແມ່ພິມອອກໄຟທີ່ທັນສະໄຫມພົບບັນຫາຄໍຂວດທົ່ວໄປທີ່ເກີດຈາກ drawbars pneumatic ທໍາມະດາ:
ຫຼັງຈາກຮອບວຽນອັດຕະໂນມັດຫຼາຍພັນຮອບ, ດຶງແຮງດັນ ແລະສ້າງຄວາມສ່ຽງໃນການລະບາຍ electrode ທີ່ເຊື່ອງໄວ້. ພາກສ່ວນສວມໃສ່ພາຍໃນກ່ອນໄວອັນຄວນບັງຄັບໃຫ້ປິດການຜະລິດເລື້ອຍໆເພື່ອການບຳລຸງຮັກສາ.
ການປະຕິບັດການຕ້ານການກັດກ່ອນຂອງພື້ນຜິວທີ່ບໍ່ດີເຮັດໃຫ້ອົງປະກອບຕິດຂັດຫຼັງຈາກການແຊ່ນ້ໍາໃນ EDM ເປັນເວລາດົນນານ. ການຢຸດເຊົາທີ່ບໍ່ຄາດຄິດຂັດຂວາງເຄື່ອງຈັກທີ່ບໍ່ໄດ້ເອົາໃຈໃສ່ແລະເຮັດໃຫ້ເກີດການຂູດຂີ້ເຫຍື້ອໃສ່ຊິ້ນວຽກທີ່ມີຊ່ອງຫວ່າງ.
JWGRIP ປັບແຕ່ງ R-Type Pneumatic Drawbar ສໍາລັບສິ່ງທ້າທາຍໃນເວັບໄຊທ໌ທີ່ແທ້ຈິງເຫຼົ່ານີ້:
1. ຮ່າງກາຍໂລຫະປະສົມ-ເຫຼັກກ້າທີ່ມີຄວາມເຂັ້ມຂຸ້ນສູງໄດ້ຮັບການຕັດທີ່ຊັດເຈນແລະການແຂງຕົວຂອງອາຍແກັສ nitriding, ປັບປຸງຄວາມແຂງຂອງພື້ນຜິວ, ການຕໍ່ຕ້ານການສວມໃສ່ແລະການຕໍ່ຕ້ານການກັດກ່ອນຂອງນ້ໍາ dielectric.
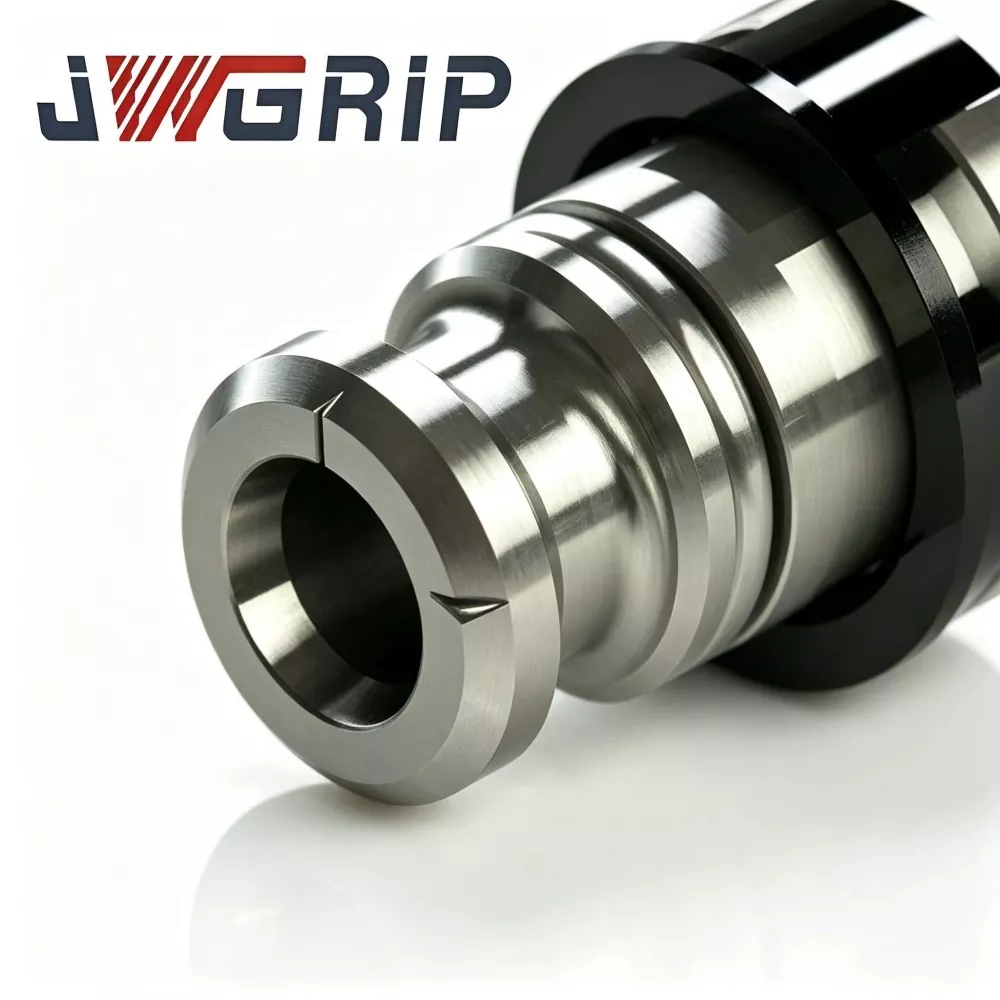
2. Refined R-type force-transfer-shoulder transitional- shoulders redistributes mechanical stresss during repeating clamping-release strokes, ຫຼຸດຜ່ອນຄວາມເມື່ອຍລ້າຂອງອົງປະກອບພາຍໃນແລະຍືດອາຍຸການບໍລິການ.
3. ຮັກສາຄວາມດັນດຶງຄົງທີ່ໃນທົ່ວຮອບວຽນອັດຕະໂນມັດຢ່າງຕໍ່ເນື່ອງ, ຫຼຸດຜ່ອນການເລື່ອນຕໍາແໜ່ງຂອງ electrode ແລະຮັບປະກັນຜົນການເຊາະເຈື່ອນຂອງ spark ທີ່ສອດຄ່ອງ.
4. ເຂົ້າກັນໄດ້ດີກັບອຸປະກອນປະກອບຕົວຍຶດ electrode EDM ອັດຕະໂນມັດໃນກະແສຫຼັກ, ເຮັດໃຫ້ການເຮັດວຽກຂອງ electrode-swap ງ່າຍຂຶ້ນ ແລະຫຼຸດຜ່ອນການແຊກແຊງດ້ວຍມື.
5. ການແກ້ໄຂ OEM ໂດຍອີງໃສ່ຮູບແຕ້ມສໍາລັບພາລາມິເຕີຄວາມເຄັ່ງຕຶງ, ຂະຫນາດກະທູ້ແລະໂຄງສ້າງການຕິດຕັ້ງສະຫນັບສະຫນູນຄວາມຕ້ອງການຂອງເຊນອັດຕະໂນມັດສ່ວນບຸກຄົນ.
ກົນໄກການເຮັດວຽກ
JWGRIP R-Type Pneumatic Drawbar ເຊື່ອມຕໍ່ລະຫວ່າງກະບອກສູບ pneumatic ແລະກົນໄກການລັອກພາຍໃນຂອງຜູ້ຖື electrode EDM, ປ່ຽນ cylinder linear thrust ເຂົ້າໄປໃນ axial pulling-tension ສໍາລັບການຍຶດ electrode:
1. ການປ້ອນຂໍ້ມູນແບບບີບອັດອາກາດໄປຂ້າງໜ້າ → ເສັ້ນດັກດຶງ: R-type ບ່າບ່າກົມຈະສົ່ງກຳລັງຕາມແກນໄປໃສ່ອົງປະກອບລັອກພາຍໃນຕົວຍຶດ, ບີບອັດການປະກອບ collet ແລະ shank electrode ຍຶດແຫນ້ນ.
2. ການລະບາຍອາກາດແບບປີ້ນກັບທິດທາງ → ການເຄື່ອນໄຫວດ້ານຫຼັງ: ຄວາມເຄັ່ງຕຶງກ່ອນການໂຫຼດຈະຖືກປ່ອຍອອກມາ, ທໍ່ລ່ຽມເປີດເພື່ອຖອດ electrode ອອກ.
ການປັບປຸງໂຄງສ້າງປະເພດ Core R:
drawbars ບ່າຊື່ທໍາມະດາຜະລິດຄວາມກົດດັນແຫຼມສູງສຸດພາຍໃຕ້ຜົນກະທົບ cyclic; micro deformation ສະສົມແລະປ່ຽນແປງຜົນຂອງແຮງດຶງ.
ບ່າໄລຍະຂ້າມຜ່ານແບບ R-type ແຜ່ຄວາມກົດດັນຕໍ່ພື້ນທີ່ຕິດຕໍ່ທີ່ໃຫຍ່ກວ່າ, ຊະລໍການເສື່ອມຄວາມເມື່ອຍລ້າຂອງແຖບດຶງ ແລະຂໍ້ຕໍ່ກະທູ້. ຄວາມເຄັ່ງຕຶງຕາມແກນຄົງທີ່ສາມາດໄດ້ຮັບການຮັກສາໄວ້ເຖິງແມ່ນວ່າຫຼັງຈາກຫຼາຍຮ້ອຍຂອງພັນ clamp-release cycles ພາຍໃຕ້ບາງສ່ວນ dielectric-fluid ສະພາບແວດລ້ອມ submerged.
ການສະແດງດ້ານວິຊາການ
1. R-Type Stress-dispersion Transitional-shoulder Construction ໂປຣໄຟລ໌ບ່າກົມເປັນພິເສດເພື່ອຫຼີກເວັ້ນຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມຄຽດໃນມຸມແຫຼມ. ພາຍໃຕ້ການປ້ອນຄວາມກົດດັນທາງອາກາດເທົ່າທຽມກັນ, ມູນຄ່າຄວາມກົດດັນໃນທ້ອງຖິ່ນຫຼຸດລົງປະມານ 27 % ເມື່ອທຽບໃສ່ກັບ drawbars ຊື່ດັ້ງເດີມ. ຄວາມສ່ຽງຕໍ່ການແຕກຂອງກະທູ້ແລະຄວາມເປັນໄປໄດ້ຂອງຮ່າງກາຍ micro deformation ແມ່ນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ.
2. ການບຳບັດພື້ນຜິວແຂງດ້ວຍແກັສ nitriding ເຫຼັກໂລຫະປະສົມສູງຜ່ານຂະບວນການສ້າງກ໊າຊ-ໄນທຣິກທີ່ຊັດເຈນ; ຄວາມແຂງຂອງພື້ນຜິວເຖິງ HV 850-950. ການຕໍ່ຕ້ານການສວມໃສ່ແລະການຕໍ່ຕ້ານການກັດກ່ອນຂອງ dielectric- fluid ທີ່ດີເລີດເຫມາະກັບການແຊ່ນ້ໍາບາງສ່ວນໃນໄລຍະຍາວພາຍໃນຖັງ EDM.
3. ການປັບທຽບຜົນອອກແຮງດຶງແບບຄົງທີ່ທີ່ຖືກປັບໃຫ້ຖືກຕ້ອງ ແຕ່ລະໜ່ວຍສຳເລັດຈະຖືກປັບເປັນແຕ່ລະອັນ. ພາຍໃນລະດັບຄວາມກົດດັນຂອງອາກາດການຈັດອັນດັບ, ການຜັນແປຂອງຜົນບັງຄັບໃຊ້ດຶງໄດ້ຖືກຄວບຄຸມພາຍໃນ ± 5 %. ຄວາມເຄັ່ງຕຶງທີ່ເຊື່ອຖືໄດ້ປ້ອງກັນບໍ່ໃຫ້ electrode loosening ໃນລະຫວ່າງການໄຫຼອອກກໍາມະຈອນທີ່ມີພະລັງງານສູງສໍາລັບການເຄື່ອງຈັກໃນຮູເລິກ.
4. ພາກສ່ວນກະທູ້ ແລະການຕິດຕັ້ງ Datum Thread ຄວາມແມ່ນຍໍາສູງ ແລະດ້ານການອ້າງອີງການຍຶດແມ່ນມີຄວາມແມ່ນຍໍາ. Coaxiality ລະຫວ່າງ thread ແລະ drawbar main-body ≤0.004 mm. ການໂຫຼດ eccentric ໃນລະຫວ່າງການເຄື່ອນທີ່ reciprocating ໄດ້ຖືກລົບລ້າງ, ຫຼຸດລົງການຂັດພິເສດກ່ຽວກັບອົງປະກອບພາຍໃນຂອງຖືຈັບຄູ່.
5. ຄວາມເຂົ້າກັນໄດ້ຢ່າງກວ້າງຂວາງກັບຕົວຍຶດ EDM ອັດຕະໂນມັດ ເໝາະກັບເຄື່ອງປະກອບຕົວຍຶດໄຟຟ້າແບບອັດຕະໂນມັດ EDM ທີ່ມີໃຫ້ຫຼາຍທີ່ສຸດ. ພຽງແຕ່ການປັບຕົວກົນຈັກເລັກນ້ອຍແມ່ນຈໍາເປັນໃນລະຫວ່າງການ retofitting; ການທົດແທນຜູ້ຖືຊຸດເຕັມແມ່ນບໍ່ບັງຄັບ.
6. ຄວາມອາດສາມາດແກ້ໄຂແບບກຳນົດເອງຂອງ OEM ແບບຍືດຫຍຸ່ນໄດ້ສໍາລັບໂຄງການພິເສດ retrofit, ບໍລິການ OEM ສະຫນັບສະຫນູນການປັບຕົວກໍານົດການກະທູ້, ຄວາມຍາວໂດຍລວມ, ມິຕິ R-shoulder ແລະ rating-force threshold ອີງຕາມຮູບແຕ້ມຂອງລູກຄ້າຫຼືຕົວຢ່າງທາງດ້ານຮ່າງກາຍ.
7. ຄວາມຖືກຕ້ອງຂອງຄວາມຕ້ານທານຄວາມເມື່ອຍລ້າໃນຮອບວຽນຍາວ ແຕ່ລະການຜະລິດຈະດໍາເນີນການທົດສອບຄວາມເມື່ອຍລ້າແບບເລັ່ງລັດໂດຍຈຳລອງຮອບການປ່ຽນໄຟຟ້າອັດຕະໂນມັດ. ຕົວຢ່າງທີ່ມີຄຸນວຸດທິເຮັດສໍາເລັດບໍ່ຫນ້ອຍກວ່າ 300 000 ຮອບວຽນດຶງໂດຍບໍ່ມີການທໍາລາຍປະສິດທິພາບທີ່ຊັດເຈນ.
ຂໍ້ມູນຈໍາເພາະປະຕິບັດການ
ເຖິງແມ່ນວ່າ JWGRIP R-Type Pneumatic Drawbar ຊັ້ນສູງສໍາລັບ EDM Electrode Holder ຈະມີອາຍຸຢ່າງໄວວາໂດຍບໍ່ມີການບໍາລຸງຮັກສາກອງປະຊຸມທີ່ເຫມາະສົມ. ກົດລະບຽບການເຮັດແລະຫ້າມປະຕິບັດແມ່ນສະຫຼຸບຈາກບັນທຶກຫລັງການຂາຍຂະຫນາດໃຫຍ່.
ແກ້ໄຂການບໍາລຸງຮັກສາປະຈໍາວັນ
1. ຮັກສາແຫຼ່ງອາກາດອັດແໜ້ນໃຫ້ແຫ້ງ ແລະສະອາດ; ຕິດຕັ້ງເຄື່ອງກອງເຄື່ອງກອງອາກາດເພື່ອສະກັດກັ້ນອາຍນໍ້າ ແລະຂີ້ຕົມນໍ້າມັນທີ່ເຂົ້າມາໃນບ່ອນເກັບກູ້ເຄື່ອນທີ່.
2. ການກວດສອບສາຍຕາທຸກໆ 7-10 ມື້ເຮັດວຽກ: ກວດເບິ່ງພື້ນຜິວຂອງກະທູ້ ແລະ R-shoulder ເພື່ອເບິ່ງຮອຍຂີດຂ່ວນ, ການກັດກ່ອນ ຫຼື micro-crack.
3. ໃນລະຫວ່າງການປັບປຸງຜູ້ຖືເປັນໄລຍະ, ນຳໃຊ້ນ້ຳມັນພິເສດ EDM-tooling ຕ້ານການກັດເຊາະໃສ່ບໍລິເວນທີ່ເໝາະສົມກັບເລື່ອນ; ນ້ ຳ ມັນທີ່ມີຈຸດປະສົງທົ່ວໄປ ທຳ ມະດາອາດຈະລະລາຍໃນນ້ ຳ dielectric ແລະບໍ່ຄວນໃຊ້.
4. ຖ້າເຄື່ອງຢຸດການຜະລິດໃນໄລຍະໜຶ່ງອາທິດ, ໃຫ້ຖອດແຖບດຶງອອກຈາກເຂດທີ່ຈົມນໍ້າ ແລະ ປ້ອງກັນການເກີດຂີ້ໝ້ຽງ.
ການປະຕິບັດຢ່າງເຂັ້ມງວດເພື່ອຫຼີກລ່ຽງ
1. ຄວາມດັນອາກາດເກີນລະດັບ: ແຮງດັນຂາເຂົ້າໄລຍະຍາວເກີນ 0.7 MPa ເຮັດໃຫ້ເກີດຄວາມເຄັ່ງຕຶງເກີນກຳນົດ ແລະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຖາວອນຢູ່ສ່ວນບ່າ ແລະ ເສັ້ນດ້າຍ.
2. ແລ່ນໂດຍບໍ່ມີການກອງແຫຼ່ງອາກາດ: ອະນຸພາກຄວາມຊຸ່ມຊື່ນ ແລະ ມົນລະພິດເຮັດໃຫ້ການກັດກ່ອນການຈັບຄູ່ ແລະ ເຮັດໃຫ້ເກີດການຕິດຂັດ.
3. ບັງຄັບການປະກອບດ້ວຍໄມ້ຄ້ອນ ຫຼື ເຄື່ອງມືຕີ: ການກະທົບຈະທຳລາຍຄວາມຖືກຕ້ອງຂອງແກນ; ຮອຍແຕກຈຸນລະພາກທີ່ເບິ່ງເຫັນໄດ້ຂະຫຍາຍອອກພາຍໃຕ້ການໂຫຼດຂອງວົງຈອນ ແລະ ເຮັດໃຫ້ເກີດການແຕກແຍກຢ່າງກະທັນຫັນ.
4. ສືບຕໍ່ແລ່ນຫຼັງຈາກກວດພົບຄວາມຜິດປົກກະຕິຂອງແຮງດຶງ; ອາດຈະເຮັດໃຫ້ເກີດການຫຼຸດລົງຂອງ electrode ແລະ mold-cavity crash, ສົ່ງຜົນໃຫ້ການຂູດ workpiece ຄ່າໃຊ້ຈ່າຍ.
ຄວາມເຂັ້ມແຂງດ້ານການແຂ່ງຂັນຫຼັກ
drawbars pneumatic ທີ່ມີການແຂ່ງຂັນສ່ວນໃຫຍ່ຮັບຮອງເອົາໂຄງສ້າງບ່າຊື່ແບບງ່າຍດາຍໂດຍບໍ່ມີການປ່ຽນ R-optimized ຄວາມກົດດັນແລະພຽງແຕ່ປະຕິບັດການກວດສອບມິຕິລະດັບພື້ນຖານແທນທີ່ຈະເປັນການທົດສອບການເກັບຕົວຢ່າງ fatigue-cycle ເອກະລາດ.
1. ຊ່ອງຫວ່າງດ້ານໂຄງສ້າງ: ແຖບບ່າດ້ານຂ້າງຊື່ຂອງຄູ່ແຂ່ງສຸມໃສ່ຄວາມກົດດັນຢູ່ມຸມແຫຼມ; ຄວາມລົ້ມເຫຼວຂອງ fatigue ເກີດຂຶ້ນຫຼັງຈາກ 80 000-150 000 ຮອບວຽນ. JWGRIP R-type rounded-transition disperses stress; ຕົວຢ່າງທີ່ມີຄຸນວຸດທິຜ່ານ ≥300 000 ຮອບວຽນດຶງ.
2. ຊ່ອງຫວ່າງການປິ່ນປົວຜິວໜ້າ: ຜູ້ຜະລິດຫຼາຍຄົນໃຊ້ພຽງແຕ່ການດັບເພີງແບບທຳມະດາໂດຍບໍ່ມີການ nitriding; ພາກສ່ວນຕ່າງໆ corrode ຢ່າງໄວວາພາຍໃຕ້ການຕິດຕໍ່ dielectric-ນ້ໍາ. ຊັ້ນອາຍແກັສ nitriding ຂອງພວກເຮົາປັບປຸງຄວາມທົນທານຕໍ່ການສວມໃສ່ແລະການຕໍ່ຕ້ານການກັດກ່ອນຢ່າງຫຼວງຫຼາຍພາຍໃຕ້ເງື່ອນໄຂການແຊ່ນ້ໍາບາງສ່ວນ.
3. ຊ່ອງຫວ່າງການທົດສອບມາດຕະຖານ: ຜູ້ສະໜອງຈໍານວນຫຼາຍພຽງແຕ່ກວດເບິ່ງຂະຫນາດເທົ່ານັ້ນ. JWGRIP ປະຕິບັດການປັບຕົວແບບເປັນຊິ້ນສ່ວນຕໍ່ໆກັນ ບວກກັບການທົດສອບການເລັ່ງຄວາມເມື່ອຍລ້າເພື່ອກວດຫາຂໍ້ບົກພ່ອງທີ່ເຊື່ອງໄວ້ກ່ອນການຂົນສົ່ງ.
4. ຊ່ອງຫວ່າງການບໍລິການແບບກຳນົດເອງ: ໂຮງງານຈຳນວນຫຼາຍສະໜອງຂະໜາດມາດຕະຖານຄົງທີ່ເທົ່ານັ້ນ. ສະຫນັບສະຫນູນໂດຍຄວາມສາມາດໃນການຜະລິດທີ່ເນັ້ນໃສ່ການສົ່ງອອກ, ການບໍລິການ JWGRIP OEM ຮັບຮູ້ການອອກແບບການໂຕ້ຕອບທີ່ບໍ່ໄດ້ມາດຕະຖານສໍາລັບໂຄງການ EDM-machine retrofit ຍີ່ຫໍ້ພິເສດ.
ຂໍ້ມູນຈໍາເພາະຂອງການຫຸ້ມຫໍ່
● ການຫຸ້ມຫໍ່ເຄື່ອງດຽວ: ແຕ່ລະ JWGRIP R-Type Pneumatic Drawbar ທີ່ມີຄຸນວຸດທິແມ່ນໄດ້ຖືກອະນາໄມຢ່າງລະອຽດ, ສີດດ້ວຍນໍ້າມັນປ້ອງກັນ rust ແລະຜະນຶກເຂົ້າກັນພາຍໃນກ່ອງເຄື່ອງມືພາດສະຕິກທີ່ທົນທານຕໍ່ອາການຊ໊ອກ, ປ້ອງກັນຮອຍຂີດຂ່ວນແລະເສັ້ນດ້າຍໃນການຂົນສົ່ງ.
● ການຫຸ້ມຫໍ່ຕາມສັ່ງ: ບັນຈຸກ່ອງນອກບັນຈຸໂຟມສໍາລັບການຂົນສົ່ງທາງທະເລຫຼືການຂົນສົ່ງທາງອາກາດ.
ທາງເລືອກການຂົນສົ່ງ
● Logistics: ຮ່ວມມືກັບຜູ້ຂົນສົ່ງສິນຄ້າສາກົນມືອາຊີບ.
● ເອກະສານທີ່ຕິດຄັດມາ: ບັນຊີລາຍການບັນຈຸ ແລະ ສຳເນົາບົດລາຍງານການກວດກາສາມາດຖືກຫຸ້ມໄວ້ໃນສິນຄ້າ ຫຼື ສະໜອງເປັນໄຟລ໌ດິຈິຕອລ.
FAQ
Q1: ສາມາດ JWGRIP R-Type Pneumatic Drawbar ສໍາລັບ EDM Electrode Holder ລົບລ້າງຄວາມສ່ຽງ electrode- loosening ທັງຫມົດໃນການຜະລິດ EDM ອັດຕະໂນມັດ?
A1: ແຖບດຶງນີ້ຊ່ວຍສະຖຽນລະພາບດ້ານແຮງດຶງຕາມແກນໄດ້ຢ່າງຫຼວງຫຼາຍ, ແຕ່ການຫຼໍ່ຫຼອມ electrode ສາມາດມາຈາກປັດໃຈອື່ນໆ: ຄວາມກົດດັນຂອງແຫຼ່ງອາກາດບໍ່ພຽງພໍ / ການເຫນັງຕີງ, collet ທີ່ສວມໃສ່ຫຼາຍ, shank electrode ຜິດປົກກະຕິ, ພື້ນຜິວການຫາຄູ່ທີ່ປົນເປື້ອນ. ໃນເວລາທີ່ slipping ເກີດຂຶ້ນ, ກວດກາການປະກອບຜູ້ຖືທັງຫມົດເປັນລະບົບແທນທີ່ຈະພຽງແຕ່ປ່ຽນ drawbar.
ຄໍາຖາມທີ 2: ຂ້ອຍສາມາດເພີ່ມຄວາມກົດດັນອາກາດສູງກວ່າມູນຄ່າທີ່ໄດ້ຮັບການຈັດອັນດັບສໍາລັບຜົນບັງຄັບໃຊ້ການດຶງ clamp ທີ່ໃຫຍ່ກວ່າບໍ?
A2: ບໍ່ແນະນໍາ. ຄວາມກົດດັນອາກາດຫຼາຍເກີນໄປເຮັດໃຫ້ຄວາມກົດດັນ overload ແລະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຈຸນລະພາກຖາວອນກ່ຽວກັບ R-shoulder ແລະ threads. ເຖິງແມ່ນວ່າການຍຶດເອົາແຮງດັນເພີ່ມຂຶ້ນຊົ່ວຄາວ, ຊີວິດການບໍລິການຫຼຸດລົງຢ່າງຫຼວງຫຼາຍແລະຄວາມສ່ຽງຕໍ່ການກະດູກຫັກເພີ່ມຂຶ້ນ. ເລືອກຮູບແບບທີ່ມີການຈັດອັນດັບສູງຫຼືຕິດຕໍ່ພວກເຮົາສໍາລັບການແກ້ໄຂ OEM ຖ້າຕ້ອງການແຮງດຶງທີ່ສູງຂຶ້ນ.
Q3: ທ່ານສະຫນັບສະຫນູນ OEM ຖ້າຂະຫນາດກະທູ້ຫຼືຄວາມຍາວໂດຍລວມແຕກຕ່າງຈາກມາດຕະຖານບໍ?
A3: ແມ່ນແລ້ວ. ສົ່ງຮູບແຕ້ມທີ່ສົມບູນຫຼືຕົວຢ່າງທາງກາຍະພາບທີ່ມີຂໍ້ກໍາຫນົດທີ່ຊັດເຈນສໍາລັບກະທູ້, ຄວາມຍາວທັງຫມົດ, ຂະຫນາດ R-shoulder, rating-force ແລະການປິ່ນປົວດ້ານ. ທີມງານວິສະວະກໍາສໍາເລັດການປະເມີນການຜະລິດພາຍໃນ 12 ມື້ເຮັດວຽກແລະອອກໃບສະເຫນີລາຄາຢ່າງເປັນທາງການ.
Q4: ແມ່ນຫຍັງຖືກຄຸ້ມຄອງພາຍໃຕ້ການຮັບປະກັນ?
A4: ນີ້ແມ່ນຄວາມແມ່ນຍໍາຂອງການເຄື່ອນຍ້າຍເຄື່ອງມືບໍລິໂພກ. ການຮັບປະກັນນຳໃຊ້ກັບຂໍ້ບົກພ່ອງທີ່ເກີດຈາກການຜະລິດ ລວມທັງການຮ່ວມເພດນອກສະເປັກ, ຊັ້ນ nitriding-ບໍ່ສອດຄ່ອງກັນ ແລະ ການບິດເບືອນແຮງດຶງໃນເວລາສົ່ງ. ຄວາມເສຍຫາຍທີ່ເກີດຈາກການດໍາເນີນງານທີ່ມີຄວາມກົດດັນເກີນ, ການປະກອບຄ້ອນຕີ, ແຫຼ່ງອາກາດທີ່ເປັນມົນລະພິດແລະຄວາມເມື່ອຍລ້າການຜະລິດໃນໄລຍະຍາວແມ່ນບໍ່ລວມເອົາການຮັບປະກັນ.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ