ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






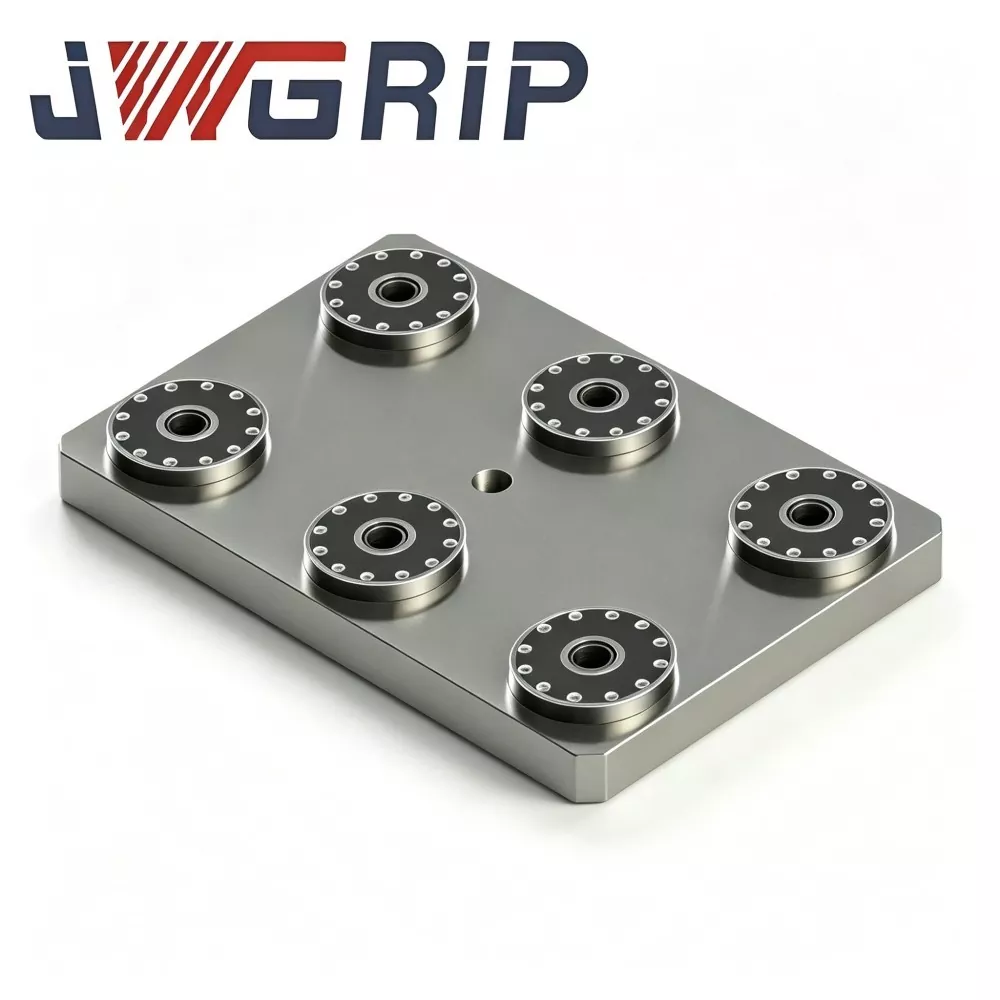
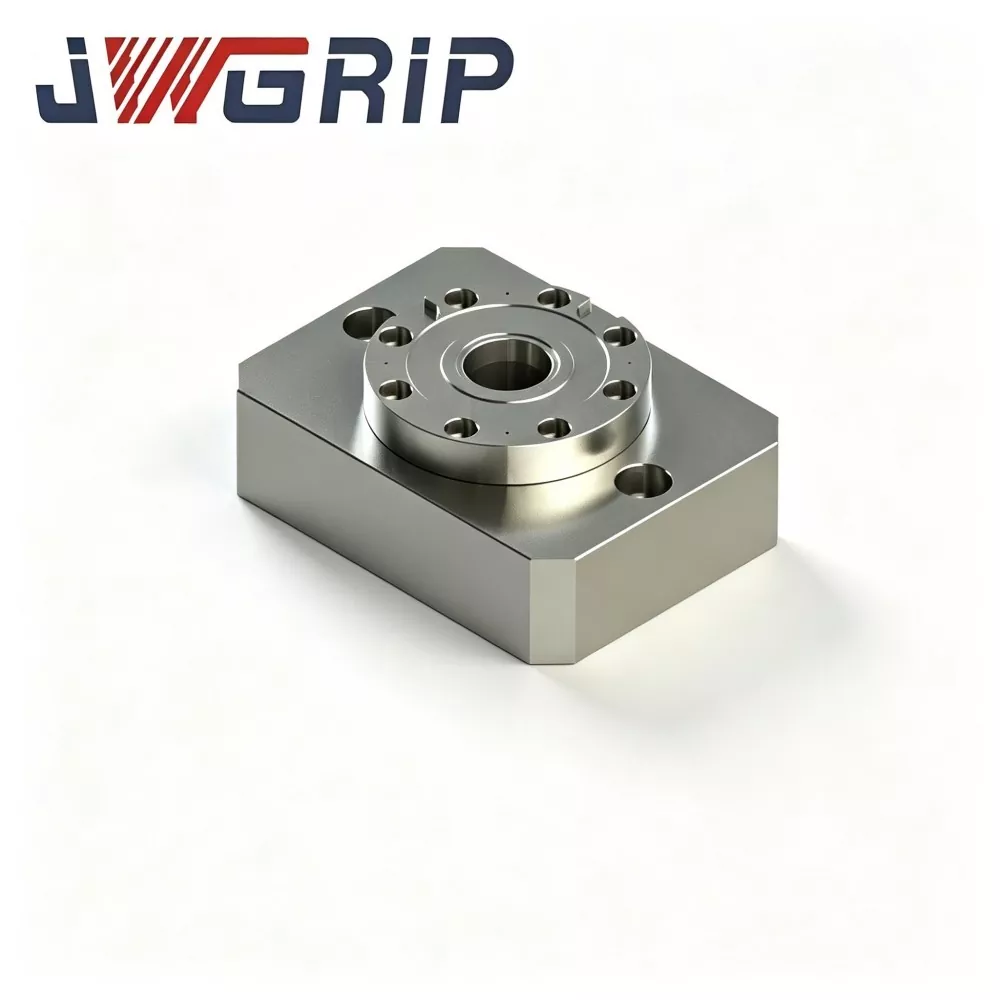
Six Position Zero Point Clamping Plate
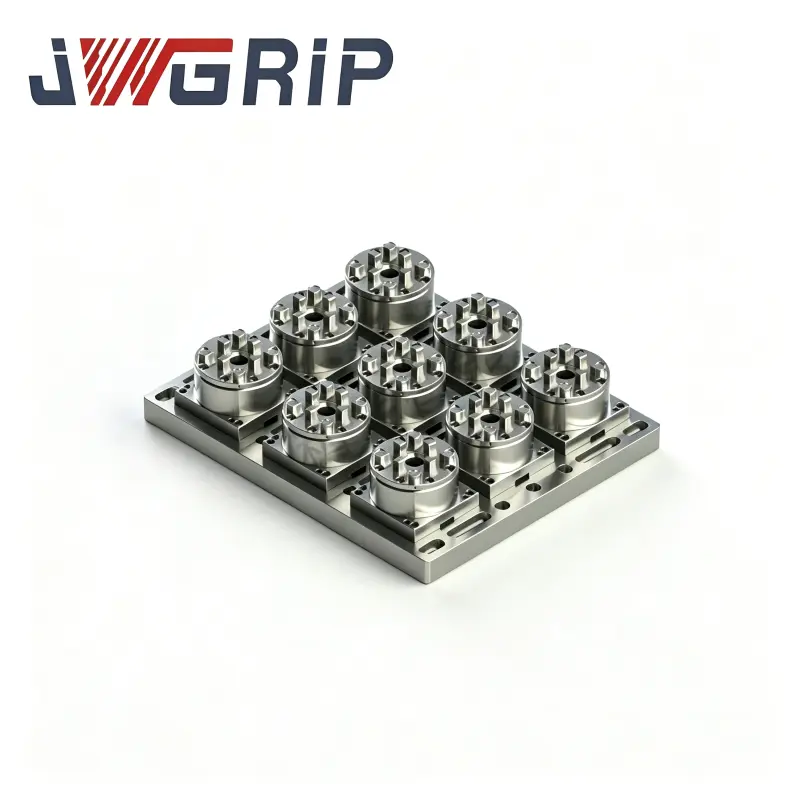
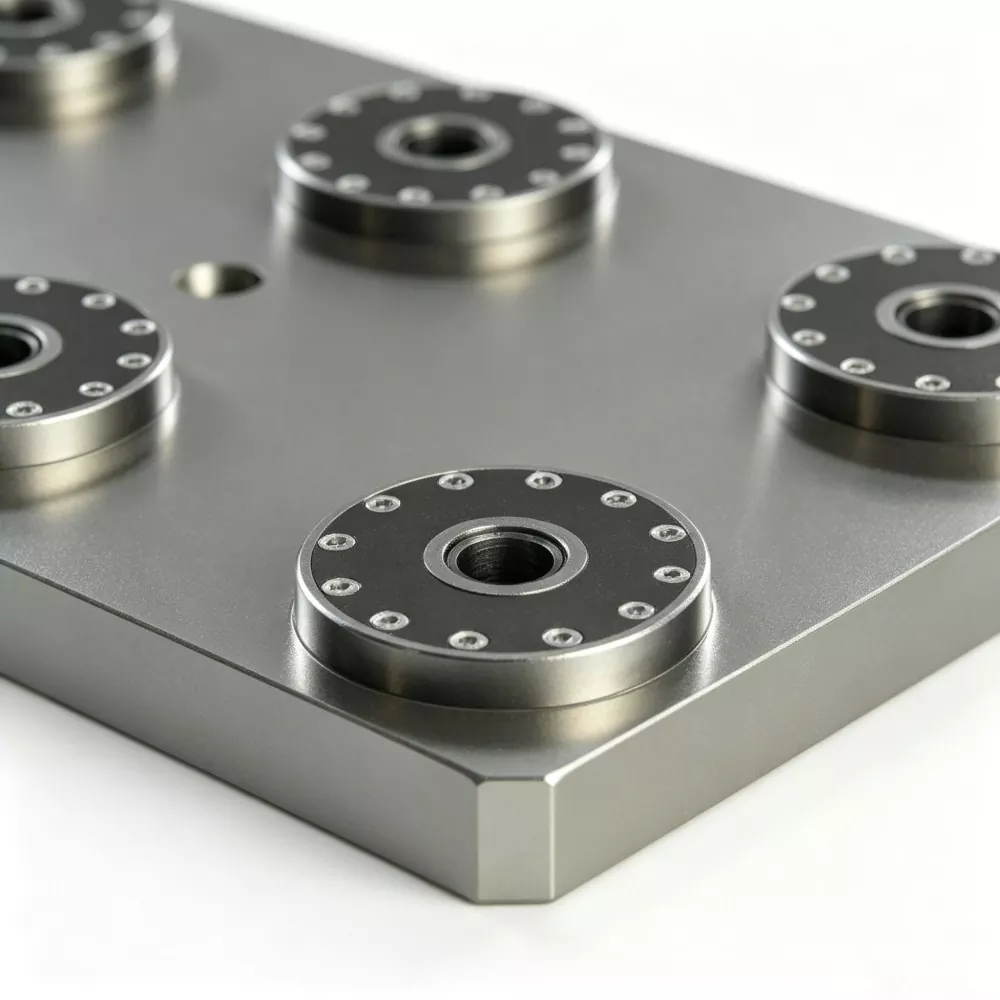
JWGRIP ເປັນຜູ້ຜະລິດແລະຜູ້ສະຫນອງຂອງມືອາຊີບ Six Position Zero Point Clamping Plate ໃນປະເທດຈີນ. ມັນເປັນອຸປະກອນຍຶດຍຶດຈຸດສູນຫຼາຍແບບປະສົມປະສານທີ່ຖືກອອກແບບມາເປັນພິເສດສໍາລັບການຂຸດ CNC ທີ່ມີປະສິດທິພາບສູງແລະການຂັດສະຖານະການການຜະລິດທີ່ມີຄວາມຍືດຫຍຸ່ນ. ຜະລິດຕະພັນນີ້ລວມຫົກຫົວຫນ່ວຍ locking ສູນເອກະລາດກ່ຽວກັບພື້ນຖານທີ່ຫນັກຫນ່ວງດຽວ, ຮັບຮູ້ການຕິດຕັ້ງຫຼາຍ fixture ແລະຫຼາຍ workpiece ພ້ອມກັນ. ມັນມີການອອກແບບໂຄງສ້າງແບບຄົບວົງຈອນໂດຍບໍ່ມີການປະກອບໂມດູລາກະແຈກກະຈາຍ, ເຊິ່ງສາມາດໄດ້ຮັບການຕິດຕັ້ງໂດຍກົງໃນຕາຕະລາງເຄື່ອງມືເຄື່ອງຈັກແລະກົງກັບລະບົບການຕັ້ງຄ່າແບບອອບໄລນ໌ເພື່ອປັບປຸງປະສິດທິພາບການເຮັດວຽກໂດຍລວມຂອງກອງປະຊຸມການປຸງແຕ່ງຄວາມແມ່ນຍໍາ.
The Six Position Zero Point Clamping Plate adopts integral one-piece forming and integral precision machining technology. ແຜ່ນພື້ນຖານທັງຫມົດຜ່ານການຂັດພາຍໃນເຮືອນ, ການປິ່ນປົວບັນເທົາຄວາມຄຽດແລະການຂັດຄວາມແມ່ນຍໍາທີ່ເປັນເອກະພາບ, ມີທັງຫມົດຫົກຂຸມການຈັດຕໍາແຫນ່ງສູນສໍາເລັດໃນເຄື່ອງຈັກ clamping ຄັ້ງດຽວ. ມັນມີປະສິດຕິຜົນຮັບປະກັນການບ່ຽງເບນຕໍາແໜ່ງຕໍາ່ສຸດທີ່ລະຫວ່າງສະຖານີ ແລະຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແໜ່ງຊໍ້າໆທີ່ສອດຄ່ອງກັນສູງຂອງແຕ່ລະສະຖານີ. ຜະລິດຈາກເຫຼັກກ້າໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງທີ່ມີການປິ່ນປົວຜູ້ສູງອາຍຸຫຼາຍຊະນິດສໍາລັບການກໍາຈັດຄວາມກົດດັນພາຍໃນ, ຜະລິດຕະພັນມີລັກສະນະຄວາມຫມັ້ນຄົງຂອງໂຄງສ້າງທີ່ດີເລີດແລະການຕໍ່ຕ້ານການຜິດປົກກະຕິພາຍໃຕ້ການໂຫຼດຕັດແລະການຂັດໃນໄລຍະຍາວ.
ແຕ່ລະສະຖານີໄດ້ຖືກຕິດຕັ້ງດ້ວຍໂຄງສ້າງປະທັບຕາ chip-proof ເອກະລາດເພື່ອປົກປ້ອງອົງປະກອບ locking ພາຍໃນຈາກການຕັດນ້ໍາ, chip ໂລຫະແລະຝຸ່ນ abrasive. ມັນສະຫນັບສະຫນູນ offline pre-clamping ຂອງ jigs ຕ່າງໆແລະ workpieces, ເຮັດໃຫ້ synchronous ຫຼື locking ເອກະລາດຂອງຫົກສະຖານີຕາມຄວາມຕ້ອງການການຜະລິດ. ນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການປຸງແຕ່ງ batch ຂອງ mold inserts, aerospace ພາກສ່ວນຂະຫນາດນ້ອຍແລະອົງປະກອບຄວາມແມ່ນຍໍາຂອງບົບໄຮໂດຼລິກ, ມັນປະສິດທິພາບການຫຼຸດຜ່ອນຄວາມຖີ່ຂອງການທົດແທນ fixture ແລະຢ່າງຫຼວງຫຼາຍເພີ່ມປະສິດທິພາບອຸປະກອນໂດຍລວມຂອງສູນເຄື່ອງຈັກຕັ້ງ.
ປະກອບຮາດແວສໍາເລັດ
JWGRIP Six-Position Zero-Point Clamping Plate ປະກອບດ້ວຍຖານເຫຼັກໂລຫະປະສົມທີ່ເຮັດດ້ວຍເຫຼັກແຜ່ນດຽວທີ່ມີ 6 ອົງປະກອບພຸ່ມໄມ້ສູນ 6 ຈຸດຈັດລຽງຢ່າງເທົ່າທຽມກັນໃນຮູບວົງມົນ 360 ອົງສາຮອບແກນກາງ. ອົງປະກອບຢ່າງເຕັມທີ່:
· ແຜ່ນຮອງພື້ນຖານເຫຼັກໂລຫະປະສົມ-ເຫຼັກປອມແບບຊິ້ນດຽວ
· ຫົກກຸ່ມຂອງຊຸດພຸ່ມໄມ້ທີ່ມີການຈັດຕຳແໜ່ງຈຸດສູນໃນການແຈກຢາຍມຸມເທົ່າວົງວຽນ
· ວົງຈອນການແຈກຢາຍນິວເມຕິກ synchronous ໃນຕົວ
· ພອດປ້ອນອາກາດອັດແໜ້ນ
· NPN lock-status signal-output interface
· ຮູເຈາະເຄຶ່ອງຊັກທີ່ໃຊ້ໄດ້
· ແຜ່ນປົກປ້ອງກັນສຳລັບສະຖານີທີ່ບໍ່ໄດ້ເຮັດວຽກ
ຮູບແບບການຜະລິດ
ໂໝດທີ 1: ໂໝດການຜະລິດຂະໜາດໃຫຍ່ຫົກສະຖານີເຕັມ
1. ຍຶດແຜ່ນຍຶດຕິດຫົກຕໍາແໜ່ງໃຫ້ແໜ້ນໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ CNC.
2. ວາງຖານຕັ້ງສາກ 6 ອັນທີ່ຕິດຕັ້ງໄວ້ລ່ວງໜ້າດ້ວຍຈຸດດຶງຈຸດສູນ D20 ໃສ່ສະຖານີຕັ້ງວົງວຽນຫົກຢ່າງຕາມລຳດັບ.
3. ສະໜອງອາກາດອັດແໜ້ນ 0.5-0.7 MPa; ວົງຈອນທາງອາກາດ synchronous ພາຍໃນຂັບເຄື່ອນຫົກສະພາແຫ່ງພຸ່ມໄມ້ເພື່ອລັອກພ້ອມໆກັນ.
4. ສັນຍານການຢືນຢັນການລັອກໄປຫາລະບົບ CNC; ເຄື່ອງຈັກປະຕິບັດໂຄງການ machining ແລະສໍາເລັດການຕັດສໍາລັບຫົກ workpieces rotary-types ພາຍໃນຫນຶ່ງວົງຈອນ.
5. ເມື່ອສຳເລັດເຄື່ອງຈັກ, ປ່ອຍຄວາມກົດດັນອາກາດເພື່ອປົດລັອກ; ຫົກ fixtures ສາມາດຖືກໂຍກຍ້າຍອອກໃນຂັ້ນຕອນການຈັດການຫນຶ່ງ.
ໂໝດ 2: ໂໝດເລືອກ-ເປີດການນຳໃຊ້ບາງສະຖານີ
1. ເປີດໃຊ້ພຽງແຕ່ 2-5 ສະຖານີສຳລັບການສັ່ງຊື້ປະລິມານໜ້ອຍ.
2. ໃສ່ແຜ່ນປົກກັນໃຫ້ພໍດີກັບສະຖານີທີ່ຍັງເຫຼືອເພື່ອປິດກັ້ນຊິບ ແລະຕັດນໍ້າບໍ່ໃຫ້ເຂົ້າໄປໃນພຸ່ມໄມ້.
ໜ່ວຍຮາດແວອັນດຽວກວມເອົາທັງການເກັບຕົວຢ່າງປະລິມານຕໍ່າ ແລະການຜະລິດມວນຊົນທີ່ມີປະລິມານສູງ. ບໍ່ມີຄວາມຕ້ອງການໃນການຊື້ fixtures ຫຼາຍທີ່ມີປະລິມານສະຖານີທີ່ແຕກຕ່າງກັນ.
ແຈ້ງການແນະນຳ
· ຊ່ອງຫວ່າງໂລຫະປະສົມ-ເຫຼັກກ້າປອມຜ່ານເຄື່ອງຈັກທີ່ຫຍາບຄາຍ, ເຄິ່ງສຳເລັດຮູບ ບວກກັບວົງຈອນການແກ່ອາຍຸການບັນເທົາຄວາມກົດດັນສອງເທົ່າ. ສະຖານີທີ່ຈັດເປັນວົງກົມແມ່ນມີຄວາມອ່ອນໄຫວສູງຕໍ່ການຜິດປົກກະຕິຂອງຊັ້ນໃຕ້ດິນ. ຄວາມກົດດັນທີ່ຍັງເຫຼືອທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂຈະປ່ຽນຕໍາແຫນ່ງສະຖານີແລະມຸມດັດສະນີພາຍໃຕ້ການເຫນັງຕີງຂອງອຸນຫະພູມແລະການສັ່ນສະເທືອນຕັດຢ່າງຕໍ່ເນື່ອງ, ທໍາລາຍຄວາມສອດຄ່ອງຂອງມິຕິໃນທົ່ວຫົກຊິ້ນວຽກ.
· ຮູສຽບສຳລັບຕັ້ງພຸ່ມໄມ້ທັງ 6 ຕໍາແໜ່ງແມ່ນຕັ້ງຢູ່ເທິງເຄື່ອງ grinder 5 ແກນພາຍໃຕ້ການຕິດຕັ້ງແບບຍຶດຄັ້ງດຽວ, ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງດັດຊະນີຂອງສະຖານີ ແລະການຮ່ວມຂອງຫຼາຍສະຖານີ.
· ການຈັດຕຳແໜ່ງພຸ່ມໄມ້ໃຊ້ເຫຼັກກ້າທີ່ມີຄວາມແຂງສູງ; ເຈາະພາຍໃນໄດ້ຮັບການ quenching ບວກ honing super-finishing.
ການປັບປຸງເຕັກໂນໂລຢີ
1. ໂຄງຮ່າງມຸມເທົ່າກັນຂອງວົງກົມທີ່ຕັ້ງຕາມໂຮງງານຜະລິດ ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການຈັດດັດສະນີ ແລະການຮ່ວມຂອງຫຼາຍສະຖານີ ເມື່ອປຽບທຽບກັບການປະກອບຢູ່ໃນບ່ອນດ້ວຍມືຂອງ chucks ກາງດຽວທີ່ແຍກກັນ 6 ອັນ, ແຜ່ນ monolithic ນີ້ກໍາຈັດຄວາມບໍ່ສະເຫມີພາບຂອງດັດສະນີ ແລະຂໍ້ເສື່ອມສະຫຼາຍຂອງ coaxial ທີ່ເກີດຈາກຄວາມຜິດພາດຂອງການຕິດຕັ້ງຂອງມະນຸດ. ການປະຕິບັດມິຕິລະດັບທີ່ສອດຄ່ອງສໍາລັບຫົກພາກສ່ວນເຄື່ອງຈັກແມ່ນຮັບປະກັນຢູ່ໃນລະດັບຮາດແວ fixture.
2. ລົບລ້າງການຈັດວາງແບບຫຼາຍສະຖານີຢູ່ບ່ອນ ແລະ ເຮັດວຽກການປັບຕົວແບບຊີ້ບອກການໂທຊ້ຳໆ ພາຍຫຼັງການຕິດຕັ້ງ ແລະ ໝຸນແຜ່ນ, ການຜະລິດສາມາດເລີ່ມໄດ້ທັນທີ. ຜູ້ປະຕິບັດການບໍ່ໄດ້ປັບແຕ່ລະ chuck ຕໍາແຫນ່ງຫນຶ່ງຕໍ່ຫນຶ່ງຢູ່ໃນເຄື່ອງ, ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍການປ່ຽນແປງ batch ໃນໄລຍະທີ່ໃຊ້ເວລາ.
3. ການສະຫຼັບແບບຍືດຫຍຸ່ນລະຫວ່າງການຜະລິດຂະໜາດໃຫຍ່ ແລະຊຸດຕົວຢ່າງຂະໜາດນ້ອຍ ຮອງຮັບການແລ່ນຜ່ານລະດັບສູງ 6 ສະຖານີ ຕະຫຼອດທັງການດຳເນີນການບາງສະຖານີສຳລັບການສັ່ງໃນປະລິມານຕໍ່າ. ສະຖານີ Idle ແມ່ນປົກຄຸມພຽງແຕ່ດ້ວຍແຜ່ນປ້ອງກັນ. ບໍ່ຈໍາເປັນຕ້ອງມີຫຼັກຊັບຫຼາຍ fixtures ທີ່ມີຈໍານວນສະຖານີທີ່ແຕກຕ່າງກັນແລະຄວາມກົດດັນຂອງສິນຄ້າຄົງຄັງ fixture-sparle-part ໄດ້ຖືກຫຼຸດລົງ.
4. ຫຼີກລ່ຽງຄວາມສ່ຽງຕໍ່ການລອຍຕົວຂອງສະຖານີທີ່ພົບເລື້ອຍສໍາລັບອາເຣຫຼາຍໆ chuck ທີ່ບໍ່ຊ້ໍາກັນ ຕໍາແຫນ່ງສະຖານີໄດ້ຖືກແກ້ໄຂຖາວອນໃສ່ຖານ monolithic. ການວ່າງຂອງ Bolt ແລະການປ່ຽນສະຖານີເທື່ອລະກ້າວທີ່ເກີດຈາກການສັ່ນສະເທືອນໃນໄລຍະຍາວ (ບັນຫາເລື້ອຍໆກັບ arrays assembled-chuck) ບໍ່ສາມາດເກີດຂຶ້ນໄດ້, ຫຼຸດຜ່ອນຄວາມສ່ຽງດ້ານມິຕິຂອງ batch-out-of-spec.
5. ນຳໃຊ້ອຸປະກອນຕິດຕັ້ງຈຸດສູນລວມ D20 ທີ່ມີຢູ່ກ່ອນແລ້ວຄືນໃໝ່ ຖານອຸປະກອນທີ່ມີຢູ່ແລ້ວສາມາດນຳມາໃຊ້ຄືນໃໝ່ໄດ້ຫຼັງຈາກການຕິດຕັ້ງສະແຕນດຶງມາດຕະຖານ D20 ຄືນໃໝ່. ການຜະລິດຄືນໃຫມ່ເຕັມຮູບແບບແມ່ນບໍ່ຈໍາເປັນແລະການລົງທຶນ fixture-investment ກ່ອນທີ່ຈະຖືກຮັກສາໄວ້.
6. ສາມາດປັບຕົວໄດ້ສໍາລັບການປະຕິບັດງານຂອງກອງປະຊຸມຄູ່ມື ແລະລະບົບອັດຕະໂນມັດແບບ retrofits ຊ່ອງສຽບນິວເມຕິກມາດຕະຖານທີ່ສະຫງວນໄວ້ ແລະສ່ວນຕິດຕໍ່ສັນຍານຮອງຮັບການສະຫຼັບອຸປະກອນດ້ວຍຕົນເອງ. ມັນສາມາດເຊື່ອມຕໍ່ກັບ grippers ຫຸ່ນຍົນເພື່ອຮັບຮູ້ການໂຫຼດອັດຕະໂນມັດສໍາລັບອາເຣ six-station fixture ວົງ.
ກໍລະນີຕົວຈິງ
ກໍລະນີທີ 1: ໂຮງງານຜະລິດອົງປະກອບ
ກ່ອນຫນ້ານີ້, ລູກຄ້າໄດ້ຈັດລຽງ chucks ສູນຈຸດດຽວສູນກາງຫົກອັນເຂົ້າໄປໃນ array ວົງຢູ່ໃນຕາຕະລາງເຄື່ອງຈັກ.
· ແຕ່ລະການຕັ້ງຄ່າຄຳສັ່ງໃໝ່ໃຊ້ເວລາ 2.5-4 ຊົ່ວໂມງສຳລັບການຈັດວາງ ແລະ ການປັບຕົວຊີ້ບອກການໂທ
· ການຕັດການສັ່ນສະເທືອນທີ່ປ່ຽນຕຳແໜ່ງສະຖານີຢ່າງຊ້າໆ, ຮຽກຮ້ອງໃຫ້ມີການຢັ້ງຢືນການດັດສົມຄືນໃໝ່ ແລະ ການຮ່ວມເປັນປະຈໍາອາທິດ.
ຫຼັງຈາກນຳໃຊ້ JWGRIP Six-Position Zero-Point Clamping Plate:
· ການຜະລິດເລີ່ມຕົ້ນໂດຍກົງຫຼັງຈາກການຕິດຕັ້ງໂດຍບໍ່ມີຂັ້ນຕອນການຈັດວາງ ແລະ ປັບທຽບທີ່ຊັບຊ້ອນ
· ການກະແຈກກະຈາຍຂອງມິຕິລະພາບລະຫວ່າງຫົກຊິ້ນວຽກທີ່ເຮັດດ້ວຍເຄື່ອງຈັກຫຼຸດລົງຢ່າງເຫັນໄດ້ຊັດ
· ຂັ້ນຕອນການກວດສອບສະຖານີປະຈຳອາທິດຖືກຖອດອອກ ແລະເວລາແລ່ນເຄື່ອງທີ່ມີປະສິດທິພາບເພີ່ມຂຶ້ນ.
ກໍລະນີທີ 2: ກອງປະຊຸມສໍາມະນາກ່ຽວກັບອົງປະກອບທີ່ຢູ່ອາໄສ
ໂຮງງານປະເຊີນກັບປະລິມານການສັ່ງຊື້ທີ່ມີການປ່ຽນແປງຫຼາຍ: ການຜະລິດມະຫາຊົນໃນລະດູການສູງສຸດຮຽກຮ້ອງໃຫ້ມີເຄື່ອງຈັກ 6 ສ່ວນພ້ອມກັນເພື່ອໃຫ້ໄດ້ຜົນຜະລິດສູງ; ຄໍາສັ່ງຂະຫນາດນ້ອຍນອກລະດູການຕ້ອງການພຽງແຕ່ 2-3 workpieces ຕໍ່ຮອບ. ດ້ວຍ JWGRIP ແຜ່ນຍຶດຫົກຕໍາແຫນ່ງ:
· ແລ່ນໂໝດເຕັມສະຖານີໃນລະຫວ່າງໄລຍະເວລາທີ່ມີປະລິມານສູງສຸດ; ສະຫຼັບໄປໂໝດສະຖານີບາງສ່ວນສຳລັບວຽກຂະໜາດນ້ອຍ
· ຄ່າໃຊ້ຈ່າຍໃນການຈັດຊື້ ແລະບ່ອນເກັບມ້ຽນສຳລັບອຸປະກອນທີ່ມີຈຸດປະສົງພິເສດຫຼາຍອັນແຍກຕ່າງຫາກແມ່ນຫຼຸດລົງ.
ການກວດສອບຄຸນນະພາບ
ທັງ ໝົດ JWGRIP Six Position Zero Point Clamping Plates ສໍາເລັດຂະບວນການຟອກແບບເຕັມຮູບແບບ, ການປິ່ນປົວຄວາມຮ້ອນ, CNC-machining, grinding and assembly in-house; ບໍ່ມີການໃຫ້ບໍລິການ OEM ເຕັມຫນ່ວຍ.
ສໍາເລັດຂະບວນການຜະລິດ
1. ໂລຫະປະສົມ-ເຫຼັກເປົ່າ forging
2. ເຄື່ອງຈັກຫຍາບຄາຍ
3. ການຜ່ອນຄາຍຄວາມຄຽດທຳອິດ
4. ເຄິ່ງສໍາເລັດຮູບ
5. ອາຍຸການບັນເທົາຄວາມຄຽດຂັ້ນສອງ
6. ເຄື່ອງ grinder 5 ແກນ: ຂັດທັງ 6 ຮູໃສ່ພຸ່ມໄມ້ພາຍໃຕ້ການຕິດຕັ້ງຕົວຍຶດດຽວ.
7. ປຸ່ມກົດພຸ່ມ
8. ການປະກອບ ແລະ ການປະທັບຕາຂອງວົງຈອນອາກາດ synchronous ພາຍໃນ
9. ການທົດສອບການຖືແຮງດັນອາກາດ
10. ການກວດສອບ CMM ສໍາລັບການດັດສະນີຂອງສະຖານີ, coaxiality ແລະ per-station repeat-positioning-accuracy
11. ການປິ່ນປົວປ້ອງກັນການເກີດ rust
12. ການຫຸ້ມຫໍ່ປ້ອງກັນການຊ໊ອກລະດັບສົ່ງອອກ
ລາຍການກວດກາ
· ການທົດສອບຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຊ້ຳຄືນແບບເອກະລາດສຳລັບທຸກໆສະຖານີດຽວ
· ການວັດແທກທາງ CMM ສໍາລັບຄວາມຖືກຕ້ອງຂອງການຈັດດັດສະນີຫົກສະຖານີ, ຄວາມສອດຄ່ອງກັນ ແລະຕຳແໜ່ງທີ່ກ່ຽວຂ້ອງລະຫວ່າງສະຖານີ
· ການທົດສອບຄວາມແໜ້ນອາກາດ 5 ນາທີ; ສູງສຸດທີ່ອະນຸຍາດໃຫ້ຫຼຸດລົງຄວາມກົດດັນ ≤0.02 MPa
· ການທົດສອບການລັອກ-ປົດລັອກແບບຊິ້ງຊິ້ງແບບຊິ້ງໂຄ້ງທີ່ກວມເອົາທັງໝົດຫົກສະຖານີ
ຄວາມຖືກຕ້ອງຂອງດັດຊະນີແລະ coaxiality ຂອງຫົກສະຖານີແມ່ນໄດ້ຮັບການຢັ້ງຢືນຢ່າງເຕັມສ່ວນກ່ອນການຂົນສົ່ງໂຮງງານ. ບໍ່ມີການປັບທຽບຕຳແໜ່ງໃນເຄື່ອງແມ່ນຕ້ອງການຈາກລູກຄ້າ. ແຕ່ລະຫນ່ວຍສົ່ງກັບເອກະສານການກວດກາ CMM ຕົ້ນສະບັບສໍາລັບການຍື່ນເອກະສານອຸປະກອນ fixture-archive.
ຄຳແນະນຳການປະເມີນ
1. ບູລິມະສິດການປະເມີນຄວາມຕ້ອງການຂອງຂະບວນການ: ຜະລິດຕະພັນນີ້ຕັ້ງເປົ້າໝາຍໃສ່ຊິ້ນສ່ວນທີ່ເປັນຮູບຊົງ rotary / annular ທີ່ຕ້ອງການເຄື່ອງຈັກພ້ອມກັນຫຼາຍຊິ້ນ. ພິຈາລະນາການແກ້ໄຂຈຸດສູນລວມທາງເລືອກສໍາລັບ workpieces ທີ່ບໍ່ແມ່ນ rotary. ກວດເບິ່ງໂຄງຮ່າງຂອງ fixture ເພື່ອຮັບປະກັນບໍ່ມີການແຊກແຊງທາງດ້ານຮ່າງກາຍລະຫວ່າງສະຖານີທີ່ຢູ່ໃກ້ຄຽງ.
2. ຢືນຢັນຂໍ້ມູນສະເພາະຂອງຈຸດດຶງຈຸດສູນ. ຮຸ່ນມາດຕະຖານເຫມາະສົມກັບ D20 ດຶງ studs. ສະພານພຸ່ມໄມ້ແບບກຳນົດເອງສາມາດພັດທະນາໄດ້ຕາມການຮ້ອງຂໍໃຫ້ມີຂະໜາດດຶງສະແຕດທາງເລືອກ.
3. ສຳລັບການເຊື່ອມໂຍງລະບົບອັດຕະໂນມັດ: ຮັບປະກັນຄວາມດັນຂອງແຫຼ່ງອາກາດໃນກອງປະຊຸມທີ່ໝັ້ນຄົງພາຍໃນ 0.5-0.7 MPa ແລະສະຫງວນຈຸດ PLC NPN ສັນຍານ IO.
4. ຄຳນວນຄວາມສູງທັງໝົດຂອງຊຸດວຽກບວກກັບເຄື່ອງຕິດ. ປະເມີນຄວາມສ່ຽງຕໍ່ການປະທະກັນສໍາລັບເຄື່ອງມືຕັດແລະການອຽງ spindle 5 ແກນ. ສົ່ງຮູບແຕ້ມ workpiece ໄປໃຫ້ທີມງານດ້ານວິຊາການ JWGRIP ສໍາລັບການແຊກແຊງການປະເມີນຖ້າຫາກວ່າທ່ານມີຄວາມບໍ່ແນ່ນອນ.
ສະເພາະດ້ານວິຊາການ
· ບີບອັດປະຕູຍຶດຕິດແຜ່ນຢ່າງເຂັ້ມງວດຕາມຄວາມຕ້ອງການຄ່າແຮງບິດໃນຄູ່ມືຜູ້ໃຊ້ JWGRIP. ການຍຶດແຮງບິດເກີນແຮງແມ່ນຫ້າມ. ການປ່ຽນຮູບຂອງຊັ້ນໃຕ້ດິນຈະທຳລາຍຄວາມຖືກຕ້ອງຂອງການຈັດດັດສະນີຂອງສະຖານີວົງວຽນ ແລະ ຄວາມສອດຄ່ອງ.
· ຕິດຕັ້ງເຄື່ອງກອງນ້ຳມັນ-ນ້ຳຢູ່ໜ້າປ້ຳອາກາດ. ຄວາມຊຸ່ມຊື້ນແລະສິ່ງສົກກະປົກທີ່ເຂົ້າໄປໃນພຸ່ມໄມ້ເຮັດໃຫ້ເກີດ rusting ແລະການຂັດ, ນໍາໄປສູ່ການເລື່ອນຄວາມຖືກຕ້ອງ.
· ສີດ aerosol ນໍ້າກ້ຽງແຫ້ງໃສ່ແຕ່ລະພຸ່ມໄມ້ທີ່ມີຈຸດສູນຫຼັງຈາກທຸກໆ 80-100 ຊົ່ວໂມງເຮັດວຽກ. ນ້ ຳ ມັນເຄື່ອງຈັກຂອງແຫຼວແມ່ນຖືກຫ້າມຢ່າງເຂັ້ມງວດ, ເພາະວ່ານ້ ຳ ມັນຕິດໃສ່ຊິບໂລຫະແລະເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງ bushing-jamming.
· ເປົ່າພຸ່ມໄມ້ທີ່ຕັ້ງຕໍາແໜ່ງທັງໝົດ ແລະໜ້າ datum ດ້ວຍການບີບອັດອາກາດໃນແຕ່ລະການປ່ຽນແປງ.
· ໃສ່ແຜ່ນປົກກັນທີ່ຈັບຄູ່ໃສ່ກັບສະຖານີທີ່ບໍ່ໄດ້ເຮັດວຽກເພື່ອປ້ອງກັນຊິບ ແລະການຕັດຂອງນໍ້າຈາກການຮຸກຮານຂອງໂຄງສ້າງພຸ່ມໄມ້.
· ຫຼີກລ້ຽງການກະທົບຂອງວັດຖຸໜັກທີ່ຈະຕີໜ້າແຜ່ນຈາລຶກ. ການຜິດປົກກະຕິຂອງຊັ້ນໃຕ້ດິນທີ່ເກີດຈາກການຂັດກັນຈະເຮັດໃຫ້ການສ້າງດັດຊະນີຂອງສະຖານີວົງວຽນ ແລະການເຊື່ອມຕົວກັນ ແລະບໍ່ສາມາດສ້ອມແປງໄດ້.
· ບໍ່ເຄີຍເຮັດວຽກເກີນຄວາມອາດສາມາດໂຫຼດຂອງສະຖານີດຽວ.
ການຫຸ້ມຫໍ່ & ການຂົນສົ່ງ
· ການຫຸ້ມຫໍ່: ກະເປົ໋າໄມ້ແຂງທີ່ທົນທານຕໍ່ແຮງສັ່ນສະເທືອນລະດັບສົ່ງອອກດ້ວຍໂຟມອັນໜາເພື່ອປົກປ້ອງພື້ນຜິວແຜ່ນດີນທີ່ເປັນວົງມົນໃນລະຫວ່າງການຂົນສົ່ງມະຫາສະໝຸດໄລຍະໄກ.
· ເວລາມາດຕະຖານ: 17-23 ມື້ເຮັດວຽກ. SKUs ມາດຕະຖານທີ່ເລືອກຖືກເກັບໄວ້ໃນຫຼັກຊັບເພື່ອການຂົນສົ່ງທີ່ເລັ່ງລັດ.
ສະຫນັບສະຫນູນຫຼັງການຂາຍ
· ການຮັບປະກັນ: ການຮັບປະກັນເຄື່ອງເຕັມ 12 ເດືອນກວມເອົາຂໍ້ບົກພ່ອງດ້ານການຜະລິດ ຍົກເວັ້ນຄວາມເສຍຫາຍທີ່ເກີດຈາກມະນຸດ. ການຮຽກຮ້ອງທີ່ມີຄຸນວຸດທິສາມາດສ້ອມແປງໄດ້ຟຣີ ຫຼືປ່ຽນອາໄຫຼ່.
· ຊັບພະຍາກອນທາງເທັກນິກ: ເອກະສານການດຳເນີນງານອອນລາຍ ແລະຮູບແຕ້ມແມ່ນສະໜອງໃຫ້.
· ການບໍລິການທີ່ຈ່າຍເງິນ: ການຊ່ວຍເຫຼືອດ້ານເຕັກນິກທາງໄກທີ່ຈ່າຍແລ້ວແມ່ນມີໃຫ້ສໍາລັບໂຄງການຄໍາສັ່ງປະລິມານຫຼາຍ.
· ການດັດແກ້ແບບກຳນົດເອງ: ຮອງຮັບການປັບຂະໜາດສະຖານີ-ເສັ້ນຜ່າສູນກາງວົງມົນ, ການປ່ຽນແປງປະລິມານຂອງສະຖານີ ແລະການປ່ຽນແປງສະເປັກຂອງ pull-stud.
· ການປະເມີນຕົວຢ່າງ: ສາມາດຈັດລຽງຕົວຢ່າງການປະເມີນ; ຜູ້ຊື້ປະຕິບັດຄ່າໃຊ້ຈ່າຍໃນການຂົນສົ່ງຕົວຢ່າງ.
FAQ
Q1: JWGRIP Six Position Zero Point Clamping Plate ເຮັດວຽກກັບສະຖານີບາງສ່ວນທີ່ເປີດໃຊ້ໄດ້ບໍ?
A: ແມ່ນແລ້ວ. ວາງແຜ່ນປ້ອງກັນໃສ່ກັບສະຖານີທີ່ບໍ່ໄດ້ເຮັດວຽກ; ນີ້ຈະບໍ່ເປັນອັນຕະລາຍຕໍ່ການປະຕິບັດຂອງແຜ່ນຕົ້ນຕໍ. ມັນສະຫນັບສະຫນູນທັງການເກັບຕົວຢ່າງປະລິມານຕ່ໍາແລະສະຖານະການການຜະລິດຂະຫນາດໃຫຍ່.
Q2: ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນທຽບກັບຫົກ chucks ແຍກສູນດຽວຈັດລຽງຢູ່ໃນອາເຣແມ່ນຫຍັງ?
A: ແຜ່ນຫົກຕໍາແຫນ່ງ monolithic ສໍາເລັດການດັດປັບດັດຊະນີແລະ coaxiality calibration ຢູ່ຂ້າງໂຮງງານ, ຖອດຮູບແບບຢູ່ໃນສະຖານທີ່ແລະການເຮັດວຽກ dial-ຊີ້ບອກ. arrays single-chuck ທີ່ບໍ່ຊ້ໍາກັນແມ່ນອີງໃສ່ການປັບທຽບກັບເຄື່ອງຈັກດ້ວຍຕົນເອງຢ່າງເຕັມທີ່ແລະປະຕິບັດຄວາມສ່ຽງຕໍ່ການປ່ຽນສະຖານີພາຍໃຕ້ການສັ່ນສະເທືອນທີ່ຍາວນານ.
Q3: ພື້ນຖານ D20 ທີ່ມີຢູ່ແລ້ວຂອງຂ້ອຍສາມາດນໍາມາໃຊ້ຄືນໄດ້ບໍ?
A: ຖານ Fixture ປະກອບກັບມາດຕະຖານ D20 zero-point pull studs ສາມາດຖືກນໍາໃຊ້ໂດຍກົງ.
Q4: ສາມາດ JWGRIP Six-Position Zero-Point Clamping Plate ຕິດຕັ້ງໃສ່ເຄື່ອງມືເຄື່ອງ CNC 5 ແກນໄດ້ບໍ?
A: ມັນສາມາດຖືກນໍາໃຊ້ພາຍໃຕ້ເງື່ອນໄຂທີ່ບໍ່ມີການປະທະກັນ. ຄິດໄລ່ຄວາມສູງຂອງ fixture ບວກກັບ workpiece ທັງຫມົດໃນໄລຍະການຄັດເລືອກແລະປະເມີນຄວາມສ່ຽງ spindle-tilting collision.
ຄວາມເຂົ້າໃຈໃນການຕັດສິນໃຈຈັດຊື້
ຜູ້ຜະລິດຈໍານວນຫຼາຍທີ່ຜະລິດອົງປະກອບ rotary-annular ປະເຊີນກັບສອງທາງເລືອກທີ່ບໍ່ຫນ້າພໍໃຈ: ບໍ່ວ່າຈະໃຊ້ເວລາແຮງງານຫຼາຍຊົ່ວໂມງປະກອບອາເລຫຼາຍ chuck ຢູ່ໃນສະຖານທີ່, ຫຼືຊື້ອຸປະກອນພິເສດທີ່ມີລາຄາສູງສໍາລັບເຄື່ອງຈັກ 6 ຊິ້ນພ້ອມໆກັນ.
JWGRIP Six Position Zero Point Clamping Plate ສະຫນອງພື້ນຖານ monolithic ທີ່ຜະລິດກ່ອນການຜະລິດໂດຍມີສະຖານີວົງວຽນຫົກຢ່າງເທົ່າທຽມກັນ. ມັນກໍາຈັດການປັບທຽບກັບສະຖານທີ່ທີ່ຊັບຊ້ອນໃນຂະນະທີ່ຮັກສາຄວາມເປັນສູນການປ່ຽນແປງໄວ, ດັ່ງນັ້ນອຸປະກອນຕ່າງໆຈະບໍ່ລ້າສະໄຫມຫຼັງຈາກສະວິດຕາມຄໍາສັ່ງ. ມັນເຫມາະສົມກັບການຜະລິດມະຫາຊົນຂອງພາກສ່ວນແບບ rotary ເຊັ່ນ flanges, bearing ທີ່ຢູ່ອາໄສແລະ molds ປະເພດວົງ. ຖ້າການຍຶດຕິດຫົກສ່ວນພ້ອມໆກັນແມ່ນຕ້ອງການພຽງແຕ່ບໍ່ຄ່ອຍ, ລະມັດລະວັງການປະເມີນອັດຕາສ່ວນຂາເຂົ້າ - ຜົນຜະລິດກ່ອນທີ່ຈະວາງຄໍາສັ່ງ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ