ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






L-Type Zero Point Positioning Chuck Pallet
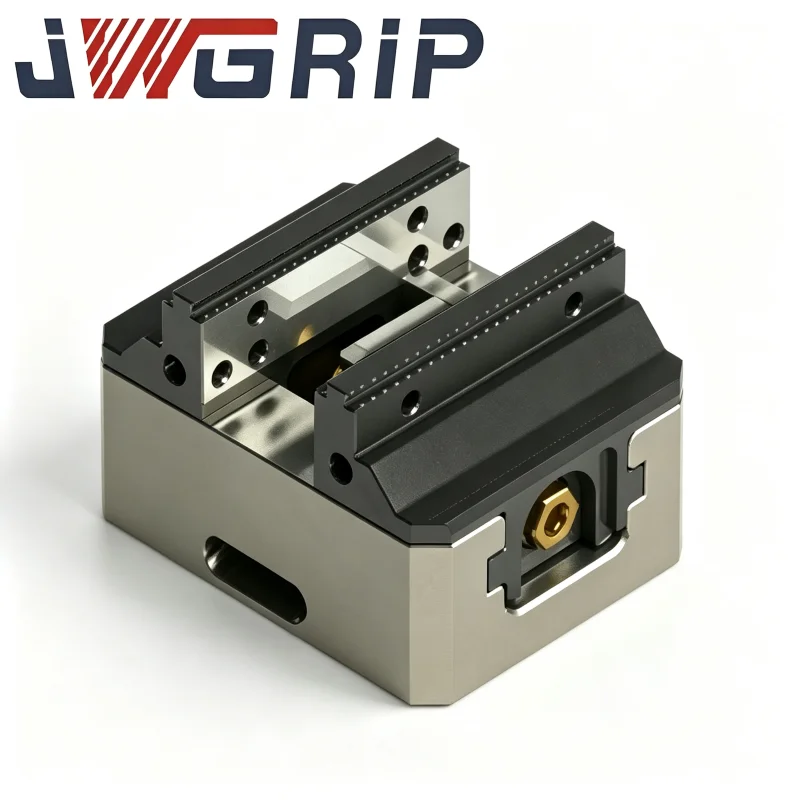
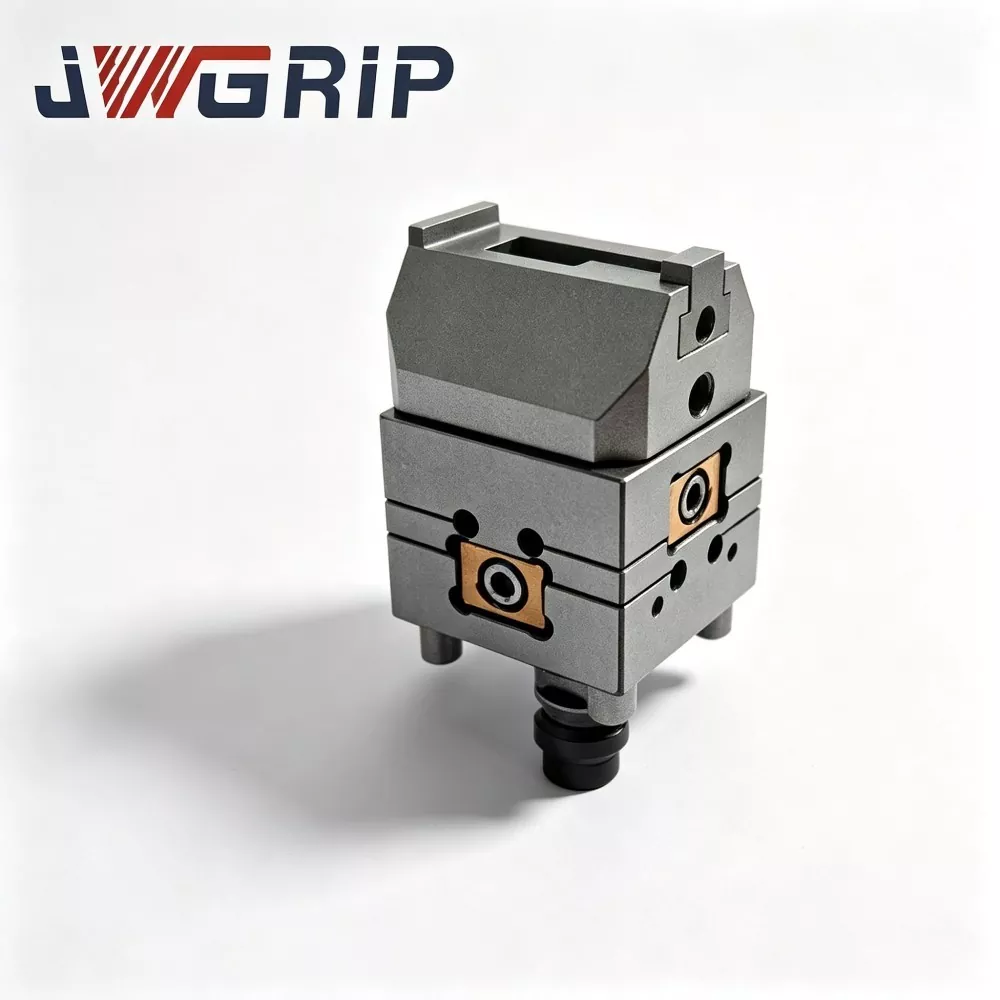
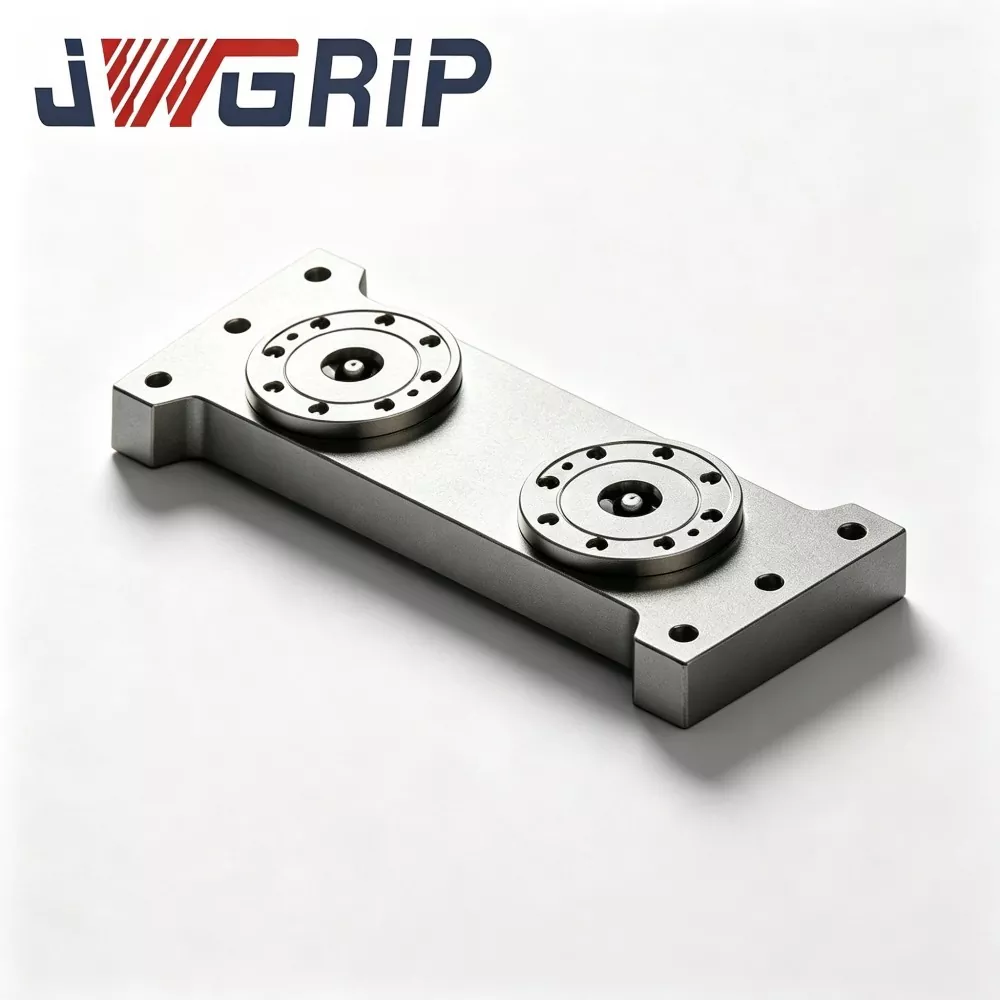
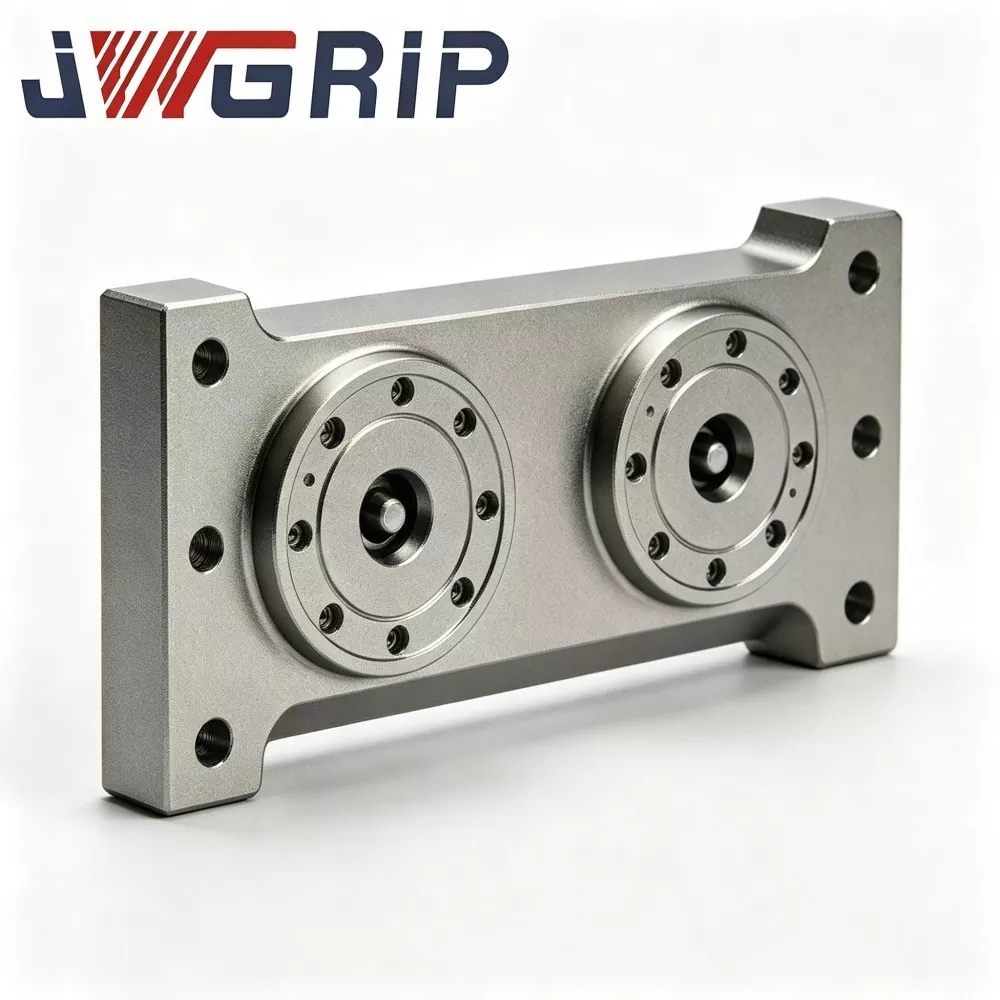
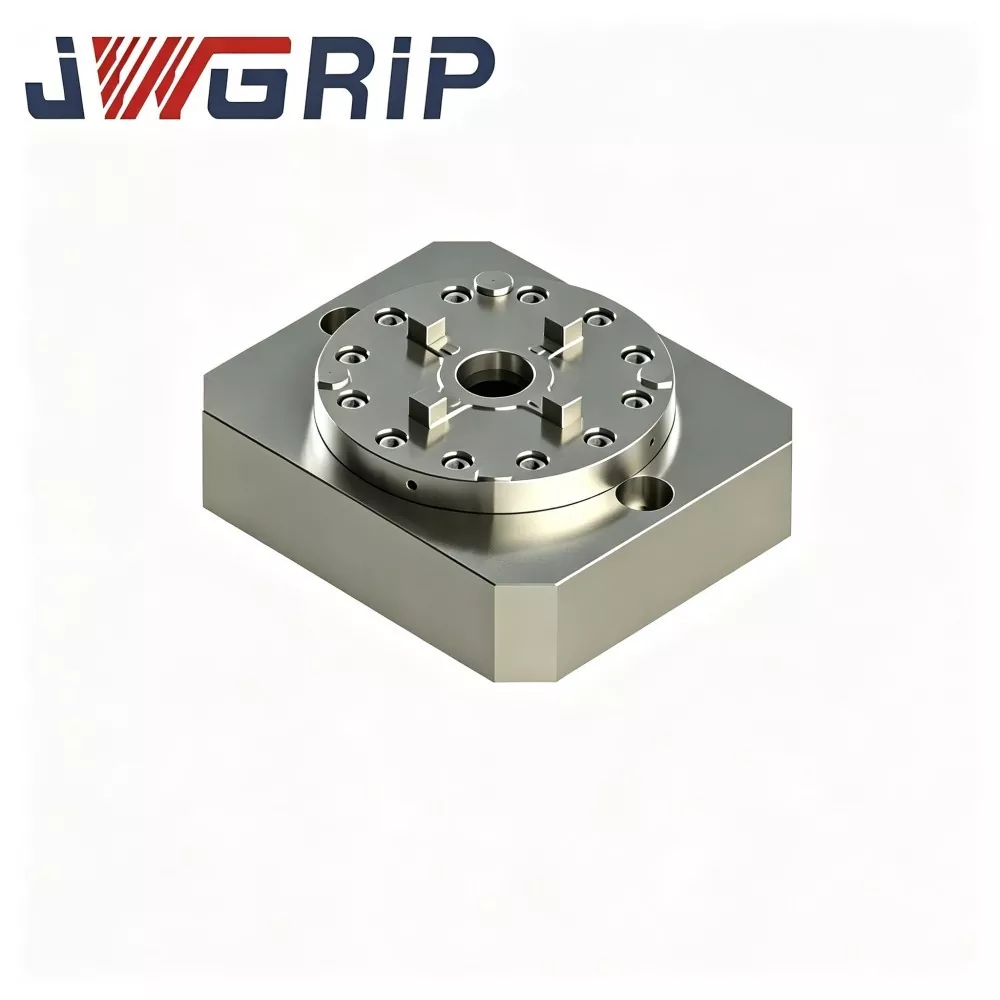
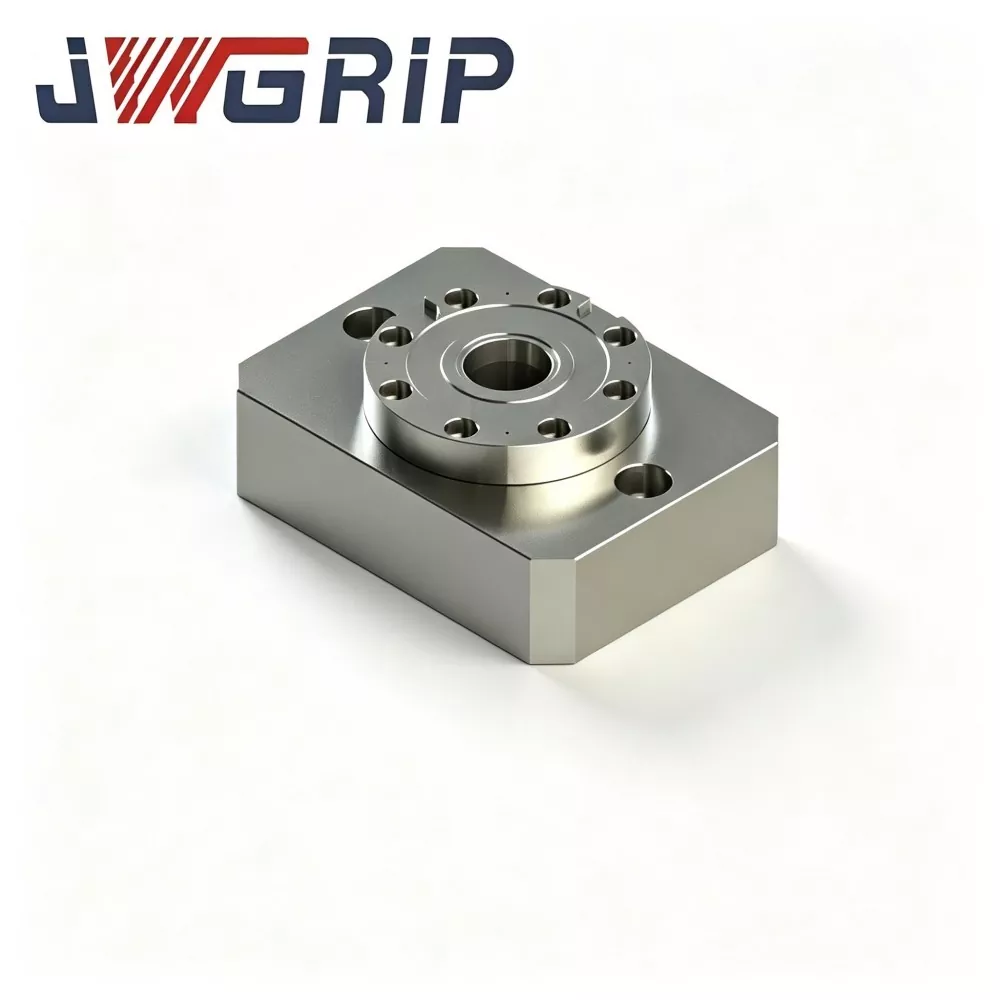
JWGRIP ໃຫ້ບໍລິການ L-Type Zero Point Positioning Chuck Pallet ທີ່ເປັນມືອາຊີບດ້ວຍການບໍລິການຂາຍໂດຍກົງຈາກໂຮງງານໃນປະເທດຈີນ. ໃນຖານະເປັນອຸປະກອນປະສົມປະສານຫຼັກຂອງຊຸດ Zero Point Clamping Chuck, pallet ຈຸດສູນແບບ L-type ມືອາຊີບນີ້ຖືກອອກແບບມາເປັນພິເສດສໍາລັບສາຍການຜະລິດເຄື່ອງຈັກ CNC ທີ່ຍືດຫຍຸ່ນດ້ວຍອຸປະກອນຈໍາກັດພື້ນທີ່. ມັນປະສົມປະສານໂຄງສ້າງການແປງ datum ລວງຕັ້ງແລະອົງປະກອບຕໍາແຫນ່ງຈຸດສູນຄວາມແມ່ນຍໍາສູງເຂົ້າໄປໃນຫນ່ວຍດຽວ monolithic, ກໍາຈັດຄວາມຕ້ອງການສໍາລັບໂຄງສ້າງອະແດບເຕີເສີມພິເສດເພື່ອຮັບຮູ້ການຍຶດ workpiece ແນວຕັ້ງແລະເຄື່ອງຈັກດ້ານຂ້າງ.
ໂດຍມີໂຄງສ້າງໂຄ້ງຮູບຊົງຕົວ L ປະສົມປະສານ, L-Type Zero Point Positioning Chuck Pallet ຈັດອຸປະກອນວາງພຸ່ມໄມ້ທີ່ມີຈຸດສູນຈຸດທີ່ຊັດເຈນຢູ່ເທິງພື້ນຜິວອ້າງອີງຕາມແນວຕັ້ງເພື່ອສົ່ງ datum ມາດຕະຖານ 90 ອົງສາສູນຈຸດ. ຮູບແບບການຕິດຕັ້ງຫ້ອຍຕາມແນວຕັ້ງທີ່ຖືກປັບປຸງໃຫ້ເໝາະສົມແກ້ໄຂການແຊກແຊງຂອງເຄື່ອງມືໃນການເຈາະດ້ານຂ້າງ ແລະ ການເຈາະຮູດ້ານຂ້າງໄດ້ຢ່າງມີປະສິດທິພາບ, ປັບຕົວເຂົ້າກັບຄວາມຕ້ອງການເຄື່ອງຈັກຂອງແມ່ພິມ ແລະ ຊິ້ນສ່ວນໂຄ້ງທີ່ບໍ່ສະຫມໍ່າສະເຫມີດ້ວຍຄຸນສົມບັດຫຼັກດ້ານຂ້າງ.
pallet ການຈັດຕໍາແຫນ່ງທີ່ມີປະສິດທິພາບສູງນີ້ສະຫນັບສະຫນູນການປ່ຽນຈຸດທີ່ມີຈຸດໄວ, ເຮັດໃຫ້ເວລາການຕິດຕັ້ງສັ້ນລົງຢ່າງຫຼວງຫຼາຍແລະເຫມາະສົມກັບຮູບແບບການຜະລິດທີ່ມີຄວາມຍືດຫຍຸ່ນສູງ - ປະສົມຕ່ໍາ. ມັນເຂົ້າກັນໄດ້ກັບການປ່ຽນອຸປະກອນຄູ່ມືສໍາລັບການເຮັດວຽກຂອງເຄື່ອງຈັກແບບດ່ຽວແລະສາມາດຮ່ວມມືກັບເຄື່ອງຈັບຫຸ່ນຍົນເພື່ອບັນລຸການໂຫຼດອັດຕະໂນມັດແລະ unloading ຂອງ fixtures hung ຕັ້ງ. ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດ mold ແລະການປຸງແຕ່ງອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາ, ມັນສະຫນອງການປະຕິບັດຕໍາແຫນ່ງທີ່ຫມັ້ນຄົງແລະມີຄວາມແມ່ນຍໍາສູງສໍາລັບສະຖານະການເຄື່ອງຈັກ CNC ທີ່ມີຂໍ້ຈໍາກັດ.
ອົງປະກອບຮາດແວທີ່ສໍາຄັນ
JWGRIP L-Type Zero-Point Positioning Chuck Pallet ແມ່ນປອມຈາກໂລຫະປະສົມ-ເຫຼັກກ້າແບບດ່ຽວ ໂດຍບໍ່ມີຂໍ້ຕໍ່ເຊື່ອມ. ການປະກອບຢ່າງເຕັມທີ່ປະກອບມີ:
ຮ່າງກາຍຫຼັກຮູບຊົງຕົວ L ສິ້ນດຽວ (ຖານຍຶດຕິດແນວນອນ + riser ຕັ້ງຕັ້ງ)
ການຕິດຕັ້ງພຸ່ມໄມ້ທີ່ມີຈຸດຕັ້ງສູນ, ຕິດຕັ້ງໃສ່ riser ຕັ້ງ
passages locking pneumatic ພາຍໃນ
ຮູຂຸມຂົນໃສ່ພື້ນ
ແຜ່ນປົກຫຸ້ມປ້ອງກັນສໍາລັບການຕັ້ງພື້ນຜິວ datum
ຂະບວນການເຮັດວຽກ
1. ຕິດພື້ນຖານແນວນອນຂອງ JWGRIP L-Type pallet ຢ່າງປອດໄພໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ CNC.
2. ຖານວາງອຸປະກອນວາງໄວ້ລ່ວງໜ້າພ້ອມດ້ວຍສົ້ນດຶງຈຸດສູນໃສ່ໜ້າເບສເຊີແນວຕັ້ງ.
3. ປ້ອນອາກາດອັດແໜ້ນ 0.5-0.7 MPa; ທໍ່ລະບາຍອາກາດທີ່ສ້າງຂຶ້ນໃນຕົວຈະເປີດໃຊ້ພຸ່ມໄມ້ສູນຈຸດເພື່ອສຳເລັດການລັອກ.
4. ສົ່ງສັນຍານການຢືນຢັນຕຳແໜ່ງໄປຍັງລະບົບ CNC. spindle ປະເຊີນຫນ້າກັບ workpiece ດ້ານຂ້າງໂດຍກົງແລະປະຕິບັດການ milling ຂ້າງ, ການເຈາະຂ້າງແລະວົງຈອນເຄື່ອງຈັກຂ້າງຢູ່ຕາມໂກນ.
5. ເມື່ອເຄື່ອງຈັກສຳເລັດແລ້ວ, ປ່ອຍຄວາມກົດດັນອາກາດເພື່ອປົດລັອກ. ສາມາດເອົາອຸປະກອນທີ່ແຂວນຕາມແນວຕັ້ງອອກໄດ້ສຳລັບການໂຫຼດຊຸດຕໍ່ໄປ.
ການອອກແບບວິສະວະກໍາ
ຫຼາຍໆອຸປະກອນທີ່ມີຮູບຊົງຕົວ L ທີ່ມີການແຂ່ງຂັນກັນໄດ້ຮັບຮອງເອົາການກໍ່ສ້າງທີ່ແຕກຫັກ. ຜົນກະທົບຂອງການຕັດທາງຂ້າງຊ້ຳໆຈະສ້າງຊ່ອງຫວ່າງນ້ອຍໆຢູ່ໃນສ່ວນຕິດຕໍ່ກັນ ແລະນຳມາໃຫ້ຄວາມຖືກຕ້ອງຂອງສະຖານທີ່.
JWGRIP ຮັບຮອງເອົາການຫລໍ່ຫຼອມແບບສິ້ນດຽວເພື່ອກໍາຈັດພື້ນຜິວທີ່ຕິດຢູ່ຮ່ວມກັນ, ສະຫນອງຄວາມຕ້ານທານທີ່ເຂັ້ມແຂງຕໍ່ກັບຜົນກະທົບການຕັດຂ້າງຢ່າງຕໍ່ເນື່ອງ.
ຫຼັງຈາກການຫລໍ່ຫລອມ, ຫວ່າງເປົ່າເຫຼັກກ້າໄດ້ຮັບການສອງຮອບວຽນການບັນເທົາທຸກຄວາມກົດດັນເພື່ອປົດປ່ອຍຄວາມກົດດັນທີ່ຍັງເຫຼືອຈາກການຫລໍ່ຫລອມແລະ CNC machining. ພາຍໃຕ້ເງື່ອນໄຂການຍຶດຂ້າງ, fixtures ຍືນຍົງຂອງຜົນບັງຄັບໃຊ້ຕັດອອກຕາມລວງນອນ; ຄວາມກົດດັນພາຍໃນທີ່ບໍ່ໄດ້ປ່ອຍອອກມາຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຊັ້ນໃຕ້ດິນເທື່ອລະກ້າວແລະຫຼຸດລົງຄວາມຖືກຕ້ອງຂອງສະຖານທີ່ໃນໄລຍະການໂຫຼດຮອບວຽນໄລຍະຍາວ.
ພຸ່ມໄມ້ວາງຕຳແໜ່ງແມ່ນຜະລິດຈາກເຫຼັກກ້າທີ່ມີຄວາມແຂງສູງ. ເຈາະພາຍໃນໄດ້ຮັບການ quenching ບວກກັບ honing super-finishing ເພື່ອຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ໍາຊ້ອນຢູ່ໃນສະຖານີ riser ຕັ້ງ.
ຂໍ້ໄດ້ປຽບການຜະລິດ
1. 90° ການແປງ datum ຈຸດສູນ ແກ້ໄຂການແຊກແຊງຂ້າງຄຽງຂອງເຄື່ອງຈັກໃນເຄື່ອງທີ່ຫນາແຫນ້ນ
ໃນເຄື່ອງໂຕະຂະຫນາດນ້ອຍ, ຊິ້ນວຽກທີ່ແຂວນຕາມແນວຕັ້ງປະເຊີນກັບ spindle ໂດຍກົງໂດຍບໍ່ມີການອຽງ spindle ເປັນມຸມຂະຫນາດໃຫຍ່. ຄວາມສ່ຽງຂອງການປະທະກັນຂອງເຄື່ອງມືຖືກຫຼຸດລົງ, ປົດລັອກຄວາມສາມາດເຄື່ອງຈັກຢ່າງເຕັມທີ່ສຳລັບອຸປະກອນຊອງກະທັດຮັດ.
2. ການຫຼໍ່ຫຼອມ monolithic ທີ່ບໍ່ມີການຮ່ວມ ທົນທານຕໍ່ຜົນກະທົບຂອງການຕັດທາງຂ້າງ
ແຕກຕ່າງຈາກເຄື່ອງປະກອບມຸມຂວາທີ່ປະກອບດ້ວຍລອນ, ໂຄງປະກອບການປອມແບບສິ້ນດຽວຈະເອົາຄວາມສ່ຽງໃນການວ່າງຮ່ວມ. ມັນຮັກສາສະຖານທີ່ສະຖຽນລະພາບພາຍໃຕ້ກໍາລັງຂ້າງຄຽງທີ່ຍືນຍົງແລະຫຼຸດລົງເຄື່ອງຫມາຍການສົນທະນາແລະຂໍ້ບົກພ່ອງດ້ານທີ່ເກີດຈາກການເຄື່ອນໄຫວຂອງ micro fixture.
3. ຮັກສາຜົນປະໂຫຍດການປ່ຽນແປງໄວຈຸດສູນສໍາລັບການຕັ້ງຄ່າດ້ານຂ້າງ
ພຸ່ມໄມ້ສູນຈຸດຕັ້ງ- riser ກົງກັບສະແຕມດຶງສູນ D20 ມາດຕະຖານອຸດສາຫະກໍາ. ພື້ນຖານຂອງ fixture ທີ່ມີຢູ່ແລ້ວພຽງແຕ່ຕ້ອງການ retrofitting ກັບ studs ດຶງມາດຕະຖານສໍາລັບການຫ້ອຍຕັ້ງ. ບໍ່ມີຄູ່ມືຊີ້ບອກແລະການຈັດຕໍາແຫນ່ງໃນລະຫວ່າງການແລກປ່ຽນອຸປະກອນ, ເຮັດໃຫ້ເວລາການຕິດຕັ້ງສັ້ນລົງຢ່າງຫຼວງຫຼາຍສໍາລັບການເຄື່ອງຈັກດ້ານຂ້າງ.
4. ຮັກສາການເດີນທາງແກນ Z ທີ່ມີຄຸນຄ່າສໍາລັບເຄື່ອງຈັກທີ່ຫນາແຫນ້ນ
ການຍຶດຕາມແນວນອນແບບດັ້ງເດີມຈະບໍລິໂພກເສັ້ນເລືອດຕັນໃນແກນ Z. ການຈັດວາງແບບແຂວນແນວຕັ້ງຈະປ່ຽນຊິ້ນວຽກໄປສູ່ທິດທາງ Y, ຊ່ວຍປະຢັດການເດີນທາງແກນ Z ທີ່ຈໍາກັດສໍາລັບອຸປະກອນ CNC ທີ່ມີຮອຍຕີນຂະຫນາດນ້ອຍແລະເຮັດໃຫ້ບາງສ່ວນທີ່ມີຈໍາກັດໃນເມື່ອກ່ອນສາມາດຜະລິດໄດ້.
5. ພໍດີກັບທັງການເຝິກອົບຮົມຄູ່ມື ແລະ ການແກ້ໄຂອັດຕະໂນມັດ
ຜູ້ປະກອບການສາມາດປ່ຽນອຸປະກອນຕັ້ງໄດ້ດ້ວຍຕົນເອງ. ໃນຂະນະດຽວກັນ datum ຈຸດສູນໃນແນວຕັ້ງສາມາດຈັບຄູ່ກັບ Grippers ຫຸ່ນຍົນເພື່ອຈັດການກັບຖານ fixture ຮັດກຸມຕັ້ງສໍາລັບການໂຫຼດອັດຕະໂນມັດ. ການຍົກລະດັບເຄື່ອງເກົ່າສາມາດສໍາເລັດໄດ້ໂດຍບໍ່ມີການປ່ຽນອຸປະກອນເຕັມ.
6. ການອອກແບບຊິບເປີ້ນເຮັດໃຫ້ຄວາມຖີ່ການບຳລຸງຮັກສາຕ່ຳລົງສຳລັບການຕິດຕັ້ງແບບຕັ້ງແບບແຂ້
ພື້ນຜິວຂອງຊິບແບບໂນ້ມຖ່ວງອ້ອມຮອບແຜ່ນຮອງ. ຊິບຕັດເລື່ອນລົງລຸ່ມ ແລະບໍ່ຄ່ອຍຈະຕິດຢູ່ພາຍໃນຊ່ອງຫວ່າງການຈັດຕຳແໜ່ງ-ພຸ່ມໄມ້, ຫຼຸດຜ່ອນການທໍາຄວາມສະອາດວຽກພາຍໃຕ້ເງື່ອນໄຂການຍຶດຕິດໃນແນວຕັ້ງ.
ກໍລະນີຄໍາຮ້ອງສະຫມັກ
JWGRIP L-Type Zero Point Positioning Chuck Pallet ໄດ້ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນສູນເຄື່ອງຈັກແນວຕັ້ງທີ່ກະທັດຮັດ ແລະເຄື່ອງ 5-axis ຂະໜາດນ້ອຍສຳລັບເຄື່ອງຈັກດ້ານຂ້າງ, ຮູດ້ານຂ້າງ ແລະ ຮູສຽບດ້ານຂ້າງ.
ກໍລະນີທີ 1: ກອງປະຊຸມເຮັດແມ່ພິມ
ລູກຄ້າຄົນນີ້ແລ່ນເຄື່ອງ CNC ຕັ້ງຂະໜາດກະທັດຮັດຫຼາຍອັນເພື່ອເຄື່ອງຈັກດ້ານຂ້າງຂອງແມ່ພິມຂະໜາດນ້ອຍ.
ກ່ອນທີ່ຈະຍົກລະດັບ: ມຸມແຍກປະເພດບວກກັບ vises ໄດ້ຖືກນໍາໃຊ້ສໍາລັບການຍຶດຕິດຂ້າງ. ແຕ່ລະບ່ອນແລກປ່ຽນຕ້ອງໃຊ້ຄູ່ມືຊີ້ບອກ ແລະຈັດຮຽງ, ໃຊ້ເວລາ 3-5 ນາທີທຸກຄັ້ງ. ທ່ອນໄມ້ມຸມເຊື່ອມຂອງ Bolt-joint ມີແນວໂນ້ມທີ່ຈະພວນພາຍໃຕ້ການຕັດຜົນກະທົບ, ການສ້າງເຄື່ອງຫມາຍການສົນທະນາເລື້ອຍໆກ່ຽວກັບດ້ານຂ້າງ workpiece.
ຫຼັງຈາກການຍົກອອກ JWGRIP L-Type pallets: ການປ່ຽນແປງດ່ວນຈຸດສູນລົບການເຮັດວຽກຈັດຕັ້ງຄູ່ມື. Fixture-swap time ຫຼຸດລົງເຖິງ 7-10 ນາທີ. ຮູບຊົງຕົວ L ດ້ານດຽວປັບປຸງຄວາມເຂັ້ມງວດຕໍ່ກັບແຮງຕັດຂ້າງ. ຂໍ້ບົກພ່ອງຂອງເຄື່ອງໝາຍ Chatter ແມ່ນຖືກສະກັດກັ້ນຢ່າງໃຫຍ່ຫຼວງ, ແລະອັດຕາການຜ່ານສຳລັບຄວາມຫຍາບຂອງຜິວໜ້າດ້ານຂ້າງຂອງ mold-insert ເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ.
ກໍລະນີ 2: ໂຮງງານປຸງແຕ່ງອົງປະກອບ Precision-Component
ສະຖານທີ່ດໍາເນີນການເຄື່ອງຈັກ 5 ແກນຂະຫນາດນ້ອຍທີ່ມີປະລິມານການເຮັດວຽກພາຍໃນຈໍາກັດ. ສ່ວນແບ່ງຂະຫນາດໃຫຍ່ຂອງ workpieces ຕ້ອງການເຄື່ອງຈັກດ້ານຂ້າງ. ດ້ວຍການແກ້ໄຂການຫ້ອຍແນວຕັ້ງຂອງ JWGRIP L-Type pallet, ການອຽງ spindle ຂະໜາດໃຫຍ່ແມ່ນບໍ່ຈຳເປັນອີກຕໍ່ໄປ. ຄວາມເປັນໄປໄດ້ຂອງ Spindle-collision ຫຼຸດລົງ. ເສັ້ນເລືອດຕັນໃນແກນ Z ທີ່ບັນທຶກໄວ້ເຮັດໃຫ້ການປະມວນຜົນຂອງພາກສ່ວນທີ່ບໍ່ສາມາດສຳເລັດໄດ້ໃນເມື່ອກ່ອນເນື່ອງຈາກການຈຳກັດເສັ້ນເລືອດຕັນໃນ.
ສໍາເລັດຂະບວນການຜະລິດ
1. ການເຊື່ອມໂລຫະຮູບຊົງຕົວ L ສິ້ນດຽວຂອງໂລຫະປະສົມ-ເຫຼັກເປົ່າ
2. ເຄື່ອງຈັກຫຍາບຄາຍ
3. ການຜ່ອນຄາຍຄວາມຄຽດທຳອິດ
4. ເຄິ່ງສໍາເລັດຮູບ
5. ອາຍຸການບັນເທົາຄວາມຄຽດຂັ້ນສອງ
6. ການຫຼໍ່ດ້ວຍຄວາມລະອຽດສູງສຳລັບໃບຫນ້າ datum
7. ປຸ່ມກົດພຸ່ມ
8. ການປະກອບປະທັບຕາວົງຈອນປິດ
9. ການທົດສອບການຖືແຮງດັນອາກາດ
10. ການກວດສອບຄວາມຖືກຕ້ອງຫຼາຍລາຍການ
11. ການປິ່ນປົວປ້ອງກັນການເກີດ rust
12. ການຫຸ້ມຫໍ່ປ້ອງກັນການຊ໊ອກລະດັບສົ່ງອອກ
ລາຍການກວດກາ
Vertical-station repeating-positioning-accuracy test
ການທົດສອບຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດມຸມຂວາ 90 ອົງສາ
ການທົດສອບຄວາມແຫນ້ນຂອງອາກາດຖືອາກາດ 5 ນາທີ, ຄວາມກົດດັນສູງສຸດທີ່ອະນຸຍາດໃຫ້ຫຼຸດລົງ ≤0.02 MPa
ການກວດສອບການເຮັດວຽກຂອງ locking-unlocking Cyclic
ທຸກໆຫນ່ວຍສົ່ງກັບເອກະສານການກວດສອບຄວາມຖືກຕ້ອງທີ່ອອກໃຫ້ໂດຍໂຮງງານສໍາລັບການເກັບຮັກສາອຸປະກອນອຸປະກອນລູກຄ້າ.
ການປະເມີນຜະລິດຕະພັນ & ການຄັດເລືອກ
ກວດເບິ່ງພື້ນທີ່ຕິດຕັ້ງທີ່ມີຢູ່ໃນໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ. ຄິດໄລ່ຮອຍຕີນຂອງຄວາມຍາວແລະຄວາມກວ້າງຂອງຖານປະເພດ L ເພື່ອຫຼີກເວັ້ນການ collision ກັບກອງເຄື່ອງແລະໄລຍະການເຄື່ອນຍ້າຍ spindle.
ປະເມີນນ້ໍາຫນັກທັງຫມົດຂອງ workpiece ບວກກັບຖານ fixture. ການຫ້ອຍຕາມແນວຕັ້ງສ້າງເງື່ອນໄຂການໂຫຼດ cantilever. ບໍ່ເຄີຍເກີນລະດັບການໂຫຼດ cantilever ສູງສຸດທີ່ອະນຸຍາດໃຫ້ເຜີຍແຜ່.
ຢືນຢັນຂໍ້ມູນສະເພາະຂອງສະແຕມດຶງຈຸດສູນ. ຮຸ່ນມາດຕະຖານເຫມາະສົມກັບ D20 ດຶງ studs. ສະພານພຸ່ມໄມ້ແບບກຳນົດເອງສາມາດພັດທະນາໄດ້ສຳລັບຂະໜາດດຶງສະແຕດທາງເລືອກຕາມການຮ້ອງຂໍ.
ສໍາລັບການລວມຕົວຫຸ່ນຍົນ-ອັດຕະໂນມັດ: ປະເມີນການຈັບມືໄປຫາຖານອຸປະກອນຕັ້ງ, ຮັດກຸມ. ທີມງານດ້ານວິຊາການ JWGRIP ສາມາດສະຫນັບສະຫນູນການປະເມີນຄວາມເປັນໄປໄດ້.
ຂໍ້ຄວນລະວັງໃນການປະຕິບັດງານ
ຍຶດສະລັບຍຶດສໍາລັບຖານແນວນອນປະເພດ L ຢ່າງເຂັ້ມງວດຕາມຄວາມຕ້ອງການ torque-value ໃນຄູ່ມືຜູ້ໃຊ້ JWGRIP. pallet ນີ້ bears cantilever ຜົນບັງຄັບໃຊ້ຕັດຂ້າງຄຽງ; ແຮງບິດ bolt ບໍ່ພຽງພໍເຮັດໃຫ້ການສັ່ນສະເທືອນຈຸນລະພາກຂອງຫນ່ວຍງານທັງຫມົດແລະທໍາລາຍຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກ.
ຕິດຕັ້ງເຄື່ອງກອງນ້ຳມັນຢູ່ບ່ອນອັດອາກາດທາງໜ້າ-ທ້າຍ. ຄວາມຊຸ່ມຊື້ນແລະສິ່ງສົກກະປົກທີ່ເຂົ້າໄປໃນພຸ່ມໄມ້ເຮັດໃຫ້ເກີດການຂັດ rust ແລະຂັດແລະນໍາໄປສູ່ການເລື່ອນຄວາມຖືກຕ້ອງ.
ສີດ aerosol ແຫ້ງແລ້ງໃສ່ພຸ່ມໄມ້ສູນຈຸດຕັ້ງ - riser ຫຼັງຈາກທຸກໆ 80-100 ຊົ່ວໂມງເຮັດວຽກ. ນໍ້າມັນເຄື່ອງຂອງແຫຼວຖືກຫ້າມຢ່າງເຂັ້ມງວດ. ນ້ຳມັນຂອງແຫຼວຈະດັກເອົາຊິບໂລຫະທີ່ເລື່ອນລົງລຸ່ມ ແລະ ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫລວໃນການຂັດຂອງພຸ່ມໄມ້.
ໃນແຕ່ລະການປ່ຽນແປງ, ຟັນ-ທໍາຄວາມສະອາດສະຖານທີ່ຕັ້ງ riser ແລະພຸ່ມໄມ້ຈາກທິດທາງເທິງລົງລຸ່ມດ້ວຍການບີບອັດອາກາດເພື່ອອະນາໄມ chip ເລື່ອນສະສົມ.
ຫຼີກລ້ຽງການກະທົບກະເທືອນຢ່າງໜັກເມື່ອຕັ້ງໜ້າຕັ້ງ riser. ການຜິດປົກກະຕິຂອງ riser ທີ່ເຮັດໃຫ້ເກີດການປະທະກັນຈະທໍາລາຍຄວາມຖືກຕ້ອງຂອງມຸມຂວາ 90 ອົງສາເກືອບຖາວອນແລະປະສິດທິພາບຂອງສະຖານທີ່.
ຢ່າງເຂັ້ມງວດຫ້າມການປະຕິບັດການ overload ເກີນການໂຫຼດ cantilever ຈັດອັນດັບ. ການໂຫຼດເກີນຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຊັ້ນໃຕ້ດິນຖາວອນ.
ການຫຸ້ມຫໍ່ & ການຂົນສົ່ງ
ການຫຸ້ມຫໍ່: ກະເປົ໋າໄມ້ແຂງປ້ອງກັນການຊ໊ອກຊັ້ນສົ່ງອອກທີ່ມີໂຟມຫນາພາຍໃນ buffer. ການປິ່ນປົວແບບປ້ອງກັນພິເສດແມ່ນຖືກນໍາໃຊ້ສໍາລັບການຕັ້ງຫນ້າ datum ໃນແນວຕັ້ງເພື່ອປ້ອງກັນບໍ່ໃຫ້ເກີດຄວາມເສຍຫາຍຈາກການປະທະກັນໃນການຂົນສົ່ງມະຫາສະຫມຸດທາງໄກ.
ເວລານໍາມາດຕະຖານ: 14-20 ມື້ເຮັດວຽກ. ຈໍານວນ SKU ມາດຕະຖານຈໍານວນຫນ້ອຍແມ່ນຖືກເກັບຮັກສາໄວ້ໃນຫຼັກຊັບເພື່ອການຂົນສົ່ງທີ່ເລັ່ງລັດ.
ສະຫນັບສະຫນູນຫຼັງການຂາຍ
ການຮັບປະກັນ: ການຮັບປະກັນ 12 ເດືອນເຕັມຫນ່ວຍກວມເອົາຄວາມບົກຜ່ອງດ້ານການຜະລິດ, ຍົກເວັ້ນການນໍາໃຊ້ທີ່ບໍ່ຖືກຕ້ອງທີ່ເກີດຈາກມະນຸດຫຼືຄວາມເສຍຫາຍຈາກການຂັດກັນ. ການຮຽກຮ້ອງທີ່ມີຄຸນວຸດທິສາມາດສ້ອມແປງໄດ້ຟຣີ ຫຼືປ່ຽນອາໄຫຼ່.
ຊັບພະຍາກອນດ້ານວິຊາການ: ເອກະສານການດໍາເນີນງານອອນໄລນ໌ແມ່ນສະຫນອງໃຫ້. ການຊ່ວຍເຫຼືອດ້ານວິຊາການຈາກໄລຍະໄກທີ່ຈ່າຍແມ່ນສາມາດໃຊ້ໄດ້ສໍາລັບໂຄງການຄໍາສັ່ງປະລິມານຫຼາຍ.
ບໍລິການແກ້ໄຂແບບກຳນົດເອງ: ການປັບລະດັບຄວາມສູງຂອງ riser, ການປ່ຽນແປງແບບດຶງສະເປັກ, ການອອກແບບໂຄງຮ່າງຫຼາຍສະຖານີເທິງ riser ຕັ້ງແມ່ນຮອງຮັບ.
ການປະເມີນຕົວຢ່າງ: ຕົວຢ່າງການປະເມີນຜົນສາມາດຈັດລຽງ; ຜູ້ຊື້ຕ້ອງຮັບຜິດຊອບຄ່າຂົນສົ່ງຕົວຢ່າງ.
FAQ
Q1: JWGRIP L-Type Zero Point Positioning Chuck Pallet ສາມາດຖືກວາງໄວ້ຮາບພຽງແລະໃຊ້ເປັນ pallet zero-point ຕາມລວງນອນທໍາມະດາບໍ?
A: ມັນແມ່ນຈຸດປະສົງທີ່ສ້າງຂຶ້ນສໍາລັບການຍຶດຕິດແຂບຂ້າງແນວຕັ້ງ. ບໍ່ແນະນຳໃຫ້ໃຊ້ຜ້າປູພື້ນ. ຮູບແບບການບັງຄັບໃຊ້ຕົວຈິງ deviates ຈາກການອອກແບບ substrate ສະເພາະແລະໄດ້ຢ່າງງ່າຍດາຍຈະເກີນຄວາມອາດສາມາດໂຫຼດໄດ້ຈັດອັນດັບ.
Q2: ການສັ່ນສະເທືອນຂອງເຄື່ອງຈັກຈະເກີດຂື້ນພາຍໃຕ້ການຍຶດຕິດກັບ cantilever side-hanging?
A: ພາຍໃນຂອບເຂດການໂຫຼດທີ່ອະນຸຍາດໃຫ້ຈັດອັນດັບ, ແຜ່ນຮອງ forged ຫນຶ່ງຊິ້ນສະຫນອງຄວາມເຂັ້ມງວດພຽງພໍ. ການໂຕ້ແຍ້ງທີ່ເຫັນໄດ້ຊັດເຈນຈະເກີດຂຶ້ນຖ້ານ້ໍາຫນັກຂອງ workpiece-and-fixture ປະສົມປະສານເກີນອັດຕາ cantilever-load. ການຄຳນວນນ້ຳໜັກທັງໝົດແມ່ນຈຳເປັນໃນໄລຍະການເລືອກຜະລິດຕະພັນ.
ຄໍາຖາມທີ 3: ພື້ນຖານຈຸດຕັ້ງສູນທີ່ມີຢູ່ຂອງຂ້ອຍສາມາດຖືກນໍາໃຊ້ກັບ riser ຕັ້ງຂອງ pallet ປະເພດ L ນີ້ບໍ?
A: ຖານ Fixture ທີ່ຕິດຕັ້ງດ້ວຍມາດຕະຖານ D20 zero-point pull studs ສາມາດຫ້ອຍໂດຍກົງໂດຍບໍ່ມີການ remanufacturing fixture.
Q4: JWGRIP L-Type pallet ເຫມາະສົມກັບເຄື່ອງ CNC 5 ແກນບໍ?
A: ມັນເຮັດວຽກກັບເຄື່ອງຈັກ 5 ແກນຂະຫນາດນ້ອຍ. ການປະເມີນການແຊກແຊງທີ່ສົມບູນກວມເອົາການເຄື່ອນໄຫວຂອງ fixture-pallet-spindle-tilt ຕ້ອງໄດ້ຮັບການສໍາເລັດໃນຂັ້ນຕອນການຄັດເລືອກ.
ຄວາມເຂົ້າໃຈໃນການຕັດສິນໃຈຈັດຊື້
ຜູ້ໃຊ້ຈໍານວນຫຼາຍຂອງເຄື່ອງ CNC ຊອງກະທັດລັດປະເຊີນກັບສິ່ງທ້າທາຍດ້ານຂ້າງ tricky-feature-machining. ບລັອກມຸມສາກແບບດັ້ງເດີມລາຄາຕໍ່າຂາດຄວາມສາມາດໃນການປ່ຽນແປງໄວຈຸດສູນ ແລະໃຊ້ເວລາໃນການຕິດຕັ້ງດົນ. ພາເລດສູນແນວນອນແບບທຳມະດາບໍ່ສາມາດບັນລຸການແປງ datum ລວງຕັ້ງ 90 ອົງສາ.
JWGRIP L-Type Zero Point Positioning Chuck Pallet ຜະສົມຜະສານໂຄງປະກອບການຫລໍ່ຮູບຮູບຊົງຕົວ L ທີ່ມີຄວາມເຂັ້ມງວດສູງ ແລະລະບົບການປ່ຽນແປງໄວຈຸດສູນ. ມັນແກ້ໄຂຂໍ້ບົກພ່ອງຫຼັກຂອງເຄື່ອງຈັກໃນລັກສະນະດ້ານຂ້າງໃນເຄື່ອງມືເຄື່ອງຈັກທີ່ມີພື້ນທີ່ຈໍາກັດ, ສະຫນອງມູນຄ່າການປະຕິບັດທີ່ເຫັນໄດ້ຊັດເຈນສໍາລັບການເຮັດແມ່ພິມແລະຄໍາຮ້ອງສະຫມັກການປຸງແຕ່ງດ້ານຂ້າງທີ່ບໍ່ສອດຄ່ອງຕາມຄວາມແມ່ນຍໍາ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ