ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






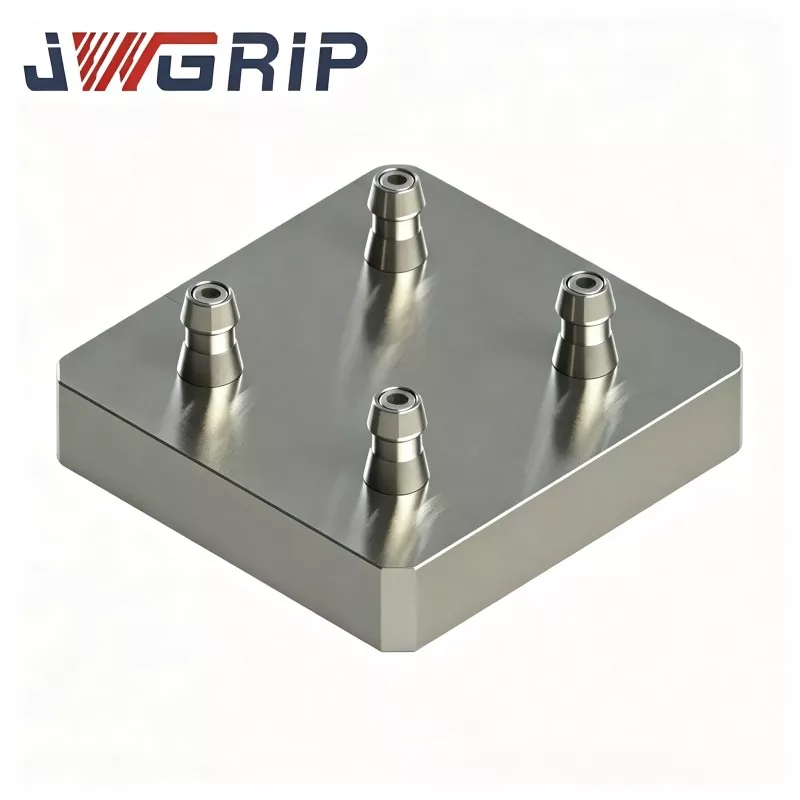
ສີ່ສູນສູນ Pallet ສໍາລັບ CNC Fixture
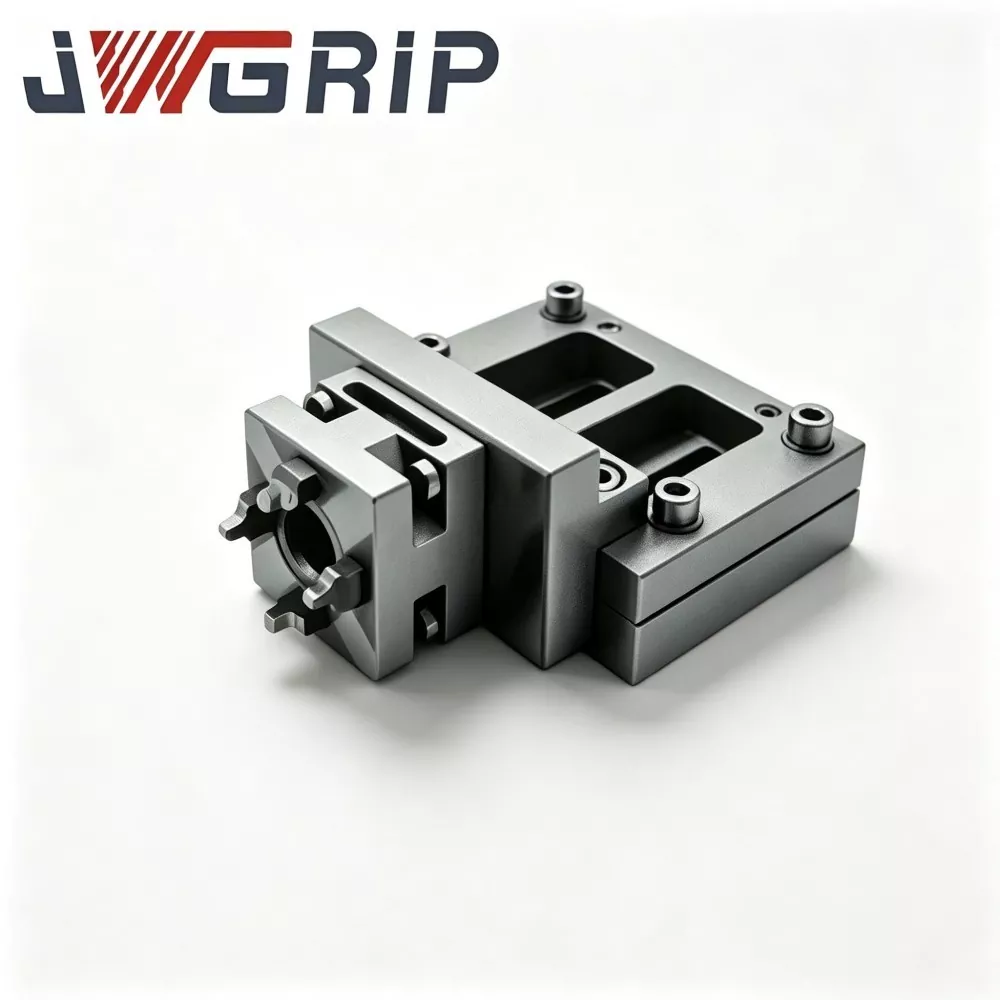
JWGRIP ເປັນຜູ້ຜະລິດແລະຜູ້ສະຫນອງຂອງ Professional Four-Center Zero Point Pallet ສໍາລັບ CNC Fixture ໃນປະເທດຈີນ. Four Center Zero Point Pallet ເປັນຂອງ Zero Point Pallet Series, ໄດ້ຖືກພັດທະນາຂື້ນສໍາລັບສະຖານະການການຜະລິດແບບປະສົມທີ່ມີປະລິມານຕ່ໍາທີ່ແຜ່ຂະຫຍາຍຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກໍາເຄື່ອງຈັກທີ່ທັນສະໄຫມ. ຍິນດີຕ້ອນຮັບການສອບຖາມ!
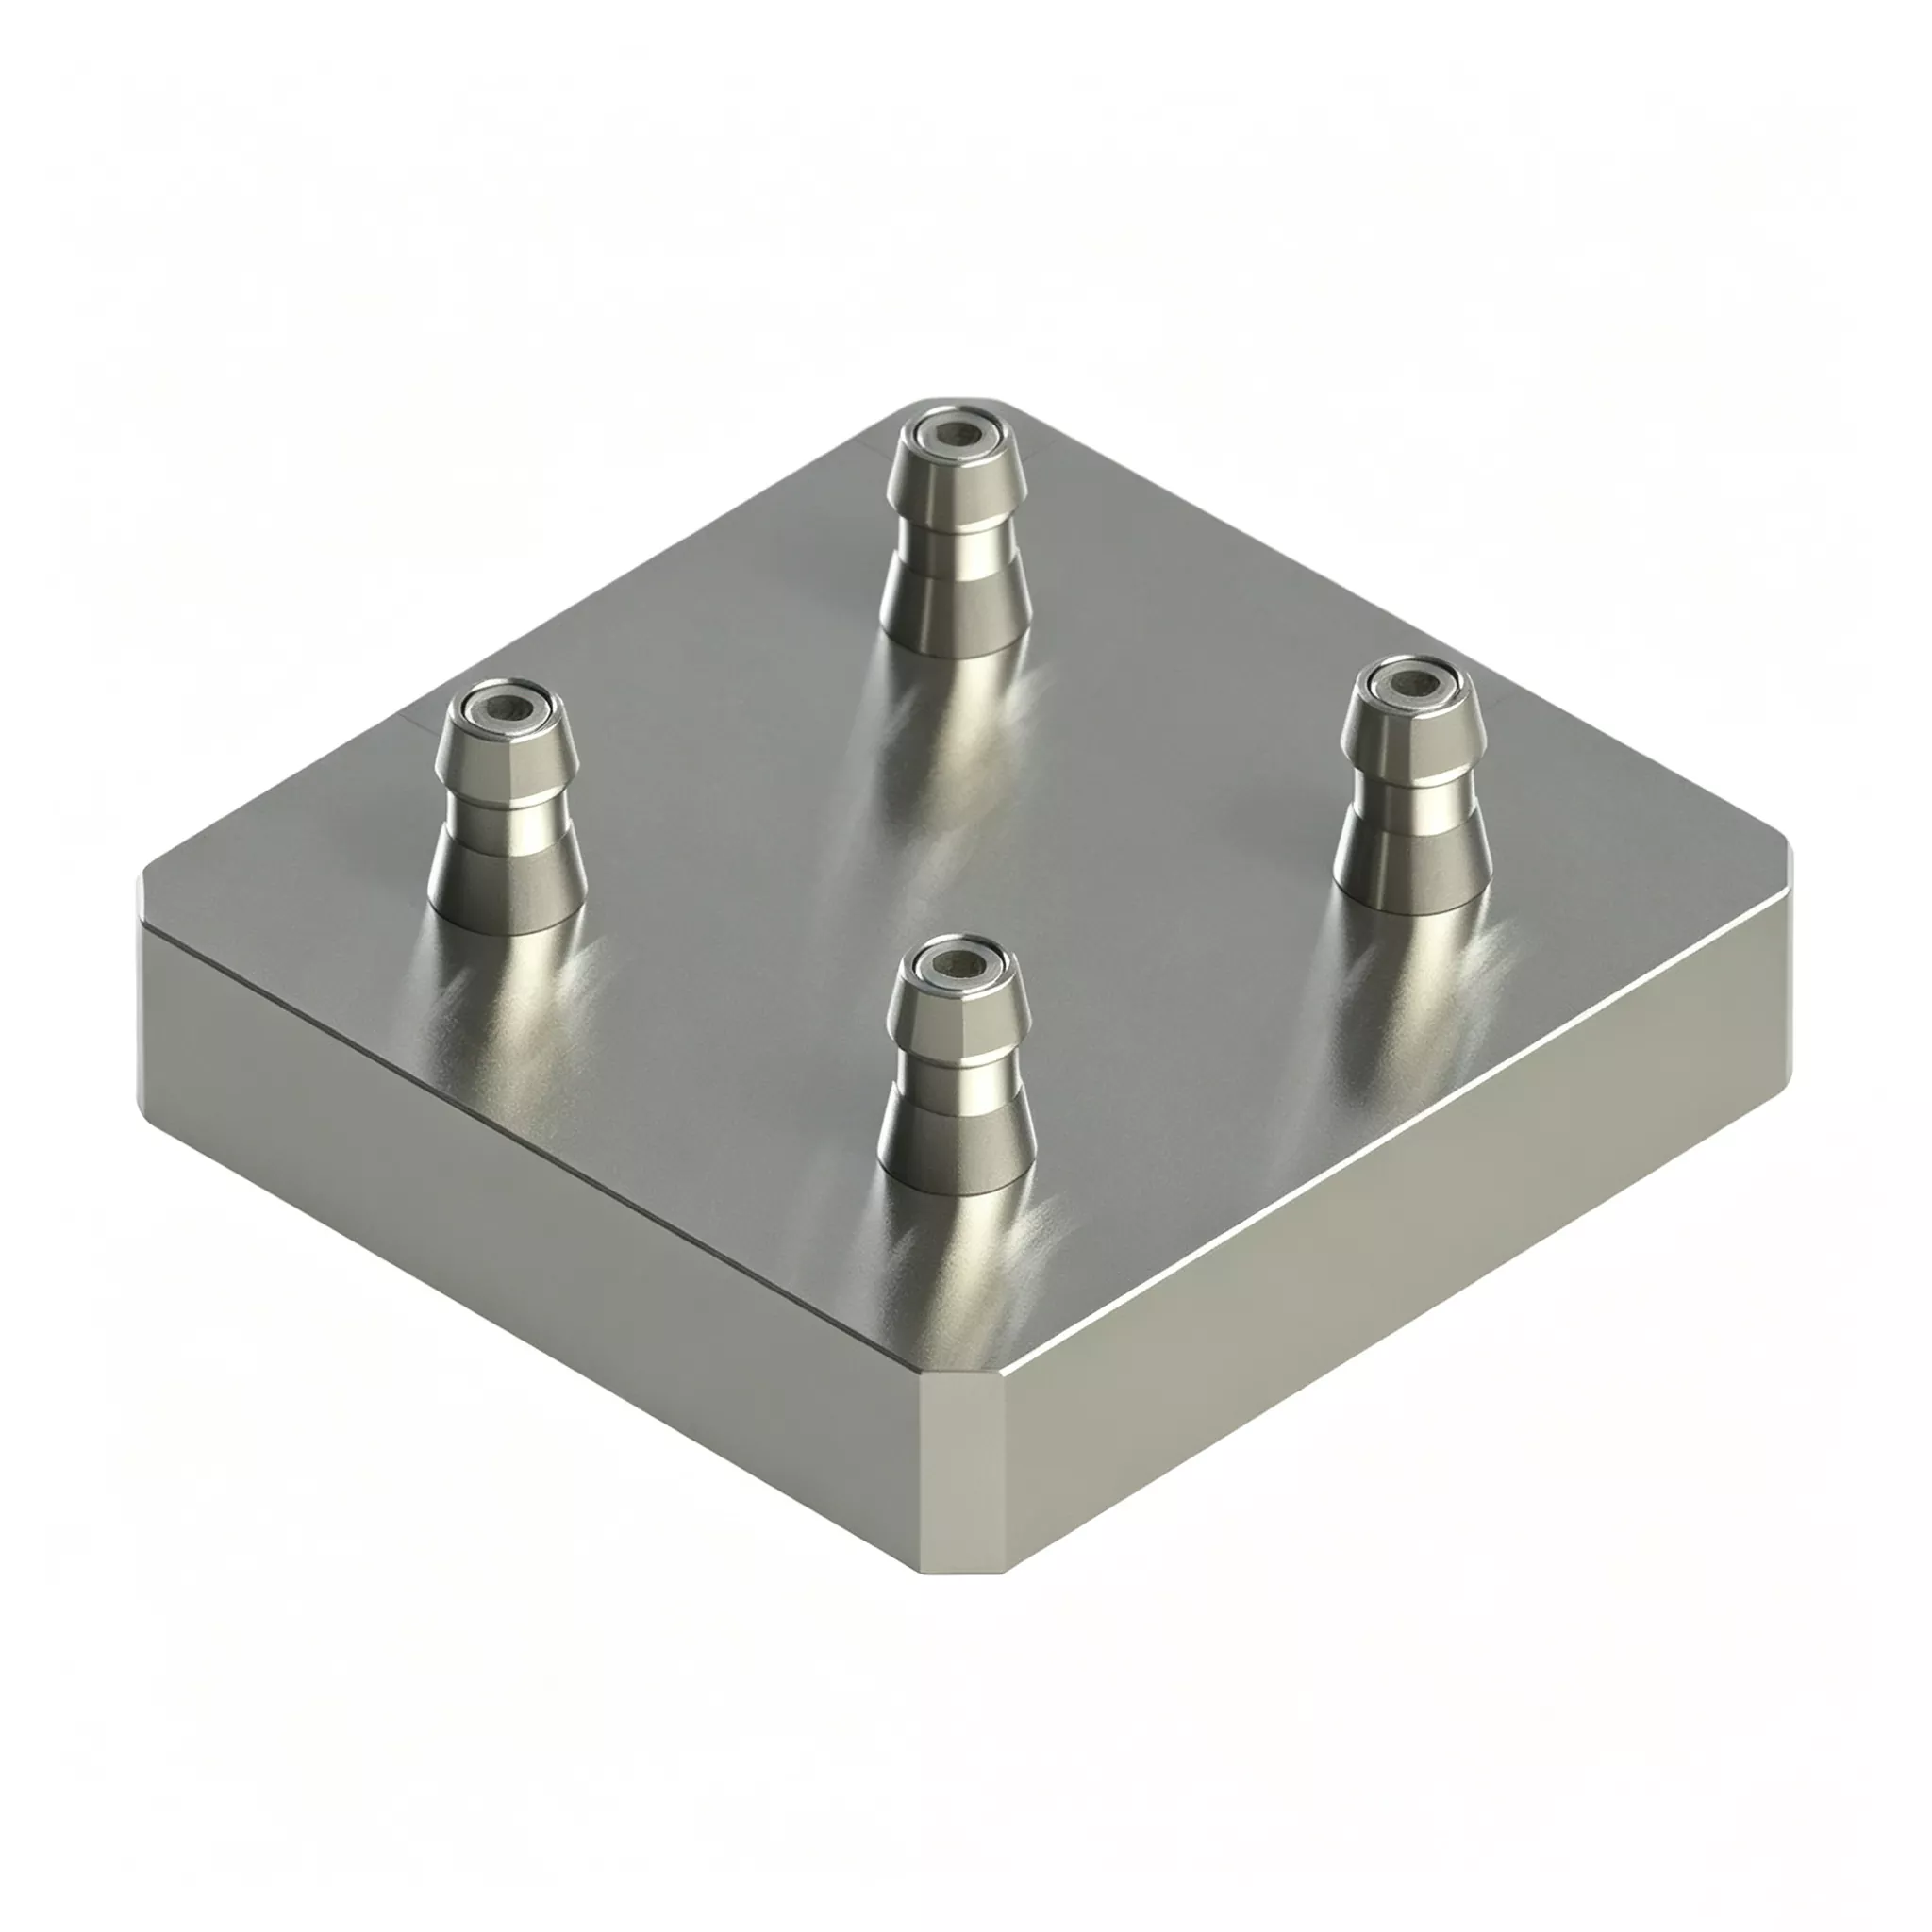
ນີ້ສີ່ສູນສູນ Pallet ສໍາລັບ CNC Fixture ສາມາດແກ້ໄຂບັນຫາການຜະລິດທີ່ມີຄວາມຍືດຫຍຸ່ນຢ່າງມີປະສິດທິພາບ. ສີ່ຫນ່ວຍຕໍາແຫນ່ງສູນທີ່ສົມບູນໄດ້ຖືກປະສົມປະສານເຂົ້າໄປໃນພື້ນຖານລວມທີ່ຫນາແຫນ້ນ, ແລະສີ່ສະຖານີເຮັດວຽກແມ່ນເອກະລາດຢ່າງສົມບູນ. ຜູ້ໃຊ້ພ້ອມກັນສາມາດ clamp ສີ່ workpieces ທີ່ດຽວກັນ, ຫຼືຕິດຕັ້ງສີ່ fixtures ທີ່ແຕກຕ່າງກັນສໍາລັບການປຸງແຕ່ງເສັ້ນປະສົມ. ບໍ່ຈໍາເປັນຕ້ອງມີການປະກອບຫຼາຍຖາດຢູ່ໃນບ່ອນ. ຕໍາແໜ່ງ ແລະ ຄວາມສູງຂອງສະຖານີເຮັດວຽກທັງໝົດໄດ້ຖືກປັບທຽບກ່ອນອອກຈາກໂຮງງານເພື່ອຮັບປະກັນຄວາມສອດຄ່ອງ.
ອົງປະກອບຮາດແວຫຼັກ
JWGRIP Four-Center Zero-Point Pallet 120×120 ປະກອບມີເຄື່ອງປະກອບຕໍ່ໄປນີ້:
· ຖານພາເລດເຫຼັກໂລຫະປະສົມ-ເຫຼັກກ້າແບບໂຄນເຫຼັກ
· ສີ່ອຸປະກອນລັອກພຸ່ມໄມ້ສູນຈຸດເອກະລາດຢູ່ໃນໂຄງຮ່າງຂອງເມທຣິກ
· ໂມດູນການແຈກຢາຍນິວເມຕິກ synchronous ໃນຕົວ
· ຮ່ອງການບິດເບືອນຊິບສ່ວນບຸກຄົນສໍາລັບທຸກໆສະຖານີທີ່ຕັ້ງ
· ພອດບໍລິການອັດອາກາດ
· ແຜ່ນປົກປ້ອງກັນເພື່ອປົກປິດສະຖານີທີ່ບໍ່ໄດ້ເຮັດວຽກ
ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນຂອງມັນທຽບກັບອຸປະກອນຫຼາຍສະຖານີ ທຳ ມະດາ: ສີ່ສະຖານີເຮັດວຽກເປັນເອກະລາດຢ່າງເຕັມທີ່ຈາກກັນແລະກັນ.
ສອງຮູບແບບການຜະລິດພາກປະຕິບັດ
ຮູບແບບທີ 1: ການຜະລິດຂະໜາດສີ່ສະຖານີສຳລັບວຽກທີ່ຄືກັນ
1. ຕັ້ງຖານອຸປະກອນທີ່ມີເຄື່ອງດຶງສີ່ຫຼ່ຽມໃສ່ໃສ່ທັງສີ່ສະຖານີ.
2. ສະໜອງອາກາດອັດແໜ້ນ 0.5-0.7 MPa; ໂມດູນ pneumatic synchronous lock ທັງສີ່ສະພາແຫ່ງພຸ່ມໄມ້ໃນເວລາດຽວກັນ.
3. ສັນຍານການຢືນຢັນການລັອກຈະສົ່ງກັບຄືນສູ່ລະບົບ CNC, ແລະເຄື່ອງຈະປະຕິບັດຮອບຕັດ.
4. ເມື່ອເຄື່ອງຈັກສຳເລັດແລ້ວ, ໃຫ້ປ່ອຍຄວາມກົດດັນອາກາດເພື່ອປົດລັອກ. ສີ່ຊິ້ນສ່ວນສໍາເລັດຮູບໄດ້ຖືກໂຍກຍ້າຍອອກໃນຫນຶ່ງວົງຈອນເພື່ອຍົກສູງການສົ່ງຕໍ່ຊົ່ວໂມງ.
ໂຫມດ 2: ເຄື່ອງຈັກປະສົມເສັ້ນແບບຍືດຫຍຸ່ນສໍາລັບພາກສ່ວນຕ່າງໆ
1. ໂຫຼດອຸປະກອນທີ່ສອດຄ້ອງກັບສີ່ຊິ້ນວຽກທີ່ແຕກຕ່າງໄປໃສ່ສະຖານີແຍກຕ່າງຫາກ.
2. ນຳໃຊ້ອາກາດອັດແໜ້ນເພື່ອລັອກທຸກສະຖານີ. CNC ດໍາເນີນໂຄງການເຄື່ອງຈັກທີ່ອຸທິດຕົນຕາມລໍາດັບສໍາລັບແຕ່ລະສະຖານີ.
3. ເມື່ອການຜະລິດຄຳສັ່ງໜຶ່ງສຳເລັດ, ພຽງແຕ່ປ່ຽນອຸປະກອນໃສ່ໃນສະຖານີເປົ້າໝາຍທີ່ກ່ຽວຂ້ອງເທົ່ານັ້ນ. ສະຖານີທີ່ຍັງເຫຼືອຈະຖືກປິດໄວ້ໂດຍບໍ່ມີການທໍາລາຍຢ່າງເຕັມທີ່.
4. ຕັດເວລາຢຸດເຮັດວຽກຢ່າງຫຼວງຫຼາຍໃນລະຫວ່າງການປ່ຽນສິນຄ້າເລື້ອຍໆ.
ການອອກແບບວິສະວະກໍາ
· ຖານເຫລັກໂລຫະປະສົມແມ່ນຜ່ານການແກ່ອາຍຸການບັນເທົາຄວາມຕຶງຄຽດສອງຮອບ: ການແກ່ຕົວຄັ້ງທຳອິດຫຼັງຈາກເຄື່ອງຈັກຫຍາບ, ການແກ່ຕົວຂັ້ນສອງຫຼັງຈາກເຄິ່ງສຳເລັດຮູບ. ຄວາມກົດດັນຂອງການຍຶດຍຶດຊໍ້າຄືນ, ການສັ່ນສະເທືອນຂອງອຸນຫະພູມອາກາດລ້ອມຮອບແລະການສັ່ນສະເທືອນຂອງການຕັດຢ່າງຕໍ່ເນື່ອງແມ່ນທົ່ວໄປໃນກອງປະຊຸມແບບປະສົມ. ການປ່ອຍຄວາມກົດດັນທີ່ບໍ່ພຽງພໍເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຈຸນລະພາກທີ່ເບິ່ງເຫັນແລະທໍາລາຍຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງຫຼາຍສະຖານີ. JWGRIP dual-aging ເພີ່ມປະສິດທິພາບການປ່ອຍຄວາມກົດດັນພາຍໃນສໍາລັບເລຂາຄະນິດທີ່ຫມັ້ນຄົງໃນໄລຍະຍາວ.
· ການຈັດຕຳແໜ່ງພຸ່ມໄມ້ໃຊ້ເຫຼັກກ້າທີ່ທົນທານຕໍ່ການສວມໃສ່ສູງ. ເຈາະພາຍໃນໄດ້ຮັບການ quenching ບວກກັບ honing super-finishing ເພື່ອຮັບປະກັນປະສິດທິພາບສະຖານທີ່ເອກະລາດທີ່ເຊື່ອຖືໄດ້ສໍາລັບແຕ່ລະສະຖານີ.
· ຄວາມທົນທານຕໍ່ຕຳແໜ່ງ ແລະຄວາມແຕກຕ່າງຄວາມສູງຂອງສະຖານີຕໍ່ສະຖານີແມ່ນຖືກຄວບຄຸມຢ່າງເຂັ້ມງວດເພື່ອຕອບສະໜອງຄວາມຕ້ອງການຄວາມໝັ້ນຄົງຂອງການຜະລິດແບບປະສົມ.
ຂໍ້ໄດ້ປຽບຫຼັກ
1. ຫຼຸດຜ່ອນເວລາຢຸດເຮັດວຽກທີ່ເກີດຈາກການປ່ຽນແປງຄໍາສັ່ງເລື້ອຍໆ
ບໍ່ຈໍາເປັນຕ້ອງ disassemble ທຸກ fixture ໃນລະຫວ່າງການປ່ຽນຜະລິດຕະພັນ. ມີພຽງສະຖານີທີ່ກຳນົດການສັ່ງຈອງໃໝ່ເທົ່ານັ້ນທີ່ສາມາດແລກປ່ຽນໄດ້; ສະຖານີອື່ນໆສືບຕໍ່ແລ່ນ. ເວລາຫວ່າງຂອງເຄື່ອງຈັກຫຼຸດລົງຢ່າງຫຼວງຫຼາຍສໍາລັບສະພາບແວດລ້ອມການສັ່ງຊື້ທີ່ມີປະລິມານສູງ-ປະສົມ-ສຽງຕໍ່າ.
2. ກຳຈັດຄວາມຜິດພາດການປະກອບທີ່ເກີດຈາກມະນຸດອອກຈາກພາເລດຫຼາຍອັນ
stacking ຄູ່ມືແລະການຕິດຕັ້ງຂອງ pallets zero-point ແຍກຕ່າງຫາກສາມາດສ້າງ deviation ຕໍາແຫນ່ງຂອງ 7-8 μm. JWGRIP ສໍາເລັດການປັບຕົວແບບຫຼາຍສະຖານີໃນເຮືອນ: ຄວາມທົນທານຕໍ່ຕໍາແຫນ່ງ ≤± 0.004 ມມ, ຄວາມສູງຂອງສະຖານີຕໍ່ສະຖານີ ≤0.0025 ມມ. ມັນປະຫຍັດເວລາໃນການປັບຕົວ ແລະ ແຮງງານປັບຢູ່ບ່ອນ.
3. ຮາດແວອັນດຽວກວມເອົາທັງໜ້າວຽກຂະໜາດໃຫຍ່ ແລະ ປະລິມານສູງ-ປະສົມ-ສຽງຕໍ່າ.
ດໍາເນີນການເຄື່ອງຈັກທີ່ມີສີ່ສ່ວນທີ່ຄືກັນສໍາລັບການສົ່ງຜ່ານສູງສຸດໃນລະຫວ່າງການສັ່ງຊື້ຊຸດໃຫຍ່. ສະຫຼັບໄປໃຊ້ໂໝດເສັ້ນປະສົມສຳລັບການສັ່ງແຍກ. ບໍ່ຈໍາເປັນຕ້ອງຊື້ fixtures ແຍກຕ່າງຫາກສໍາລັບສອງສະຖານະການການຜະລິດ, ຫຼຸດລົງການລົງທຶນຊັບສິນຄົງທີ່.
4. ເພີ່ມການນຳໃຊ້ຊັບສິນອຸປະກອນທີ່ມີຢູ່ຄືນໃໝ່ໃຫ້ສູງສຸດດ້ວຍຄວາມເຂົ້າກັນໄດ້ມາດຕະຖານ D20 ສູນຈຸດ
ພື້ນຖານການສ້ອມແຊມສູນຈຸດທີ່ມີຂະໜາດນ້ອຍທີ່ມີຢູ່ແລ້ວສາມາດນຳມາໃຊ້ຄືນໃໝ່ໄດ້ໂດຍກົງຫຼັງຈາກການຕິດຕັ້ງສະແຕນດຶງມາດຕະຖານ D20 ຄືນໃໝ່. ຫຼີກລ້ຽງການຜະລິດຕະພັນໃຫມ່ຢ່າງເຕັມທີ່ແລະປົກປັກຮັກສາການລົງທຶນ fixture ຜ່ານມາ.
5. ການອອກແບບຮ່ອງແຍກຊິບແບບເອກະລາດຕໍ່ສະຖານີ
ແຜ່ນຕັດທາດເຫຼັກແລະອາລູມິນຽມໄຫຼອອກໄປໂດຍຜ່ານຮ່ອງທີ່ອຸທິດຕົນສໍາລັບແຕ່ລະສະຖານີ. ການຕິດຊິບພາຍໃນຊ່ອງຫວ່າງການຈັດຕຳແໜ່ງ-ພຸ່ມໄມ້ແມ່ນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ. ພາຍໃຕ້ເງື່ອນໄຂຂອງສາຍປະສົມຂອງ fixture-swap ເລື້ອຍໆ, ຄວາມຖີ່ຂອງການທໍາຄວາມສະອາດຫຼຸດລົງແລະຄວາມສ່ຽງຕໍ່ການຈັດຕໍາແຫນ່ງທີ່ເກີດຈາກຊິບ - ຄວາມລົ້ມເຫຼວແມ່ນຫຼຸດຜ່ອນ.
ກໍລະນີທີ່ແທ້ຈິງ
ກໍລະນີ 1: ໂຮງງານຜະລິດອຸປະກອນການແພດ-ອຸປະກອນເສີມ
ລູກຄ້ານີ້ໄດ້ຮັບຄໍາສັ່ງທີ່ມີປະລິມານສູງ, ປະສົມຕ່ໍາ, ປ່ຽນລະຫວ່າງຕົວແປ 3-5 ຊິ້ນສ່ວນນ້ອຍໆທຸກໆມື້ເຮັດວຽກ.
· ກ່ອນການອັບເກຣດ: ພາເລດສູນຈຸດດຽວສະຖານີດຽວໄດ້ຖືກນໍາໃຊ້. ການປ່ຽນແປງແຕ່ລະຄັ້ງຕ້ອງການເອົາອອກ, ທໍາຄວາມສະອາດ, ການຍຶດໃຫມ່ແລະການປັດຈຸບັນ, ການບໍລິໂພກ 40-60 ນາທີ. ຈໍານວນຊົ່ວໂມງເຄື່ອງຈໍານວນຫຼວງຫຼາຍໄດ້ເສຍໄປໃນການເຮັດວຽກຂອງການຕິດຕັ້ງ.
· ຫຼັງຈາກການນຳໃຊ້ JWGRIP ຫຼາຍແຜ່ນສີ່ຈຸດສູນກາງ ແລະນຳໃຊ້ໂໝດເຄື່ອງຈັກເສັ້ນປະສົມແລ້ວ: ບໍ່ຈຳເປັນຕ້ອງມີການສ້ອມແປງເຕັມທີ່ແລ້ວ. ມີພຽງຈຸດຕັ້ງເປົ້າໝາຍທີ່ປ່ຽນແທນ. ໄລຍະເວລາການປ່ຽນແປງໂດຍສະເລ່ຍແມ່ນ 8-15 ນາທີ.
· ສະຖິຕິການຜະລິດເຄິ່ງປີເປີດເຜີຍການນຳໃຊ້ເຄື່ອງມືເຄື່ອງຈັກເພີ່ມຂຶ້ນ 24%. ໂຮງງານສາມາດຍອມຮັບຄໍາສັ່ງຂອງລູກຄ້າທີ່ແຕກແຍກຫຼາຍໂດຍບໍ່ມີການຊື້ເຄື່ອງ CNC ພິເສດ.
ກໍລະນີທີ 2: ຜູ້ຮັບເໝົາຍ່ອຍ 3C-Component ໃນ Pearl River Delta
ກອງປະຊຸມນີ້ຈັດການທັງສອງຄໍາສັ່ງຂອງມະຫາຊົນປະລິມານສູງແລະວຽກງານຕົວຢ່າງຂະຫນາດນ້ອຍໃນເຄື່ອງ CNC ດຽວກັນ.
· ໃນລະຫວ່າງໄລຍະການສັ່ງມະຫາຊົນ: ສີ່ສະຖານີປະມວນຜົນພາກສ່ວນທີ່ຄືກັນເພື່ອໃຫ້ມີກະແສໄຟຟ້າສູງ.
· ເມື່ອວຽກງານຕົວຢ່າງຊຸດນ້ອຍມາຮອດ: ຍຶດເອົາໜຶ່ງ ຫຼືສອງສະຖານີສຳລັບການຜະລິດຕົວຢ່າງ ໃນຂະນະທີ່ສະຖານີອື່ນໆຍັງດຳເນີນການຜະລິດຂະໜາດໃຫຍ່ຢູ່.
· ການປະມວນຜົນຕົວຢ່າງຈະບໍ່ລົບກວນຈັງຫວະການຜະລິດຂະໜາດໃຫຍ່ອີກຕໍ່ໄປ, ແລະເວລາການຈັດສົ່ງຕົວຢ່າງຈະສັ້ນລົງຢ່າງຫຼວງຫຼາຍ.
ສໍາເລັດຂະບວນການຜະລິດ
①ໂລຫະປະສົມ-ເຫຼັກເປົ່າ forging & tempering
② ເຄື່ອງຈັກຫຍາບ
③ການຜ່ອນຄາຍຄວາມກົດດັນຄັ້ງທໍາອິດ
④ເຄິ່ງສໍາເລັດຮູບ
⑤ ອາຍຸການບັນເທົາຄວາມຄຽດຂັ້ນສອງ
⑥⑥: ເຄື່ອງ grinder 5-axis: grind ຮູສຽບ bushing ທັງຫມົດພາຍໃຕ້ການຕິດຕັ້ງ clamping ຄັ້ງດຽວ
⑦ການປັບການກົດດັນ Bushing
⑧ການປະທັບຕາວົງຈອນອາກາດ
⑨ ການທົດສອບການຖືຄວາມກົດດັນອາກາດ
⑩ ການກວດສອບມິຕິ CMM ເຕັມສະຖານີ
⑪ການປິ່ນປົວປ້ອງກັນການຕ້ານການ rust
⑫ການສົ່ງອອກການຫຸ້ມຫໍ່ປ້ອງກັນການຊ໊ອກພ້ອມ
ລາຍການກວດກາ
1. ການທົດສອບຄວາມຖືກຕ້ອງຂອງການຈັດຕຳແໜ່ງຊ້ຳກັນແບບເອກະລາດສຳລັບທຸກໆສະຖານີດຽວ
2. ການວັດແທກ CMM ສໍາລັບຄວາມທົນທານຕໍ່ຕຳແໜ່ງສີ່ສະຖານີ, ຄວາມສູງ-ຄວາມແຕກຕ່າງ ແລະຄວາມຂະໜານ.
3. ການທົດສອບຄວາມແໜ້ນຂອງອາກາດ 5 ນາທີ; ສູງສຸດທີ່ອະນຸຍາດໃຫ້ຫຼຸດລົງຄວາມກົດດັນ ≤0.02 MPa
4. ການທົດສອບການລັອກ-ປົດລັອກແບບຊິງໂຄຣນັສແບບຊິ້ງໂຄ້ງໃນສີ່ສະຖານີ
ຄູ່ມືການຄັດເລືອກ
· ວິເຄາະໂຄງສ້າງການສັ່ງຊື້ຂອງທ່ານ: ສຳລັບການຜະລິດຂະໜາດດຽວທີ່ໂດດເດັ່ນ, ໃຫ້ແລ່ນເຄື່ອງຈັກທີ່ມີສ່ວນທີ່ຄືກັນສີ່ສະຖານີ. ຖ້າຄໍາສັ່ງທີ່ມີປະລິມານສູງ - ປະສົມຕ່ໍາກວມເອົາສ່ວນແບ່ງຂະຫນາດໃຫຍ່, ລະມັດລະວັງປະເມີນຄວາມສ່ຽງຕໍ່ການແຊກແຊງທາງດ້ານຮ່າງກາຍໃນສີ່ສະຖານີເພື່ອຫຼີກເວັ້ນການປະທະກັນ.
· ຢືນຢັນສະເພາະຂອງສະແຕມດຶງສູນຈຸດຢູ່ໃນເວັບໄຊຂອງເຈົ້າ. ລຸ້ນມາດຕະຖານກົງກັບ D20 pull studs. ສະພານພຸ່ມໄມ້ທີ່ກໍາຫນົດເອງສາມາດພັດທະນາໄດ້ສໍາລັບຂະຫນາດດຶງ stud ທາງເລືອກ.
· ສໍາລັບການເຊື່ອມໂຍງກັບສາຍການຜະລິດແບບອັດຕະໂນມັດ: ຮັບປະກັນຄວາມກົດດັນແຫຼ່ງອາກາດໃນກອງປະຊຸມທີ່ຫມັ້ນຄົງພາຍໃນ 0.5-0.7 MPa ແລະສະຫງວນຈຸດສັນຍານ IO ສໍາລັບລະບົບຄວບຄຸມ PLC.
· ຄິດໄລ່ຄວາມສູງທັງໝົດຂອງ stacking ຂອງ workpiece ບວກກັບ fixture. ຈຳລອງເສັ້ນທາງການເຄື່ອນທີ່ຂອງເຄື່ອງມືເພື່ອປ້ອງກັນການປະທະກັນຂອງເຄື່ອງມືກັບພາເລດໃນລະຫວ່າງການຕັດ. ສົ່ງຮູບແຕ້ມ workpiece ໄປໃຫ້ທີມງານດ້ານວິຊາການ JWGRIP ສໍາລັບການແຊກແຊງການປະເມີນຖ້າຫາກວ່າທ່ານມີຄວາມບໍ່ແນ່ນອນ.
ການປະຕິບັດການປະຕິບັດ
1. ຕິດພາເລດໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ, ຮັດສະລັກຢ່າງເຂັ້ມງວດຕາມຄວາມຕ້ອງການຄ່າແຮງບິດໃນຄູ່ມືຜູ້ໃຊ້ JWGRIP. ການຍຶດແຮງບິດເກີນແມ່ນຖືກຫ້າມ, ເພາະວ່າການຜິດປົກກະຕິຂອງພື້ນຖານຮ່າງກາຍຈະທໍາລາຍຄວາມຖືກຕ້ອງຂອງຫຼາຍສະຖານີ.
2. ຕິດຕັ້ງເຄື່ອງກອງນໍ້າມັນຢູ່ທີ່ທໍ່ລະບາຍອາກາດດ້ານໜ້າ. ຄວາມຊຸ່ມຊື້ນແລະສິ່ງສົກກະປົກທີ່ເຂົ້າໄປໃນພຸ່ມໄມ້ຈະເຮັດໃຫ້ເກີດການຂັດ, ການຂັດແລະການເຊື່ອມໂຊມຂອງຄວາມຖືກຕ້ອງ.
3. ສີດ aerosol ນໍ້າກ້ຽງແຫ້ງພາຍໃນພຸ່ມໄມ້ທີ່ມີຈຸດສູນຫຼັງຈາກທຸກໆ 100 ຊົ່ວໂມງເຮັດວຽກ. ນ້ຳມັນເຄື່ອງຂອງແຫຼວແມ່ນຖືກຫ້າມຢ່າງເຂັ້ມງວດ, ເພາະວ່ານ້ຳມັນດຶງດູດເອົາຊິບໂລຫະ ແລະ ນຳໄປສູ່ຄວາມລົ້ມເຫຼວຂອງການຕິດຂັດ.
4. ເປົ່າແກມທຳຄວາມສະອາດຮູທີ່ຕັ້ງ ແລະຮ່ອງການປ່ຽນຊິບຂອງແຕ່ລະສະຖານີດ້ວຍການບີບອັດອາກາດຫຼັງການສະຫຼັບອຸປະກອນ ຫຼືໃນທຸກໆການປ່ຽນແປງ. ຢ່າປ່ອຍໃຫ້ຊິບໂລຫະຢູ່ໃນການຕັ້ງພື້ນຜິວ datum.
5. ເອົາແຜ່ນປົກປ້ອງກັນໃສ່ກັບສະຖານີທີ່ບໍ່ໄດ້ເຮັດວຽກເພື່ອກີດກັ້ນແຜ່ນເຫຼັກ ແລະຕັດຂອງນໍ້າຈາກການຮຸກຮານຂອງວັດສະດຸພຸ່ມໄມ້.
6. ຫຼີກລ້ຽງການກະທົບກະເທືອນຂອງວັດຖຸໜັກໃສ່ໜ້າ pallet datum. ການຂັດກັນທີ່ເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງຖານໂດຍປົກກະຕິແລ້ວບໍ່ສາມາດສ້ອມແປງຢູ່ໃນສະຖານທີ່ແລະທໍາລາຍການປະຕິບັດຕໍາແຫນ່ງຫຼາຍສະຖານີຢ່າງຖາວອນ.
ສະຫນັບສະຫນູນຫຼັງການຂາຍ
1. ການຮັບປະກັນ: ການຮັບປະກັນເຄື່ອງເຕັມ 12 ເດືອນກວມເອົາຂໍ້ບົກພ່ອງດ້ານການຜະລິດ, ຍົກເວັ້ນການເຮັດວຽກຜິດພາດຂອງມະນຸດ. ການຮຽກຮ້ອງທີ່ມີຄຸນວຸດທິມີການບໍລິການສ້ອມແປງຫຼືການທົດແທນອາໄຫຼ່ຟຣີ.
2. ຊັບພະຍາກອນທາງເທັກນິກ: ເອກະສານການດຳເນີນງານອອນໄລນ໌ ແລະ ວິດີໂອສອນໃຫ້. ການຊ່ວຍເຫຼືອດ້ານວິຊາການຈາກໄລຍະໄກທີ່ຈ່າຍແມ່ນສາມາດໃຊ້ໄດ້ສໍາລັບໂຄງການຄໍາສັ່ງປະລິມານຫຼາຍ.
3. ບໍລິການແກ້ໄຂແບບກຳນົດເອງ: ຮອງຮັບການປັບຂະໜາດນອກ, ການປ່ຽນສະເປັກແບບດຶງສະແຕດ, ການຈັດລຽງແບບສະຖານີຄືນໃໝ່.
4. ການປະເມີນຕົວຢ່າງ: ສາມາດຈັດລຽງຕົວຢ່າງການປະເມີນ; ຜູ້ຊື້ປະຕິບັດຄ່າໃຊ້ຈ່າຍໃນການຂົນສົ່ງຕົວຢ່າງ.
FAQ
ຄໍາຖາມທີ 1: ເຄື່ອງຈັກຜະສົມເສັ້ນປະສົມຂອງ workpieces ທີ່ແຕກຕ່າງກັນຢູ່ໃນສີ່ສະຖານີແຊກແຊງກັບຄວາມຖືກຕ້ອງຂອງກັນແລະກັນບໍ?
A: ສີ່ຫນ່ວຍພຸ່ມໄມ້ແມ່ນເປັນເອກະລາດຢ່າງເຕັມສ່ວນທາງດ້ານຮ່າງກາຍ; ການປະຕິບັດການລັອກບໍ່ແຊກແຊງເຊິ່ງກັນແລະກັນ. ຄວາມຖືກຕ້ອງຂອງສະຖານທີ່ຍັງຄົງຄົງທີ່ຕາບໃດທີ່ອຸປະກອນຫຼີກລ່ຽງການຂັດກັນທາງດ້ານຮ່າງກາຍ. ການທໍາຄວາມສະອາດອາກາດບີບອັດເປັນປົກກະຕິສໍາລັບແຕ່ລະສະຖານີແມ່ນຍັງແນະນໍາໃຫ້ເພື່ອປ້ອງກັນບໍ່ໃຫ້ chips splashing ເທິງຫນ້າ datum ຂອງສະຖານີອື່ນໆ.
Q2: ສີ່ສູນຈຸດ Pallet ສໍາລັບ CNC Fixture ມີຄວາມຈໍາເປັນຖ້າຫາກວ່າການປ່ຽນແປງຊຸດຂະຫນາດນ້ອຍເກີດຂຶ້ນເລື້ອຍໆບໍ?
A: ຄວາມໄດ້ປຽບຂອງການປ່ຽນແປງຫຼາຍກວ່າປະສິດທິພາບຂອງມັນໂດດເດັ່ນພຽງແຕ່ພາຍໃຕ້ການປ່ຽນແປງເລື້ອຍໆເລື້ອຍໆທຸກໆອາທິດ. ຖ້າການຜະລິດສ່ວນຫຼາຍແມ່ນແບບມະຫາຊົນແບບດ່ຽວ, ສະຖານີດຽວຫຼືສອງສະຖານີສູນຈຸດໃຫ້ປະສິດທິພາບຄ່າໃຊ້ຈ່າຍທີ່ດີກວ່າ.
ຄໍາຖາມທີ 3: ພື້ນຖານເຄື່ອງສ້ອມມໍລະດົກທີ່ມີຢູ່ແລ້ວຂອງຂ້ອຍສາມາດນໍາມາໃຊ້ໃຫມ່ໃນ pallet ນີ້ບໍ?
A: ຖານ Fixture ເຫມາະກັບມາດຕະຖານ D20 zero-point pull studs ສາມາດເຮັດວຽກໄດ້ໂດຍກົງ. ການປະກອບພຸ່ມໄມ້ທີ່ເຮັດເອງແມ່ນຕ້ອງການສໍາລັບຄຸນລັກສະນະສະເພາະຂອງ pull-stud ອື່ນໆ.
Q4: JWGRIP Four-Center Zero-Point Pallet 120×120 ສາມາດຖືກນໍາມາໃຊ້ໃນເຄື່ອງ CNC 5 ແກນໄດ້ບໍ?
A: ມັນເຫມາະສົມກັບອຸປະກອນ 5 ແກນ. ຄິດໄລ່ຄວາມສູງທັງຫມົດຂອງ workpiece ບວກກັບ fixture ເພື່ອປະເມີນຄວາມສ່ຽງຕໍ່ການ collision spindle-tilting. ສາມາດສົ່ງຮູບແຕ້ມ workpiece ສໍາລັບການປະເມີນດ້ານວິຊາການ JWGRIP ໃນຂັ້ນຕອນການຄັດເລືອກ.
ບັນທຶກການອ້າງອີງການຈັດຊື້
ໂຮງງານຫຼາຍແຫ່ງພິຈາລະນາຊື້ຊຸດອຸປະກອນທີ່ມີຈຸດປະສົງພິເສດເປັນຈໍານວນຫຼວງຫຼາຍສໍາລັບການຍົກລະດັບສາຍທີ່ມີຄວາມຍືດຫຍຸ່ນ. ອັນນີ້ເຮັດໃຫ້ລາຍຈ່າຍທຶນສູງບວກກັບຄວາມສ່ຽງຂອງອຸປະກອນທີ່ບໍ່ໄດ້ເຮັດວຽກເມື່ອຄໍາສັ່ງປ່ຽນແປງ.
ມູນຄ່າຫຼັກຂອງ JWGRIP Four-Center Zero Point Pallet ສໍາລັບ CNC Fixture ແມ່ນຢູ່ໃນການສະຫນັບສະຫນູນທັງການຜະລິດປະລິມານຂະຫນາດໃຫຍ່ແລະການຜະລິດເສັ້ນປະສົມທີ່ສູງພາຍໃນຫນຶ່ງຫນ່ວຍຮາດແວດຽວ. ມັນເພີ່ມປະສິດທິພາບການນໍາມາໃຊ້ຄືນໃຫມ່ຂອງຖານອຸປະກອນທີ່ມີຢູ່ແລ້ວຂອງລູກຄ້າ, ຄວບຄຸມຄ່າໃຊ້ຈ່າຍໃນການຜະລິດຄືນໃຫມ່ແລະຫຼຸດຜ່ອນຄວາມເຈັບປວດໃນການປ່ຽນແປງປະສິດທິພາບທີ່ເກີດຈາກຄໍາສັ່ງທີ່ແຕກຫັກ. ມັນເຫມາະສົມດີສໍາລັບໂຄງການຍົກລະດັບທີ່ມີຄວາມຍືດຫຍຸ່ນສໍາລັບຜູ້ຜະລິດປຸງແຕ່ງອົງປະກອບຂະຫນາດກາງແລະຂະຫນາດນ້ອຍ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ