ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






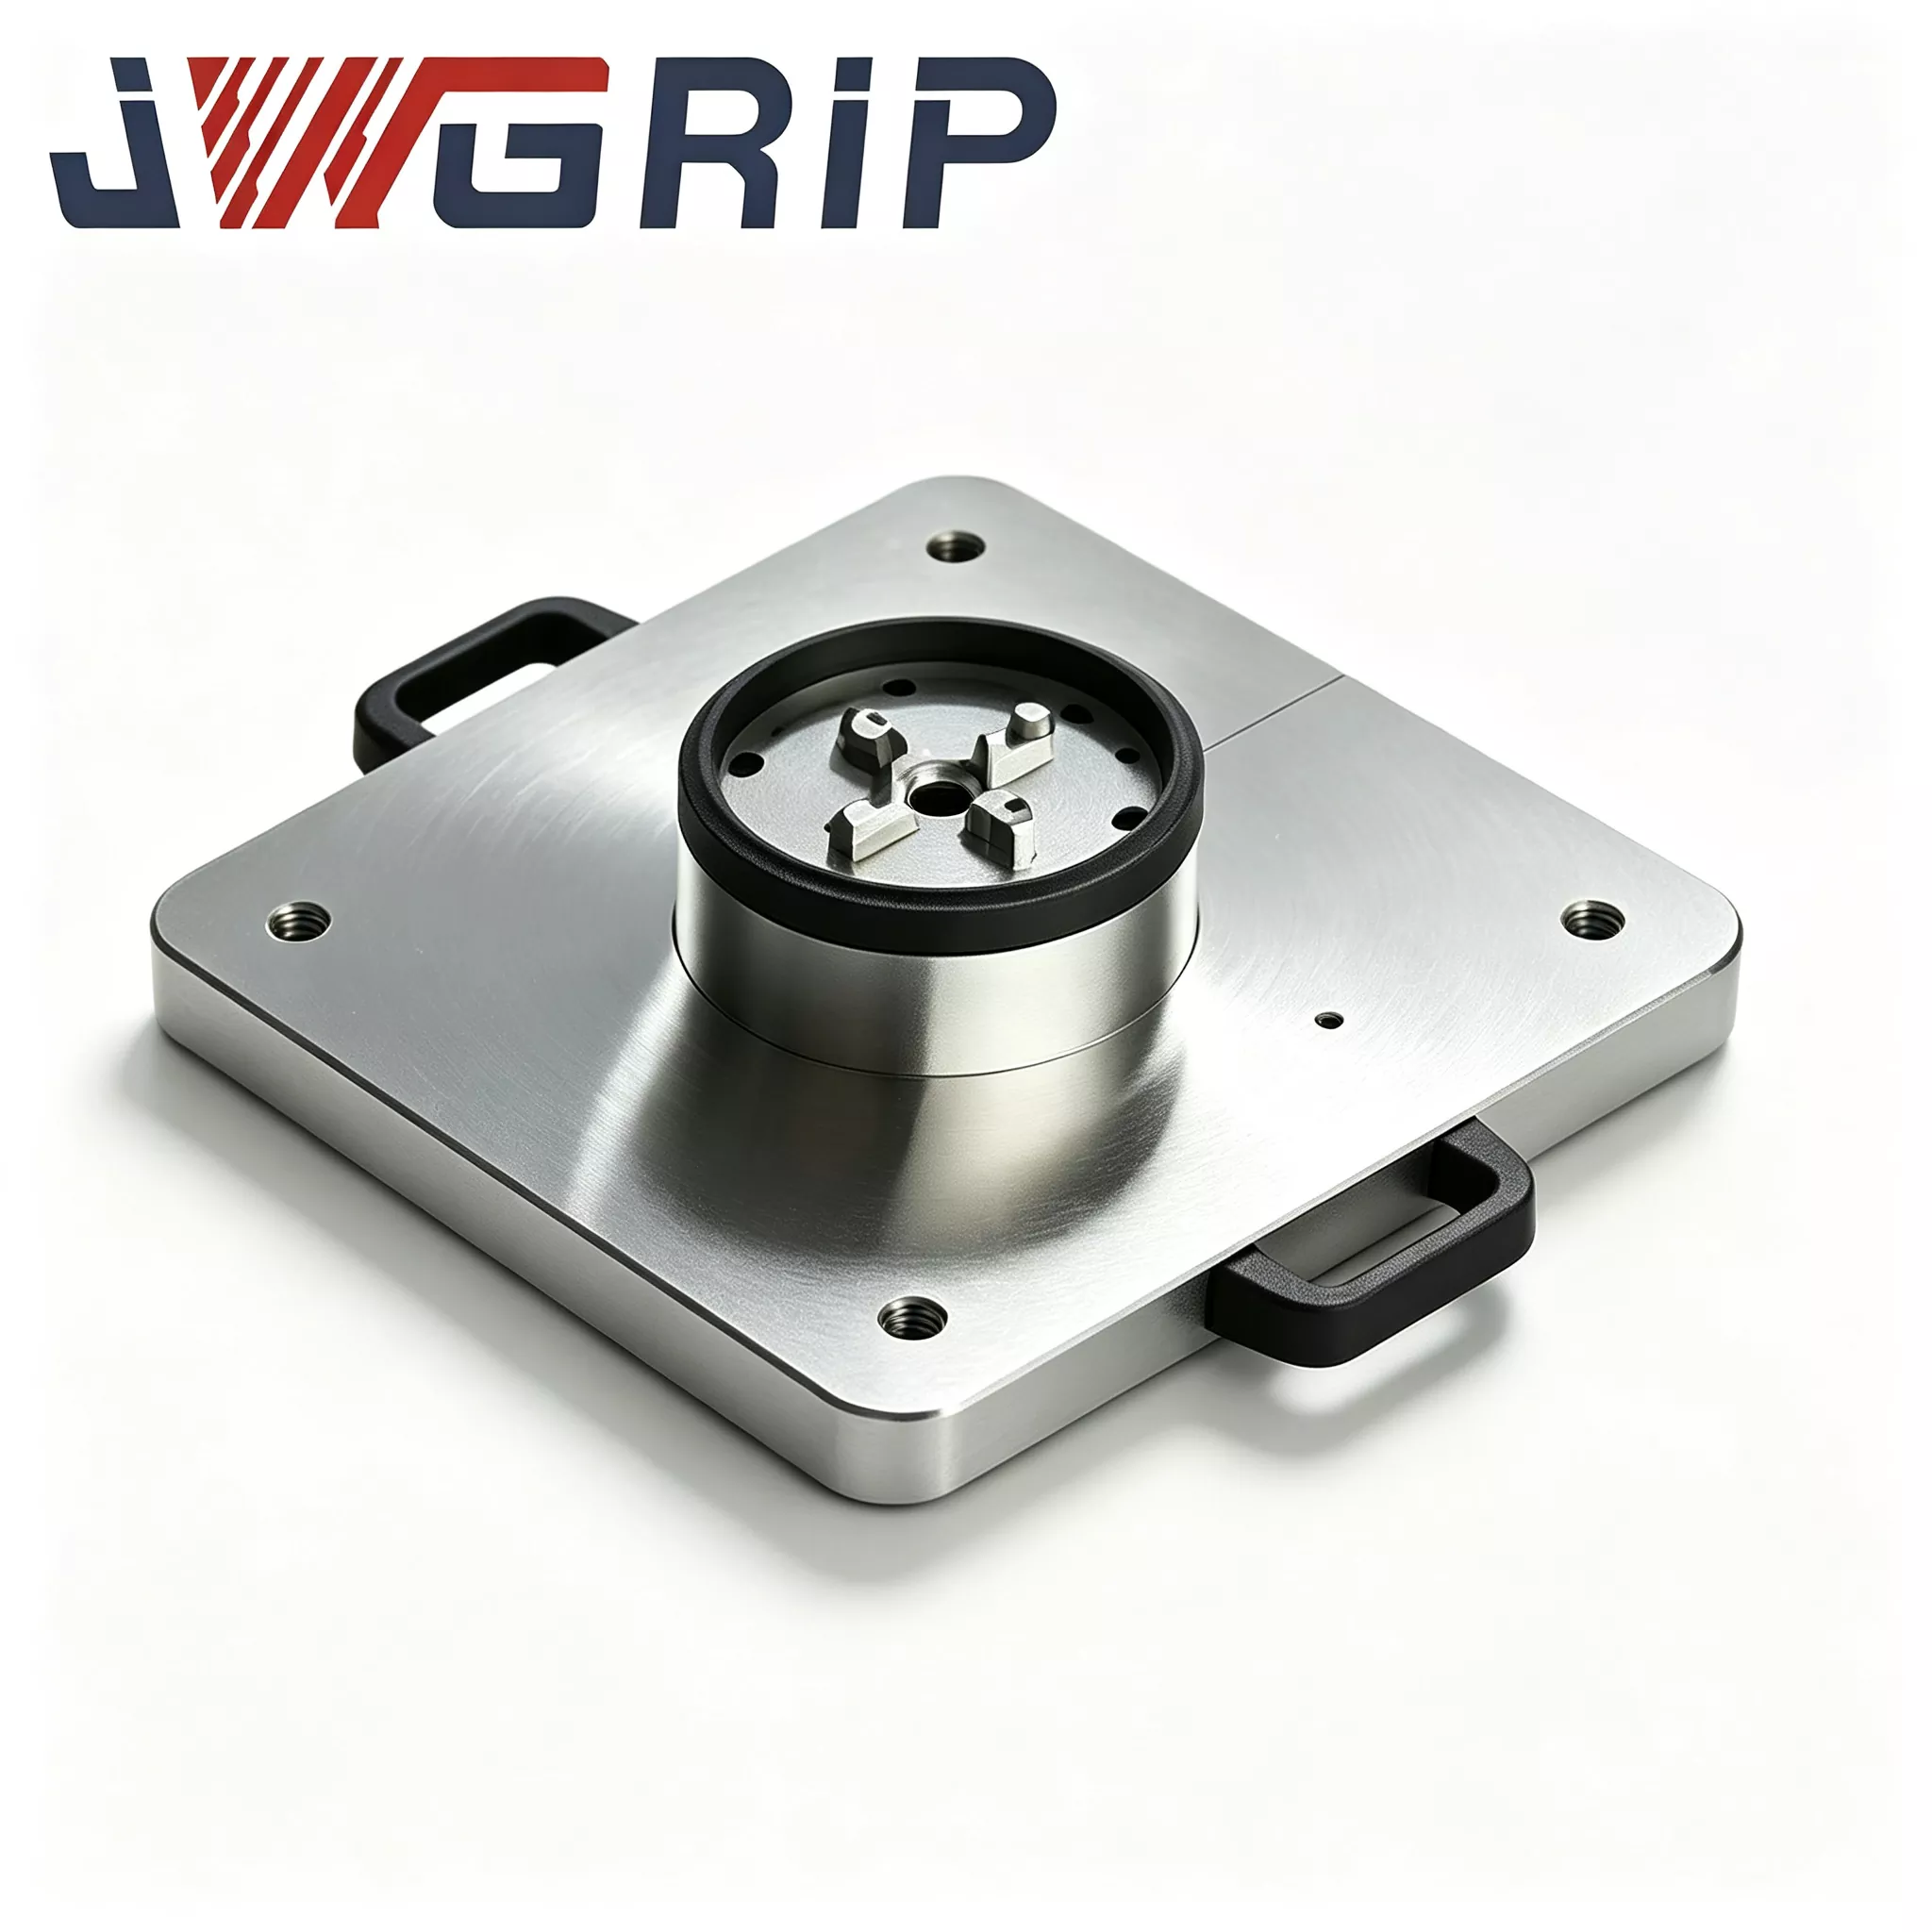
ອັດຕະໂນມັດສູນຈຸດ Pallet ທີ່ມີພະລັງງານ Chuck
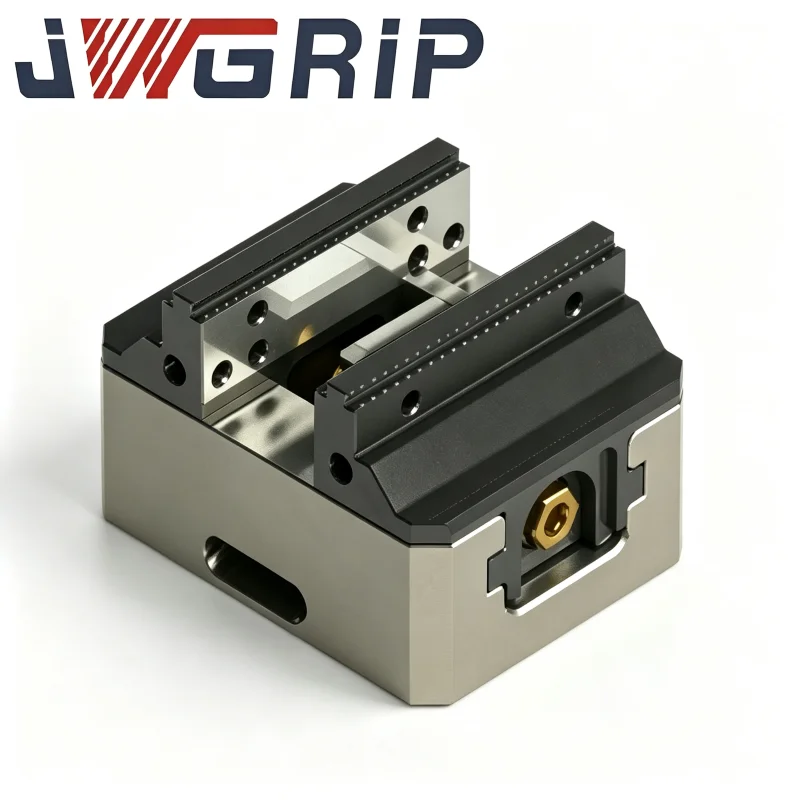
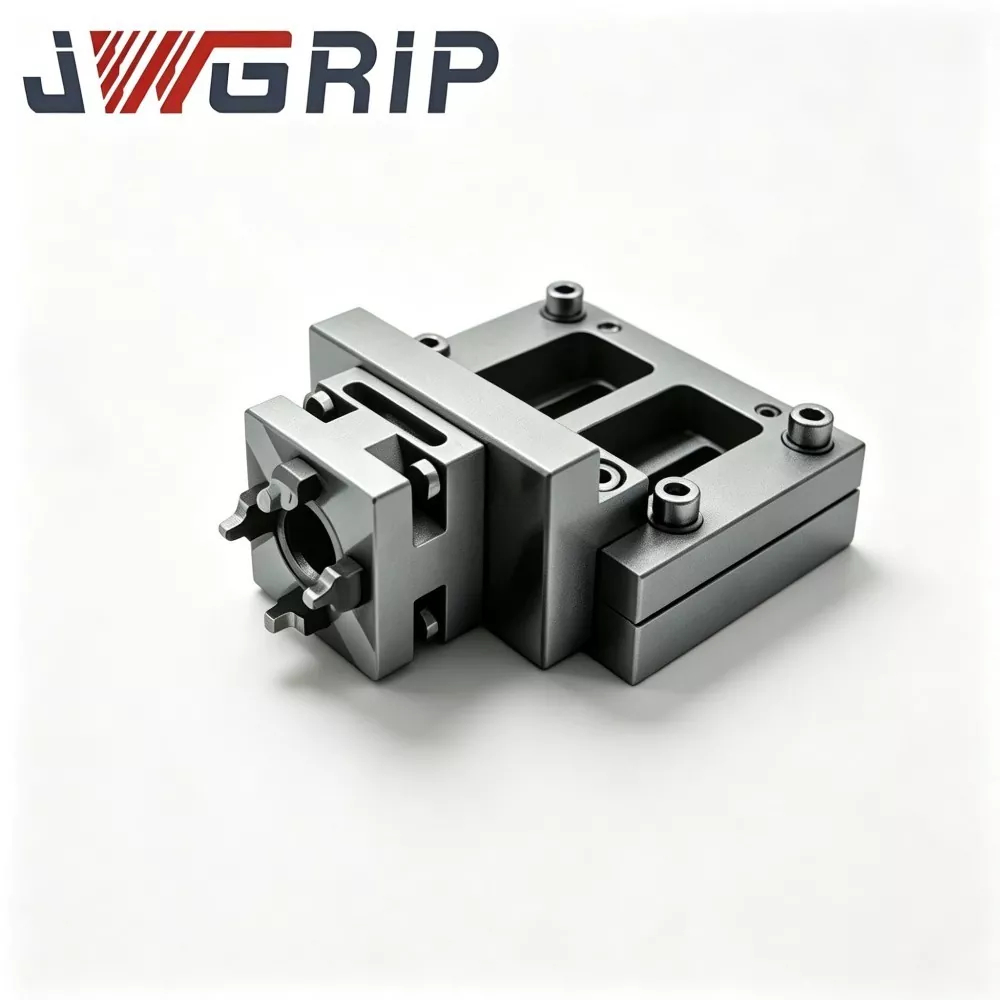
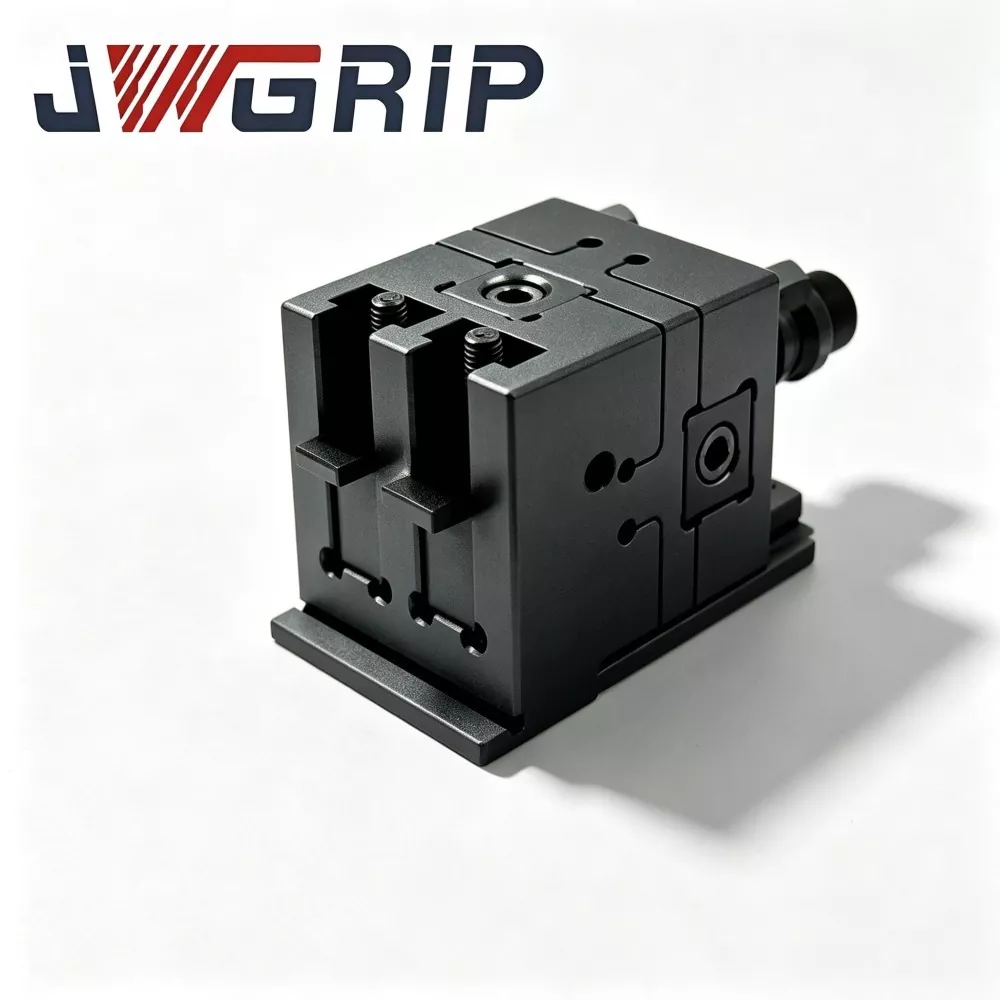
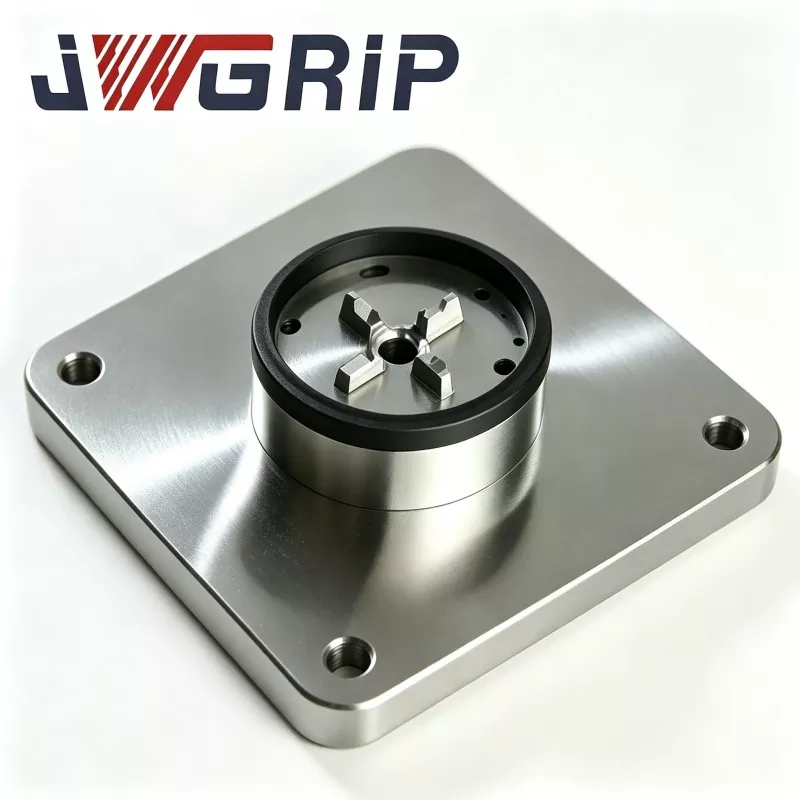
JWGRIP ເປັນຜູ້ຜະລິດແລະຜູ້ສະຫນອງຂອງ Professional ອັດຕະໂນມັດ Zero Point Pallet ກັບພະລັງງານ Chuck ໃນປະເທດຈີນ. ມັນເປັນອຸປະກອນການຈັດຕໍາແຫນ່ງສູນແບບປະສົມປະສານທີ່ຖືກອອກແບບມາໂດຍສະເພາະສໍາລັບສາຍການຜະລິດ CNC ແບບບໍ່ມີຄົນຂັບທີ່ມີຄວາມຍືດຫຍຸ່ນ. ມັນປະສົມປະສານອົງປະກອບການອ້າງອິງຕໍາແຫນ່ງຈຸດສູນແລະຫນ່ວຍບໍລິການ pneumatic chuck locking ເຂົ້າໄປໃນອຸປະກອນດຽວ, ກໍາຈັດຄວາມຕ້ອງການໃນການຊື້ແຜ່ນອະແດບເຕີຫຼາຍຊັ້ນເພີ່ມເຕີມຫຼືໄຟລ໌ແນບ chuck ແຍກຕ່າງຫາກ. ມັນສາມາດໄດ້ຮັບການຕິດຕັ້ງໂດຍກົງແລະສ້ອມແຊມໃນ worktable ເຄື່ອງມືເຄື່ອງຈັກແລະເຊື່ອມຕໍ່ກັບ grippers ຫຸ່ນຍົນອຸດສາຫະກໍາ.
Pallet ຈຸດສູນອັດຕະໂນມັດທີ່ມີພະລັງງານ Chuck ສາມາດບັນລຸການວາງຕໍາແຫນ່ງອັດຕະໂນມັດ, ການຍຶດອັດຕະໂນມັດແລະການປ່ອຍອັດຕະໂນມັດຫຼັງຈາກ workpiece ຖືກ clamped. ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການປຸງແຕ່ງຊິ້ນສ່ວນໂລຫະປະສົມອາລູມິນຽມໃນລົດຍົນ, ການຜະລິດຂະຫນາດໃຫຍ່ຂອງອົງປະກອບໂຄງສ້າງໂລຫະສໍາລັບເຄື່ອງໃຊ້ໄຟຟ້າ 3C, ແລະຫນ່ວຍປະມວນຜົນ electrode graphite ອັດຕະໂນມັດໃນກອງປະຊຸມ mold.
ອົງປະກອບຂອງຜະລິດຕະພັນແລະຂະບວນການເຮັດວຽກ
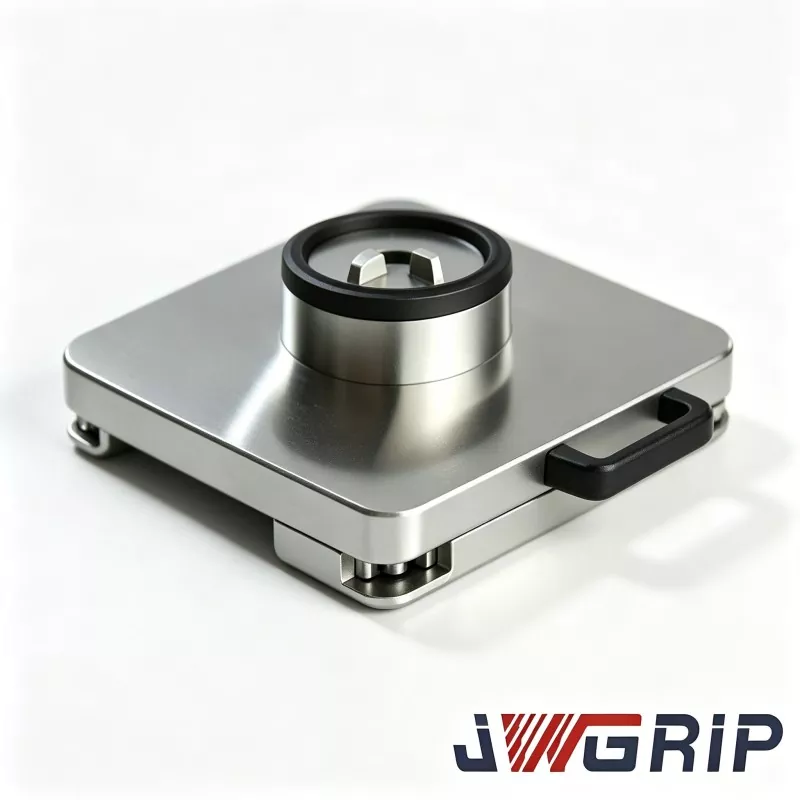
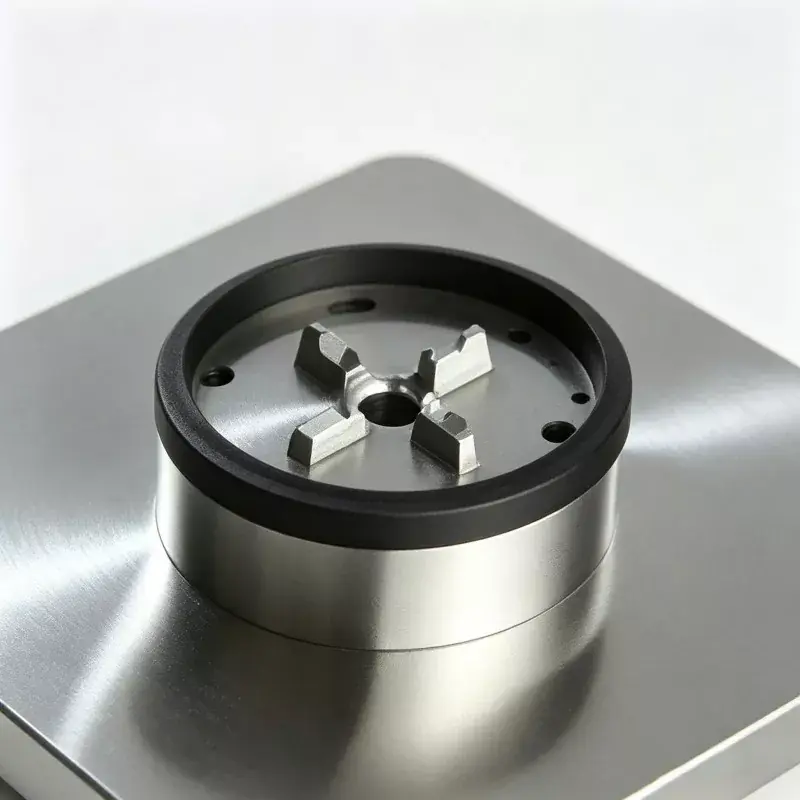
Pallet ຈຸດສູນອັດຕະໂນມັດທີ່ມີພະລັງງານ Chuck ເປັນຂອງ Zero Point Pallet ຊຸດ. ມັນສ່ວນໃຫຍ່ແມ່ນປະກອບດ້ວຍສີ່ອົງປະກອບຫຼັກ: ຮ່າງກາຍຂອງພື້ນຖານ pallet, ການປະກອບແຂນວາງຈຸດສູນຄວາມແມ່ນຍໍາສູງ, ໂມດູນຂັບ pneumatic, ແລະອຸປະກອນ chuck ພະລັງງານ synchronous.
ຂະບວນການເຮັດວຽກທີ່ສົມບູນມີດັ່ງນີ້: ຫຸ່ນຍົນອຸດສາຫະກໍາເອົາຖານ fixture ຂອງ workpiece ໂຫຼດໄດ້ແລະວາງມັນຢູ່ໃນຍົນອ້າງອີງຂອງ pallet ໄດ້. ແຂນວາງຕໍາແຫນ່ງສູນຈຸດສໍາເລັດການຈັດຕໍາແຫນ່ງເບື້ອງຕົ້ນ. ເມື່ອເຊັນເຊີທີ່ຕິດຕັ້ງຢູ່ໃນຕົວກວດພົບຕໍາແຫນ່ງຢ່າງຖືກຕ້ອງ, ມັນຈະສົ່ງສັນຍານໄປຫາລະບົບຄວບຄຸມ PLC.
PLC ເລີ່ມຕົ້ນວົງຈອນ pneumatic, ແລະຫນ່ວຍບໍລິການ pneumatic ກໍ່ສ້າງໃນຂັບ chuck ພະລັງງານທີ່ຈະຍ້າຍ synchronously ພາຍໃນ, ບັນລຸການຍຶດ radial ເປັນເອກະພາບຂອງຖານ fixture.
ຫຼັງຈາກ clamping ສໍາເລັດ, ສັນຍານຢືນຢັນໄຟຟ້າຖືກສົ່ງໄປຫາເຄື່ອງມື CNC, ແລະວົງຈອນການປຸງແຕ່ງການຕັດເລີ່ມຕົ້ນ.
ເມື່ອໂຄງການປຸງແຕ່ງສິ້ນສຸດລົງ, ເຄື່ອງມືເຄື່ອງຈັກຈະສົ່ງສັນຍານສໍາເລັດ, ແລະວົງຈອນ pneumatic ປ່ອຍຄວາມກົດດັນ. chuck fixture synchronously ເປີດ, ແລະຫຸ່ນຍົນໃຊ້ເວລາອອກ workpiece ທີ່ສໍາເລັດພ້ອມກັບ fixture, ການກະກຽມສໍາລັບວົງຈອນຕໍ່ໄປຂອງການໂຫຼດ.
ຂະບວນການທັງຫມົດບໍ່ຮຽກຮ້ອງໃຫ້ມີການ tighten ຄູ່ມືຂອງ bolts ຫຼືຕົວຊີ້ບອກຄູ່ມືແລະການສອດຄ່ອງ.

ຂໍ້ໄດ້ປຽບຂອງຂະບວນການ
ແຜ່ນພື້ນຖານເປົ່າແມ່ນເຮັດຈາກເຫຼັກໂລຫະປະສົມ forged ແລະ undergoes ສອງຂະບວນການການປິ່ນປົວຄວາມຮ້ອນບັນເທົາຄວາມກົດດັນທີ່ສົມບູນເພື່ອລົບລ້າງຄວາມກົດດັນທີ່ຕົກຄ້າງພາຍໃນທີ່ສ້າງຂຶ້ນໃນລະຫວ່າງຂະບວນການເຄື່ອງຈັກ CNC.
ຄູ່ແຂ່ງທີ່ມີລາຄາຖືກຫຼາຍຈະຍົກເລີກຂັ້ນຕອນທີ່ສໍາຄັນນີ້. ຖ້າຄວາມກົດດັນທີ່ຕົກຄ້າງພາຍໃນໃນວັດສະດຸພື້ນຖານແມ່ນມີຄວາມສໍາຄັນ, ການປະຕິບັດການຍຶດຍຶດຊ້ໍາຊ້ອນໃນກອງປະຊຸມແລະການປ່ຽນແປງຂອງອຸນຫະພູມເນື່ອງຈາກຮອບວຽນກາງເວັນກາງຄືນອາດຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງກ້ອງຈຸລະທັດທີ່ເບິ່ງເຫັນດ້ວຍຕາ naked ໃນຍົນ benchmark ອ້າງອີງ.
ນີ້ຈະນໍາໄປສູ່ການບິດເບືອນຂະຫນາດຢ່າງຕໍ່ເນື່ອງໃນ workpieces machined ແລະສົ່ງຜົນໃຫ້ການສູນເສຍຂອງສິ່ງເສດເຫຼືອຂະຫນາດໃຫຍ່.
ແຕ່ລະສິ້ນຂອງວັດຖຸດິບໃນໂຮງງານຜະລິດຂອງພວກເຮົາຢ່າງເຂັ້ມງວດໃນຂະບວນການ annealing ສໍາເລັດ. ມາດຕະຖານນີ້ແມ່ນມາຈາກຫຼາຍກວ່າສິບປີຂອງປະສົບການວິສະວະກໍາປະຕິບັດແລະໃຫ້ບໍລິການໂຄງການ CNC ອັດຕະໂນມັດຈໍານວນຫລາຍ. ພຸ່ມໄມ້ການຈັດຕໍາແຫນ່ງແມ່ນເຮັດດ້ວຍເຫຼັກກ້າທີ່ທົນທານຕໍ່ການສວມໃສ່ສູງ, ຜ່ານການ quenching ແລະ tempering, ແລະຖືກລວມເຂົ້າກັບຂຸມພາຍໃນແລະການປຸງແຕ່ງລະອຽດເພື່ອຫຼຸດຜ່ອນຊ່ອງຫວ່າງລະຫວ່າງຫນ້າຕໍາແຫນ່ງແລະຮັບປະກັນການປະຕິບັດຕໍາແຫນ່ງທີ່ຫມັ້ນຄົງເຖິງແມ່ນວ່າຫຼັງຈາກຮອບການທົດແທນທີ່ນັບບໍ່ຖ້ວນ.
ຂໍ້ໄດ້ປຽບຫຼັກ
1. ການອອກແບບໂຄງສ້າງແບບປະສົມປະສານແບບດຽວ
ການອອກແບບສິ້ນດຽວແບບປະສົມປະສານຊ່ວຍປະຫຍັດພື້ນທີ່ຕິດຕັ້ງໃນຕາຕະລາງເຮັດວຽກຂອງເຄື່ອງຈັກແລະລົບລ້າງຄວາມຜິດພາດການປະກອບທີ່ເກີດຈາກແຜ່ນອະແດບເຕີຫຼາຍຊັ້ນ. ວິທີແກ້ໄຂແບບແຍກແບບດັ້ງເດີມຮຽກຮ້ອງໃຫ້ມີການວາງຊັ້ນວາງສູນຈຸດ, ແຜ່ນພື້ນຖານອະແດບເຕີ, ແລະແຜ່ນເອກະລາດ, ບ່ອນທີ່ການວາງ 2-3 ແຜ່ນສາມາດສ້າງຄວາມແຕກຕ່າງຂອງຕໍາແຫນ່ງສະສົມເພີ່ມເຕີມ 3-5μm. ການອອກແບບປະສົມປະສານ monolithic ຂອງພວກເຮົາຫຼີກເວັ້ນແຫຼ່ງຄວາມຜິດພາດເຫຼົ່ານີ້, ຫຼຸດຜ່ອນຈໍານວນຂອງອຸປະກອນເສີມທີ່ຊື້, ແລະຫຼຸດລົງຄ່າໃຊ້ຈ່າຍໃນການຄຸ້ມຄອງອາໄຫຼ່ສໍາລັບລູກຄ້າສຸດທ້າຍ.
2. ຊໍ້າຄືນຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງ
pallet ສະຫນອງຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງຊ້ໍາຊ້ອນທີ່ຫມັ້ນຄົງຂອງ ±2μm. ເຈາະພາຍໃນຂອງພຸ່ມໄມ້ການຈັດຕໍາແຫນ່ງແມ່ນໄດ້ຖືກປຸງແຕ່ງໂດຍຜ່ານ honing super-finishing. ທຸກໆ pallet ຜ່ານການກວດກາຄວາມຖືກຕ້ອງຂອງສິນຄ້າທັງຫມົດ 100% ກ່ອນທີ່ຈະຈັດສົ່ງ, ແລະແຕ່ລະຫນ່ວຍແມ່ນໄດ້ຖືກສົ່ງກັບບົດລາຍງານການກວດກາຕົ້ນສະບັບທີ່ມີສໍາເນົາແຂງທີ່ສາມາດສະຫນອງສໍາລັບການຢັ້ງຢືນຕາມຄໍາຮ້ອງຂໍຂອງຜູ້ຊື້ຢູ່ຕ່າງປະເທດ.
3. Native Automation Integration
ພອດ pneumatic ມາດຕະຖານແລະການໂຕ້ຕອບສັນຍານໄຟຟ້າ NPN ຖືກສະຫງວນ, ເຮັດໃຫ້ pallet ເຫມາະສົມກັບຍີ່ຫໍ້ຫຸ່ນຍົນອຸດສາຫະກໍາຕົ້ນຕໍຫຼາຍໃນຕະຫຼາດ. ມັນສະຫນັບສະຫນູນການຜະລິດໃນຕອນກາງຄືນທີ່ບໍ່ມີການດູແລ. ອີງຕາມຂໍ້ມູນ retrofit ທີ່ແທ້ຈິງຈາກຜູ້ໃຊ້ສຸດທ້າຍຂອງຊິ້ນສ່ວນລົດໃຫຍ່ພາຍໃນປະເທດ, ເວລາການປ່ຽນຮອບວຽນຂອງ fixture ຫຼຸດລົງຈາກຄູ່ມືຕົ້ນສະບັບ 12-15 ນາທີລົງເປັນພາຍໃນ 45 ວິນາທີຫຼັງຈາກການນໍາໃຊ້ pallets ຂອງພວກເຮົາ, ໂດຍບໍ່ຈໍາເປັນຕ້ອງມີຜູ້ປະຕິບັດການຢູ່ໃນບ່ອນໃນເວລາກາງຄືນ.
4. ຜົນຜະລິດຜົນບັງຄັບໃຊ້ Clamping ສູງ
ຫນ່ວຍບໍລິການ chuck pneumatic ທີ່ມີພະລັງງານທີ່ຕິດຕັ້ງສະຫນອງແຮງຍຶດສູງສຸດເຖິງ 45kN, ສາມາດທົນທານຕໍ່ຜົນກະທົບຂອງການຕັດທີ່ສ້າງຂຶ້ນໂດຍເຄື່ອງຈັກອາຫານຫນັກຂອງເຫຼັກ mold ແລະເຄື່ອງປະກອບອາລູມິນຽມ, ປະສິດທິພາບຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການປ່ຽນ fixture ແລະ loosening ໃນລະຫວ່າງການດໍາເນີນການຕັດ.
5. ການບໍາລຸງຮັກສາສະດວກແລະການຄວບຄຸມຄ່າໃຊ້ຈ່າຍຂອງອາໄຫຼ່
ການປະກອບຄາງກະໄຕຂອງ Chuck ສາມາດຖອດອອກໄດ້ແລະປ່ຽນແທນສ່ວນບຸກຄົນໂດຍບໍ່ມີການຖອດ pallet ທັງຫມົດອອກຈາກຕາຕະລາງເຮັດວຽກຂອງເຄື່ອງຈັກ. ເມື່ອຄາງກະໄຕທົນກັບຮອຍຂີດຂ່ວນຫຼືຄວາມເສຍຫາຍ, ລູກຄ້າພຽງແຕ່ຕ້ອງການຊື້ອາໄຫຼ່ທີ່ສອດຄ້ອງກັນແທນທີ່ຈະປ່ຽນຊຸດ pallet ທັງຫມົດ, ປະສິດທິຜົນຫຼຸດຜ່ອນການລົງທຶນບໍາລຸງຮັກສາອຸປະກອນໃນໄລຍະຍາວ.


ກໍລະນີລູກຄ້າທີ່ແທ້ຈິງ
Pallet ຈຸດສູນອັດຕະໂນມັດທີ່ມີພະລັງງານ Chuck ສ່ວນໃຫຍ່ແມ່ນຖືກນໍາໃຊ້ໃນສາມປະເພດຂອງສາຍການຜະລິດ: ສາຍການຜະລິດແບບບໍ່ມີຄົນຂັບ-CNC ສໍາລັບອົງປະກອບຂອງລົດຍົນ, ສາຍການຜະລິດມະຫາຊົນສໍາລັບພາກສ່ວນໂຄງສ້າງໂລຫະ 3C, ແລະຈຸລັງເຄື່ອງຈັກ graphite-electrode ອັດຕະໂນມັດທີ່ມີຄວາມຍືດຫຍຸ່ນພາຍໃນໂຮງງານ mold.
ກໍລະນີ 1:ຜູ້ຜະລິດຊິ້ນສ່ວນລົດໃຫຍ່ພາຍໃນປະເທດຂະຫນາດໃຫຍ່ແຫ່ງຫນຶ່ງໄດ້ປັບປຸງສາຍການຜະລິດແບບອັດຕະໂນມັດ CNC ທີ່ມີຄວາມຍືດຫຍຸ່ນສອງຢ່າງທີ່ມີຈໍານວນ 16 ຊຸດຂອງອັດຕະໂນມັດສູນຈຸດ Pallet ທີ່ມີພະລັງງານ Chuck ສໍາລັບເຄື່ອງຕັດໂລຫະອາລູມິນຽມ. ກ່ອນທີ່ຈະ retrofit, ຜູ້ປະກອບການຕ້ອງການຄູ່ມືການຊີ້ບອກແລະການສອດຄ່ອງສໍາລັບທຸກໆການປ່ຽນແປງ fixture, ໃຊ້ເວລາປະມານ 13 ນາທີຕໍ່ຊຸດ. ຫຼັງຈາກການປະຕິບັດຂອງ pallets ອັດຕະໂນມັດຈຸດສູນຂອງພວກເຮົາ, ຫຸ່ນຍົນເຮັດສໍາເລັດທັງຫມົດການໂຫຼດ, unloading, ຕໍາແຫນ່ງແລະການ clamping ວຽກງານ. ວົງຈອນການປ່ຽນແປງຄັ້ງດຽວສັ້ນລົງເປັນ 42-50 ວິນາທີ. ການປ່ຽນກາງຄືນທີ່ບໍ່ໄດ້ເອົາໃຈໃສ່ແມ່ນຮັບຮູ້ໄດ້. ອີງຕາມສະຖິຕິການຜະລິດຕໍ່ເນື່ອງ 3 ເດືອນ, ຄວາມສາມາດຜະລິດໃນກອງປະຊຸມປະຈໍາເດືອນເພີ່ມຂຶ້ນ 22%. ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບໃນທົ່ວ batches workpiece ປັບປຸງຢ່າງຈະແຈ້ງແລະອັດຕາການປະຕິເສດ-scrap ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ.
ກໍລະນີ 2:ວິສາຫະກິດຜະລິດແມ່ພິມຂະຫນາດໃຫຍ່ທີ່ຕັ້ງຢູ່ໃນ Pearl River Delta ຕິດຕັ້ງຫຼາຍຊຸດຂອງ pallet ອັດຕະໂນມັດນີ້ຢູ່ໃນຈຸລັງເຄື່ອງອັດຕະໂນມັດ graphite-electrode. ພື້ນຖານ electrode ທັງຫມົດຮັບຮອງເອົາຂະຫນາດມາດຕະຖານທີ່ເປັນເອກະພາບ. ຜູ້ປະຕິບັດການບໍ່ໄດ້ເຮັດຊ້ໍາຄູ່ມືການຊີ້ບອກສໍາລັບທຸກໆວຽກງານເຄື່ອງຈັກໄຟຟ້າ. ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບຂອງ electrodes ສໍາເລັດຮູບປັບປຸງຢ່າງຫຼວງຫຼາຍແລະຄວາມເຂັ້ມຂົ້ນຂອງແຮງງານທີ່ຊ້ໍາກັນສໍາລັບພະນັກງານຮ້ານ mold ຫຼຸດລົງ. ຕໍາແຫນ່ງຮູບພາບທີ່ແນະນໍາ: ຮູບພາບໃນສະຖານທີ່ທີ່ຖ່າຍຢູ່ໃນກອງປະຊຸມການປຸງແຕ່ງຂອງພວກເຮົາເອງ, ຮູບພາບທີ່ແທ້ຈິງຂອງສະຖານທີ່ເຮັດວຽກອັດຕະໂນມັດຂອງລູກຄ້າ, ຮູບພາບລາຍລະອຽດທີ່ແຕກຫັກຂອງຕົວ pallet, ຮູບພາບທີ່ຖືກບັນທຶກໃນລະຫວ່າງການກວດສອບຄວາມຖືກຕ້ອງຂອງໂຮງງານ - ທໍ່ອອກ - QC.
ຂະບວນການຜະລິດ
pallets ອັດຕະໂນມັດທັງຫມົດແມ່ນຜ່ານການຜະລິດເຕັມຮູບແບບລວມທັງການ forging, CNC machining, ການປິ່ນປົວຄວາມຮ້ອນ, ການ grinding ແລະການປະກອບພາຍໃນໂຮງງານຜະລິດ CNC-fixture ຂອງພວກເຮົາ. ບໍ່ມີການຮັບຮອງເອົາການຈ້າງງານ OEM ຄົບຊຸດ.
ຂະບວນການຜະລິດສໍາເລັດ:
alloy-steel blank forging → rough machining → first stress-relief aging → semi-finishing → secondary stress-relief aging → super-precision grinding → bushing press-fitting → General Assembly → multi-item accuracy-&-performance inspection → air-tightness pressure test → export .
ການຄວບຄຸມຄຸນນະພາບ & ການຢັ້ງຢືນ
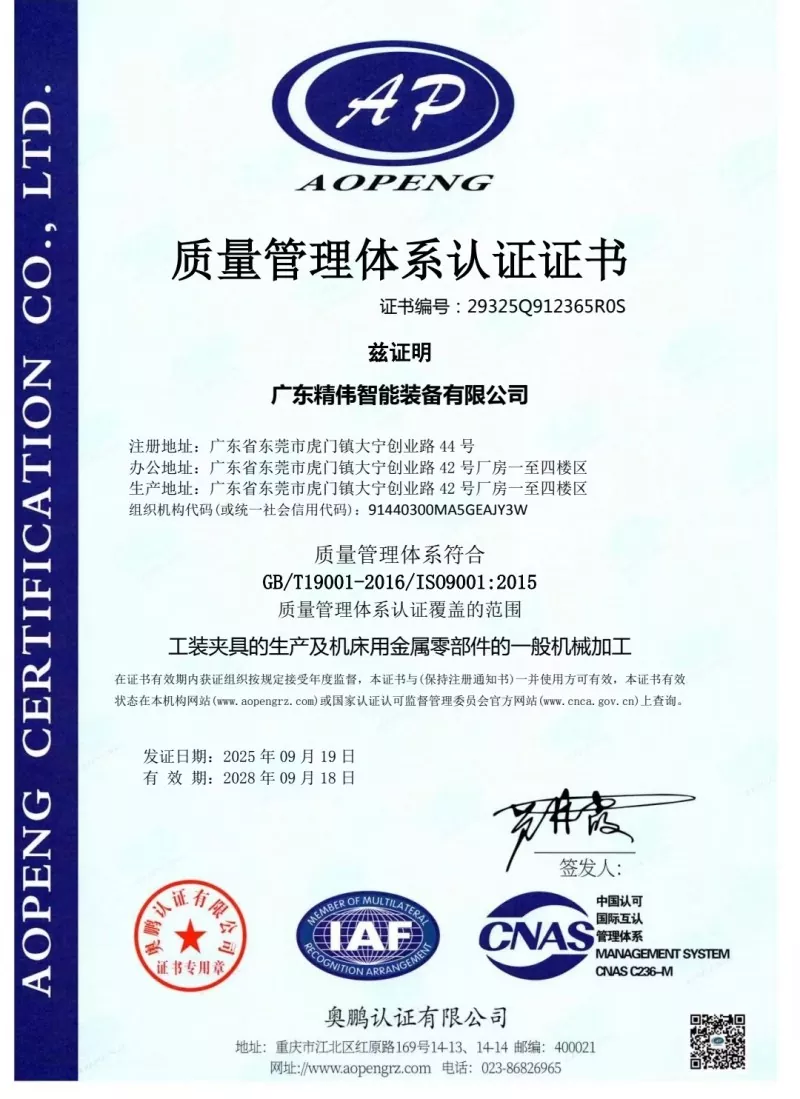
ລາຍການກວດກາກ່ອນການຈັດສົ່ງແບບບັງຄັບສໍາລັບທຸກໆຫນ່ວຍ: ການທົດສອບຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງຊ້ໍາກັນ, ການວັດແທກ chuck-clamping-force ຕົວຈິງ, ການທົດສອບການຖືຄວາມກົດດັນທາງອາກາດ (ສູງສຸດທີ່ອະນຸຍາດໃຫ້ຫຼຸດລົງຄວາມກົດດັນ ≤0.02MPa ພາຍໃນໄລຍະເວລາຖື 5 ນາທີ), ການທົດສອບຄວາມສົມບູນຂອງສັນຍານໄຟຟ້າ. ແຕ່ລະຫນ່ວຍໄດ້ຖືກສົ່ງກັບເອກະສານການກວດກາໂຮງງານຜະລິດເປັນເອກະລັກ. ໂຮງງານຂອງພວກເຮົາຖື ISO9001 ການຢັ້ງຢືນລະບົບການຄຸ້ມຄອງຄຸນນະພາບ. ໃບຢັ້ງຢືນວັດສະດຸແມ່ນມີສໍາລັບອົງປະກອບໂລຫະທີ່ສໍາຄັນ. ການກວດສອບຫ້ອງທົດລອງຂອງພາກສ່ວນທີສາມທີ່ກໍານົດໂດຍລູກຄ້າແມ່ນຍອມຮັບ.
ຄູ່ມືການຄັດເລືອກ
ກ່ອນອື່ນ ໝົດ, ຢືນຢັນຂະ ໜາດ ດ້ານນອກຕົວຈິງຂອງຜູ້ໃຫ້ບໍລິການແກ້ໄຂສະຖານທີ່ຂອງລູກຄ້າເພື່ອໃຫ້ກົງກັບຂໍ້ສະເພາະຂອງ pallet clamping-range.
ອັນທີສອງ, ກວດເບິ່ງສະພາບແຫຼ່ງອາກາດຂອງກອງປະຊຸມ. ຄວາມກົດດັນອາກາດທີ່ຖືກບີບອັດຕ້ອງຄົງທີ່ພາຍໃນ 0.5-0.7MPa. ຖ້າຄວາມກົດດັນຂອງແຫຼ່ງອາກາດປ່ຽນແປງຢ່າງຫຼວງຫຼາຍ, ການກັ່ນຕອງຄວາມກົດດັນຄວບຄຸມການປະກອບສາມເທົ່າແມ່ນແນະນໍາຢ່າງແຂງແຮງ.
ອັນທີສາມ, ສໍາລັບການຈັດຊື້ໂຄງການອັດຕະໂນມັດ, ຊີ້ແຈງໂປໂຕຄອນການສື່ສານ IO ລະຫວ່າງຫຸ່ນຍົນແລະລະບົບຄວບຄຸມ PLC. ພວກເຮົາສະຫນອງໃຫ້ຄົບຖ້ວນສົມບູນເອກະສານເອກະສານໄຟຟ້າໂດຍບໍ່ເສຍຄ່າ.
ສີ່, ໃຫ້ນ້ໍາຫນັກ workpiece ສູງສຸດຖ້າຫາກວ່າ workpieces ຫນັກໄດ້ຖືກປຸງແຕ່ງ. ພະນັກງານວິຊາການຂອງພວກເຮົາຈະດໍາເນີນການປະເມີນແລະຕັດສິນວ່າຕ້ອງການເສີມ pallet ສະບັບ customized.
ການຕິດຕັ້ງ, ການມອບຫມາຍແລະບັນທຶກການດໍາເນີນງານ
ໃນຂະນະທີ່ຕິດພາເລດໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ, ຍຶດສະໂນດຢ່າງເຂັ້ມງວດຕາມຄ່າແຮງບິດທີ່ລະບຸໄວ້ໃນຄູ່ມື. ການບີບອັດແຮງບິດເກີນແຮງແມ່ນຖືກຫ້າມເພື່ອຫຼີກເວັ້ນການຜິດປົກກະຕິຂອງແຜ່ນແພ. ການກັ່ນຕອງນ້ໍາຕ້ອງຕິດຕັ້ງຢູ່ດ້ານຫນ້າຂອງທໍ່ລະບາຍອາກາດທີ່ຖືກບີບອັດເພື່ອປ້ອງກັນບໍ່ໃຫ້ຄວາມຊຸ່ມຊື່ນແລະສິ່ງເສດເຫຼືອຂອງໂລຫະເຂົ້າໄປໃນ chuck ແລະເຮັດໃຫ້ເກີດ rusting ຫຼືຄາງກະໄຕຂອງອົງປະກອບພາຍໃນ. ທຸກໆຊົ່ວໂມງເຮັດວຽກທີ່ສະສົມ 80-100, ໃຫ້ສີດພົ່ນຢາລະບາຍນໍ້າມັນແຫ້ງລົງໃສ່ພື້ນຜິວທີ່ມີຮອຍແຕກພາຍໃນ chuck.
ນ້ຳມັນເຄື່ອງຂອງແຫຼວແມ່ນຖືກຫ້າມ, ເພາະວ່ານ້ຳມັນຂອງແຫຼວຈະດຶງດູດເອົາແຜ່ນອາລູມີນຽມ ແລະແຜ່ນເຫຼັກອັນໃຫຍ່ຫຼວງ ແລະເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງຄາງກະໄຕ. ໃນລະຫວ່າງການຜະລິດ, ຫຼີກເວັ້ນການສະສົມ chip ຢ່າງຮຸນແຮງກ່ຽວກັບການກະສານອ້າງອີງ pallet datum ຍົນ. ຜູ້ປະຕິບັດການຕ້ອງຟັນແລະເຮັດຄວາມສະອາດຂຸມແລະເຮືອບິນ datum ດ້ວຍການບີບອັດອາກາດໃນທຸກໆການປ່ຽນແປງ. ຫ້າມແລ່ນຫົວໜ່ວຍເກີນແຮງຍຶດສູງສຸດທີ່ລະບຸໄວ້ໃນເອກະສານສະເພາະ. ການປະຕິບັດການ overload ເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຂອງພລາສຕິກຢ່າງຖາວອນຂອງຄາງກະໄຕ chuck ແລະທໍາລາຍຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງ pallet ຢ່າງຖາວອນ.
ການຫຸ້ມຫໍ່, ເວລານໍາແລະການບໍລິການຫລັງການຂາຍ
ກະເປົ໋າຫຸ້ມຫໍ່ໄມ້ແຂງທີ່ປ້ອງກັນການຕົກຕະລຶງລະດັບສົ່ງອອກທີ່ມີໂຟມຫນາໃນການປ້ອງກັນ buffer ໄດ້ຖືກຮັບຮອງເອົາເພື່ອປົກປ້ອງພື້ນຜິວ datum ທີ່ມີຄວາມແມ່ນຍໍາຈາກຄວາມເສຍຫາຍຈາກການປະທະກັນລະຫວ່າງການຂົນສົ່ງທາງທະເລທາງໄກ. ເວລານໍາມາດຕະຖານ: 12-18 ມື້ເຮັດວຽກ. ບາງລາຍການມາດຕະຖານຖືກເກັບຮັກສາໄວ້ໃນສະຕັອກເພື່ອການຈັດສົ່ງທີ່ສັ້ນກວ່າ.
ການຮັບປະກັນຫນ່ວຍງານເຕັມ 12 ເດືອນກວມເອົາຄວາມບົກຜ່ອງດ້ານການຜະລິດທີ່ບໍ່ໄດ້ຮັບການກະຕຸ້ນຈາກການເຮັດວຽກທີ່ບໍ່ຖືກຕ້ອງຂອງມະນຸດ; ການສ້ອມແປງຫຼືການທົດແທນອາໄຫຼ່ຟຣີແມ່ນສະຫນອງໃຫ້. ທາງໄກອອນໄລນ໌ທາງວິຊາການ-ຄໍາແນະນໍາສໍາລັບການຕິດຕັ້ງແລະຄະນະກໍາມະສາມາດໃຊ້ໄດ້. ການບໍລິການຄ່ານາຍໜ້າຢູ່ສະຖານທີ່ສາມາດສະເໜີໃຫ້ໄດ້ສຳລັບໂຄງການສັ່ງຫຼາຍ.
ຮອງຮັບການບໍລິການດັດແປງແບບປັບແຕ່ງ, ລວມທັງການປັບໄລຍະການຍຶດ, ການປ່ຽນແປງຮູບແບບວົງຈອນທໍ່ ແລະການປ່ຽນແປງຮູບແບບສັນຍານອອກ. ຕົວຢ່າງຟຣີແມ່ນມີຢູ່ໃນການທົດສອບການປະເມີນຜົນຂອງລູກຄ້າ; ຄ່າຂົນສົ່ງສໍາລັບຕົວຢ່າງຈະຕ້ອງປະຕິບັດໂດຍຜູ້ຊື້.
FAQ
Q1: ອັດຕະໂນມັດ Zero Point Pallet ກັບ Power Chuck ສາມາດເຂົ້າກັນໄດ້ກັບອຸປະກອນຈຸດສູນຈາກຍີ່ຫໍ້ພາກສ່ວນທີສາມອື່ນໆບໍ?
A: ຂະໜາດ Datum ຂອງມາດຕະຖານ-ສະບັບກົງກັບລະບົບສູນຈຸດພື້ນເມືອງຂອງພວກເຮົາ. ຖ້າຄວາມເຂົ້າກັນໄດ້ກັບອຸປະກອນຈຸດສູນຂອງຍີ່ຫໍ້ອື່ນແມ່ນຈໍາເປັນສໍາລັບໂຄງການຂອງທ່ານ, ແຈ້ງຄວາມຕ້ອງການດ້ານວິຊາການກ່ອນທີ່ຈະຈັດວາງຄໍາສັ່ງ, ເຄື່ອງຈັກ datum-dimension ທີ່ກໍາຫນົດເອງສາມາດຮັບຮູ້ໄດ້.
Q2: ຄວາມກົດດັນຂອງແຫຼ່ງອາກາດທີ່ບໍ່ສະຖຽນລະພາບມີອິດທິພົນຕໍ່ການຍຶດຕິດກັບຄວາມປອດໄພແລະຄວາມຫນ້າເຊື່ອຖືບໍ?
A: ມັນຈະນໍາເອົາຜົນກະທົບໂດຍກົງ. ຄວາມກົດດັນຂອງແຫຼ່ງອາກາດບໍ່ພຽງພໍຈະຫຼຸດຜ່ອນຜົນບັງຄັບໃຊ້ການຍຶດ chuck ຕົວຈິງແລະສ້າງຄວາມສ່ຽງຕໍ່ການວ່າງຂອງຊິ້ນວຽກໃນລະຫວ່າງການຕັດ. ການປະກອບຕົວກອງທີ່ຄວບຄຸມຄວາມກົດດັນແມ່ນແນະນໍາຢ່າງແຂງແຮງເພື່ອສະຖຽນລະພາບຄວາມກົດດັນພາຍໃນ 0.5-0.7MPa.
Q3: ແມ່ນຫຍັງຄືສາເຫດຕົ້ນຕໍສໍາລັບຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ໍາຊ້ອນຫຼັງຈາກການດໍາເນີນງານເວລາດົນນານ?
A: ສາມສາເຫດຂອງຮາກເລື້ອຍໆ: ທໍາອິດ, ການປົນເປື້ອນຂອງຊິບທີ່ສະສົມຢູ່ເທິງຫນ້າການອ້າງອີງ; ອັນທີສອງ, ການສວມໃສ່ປົກກະຕິຂອງອົງປະກອບເລື່ອນພາຍໃນ; ອັນທີສາມ, ການປ່ຽນແປງຂອງຮ່າງກາຍ pallet ເກີດຈາກຜົນກະທົບຢ່າງຮຸນແຮງຈາກພາຍນອກ. ບູລິມະສິດການທໍາຄວາມສະອາດແລະການບໍາລຸງຮັກສາ. ອົງປະກອບທີ່ເສຍຫາຍສາມາດຖືກປ່ຽນແທນດ້ວຍຊິ້ນສ່ວນອາໄຫຼ່ແຍກຕ່າງຫາກແທນທີ່ຈະຕໍ່ອາຍຸ pallet ເຕັມ.
Q4: ແຜ່ນ pallet ນີ້ສາມາດນໍາໃຊ້ກັບເຄື່ອງມືເຄື່ອງຈັກ CNC 5 ແກນໄດ້ບໍ?
A: ມັນເຫມາະສົມກັບເຄື່ອງຈັກ 5 ແກນ. ຕ້ອງຄຳນວນຄວາມສູງຂອງອຸປະກອນທີ່ປະກອບທັງໝົດເພື່ອປ້ອງກັນການປະທະກັນລະຫວ່າງການອຽງ spindle 5 ແກນ. ສະຫນອງຮູບແບບເຄື່ອງຈັກ - ເຄື່ອງມືໃນໄລຍະການຄັດເລືອກແລະພວກເຮົາຈະປະເມີນຄວາມສ່ຽງຕໍ່ການແຊກແຊງສໍາລັບທ່ານ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.

ຄໍາແນະນໍາຂ່າວ