ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






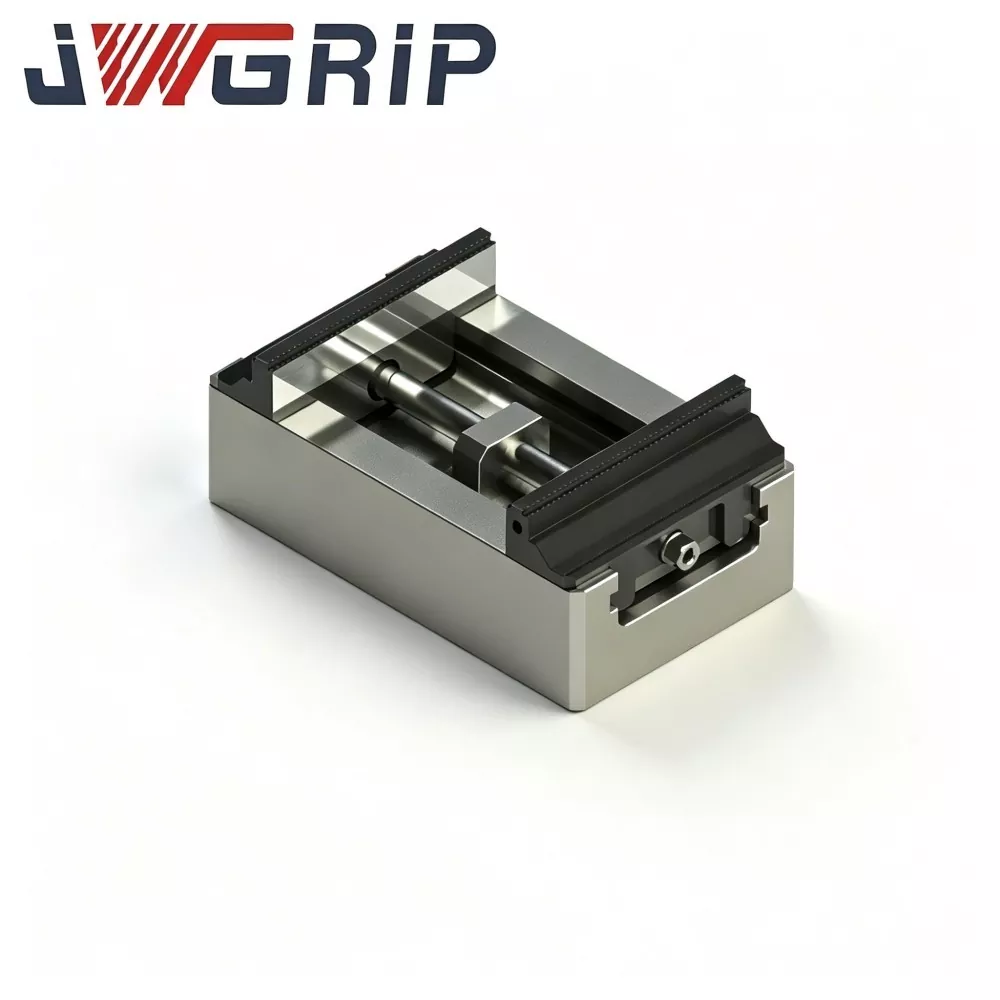
ຂະຫນາດກາງ, ຫນ້າທີ່ຫນັກແຫນ້ນດ້ວຍຕົນເອງສູນສູນຈຸດ Vise ມີຄາງກະໄຕແຂງສໍາລັບການ CNC Milling
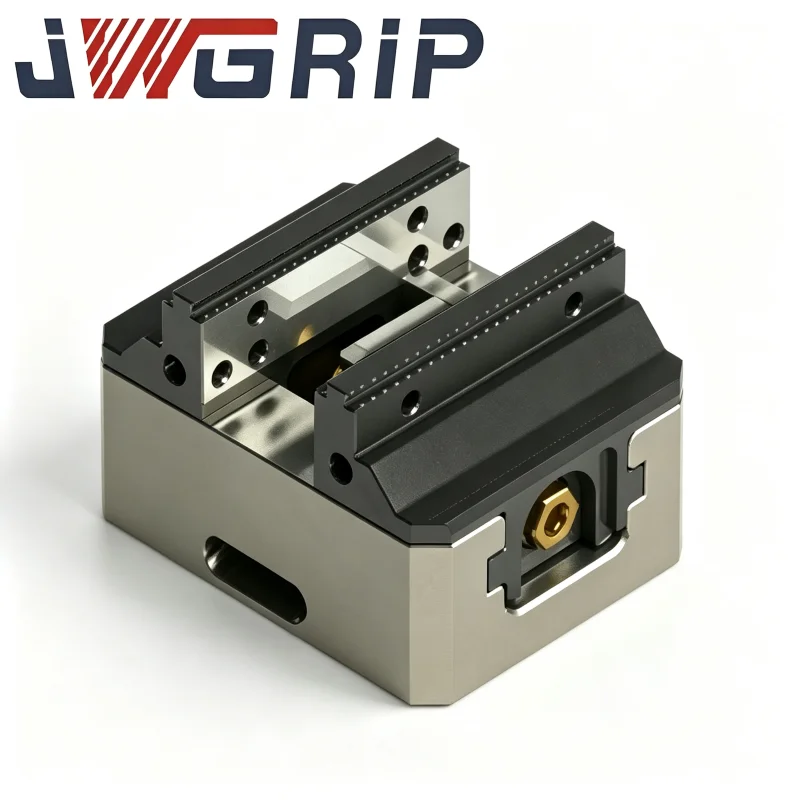
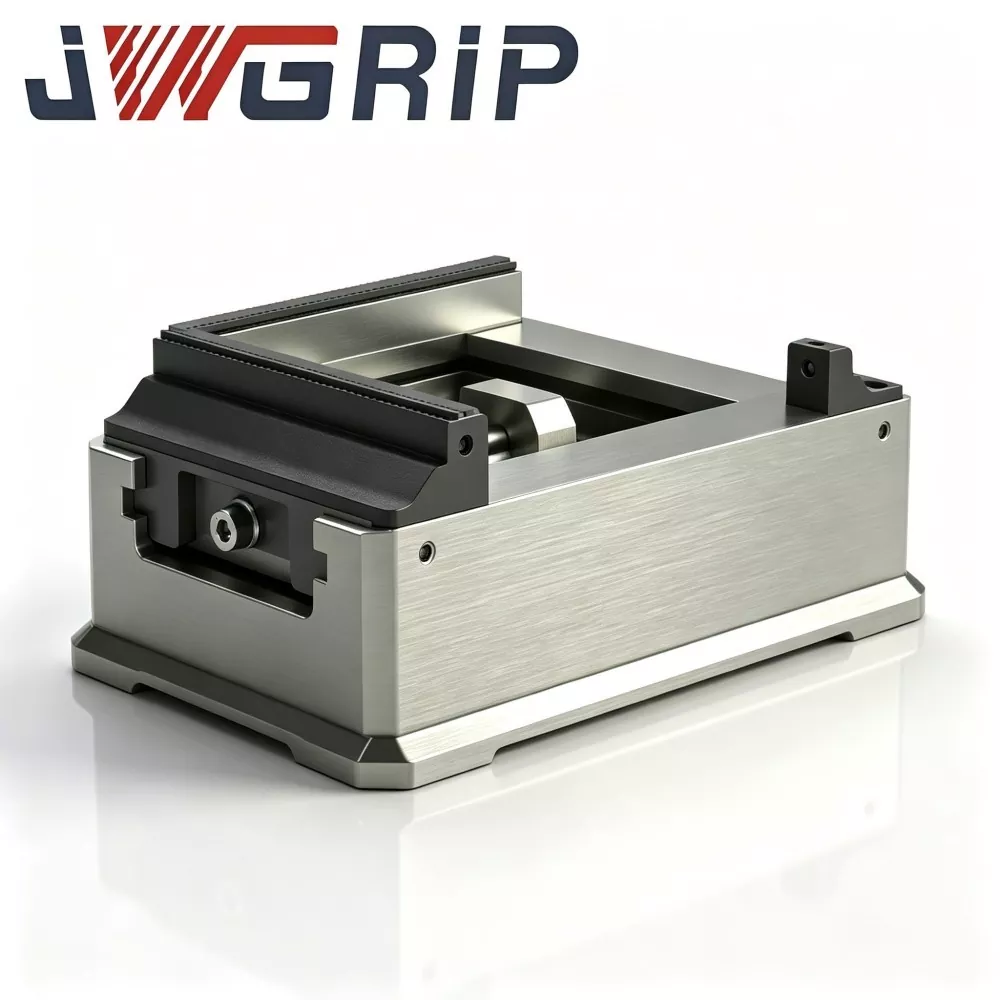
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງໂຮງງານຜະລິດໂດຍກົງ & Customized Medium-Size Heavy-Duty Self-Centering Zero Point Vise with Hard Jaws ສໍາລັບ CNC Milling ໃນປະເທດຈີນ. ມັນເປັນອຸປະກອນຍຶດຍຶດຈຸດສູນລວມທີ່ອອກແບບໃໝ່ທີ່ພັດທະນາເປັນພິເສດສໍາລັບສະຖານະການການຜະລິດເຄື່ອງໂມ້ CNC ທີ່ໃຊ້ວຽກໜັກ. ເຄື່ອງຕິດຕັ້ງທີ່ມີຄວາມແມ່ນຍໍາຄຸນນະພາບສູງນີ້ປະສົມປະສານໂຄງສ້າງການສົ່ງຜ່ານ synchronous ທີ່ມີສູນກາງຕົນເອງຫນັກຂະຫນາດກາງແລະອຸປະກອນ docking ຕໍາແຫນ່ງສູນມາດຕະຖານເປັນອຸປະກອນດຽວທີ່ສົມບູນ, ກໍາຈັດຄວາມຕ້ອງການອຸປະກອນເສີມທີ່ກົງກັນຫຼືຊ້ໍາຊ້ອນຢູ່ໃນສະຖານທີ່.
ການຮັບຮອງເອົາຮ່າງກາຍເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງແລະຄວາມແຂງສູງ quenched ການປະກອບຄາງກະໄຕທີ່ແຂງ, ນີ້ຫນ້າທີ່ຫນັກແຫນ້ນຈຸດສູນຕົນເອງຈຸດ vise ມີປະສິດທິພາບສູງ, ທົນທານທີ່ໂດດເດັ່ນ, ປະສິດທິພາບສູງແລະການບໍາລຸງຮັກສາທີ່ເປັນມິດກັບຜູ້ໃຊ້. ອົງປະກອບຕົ້ນຕໍທັງຫມົດໃນຮ່າງກາຍແລະລະບົບສາຍສົ່ງໄດ້ຮັບການຮັກສາຄວາມເຄັ່ງຕຶງທີ່ເຄັ່ງຄັດຫຼັງຈາກເຄື່ອງຈັກທີ່ຫຍາບຄາຍ, ໃນຂະນະທີ່ພື້ນຜິວການຫາຄູ່ທີ່ສໍາຄັນແມ່ນສໍາເລັດຮູບດ້ວຍການຕັດທີ່ມີຄວາມແມ່ນຍໍາເພື່ອຮັບປະກັນການປະຕິບັດການສູນກາງ synchronous ທີ່ຫມັ້ນຄົງແລະຖືກຕ້ອງໃນລະຫວ່າງການ milling cyclic ໃນໄລຍະຍາວ.
ການກໍ່ສ້າງດ້ວຍໂຄງສ້າງ docking ມາດຕະຖານທີ່ປະສົມປະສານຢ່າງສົມບູນ, vise ສະຫນັບສະຫນູນການກໍານົດ workpiece offline presetting ແລະ swap fixture ຢ່າງໄວວາ, ຢ່າງຫຼວງຫຼາຍປັບປຸງປະສິດທິພາບການປ່ຽນແປງເຄື່ອງມືແລະການນໍາໃຊ້ອຸປະກອນໂດຍລວມ. ຂະຫນາດຂະຫນາດກາງ Heavy-Duty Self-Centering Zero Point Vise ກັບ Hard Jaws ສໍາລັບ CNC Milling ສະຫນອງຄວາມເຂັ້ມງວດຂອງໂຄງສ້າງທີ່ດີເລີດແລະຄວາມສາມາດໃນການຕ້ານການຜິດປົກກະຕິທີ່ເຂັ້ມແຂງ, ຮັກສາຄວາມຫມັ້ນຄົງຂອງ clamping ສອດຄ່ອງແລະຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງຊ້ໍາກັນເຖິງແມ່ນວ່າພາຍໃຕ້ຜົນກະທົບ milling rough ຫນັກ. ໃຊ້ໄດ້ຢ່າງກວ້າງຂວາງສໍາລັບຂະບວນການຕັດ CNC ຂອງອົງປະກອບແມ່ພິມ, ຊິ້ນສ່ວນລົດໃຫຍ່, ຊິ້ນສ່ວນໂຄງສ້າງຮາດແວແລະອຸປະກອນເຄື່ອງຈັກວິສະວະກໍາ, ເຄື່ອງຕິດຕັ້ງທີ່ຜະລິດໃນປະເທດຈີນນີ້ສະຫນອງການແກ້ໄຂເຄື່ອງມືທີ່ມີຄວາມແມ່ນຍໍາທີ່ເຊື່ອຖືໄດ້ແລະມາດຕະຖານສໍາລັບລູກຄ້າການຜະລິດອຸດສາຫະກໍາທົ່ວໂລກ.
ຈຸດເຈັບປວດປົກກະຕິ
1. ຄວາມແຂງຕົວຂອງຕົວຍຶດບໍ່ພຽງພໍ ແລະ ການເລື່ອນຂອງຊິ້ນວຽກພາຍໃຕ້ການບີບອັດແຮງກະທົບຢ່າງໜັກ
2. ຄວາມຖືກຕ້ອງໃນການຕັ້ງຕຳແໜ່ງຊ້ຳຄືນທີ່ເສື່ອມໂຊມຫຼັງຈາກການຂຸດແບບຫຍາບໜັກເປັນເວລາດົນນານ
3. ການປັບປ່ຽນດ້ວຍມືທີ່ໃຊ້ເວລາຫຼາຍໃນລະຫວ່າງການສະຫຼັບອຸປະກອນ
4. ຄວາມຜິດປົກກະຕິຂອງຮ່າງກາຍທີ່ເກີດຈາກການຫຼໍ່ຫຼອມຂະໜາດໜັກ
5. ຄວາມເຂົ້າກັນໄດ້ຂອງພື້ນເມືອງທີ່ບໍ່ດີກັບການວາງຈຸດຕັ້ງສູນ
ໃນການຝຶກອົບຮົມການຂຸດຄົ້ນໃນໂລກທີ່ແທ້ຈິງ, vises ຂະຫນາດກາງແບບດັ້ງເດີມສະແດງໃຫ້ເຫັນຈຸດອ່ອນທີ່ຈະແຈ້ງພາຍໃຕ້ການຕັດ rough-ຕັດຢ່າງຮຸນແຮງ:
ຄວາມເຂັ້ມງວດຂອງໂຄງສ້າງທີ່ຈໍາກັດເຮັດໃຫ້ການບິດເບືອນຂອງຮ່າງກາຍເລັກນ້ອຍພາຍໃຕ້ຜົນກະທົບຂອງເຄື່ອງໂມ້ທີ່ເຂັ້ມແຂງ, ເຮັດໃຫ້ການເລື່ອນຂອງ workpiece ແລະຜົນຜະລິດມິຕິທີ່ບໍ່ຫມັ້ນຄົງ.
ຂາດການເຊື່ອມສູນແບບປະສົມປະສານ, ຜູ້ປະຕິບັດການໃຊ້ເວລາຫຼາຍໃນການຈັດຕໍາແຫນ່ງຄູ່ມືໃນລະຫວ່າງການທົດແທນ fixture ແລະປະສິດທິພາບເຄື່ອງໂດຍລວມຕ່ໍາ.
ສໍາລັບ JWGRIP vise ນີ້, ຮ່າງກາຍຕົ້ນຕໍແລະອົງປະກອບລະບົບສາຍສົ່ງໄດ້ຮັບຮອງເອົາເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງແລະ undergo ອາຍຸການບັນເທົາທຸກຄວາມກົດດັນຫຼັງຈາກເຄື່ອງຈັກ roughing. ພື້ນຜິວການຫາຄູ່ທີ່ສຳຄັນແມ່ນມີຄວາມຊັດເຈນໃນການຮັກສາປະສິດທິພາບການຕັ້ງສູນກາງ synchronous ທີ່ຫມັ້ນຄົງພາຍໃຕ້ວົງຈອນການໂຫຼດຫນັກໃນໄລຍະຍາວ. ໂຄງປະກອບການ docking ຈຸດສູນມາດຕະຖານທີ່ສ້າງຂຶ້ນໃນສະຫນັບສະຫນູນການຕັ້ງ workpiece ອອຟໄລລ່ວງຫນ້າແລະ swap fixture ຢ່າງວ່ອງໄວ.
ການທົບທວນຄືນຈຸດເຈັບປວດ
ພາຍໃນການຜະລິດຕົວຈິງ CNC-milling, fixture rigidity, centering precision ແລະຄວາມເຂົ້າກັນໄດ້ສູນຈຸດໂດຍກົງກໍານົດຜົນຜະລິດສ່ວນຫນຶ່ງ, ການນໍາໃຊ້ເຄື່ອງຈັກແລະວົງຈອນການຜະລິດ. CNC milling ກວມເອົາ rough-milling, ເຄິ່ງສໍາເລັດຮູບແລະ milling ສໍາເລັດຮູບ. ການຕັດ rough-milling ຫນັກສ້າງຜົນກະທົບການຕັດຢ່າງຫຼວງຫຼາຍແລະຢ່າງຕໍ່ເນື່ອງໂຫຼດ fixtures.
ຂໍ້ບົກຜ່ອງທົ່ວໄປຂອງ vises ເອົາໃຈໃສ່ຕົນເອງທົ່ວໄປໃນຕະຫຼາດ:
1.Insufficient structural strength for heavy-cutting
vises ທົ່ວໄປຈໍານວນຫຼາຍຖືກອອກແບບມາສໍາລັບວຽກງານທີ່ມີແສງສະຫວ່າງ. ພາຍໃຕ້ການຂຸດຫຍາບທີ່ຫນັກຫນ່ວງ, ການບິດເບືອນຈຸນລະພາກໃນຮ່າງກາຍແລະການເກັບກູ້ຄູ່ສາຍສົ່ງທີ່ຂະຫຍາຍໃຫຍ່ຂື້ນເຮັດໃຫ້ເກີດການເລື່ອນ micro-slip ຂອງຊິ້ນວຽກ, ຂະຫນາດທີ່ບໍ່ທົນທານ, ມີຮອຍແຕກຂອງຫນ້າດິນແລະແມ້ກະທັ້ງຊິ້ນສ່ວນທີ່ສົມບູນ.
2.ບໍ່ມີການກໍ່ສ້າງໃນການໂຕ້ຕອບການປ່ຽນແປງໄວຈຸດສູນ
ແຕ່ລະ fixture swap ຮຽກຮ້ອງໃຫ້ມີການຈັດຕໍາແຫນ່ງ dial-indicator ຄູ່ມືແລະການປັບ datum ຊ້ໍາ, ໃຊ້ເວລາຂະຫນາດໃຫຍ່ທີ່ບໍ່ມີການຕັດ. ພາຍໃຕ້ການຜະສົມຜະສານທີ່ມີປະລິມານຕ່ໍາ, ການປ່ຽນແປງເລື້ອຍໆເຮັດໃຫ້ຄ່າໃຊ້ຈ່າຍໃນການແກ້ບັນຫາແລະສ້າງອຸປະສັກສໍາລັບ FMS ສາຍອັດຕະໂນມັດທີ່ມີຄວາມຍືດຫຍຸ່ນ.
3.Poor wear resistance ຂອງ jaws ມາດຕະຖານ
ຄາງກະໄຕບາງອັນແຂງບໍ່ຖືກດັບ. ຜົນກະທົບຂອງການໂມ້ຢ່າງຕໍ່ເນື່ອງເລັ່ງການສວມຄາງກະໄຕ, ປ່ຽນ datum ສູນກາງແລະບັງຄັບໃຫ້ການບໍາລຸງຮັກສາຄາງກະໄຕຄືນໃຫມ່.
4.Vibration-triggered displacement ໃນລະຫວ່າງການ milling ແບບເຄື່ອນໄຫວ
vises ຂະຫນາດກາງຈໍານວນຫນຶ່ງແມ່ນເຫມາະພຽງແຕ່ສໍາລັບການຍຶດຍຶດຄົງທີ່, ບໍ່ສົນໃຈການສັ່ນສະເທືອນຈາກຜົນບັງຄັບໃຊ້ milling ແບບເຄື່ອນໄຫວ. ການຊົດເຊີຍ workpiece ເລັກນ້ອຍເຮັດໃຫ້ມັນເປັນໄປບໍ່ໄດ້ທີ່ຈະຕອບສະຫນອງຄວາມທົນທານ geometric ສໍາເລັດຮູບ.
5.ການປະທັບຕາອ່ອນແອຕໍ່ກັບສິ່ງປົນເປື້ອນໃນກອງປະຊຸມ
ການປະທັບຕາແບບງ່າຍດາຍຊ່ວຍໃຫ້ຊິບໂຮງງານແລະເຄື່ອງເຮັດຄວາມເຢັນສາມາດບຸກລຸກອຸປະກອນສາຍສົ່ງພາຍໃນ, ເລັ່ງການສວມໃສ່ອົງປະກອບແລະອາຍຸການບໍລິການຂອງ fixture ສັ້ນ. ແຜ່ນອະແດບເຕີເພີ່ມເຕີມແມ່ນຕ້ອງການສໍາລັບການ docking ຈຸດສູນ, ແນະນໍາຄວາມຜິດພາດການປະກອບ stacked ແລະທໍາຮ້າຍຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຊ້ໍາ.
6.Single-condition oriented fixture ການອອກແບບ
JWGRIP ຂະໜາດກາງຂອງວຽກໜັກທີ່ຕັ້ງສູນຕົນເອງເປັນຈຸດສູນກາງກັບຄາງກະໄຕທີ່ແຂງສໍາລັບ CNC Milling ແມ່ນຈຸດປະສົງທີ່ດີທີ່ສຸດເພື່ອແກ້ໄຂບັນຫາຄໍຂວດທີ່ກ່າວມາຂ້າງເທິງ. ຝາອັດປາກມົດລູກທີ່ເຮັດໜ້າທີ່ໜັກໄດ້ເສີມແຮງຕ້ານການກະທົບກະເທືອນແບບເຄື່ອນໄຫວ. ຊຸດຄາງກະໄຕທີ່ແຕກເຕັມທີ່ໃຫ້ຄວາມທົນທານຕໍ່ການສວມໃສ່ທີ່ໂດດເດັ່ນສໍາລັບການຂັດຫຍາບ. ການໂຕ້ຕອບຈຸດສູນມາດຕະຖານຮັບຮູ້ swap fixture ໄວ. ການເກັບກູ້ລະບົບສາຍສົ່ງພາຍໃນທີ່ຄວບຄຸມຢ່າງຊັດເຈນດຸ່ນດ່ຽງຄວາມເຂັ້ມແຂງຂອງການໂມ້ຫຍາບແລະຄວາມຖືກຕ້ອງຂອງການສໍາເລັດຮູບສູນກາງ. ການຜະນຶກເຂົ້າກັນເຕັມທີ່ປ້ອງກັນການເຊາະເຈື່ອນຂອງຊິບ ແລະນໍ້າເຢັນ. ຂະຫນາດຂະຫນາດກາງເຮັດໃຫ້ການດຸ່ນດ່ຽງການຄຸ້ມຄອງເຄື່ອງຈັກແລະຮອຍຕີນຂອງຕາຕະລາງ. ມັນເຫມາະກັບສູນເຄື່ອງຈັກ CNC ທີ່ເປັນແນວຕັ້ງສ່ວນໃຫຍ່ແລະເຄື່ອງ milling ສໍາລັບ mold, ສ່ວນອັດຕະໂນມັດ, ຮາດແວແລະການປຸງແຕ່ງອົງປະກອບວິສະວະກໍາ.
ອົງປະກອບຂອງອົງປະກອບ
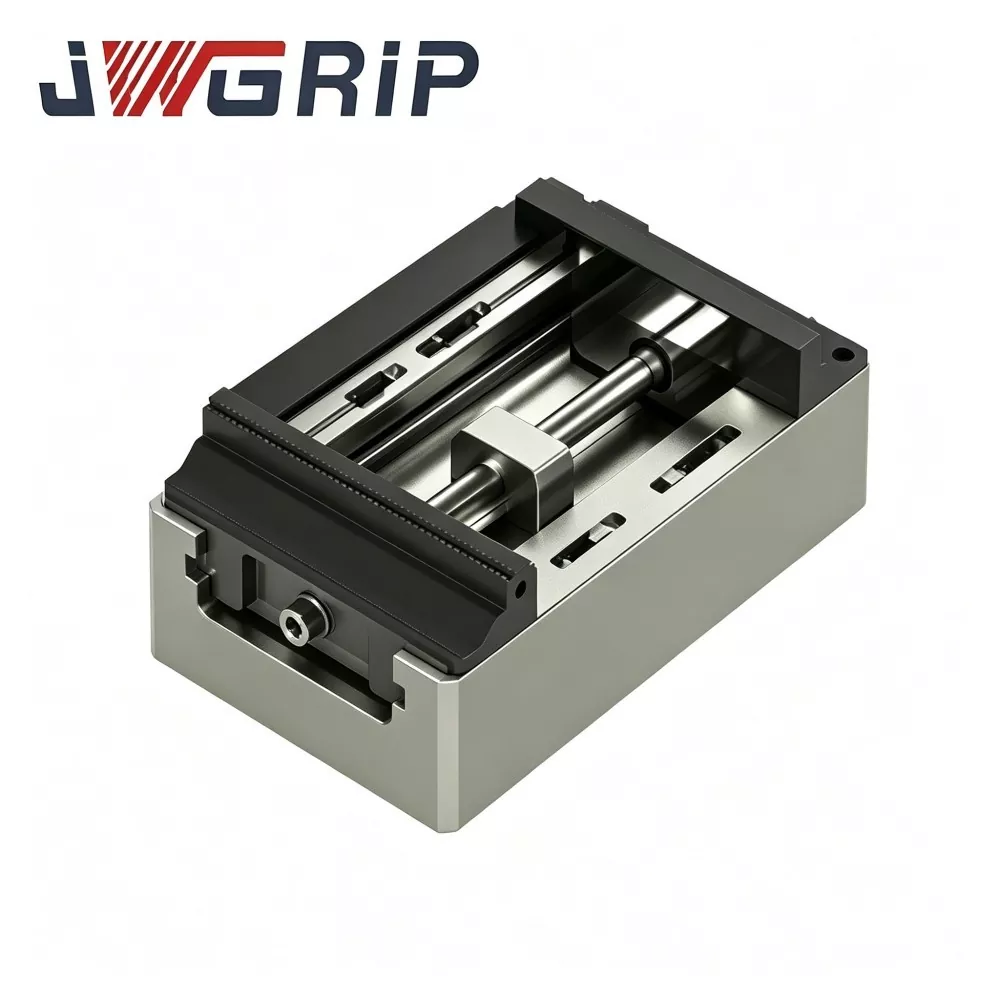
JWGRIP ຂະໜາດກາງຂອງວຽກໜັກທີ່ຕັ້ງສູນຈຸດສູນກາງດ້ວຍຕົນເອງປະກອບດ້ວຍຫົກໂມດູນຫຼັກທີ່ໃຊ້ໄດ້:
ຮ່າງກາຍທີ່ມີຄວາມເຂັ້ມແຂງສູງ forged ບັນເທົາຄວາມກົດດັນ
ໂມດູນສາຍສົ່ງ rack and-pinion synchronous ໜັກ
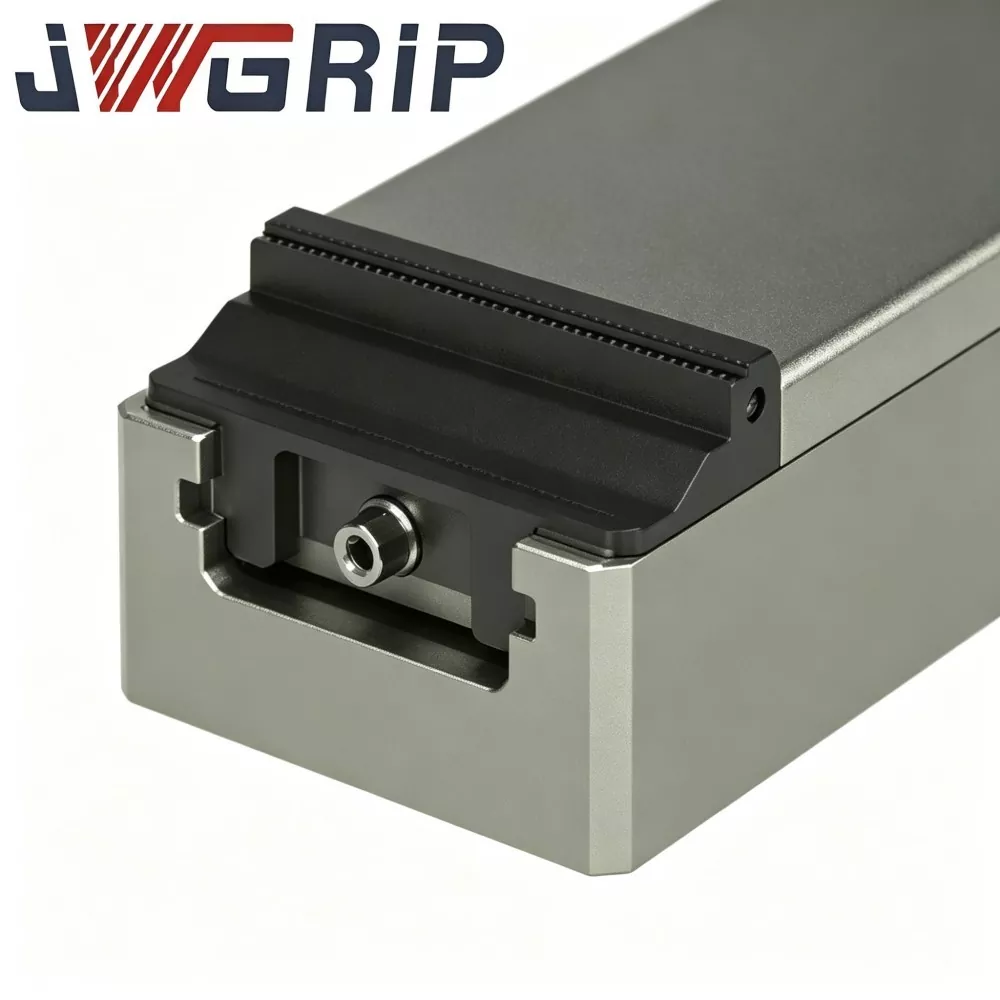
ຄາງກະໄຕແຂງທີ່ສາມາດທົດແທນໄດ້
ພື້ນຖານການຕິດຕັ້ງຈຸດຕັ້ງສູນສະເພາະ
ປະກອບຢ່າງເຕັມປ່ຽມດ້ວຍ chip-proof & coolant-resistant sealing assembly
Locking-torque ກົນໄກການປັບລະອຽດ
ຮ່າງກາຍຂອງ vise ແມ່ນ forging ປະສົມປະສານດ້ວຍເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງແລະການປຸງແຕ່ງດ້ວຍການປິ່ນປົວບັນເທົາຄວາມກົດດັນຫຼາຍຜ່ານເພື່ອກໍາຈັດຄວາມກົດດັນທີ່ເຫລືອຢູ່ forging ແລະເຄື່ອງຈັກ induced. ມັນທົນທານຕໍ່ການໂຫຼດແບບເຄື່ອນໄຫວໃນລະຫວ່າງການເຈາະ rough-loading ແລະຫຼີກເວັ້ນການຜິດປົກກະຕິຂອງຮ່າງກາຍ.
ພາກສ່ວນລະບົບສາຍສົ່ງ synchronous ທີ່ມີໜ້າທີ່ໜັກໜ່ວງແມ່ນຜ່ານການຂັດຄວາມແມ່ນຍໍາເປັນຄູ່ດ້ວຍການເກັບກູ້ທີ່ຄວບຄຸມຢ່າງແຫນ້ນຫນາ, ຮັບປະກັນການເຄື່ອນໄຫວເປີດ-ປິດທີ່ສອດຄ່ອງກັນຢ່າງສົມບູນສໍາລັບສອງຄາງກະໄຕແຂງ.
ຄາງກະໄຕແຂງແມ່ນເຮັດດ້ວຍເຫຼັກໂລຫະປະສົມທີ່ມີຄວາມແຂງສູງ, ມີການດັບເພີງ ແລະ ມີຄວາມຊັດເຈນ, ໃຫ້ການທົນທານຕໍ່ການສວມໃສ່ ແລະ ທົນທານຕໍ່ແຮງກະທົບທີ່ເໜືອກວ່າສຳລັບເຄື່ອງເຈາະທີ່ໜັກໜ່ວງ. ຄາງກະໄຕແຂງແມ່ນອາໄຫຼ່ທີ່ສາມາດຖອດອອກໄດ້ເອກະລາດ; ຄາງກະໄຕທີ່ສວມໃສ່ສາມາດຖືກແທນທີ່ແຍກຕ່າງຫາກໂດຍບໍ່ຕ້ອງປ່ຽນຫົວຫນ່ວຍ vise ທັງຫມົດ.
ຝາອັດປາກມົດລູກເຕັມທີ່ປິດກັ້ນແຜ່ນຊິບໂມ້, ນໍ້າເຢັນ ແລະຝຸ່ນໂລຫະຈາກການຮຸກຮານອຸປະກອນສາຍສົ່ງພາຍໃນ, ປັບຕົວເຂົ້າກັບສະພາບແວດລ້ອມທີ່ຮ້ານມີຊິບສູງທີ່ປົນເປື້ອນຫຼາຍ.
ພື້ນຖານແມ່ນມາພ້ອມກັບຈຸດເຊື່ອມຕໍ່ມາດຕະຖານມາດຕະຖານກ່ອນເຄື່ອງຈັກ, ເຂົ້າກັນໄດ້ໂດຍກົງກັບລະບົບສູນຈຸດຕົ້ນຕໍໂດຍບໍ່ມີແຜ່ນອະແດບເຕີເພີ່ມເຕີມ.
ກົນໄກການເຮັດວຽກ
1.Self-centering clamping ກົນໄກ
ລະບົບສາຍສົ່ງ synchronous ທີ່ມີຫນ້າທີ່ຫນັກແຫນ້ນພາຍໃນເຮັດໃຫ້ຄາງກະໄຕແຂງຊ້າຍຂວາເພື່ອການເຄື່ອນໄຫວທີ່ສົມມາດ. ຊິ້ນວຽກຮັບຮູ້ການຕັ້ງສູນກາງອັດຕະໂນມັດໂດຍບໍ່ມີການປັບຕົວແບບຄູ່ມື, ກໍາຈັດການຕັ້ງຄ່າຕົວຊີ້ບອກການໂທ. ເມື່ອຖືກຍຶດແລ້ວ, ສູນກາງ workpiece ຖືກລັອກເພື່ອເອົາຄວາມຜິດພາດການຈັດຕໍາແຫນ່ງທີ່ເກີດຈາກມະນຸດ. ຄາງກະໄຕແຂງທີ່ມີຄວາມຫນາສູງໃຫ້ຄວາມຫນາແຫນ້ນຂອງຕົວຍຶດທີ່ພຽງພໍເພື່ອຕ້ານກັບຜົນບັງຄັບໃຊ້ຂອງການຕັດ. ຕໍາແໜ່ງວຽກຄົງທີ່ຕະຫຼອດການ milling rough, ເຄິ່ງສໍາເລັດຮູບແລະ milling ສໍາເລັດຮູບແລະຮັບປະກັນຄຸນນະພາບມິຕິທີ່ສອດຄ່ອງສໍາລັບຫນ້າ milled.
2.Zero-point-positioning ກົນໄກການເຊື່ອມໂຍງ
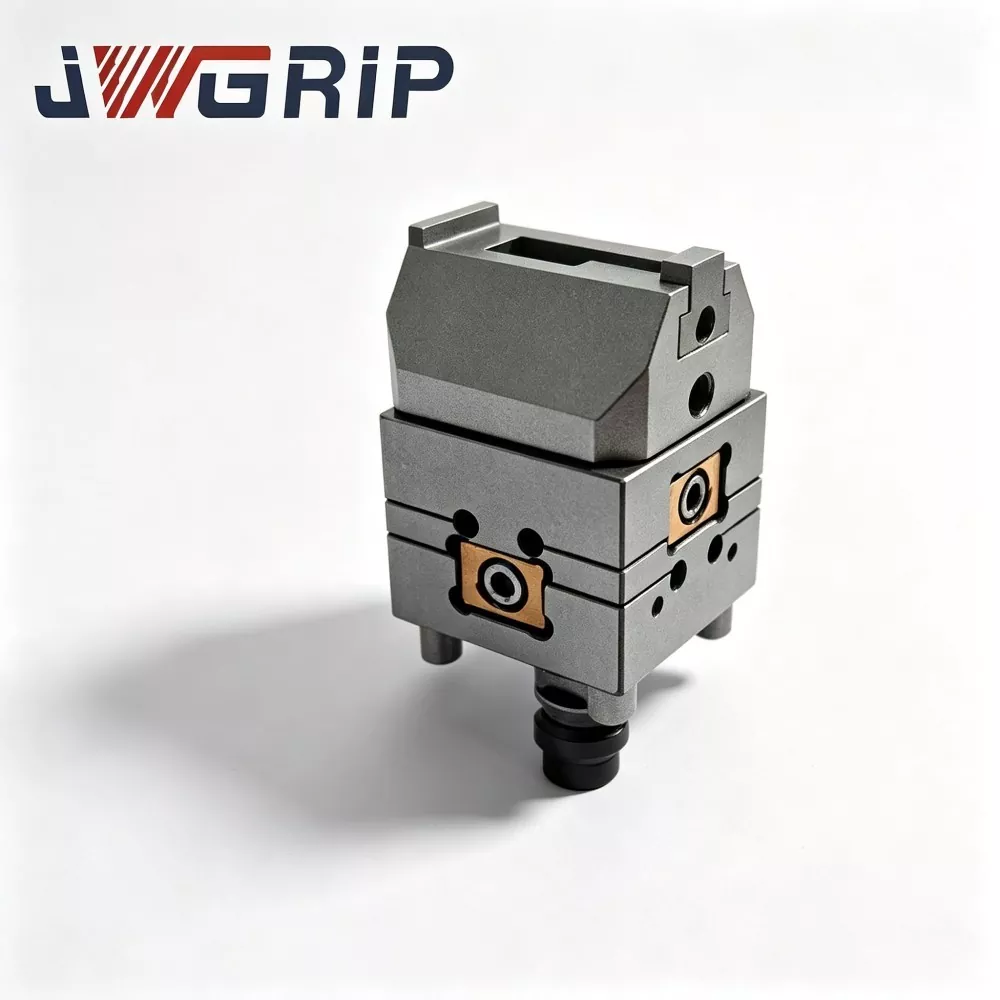
ພື້ນຖານ vise ປະຕິບັດຕາມມາດຕະຖານຂະຫນາດຂອງລະບົບສູນຈຸດຕົ້ນຕໍແລະສາມາດໄດ້ຮັບການຕິດຕັ້ງໂດຍກົງໃສ່ແຜ່ນຖານສູນຈຸດສໍາລັບການ dismounting fixture ໄວ & mounting. ຄວາມຖືກຕ້ອງຂອງ datum ຄົງທີ່ຈະຖືກຮັກສາໄວ້ຫຼັງຈາກການຕິດຕັ້ງ. ບໍ່ມີການປັບຕົວແບບ datum ຊ້ຳໆແມ່ນຕ້ອງການສໍາລັບ workpiece ຫຼື full-fixture swap, ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຊົ່ວໂມງການຕັ້ງຄ່າ. ການອອກແບບນີ້ສະຫນັບສະຫນູນການເຊື່ອມຕໍ່ກັບສາຍການຜະລິດທີ່ມີຄວາມຍືດຫຍຸ່ນ FMS ແລະຮ່ວມມືກັບການໂຫຼດຫຸ່ນຍົນເພື່ອບັນລຸ milling CNC ຢ່າງຕໍ່ເນື່ອງໂດຍບໍ່ໄດ້ເອົາໃຈໃສ່ສໍາລັບພາກສ່ວນຫຼາຍ variant.
ຄວາມເຂັ້ມແຂງຫຼັກ
1. ຂະຫນາດກາງ ການກໍ່ສ້າງຫນັກ ຕ້ານຜົນກະທົບ milling ແບບເຄື່ອນໄຫວ
ຮ່າງກາຍບັນເທົາຄວາມກົດດັນ forged ບວກກັບການເສີມພາສາສະພາສາຍສົ່ງທີ່ເຮັດວຽກຫນັກຕ້ານກັບຜົນບັງຄັບໃຊ້ການຕັດ rough milling ຫນັກ. ການຜິດປົກກະຕິຂອງ Vise-body ແລະການຂະຫຍາຍຊ່ອງຫວ່າງທາງສາຍສົ່ງແມ່ນຖືກສະກັດກັ້ນໃນລະຫວ່າງການຂັດ. ໜິ້ວດຽວ ຮອງຮັບທັງການຕັດ ໜາ ໜາ ແລະ milling ທີ່ມີຄວາມແມ່ນຍໍາສູງ ແລະ ຫຼຸດແຮງດັນຂອງສິນຄ້າຄົງຄັງໃນກອງປະຊຸມ.
2. ຄາງກະໄຕແຂງທີ່ສາມາດທົດແທນໄດ້ຢ່າງເຕັມສ່ວນສໍາລັບການສວມໃສ່ແລະທົນທານຕໍ່ຜົນກະທົບທີ່ເຫນືອກວ່າ
ຄາງກະໄຕແຂງໄດ້ຮັບການ quenching-hardening ສໍາເລັດແລະການ grinding ຄວາມແມ່ນຍໍາ. ອັດຕາການສວມໃສ່ຕ່ໍາພາຍໃຕ້ການ milling ໄລຍະຍາວຊ່ວຍຫຼຸດຜ່ອນການເຮັດວຽກບໍາລຸງຮັກສາການ grinding ເລື້ອຍໆ. ຄາງກະໄຕແຂງທີ່ສາມາດທົດແທນໄດ້ແບບເອກະລາດໄດ້ຕັດຄ່າໃຊ້ຈ່າຍໃນການບໍາລຸງຮັກສາໄລຍະຍາວ.
3.ມາດຕະຖານການໂຕ້ຕອບຈຸດສູນສໍາລັບການປ່ຽນ fixture ຄວາມໄວສູງ
Base ກົງກັບລະບົບການຈັດຕໍາແຫນ່ງສູນຈຸດຕົ້ນຕໍໂດຍບໍ່ມີແຜ່ນອະແດບເຕີແບບກຳນົດເອງ. ຢ່າງໃຫຍ່ຫຼວງເລັ່ງການ disassembly fixture-assembly, ເອົາການຈັດລໍາດັບ dial-condicator ທີ່ໃຊ້ເວລາທີ່ໃຊ້ເວລາແລະປັບປຸງອັດຕາການນໍາໃຊ້ເຄື່ອງ CNC milling ສໍາລັບສາຍການຜະລິດອັດຕະໂນມັດ FMS.
4. ລະບົບສາຍສົ່ງທີ່ຕັ້ງສູນກາງດ້ວຍຕົນເອງ synchronous ຄວາມແມ່ນຍໍາສູງເຮັດໃຫ້ສະຖຽນລະພາບມິຕິ milling
ລະບົບສາຍສົ່ງ synchronous ຄູ່ດິນຮັກສາການຄວບຄຸມການເກັບກູ້ທີ່ໃກ້ຊິດ. ຄາງກະໄຕແຂງສອງເທົ່າເຄື່ອນໄປພ້ອມໆກັນ. ເສັ້ນສູນພັນຄົງທີ່ຫຼັງຈາກຍຶດຕິດ ແລະ ປ້ອງກັນການເລື່ອນຂອງຊິ້ນວຽກຕະຫຼອດການຫຼໍ່ຫຼອມ ແລະ milling ສໍາເລັດຮູບ, ຮັບປະກັນຄວາມທົນທານທາງດ້ານເລຂາຄະນິດທີ່ມີຄຸນວຸດທິ.
5.Full-enclosure sealing ຂະຫຍາຍຊີວິດການບໍລິການ fixture
CNC milling ສ້າງ chip ຂະຫນາດໃຫຍ່ແລະ coolant. ຝາອັດປາກມົດລູກແຍກສິ່ງປົນເປື້ອນອອກຈາກຫ້ອງສາຍສົ່ງເພື່ອຫຼີກເວັ້ນການຕິດຂັດ ແລະການທໍາລາຍຄວາມຊັດເຈນ. ການອອກແບບທົນທານແລະງ່າຍຕໍ່ການຮັກສາຫຼຸດຜ່ອນໂຮງງານ OPEX.
6.Optimized footprint ເຫມາະກັບຕາຕະລາງວຽກ CNC ຕັ້ງຫຼາຍທີ່ສຸດ
ການຈັດວາງຂະໜາດກາງຂະໜາດກະທັດຮັດ ບໍ່ໄດ້ໃຊ້ພື້ນທີ່ໂຕະຫຼາຍເກີນໄປ. ເຂົ້າກັນໄດ້ກັບສູນເຄື່ອງຈັກແນວຕັ້ງສ່ວນໃຫຍ່, ເຄື່ອງ CNC milling ແລະຕາຕະລາງ 4-axis rotary ສໍາລັບວຽກງານ rotary-milling.
7.Factory-ການສະຫນອງໂດຍກົງກັບການປ່ຽນແປງ custom ປ່ຽນແປງໄດ້
ໃນຖານະເປັນຜູ້ຜະລິດແຫຼ່ງ, JWGRIP ສະຫນອງການປັບແຕ່ງໂຄງສ້າງຕາມແບບເຄື່ອງຈັກຂອງລູກຄ້າແລະລັກສະນະສ່ວນຫນຶ່ງ: ການປັບຕົວຍຶດ, ການດັດແປງຮູຂຸມຂົນ, ການສ້າງຄາງກະໄຕພິເສດ, ຕອບສະຫນອງຄວາມຕ້ອງການຂອງຂະບວນການ CNC-milling ສ່ວນບຸກຄົນສໍາລັບຜູ້ຜະລິດທີ່ແຕກຕ່າງກັນ.
ສະຖານະການແອັບພລິເຄຊັນຫຼາຍຂະແໜງການ
1.Mold-ອຸດສາຫະກໍາ CNC milling
ການສີດຫຍາບ, ຂັດເຄິ່ງສໍາເລັດຮູບແລະເຄື່ອງສໍາເລັດຮູບສໍາລັບການໃສ່ແມ່ພິມແລະແກນ mold. ໂຄງປະກອບການຫນັກທົນທານຕໍ່ຜົນກະທົບຂອງ milling ໃນຂະນະທີ່ສູນ docking ເລັ່ງການປ່ຽນແປງ mold-over ແລະຫຼຸດຜ່ອນເວລາຂອງ mold.
2.Automotive-part milling ການຜະລິດ
CNC milling ສໍາລັບອົງປະກອບໂຄງສ້າງຮາດແວອັດຕະໂນມັດ, ວົງເລັບເຫຼັກໂຍນແລະອາລູມິນຽມທີ່ມີຄວາມເຂັ້ມແຂງສູງ. ຮັບປະກັນຄວາມສອດຄ່ອງຂອງມິຕິລະດັບສໍາລັບອົງປະກອບລົດຍົນທີ່ຜະລິດເປັນມະຫາຊົນ.
3.Engineering-ການປຸງແຕ່ງອຸປະກອນເສີມເຄື່ອງຈັກ
Milling ສໍາລັບພາກສ່ວນໂຄງສ້າງໂລຫະແລະອຸປະກອນເສີມເຫຼັກຫລໍ່ຂອງເຄື່ອງຈັກໃນການກໍ່ສ້າງ. clamping ຫນັກ ເຫມາະ ສົມ ກັບ ອຸ ປະ ກອນ ການ ສູງ ເອົາ ເງື່ອນ ໄຂ rough-milling.
4.General-hardware milling ກົນຈັກ-ສ່ວນ
CNC milling ສໍາລັບ batch ຂະຫນາດກາງແລະພາກສ່ວນຮາດແວທາດເຫຼັກສຽງໂຫວດທັງຫມົດ, ການດຸ່ນດ່ຽງຄວາມແຂງຂອງ clamping ແລະຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກ.
5.3C ເຄື່ອງຈັກປະກອບໂລຫະຮາດແວ
Milling ສໍາລັບ workpieces ໂຄງສ້າງອາລູມິນຽມໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງ. ຄວາມຖືກຕ້ອງຂອງສູນກາງຄວາມຫມັ້ນຄົງຮັບປະກັນຄວາມທົນທານມິຕິລະພາບທີ່ໃກ້ຊິດ.
6.FMS ປ່ຽນແປງໄດ້ CNC-milling ສາຍອັດຕະໂນມັດ
ເຮັດວຽກຮ່ວມກັນກັບການໂຫຼດ-ຍົກ ແລະ ການໝູນວຽນຂອງຫຸ່ນຍົນຫຼາຍອັນເພື່ອຮັບຮູ້ການບີບອັດຢ່າງຕໍ່ເນື່ອງໂດຍບໍ່ໄດ້ເອົາໃຈໃສ່ສຳລັບກອງປະຊຸມການຜະລິດແບບສະຫຼາດທີ່ທັນສະໄໝ.
ຄູ່ມືການຕິດຕັ້ງ
1. ກ່ອນທີ່ຈະຕິດຕັ້ງ, ເຮັດຄວາມສະອາດຢ່າງເຕັມສ່ວນ CNC-milling-machine table mounting surface ແລະ vise-base contact surface. ເອົາຊິບໂລຫະ, ສິ່ງເສດເຫຼືອຂອງ coolant ແລະ stains ນ້ໍາມັນ. ສິ່ງເສດເຫຼືອຕ່າງປະເທດຢູ່ດ້ານການຫາຄູ່ຈະເໜັງຕີງ ແລະເຮັດໃຫ້ເກີດການບິດເບືອນມິຕິມິຕິໂດຍກົງ.
2.ວາງ vise ເທິງຕາຕະລາງດ້ວຍການສອດຄ່ອງ pin-hole. ຮັດການສ້ອມແຊມບານຕາມຄ່າແຮງບິດຈາກຄູ່ມືເຄື່ອງຈັກ. ຢືນຢັນການລັອກຢ່າງສົມບູນໂດຍບໍ່ມີການສັ່ນສະເທືອນແລະສໍາເລັດການຢັ້ງຢືນ datum ກ່ອນທີ່ຈະເລີ່ມ CNC milling ຢ່າງເປັນທາງການ.
3.Position workpiece ໃນເຂດກາງຂອງຄາງກະໄຕແຂງ; ການຈັດຕໍາແຫນ່ງຄູ່ມືທີ່ດີແມ່ນບໍ່ຈໍາເປັນ. ກະຕຸ້ນກົນໄກການລັອກສໍາລັບການຕັ້ງສູນກາງ synchronous ແລະ clamping. ປັບແຮງຍຶດໂດຍອີງໃສ່ອຸປະກອນການ workpiece ແລະຂະບວນການ milling:
ນຳໃຊ້ແຮງຍຶດທີ່ສູງຂື້ນສຳລັບການຂັດຫຍາບເພື່ອຕ້ານຜົນກະທົບການຕັດ
ນຳໃຊ້ແຮງຍຶດລະດັບປານກາງສຳລັບການຫຼໍ່ສຳເລັດຮູບເພື່ອຫຼີກລ່ຽງການເສື່ອມສະພາບຂອງເຄື່ອງປັ້ນດິນເຜົາ
4.Perform trial-cut validation: manually confirm no workpiece loosening after clamping. ແລ່ນຮອບວຽນເຄື່ອງຢູ່ຊື່ໆເພື່ອຈຳລອງສະພາບເຄື່ອງ. ເລີ່ມໂຄງການ milling ຢ່າງເປັນທາງການພຽງແຕ່ເມື່ອສັງເກດເຫັນສູນການຍ້າຍຫຼືການສັ່ນສະເທືອນ.
5.Commissioning with zero-point-positioning base plate: Calibrate ຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງ pin ເພື່ອຮັບປະກັນການປະຕິບັດ fixture repeat-positioning. ສໍາລັບໂຄງການອັດຕະໂນມັດປະສົມປະສານຫຸ່ນຍົນ, ຈັບຄູ່ຫຸ່ນຍົນ-grab ກັບສູນກາງ vise ເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຂອງ collision ກົນຈັກ.
ບັນຊີລາຍການບໍາລຸງຮັກສາ
1. ເຮັດຄວາມສະອາດດ້ານການຍຶດຄາງກະໄຕແຂງຫຼັງຈາກປ່ຽນທຸກຄັ້ງ. ເອົາຊິບໂລຫະແລະການຕັດທີ່ຕົກຄ້າງເພື່ອປ້ອງກັນການຈັບຕົວທີ່ເກີດຈາກການປົນເປື້ອນ.
2.Lubricate ພາຍໃນເຄື່ອງສາຍສົ່ງ synchronous ທີ່ມີ grease ຈຸດປະສົງພິເສດທຸກໆສອງອາທິດ, ເພື່ອຮັກສາການເຄື່ອນໄຫວຄາງກະໄຕກ້ຽງແລະຢຸດການຂະຫຍາຍຊ່ອງຫວ່າງການສົ່ງຕໍ່ induced ໂດຍ milling ຜົນກະທົບການໂຫຼດໃນໄລຍະຍາວ.
3.ຫຼີກລ້ຽງການເຄາະຢ່າງຮຸນແຮງກັບຄາງກະໄຕແຂງ. worn ຄາງກະໄຕແຂງສາມາດເປັນພື້ນດິນສໍາລັບການສ້ອມແປງ; ຄາງກະໄຕແຂງທີ່ເສຍຫາຍຢ່າງໜັກຈະຖືກປ່ຽນແທນແຍກຕ່າງຫາກແທນການປ່ຽນຂາງທີ່ສົມບູນ.
4.Protect vise-base mounting surfaces from collision and scratch. ນຳໃຊ້ການປິ່ນປົວຕ້ານການເກີດຂີ້ໝ້ຽງໃນໄລຍະການເກັບຮັກສາໃນໄລຍະຍາວເພື່ອຮັກສາຄວາມຖືກຕ້ອງຂອງການຕິດຕັ້ງ-datum.
5.ບໍ່ເຄີຍດໍາເນີນການພາຍໃຕ້ການ over-stroke ຫຼື over-load clamping ສະຖານະພາບ, ເພື່ອຫຼີກເວັ້ນການ deformation ຄວາມເສຍຫາຍຂອງອົງປະກອບລະບົບສາຍສົ່ງພາຍໃຕ້ຜົນກະທົບ milling ແບບເຄື່ອນໄຫວ.
ການວິນິດໄສຄວາມຜິດ & ມາດຕະການຕ້ານ
ຄວາມຜິດທີ 1: ຄວາມບ່ຽງເບນຂອງມິຕິຂອງຊິ້ນວຽກ ແລະຮອຍຂີດຂ່ວນຂອງພື້ນຫຼັງການຂັດ
ສາເຫດ: ແຮງຍຶດບໍ່ພຽງພໍ; lubrication ລະບົບສາຍສົ່ງບໍ່ພຽງພໍ; bolts ຖານວ່າງ; ສວມຄາງກະໄຕແຂງ
ການແກ້ໄຂ: ຍົກສູງກໍາລັງ clamping ປານກາງ; lubricate ພາກສ່ວນລະບົບສາຍສົ່ງ; reighten ຖານ fixing bolts; grind ຫຼືປ່ຽນຄາງກະໄຕທີ່ແຂງ.
ຂໍ້ບົກພ່ອງ 2: ຊິ້ນວຽກເລື່ອນ ແລະ ຊົດເຊີຍໃນລະຫວ່າງການຂັດຫຍາບໜັກ
ສາເຫດ: ແຮງບິດລັອກບໍ່ພຽງພໍ; ຊິບໂລຫະຕິດຢູ່ດ້ານຄາງກະໄຕແຂງ; ການເກັບກູ້ລະບົບສາຍສົ່ງຫຼາຍເກີນໄປ
ວິທີແກ້ໄຂ: ເພີ່ມແຮງບິດລັອກ; ເຮັດຄວາມສະອາດຢ່າງເຕັມທີ່ໃບຫນ້າ clamping ແຂງ; ປັບການເກັບກູ້ລະບົບສາຍສົ່ງ-ກົນໄກເພື່ອຟື້ນຟູຄວາມຖືກຕ້ອງຂອງການເຄື່ອນໄຫວ synchronous.
ຄວາມຜິດ 3: ການເຄື່ອນທີ່ຂອງຄາງກະໄຕຕິດຂັດ ແລະ ຄາງກະໄຕປ່ຽນພາຍໃຕ້ການໂຫຼດຂອງເຄື່ອງ
ສາເຫດ: chip ແລະ coolant ເຈາະຢູ່ຕາມໂກນປິດ; ການສະຫນອງໄຂມັນບໍ່ພຽງພໍ; ການສວມໃສ່ອົງປະກອບການສົ່ງຕໍ່
ວິທີແກ້ໄຂ: ເຮັດຄວາມສະອາດສິ່ງປົນເປື້ອນພາຍໃນ; replenish lubricating grease ເປັນແຕ່ລະໄລຍະ; ກວດກາແລະທົດແທນການສ່ວນປະກອບທີ່ສວມໃສ່ຫຼາຍ.
ຄວາມຜິດທີ 4: ຫຼຸດຄວາມຖືກຕ້ອງຂອງການຈັດຕຳແໜ່ງຊ້ຳຄືນຫຼັງຈາກສູນການຖອດປະກອບ-ປະກອບ.
ສາເຫດ: ຊິບເທິງຫນ້າຕິດຕໍ່ສູນ; locating-pin wear; ແຮງບິດແໜ້ນຂອງຖານ vis-base ບໍ່ພຽງພໍ
ການແກ້ໄຂ: ທໍາຄວາມສະອາດຢ່າງລະອຽດຕໍາແຫນ່ງດ້ານການຫາຄູ່; ກວດກາເບິ່ງສະຖານະພາບການສວມໃສ່ pin; ປັບ bolts ພື້ນຖານທີ່ມີແຮງບິດມາດຕະຖານ.
ການຫຸ້ມຫໍ່ & ການຈັດສົ່ງ
①ແບບມາດຕະຖານແມ່ນ stocked ສໍາລັບການສົ່ງຄໍາສັ່ງໄປຕ່າງປະເທດໄວ.
②ຫນ່ວຍບໍລິການແຕ່ລະຄົນໂດຍຜ່ານການກວດກາຄວາມແມ່ນຍໍາຂອງລາຍການຢ່າງເຕັມທີ່ກ່ອນທີ່ຈະຈັດສົ່ງ, ສະຫນອງໃຫ້ກັບບົດລາຍງານການທົດສອບຄວາມແມ່ນຍໍາແລະການປິ່ນປົວຫນ້າດິນ passivation ຕ້ານ rust.
③ການສັ່ງຫນຶ່ງຫນ່ວຍ: ການຫຸ້ມຫໍ່ pearl-cotton ບວກກັບ carton ຫນັກ.
④ການສັ່ງຊື້ການສົ່ງອອກຈໍານວນຫຼາຍ: crates ໄມ້ແຂງທົນທານຕໍ່ການຊ໊ອກຫນາທີ່ມີແຜ່ນການແບ່ງປັນ, ການປົກປັກຮັກສາດ້ານຄວາມແມ່ນຍໍາຕ້ານກັບຄວາມເສຍຫາຍການປະທະກັນການຂົນສົ່ງມະຫາສະຫມຸດ.
⑤ການສ້າງຍີ່ຫໍ້ OEM ແລະຄໍາສັ່ງທີ່ປັບແຕ່ງຕາມລໍາດັບຕາມເວລາທີ່ມີການເຈລະຈາ. ເອກະສານສະເພາະ ແລະບົດລາຍງານການກວດກາແມ່ນຕິດຢູ່ໃນແຕ່ລະຊຸດ.
ບໍລິການສະຫນັບສະຫນູນຫລັງການຂາຍ
1. ຄໍາແນະນໍາທາງດ້ານວິຊາການທາງໄກອອນໄລນ໌ສໍາລັບການຕິດຕັ້ງ, ການມອບຫມາຍແລະການແກ້ໄຂບັນຫາຄວາມຜິດໃນສະຖານທີ່.
2. ປະກອບເອກະສານການບຳລຸງຮັກສາການດຳເນີນງານທີ່ສະໜອງໃຫ້ສຳລັບທຸກຄຳສັ່ງ.
3. ການໃຫ້ຄຳປຶກສາດ້ານເທັກນິກໂຄງການແບບກຳນົດເອງສຳລັບການປັບປ່ຽນໂຄງສ້າງ, ຄາງກະໄຕທີ່ບໍ່ໄດ້ມາດຕະຖານ.
4. ອາໄຫຼ່ທີ່ສວມໃສ່ໄດ້ລວມທັງຄາງກະໄຕແຂງສາມາດຊື້ແຍກຕ່າງຫາກເພື່ອປ່ຽນໃນບ່ອນ.
ການອ້າງອີງການເລືອກການຈັດຊື້
ມູນຄ່າຫຼັກຂອງ JWGRIP Medium-Duty Heavy-Duty Self-Centering Zero Point Vise with Hard Jaws for CNC Milling ແມ່ນຢູ່ໃນຂະຫນາດກາງ, ການກໍ່ສ້າງຕ້ານການກັດຢ່າງຫນັກຫນ່ວງ, ທົນທານຕໍ່ຄວາມສວມໃສ່, ຄາງກະໄຕແຂງທີ່ທົນທານຕໍ່, ຄວາມສາມາດໃນການແລກປ່ຽນໄວມາດຕະຖານສູນ, ຄວາມເຂົ້າກັນໄດ້ໃນໂຫມດສອງສໍາລັບການ milling rough-accuracy ສູງ.
ມັນແກ້ໄຂຂໍ້ບົກຜ່ອງຂອງເຄື່ອງ CNC-milling ເຊັ່ນ: ສິ່ງທ້າທາຍການປຸງແຕ່ງທີ່ມີການຕັດຢ່າງຫນັກ, ປະສິດທິພາບການປ່ຽນແປງຕ່ໍາແລະການວາງຈຸດທີ່ມີຄວາມຫຍຸ້ງຍາກ.
ເຕືອນການເລືອກ:
1. ຈັບຄູ່ການຈັບຄູ່ກັບຂະໜາດຂອງຊິ້ນວຽກສູງສຸດ.
2. ການກຳນົດຄ່າຄາງກະໄຕແຂງແມ່ນແນະນຳໃຫ້ໃຊ້ສຳລັບວຽກເຫຼັກກ້າ, ເຫຼັກກ້າ ແລະໂລຫະປະສົມທີ່ມີຄວາມເຂັ້ມແຂງສູງ.
3. ສະບັບມາດຕະຖານໃນຫຼັກຊັບຮັບປະກັນການຈັດສົ່ງໄວ.
4. ຫັນໄປຫາບໍລິການແກ້ໄຂແບບກຳນົດເອງຂອງພວກເຮົາສຳລັບເຄື່ອງ CNC ພິເສດ ແລະຄວາມຕ້ອງການຂອງຂະບວນການພິເສດ.
ໂຮງງານຜະລິດໂດຍກົງຈາກ JWGRIP, ທົນທານແລະງ່າຍຕໍ່ການຮັກສາ. ເຫມາະສໍາລັບການຍົກລະດັບ fixture ການຈັດຊື້ຂອງກອງປະຊຸມ CNC-milling ແລະ FMS ອັດຕະໂນມັດສາຍ. ຊ່ວຍໃຫ້ຜູ້ຜະລິດເພີ່ມຜົນຜະລິດສ່ວນຫນຶ່ງແລະເພີ່ມຜົນຜະລິດເຄື່ອງຈັກ CNC-milling.
FAQ
Q1: vise ນີ້ສາມາດຮ່ວມມືກັບຕາຕະລາງ rotary 4 ແກນໄດ້ບໍ?
A: ແມ່ນແລ້ວ. ພື້ນຖານຂອງມັນຕອບສະຫນອງມາດຕະຖານການຕິດຕັ້ງສໍາລັບຕາຕະລາງ rotary 4 ແກນແລະສະຫນັບສະຫນູນການປຸງແຕ່ງ rotary-milling. ຄາງກະໄຕແຂງທົນທານຕໍ່ການຕັດຜົນກະທົບທີ່ສ້າງຂຶ້ນໃນລະຫວ່າງການປະຕິບັດງານ rotary-milling.
ຄໍາຖາມທີ 2: ຂ້ອຍຈໍາເປັນຕ້ອງປ່ຽນຜ້າກັ້ງທັງໝົດເມື່ອຄາງກະໄຕແຂງບໍ?
A: ບໍ່. ຄາງກະໄຕແຂງແມ່ນອາໄຫຼ່ທີ່ສາມາດທົດແທນໄດ້ເອກະລາດ, ເຊິ່ງຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຄ່າໃຊ້ຈ່າຍໃນການບໍາລຸງຮັກສາໃນໄລຍະຍາວ.
ຄໍາຖາມທີ 3: ຂະຫນາດກາງທີ່ມີຂະຫນາດກາງນີ້ໃຊ້ພື້ນທີ່ຕາຕະລາງຫຼາຍເກີນໄປບໍ?
A: ບໍ່. ມັນໃຊ້ຮູບແບບຂະໜາດກາງທີ່ຫນາແຫນ້ນ. ມັນເຫມາະກັບຕາຕະລາງເຮັດວຽກຂອງສູນເຄື່ອງຈັກ CNC ຕັ້ງສ່ວນໃຫຍ່ໃນຂະນະທີ່ຮັກສາຄວາມສາມາດໃນການຍຶດແຫນ້ນ.
ຄໍາຖາມທີ 4: ຂະຫນາດຂະຫນາດກາງທີ່ມີນ້ໍາຫນັກເບົາທີ່ມີຈຸດສູນກາງຂອງຕົນເອງທີ່ມີຄາງກະໄຕແຂງສໍາລັບ CNC Milling ເຫມາະສົມກັບລະບົບການຈັດຕໍາແຫນ່ງສູນຂອງລູກຄ້າທີ່ມີຢູ່ແລ້ວບໍ?
A: ຮຸ່ນມາດຕະຖານເຫມາະກັບພື້ນຖານການຈັດຕໍາແຫນ່ງສູນຈຸດ. ບໍລິການແກ້ໄຂແບບກຳນົດເອງແມ່ນມີໃຫ້ສຳລັບແຜ່ນສູນຈຸດພິເສດສະເພາະ.
Q5: ຫນຶ່ງ vise ສາມາດຈັດການທັງສອງ rough-milling ແລະສໍາເລັດຮູບ-milling?
A: ແມ່ນແລ້ວ. ໂຄງສ້າງສາຍສົ່ງທີ່ໜັກແໜ້ນ ແລະໂຄງສ້າງການສົ່ງຕໍ່ທີ່ແຂງແຮງທົນທານຕໍ່ຜົນກະທົບຂອງການຕັດທີ່ຫຍາບຄາຍ. ຄວາມຖືກຕ້ອງຂອງການເຮັດເລື້ມຄືນເປັນສູນກາງຂອງມັນຕອບສະຫນອງຄວາມຕ້ອງການຄວາມທົນທານສໍາເລັດຮູບ. ຫນຶ່ງ vis ສໍາເລັດການ milling rough, ເຄິ່ງສໍາເລັດຮູບແລະ milling ສໍາເລັດຮູບ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງ
ຄໍາແນະນໍາຂ່າວ