ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






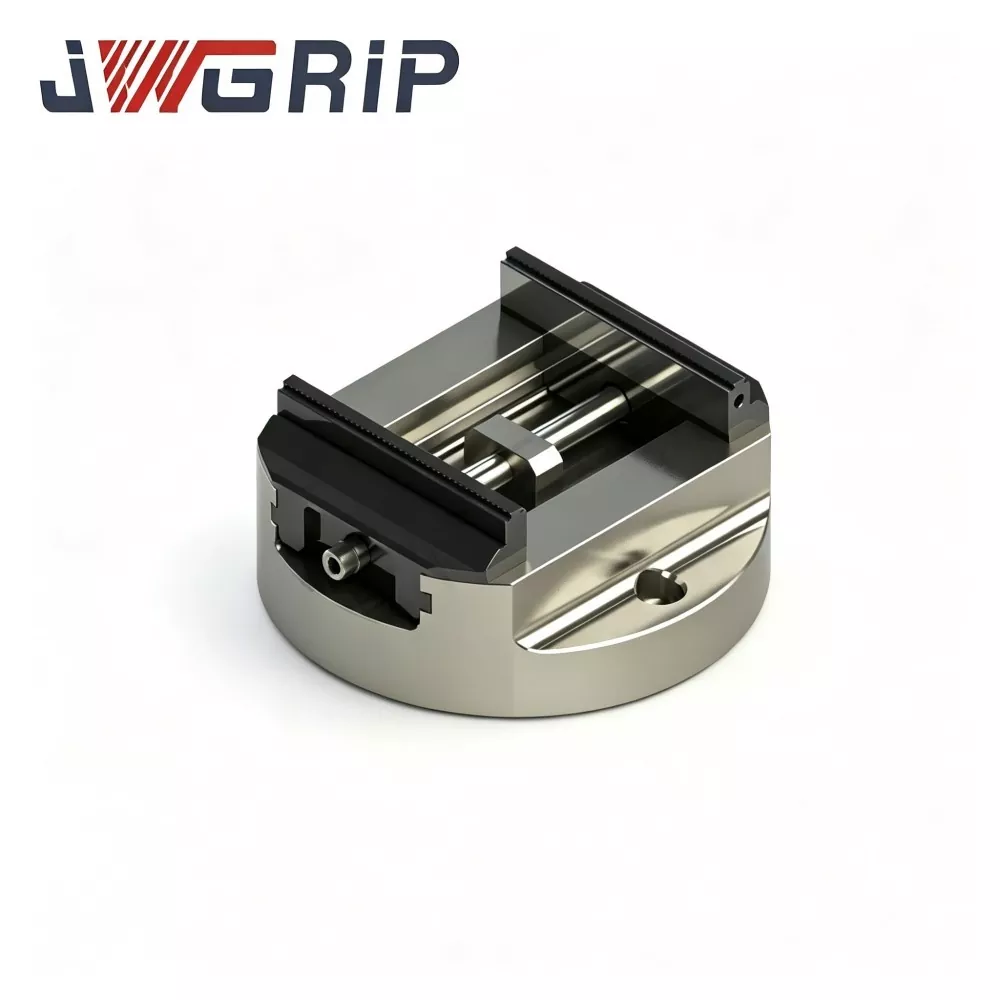
ຄວາມຖືກຕ້ອງສູງຂອງຖານຮອບຕົວ CNC Vise ສູນກາງຕົນເອງ
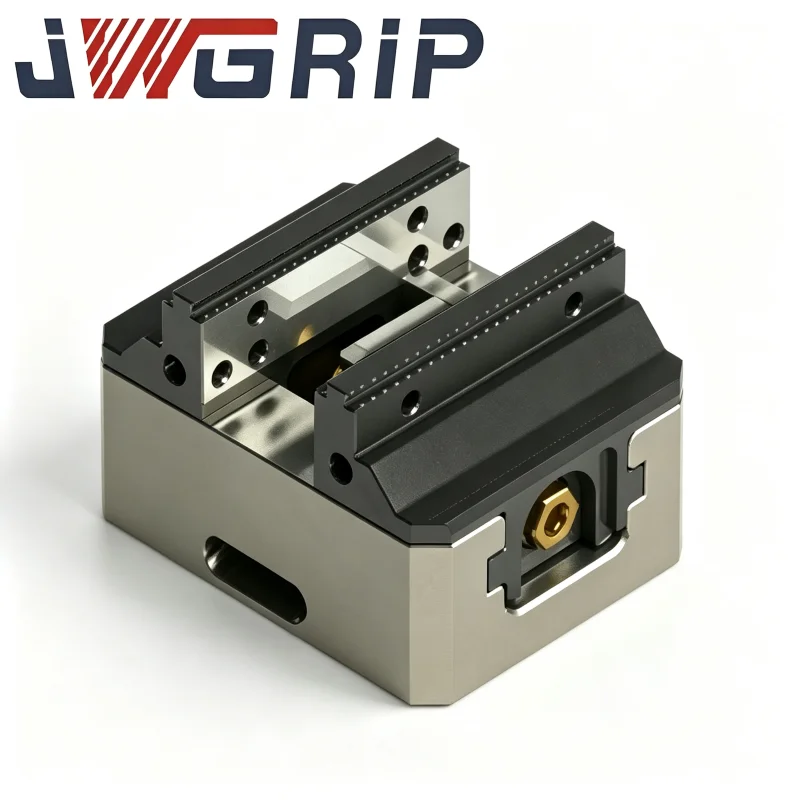
JWGRIP ເປັນຜູ້ຜະລິດມືອາຊີບແລະຜູ້ສະຫນອງຂອງ Customized High-accuracy Round Base Self-Centering CNC Vise ສໍາລັບການ 5 Axis Machining ໃນປະເທດຈີນ, ມີຮູບແບບມາດຕະຖານຢ່າງເຕັມທີ່ຢູ່ໃນຫຼັກຊັບສໍາລັບການຈັດສົ່ງທົ່ວໂລກໄວ. ມັນແມ່ນເຄື່ອງປະກອບ CNC ປະສົມປະສານທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ຖືກວິສະວະກໍາຢ່າງເປັນມືອາຊີບສໍາລັບການດໍາເນີນການເຄື່ອງຈັກ CNC ຫຼາຍແກນ 5 ແກນແລະສະລັບສັບຊ້ອນ. ການຮັບຮອງເອົາຮ່າງກາຍຂອງທາດເຫຼັກ ductile ທີ່ນິຍົມແລະໂຄງສ້າງຄູ່ມື induction-hardened, ມັນປະສົມປະສານການປະຕິບັດການຍຶດຄືນໄດ້ສູງທີ່ສຸດ, ຮູບແບບການປະຫຍັດພື້ນທີ່ຫນາແຫນ້ນແລະຄວາມຫມັ້ນຄົງສູງການຕັດຄວາມຫມັ້ນຄົງເຂົ້າໄປໃນຫນ່ວຍດຽວປະສົມປະສານ.
ໝວກກັນກະທົບທີ່ມີຈຸດສູນກາງຂອງຕົວມັນເອງມີຄວາມຖືກຕ້ອງສູງນີ້ມີລັກສະນະການເຮັດເລື້ມຄືນຂອງການຍຶດຫຼັກຂອງ ±0.01mm, ໃຫ້ປະສິດທິພາບການຈັດຕຳແໜ່ງທີ່ມີຄວາມໝັ້ນຄົງສູງສຳລັບການປະມວນຜົນສ່ວນທີ່ຊັບຊ້ອນ. ອົງປະກອບໂຄງສ້າງທີ່ສໍາຄັນທັງຫມົດແມ່ນໄດ້ຮັບການຮັກສາຄວາມເຄັ່ງຕຶງທີ່ເຄັ່ງຄັດ, ຫຼຸດຜ່ອນຄວາມສູງອາຍຸຫຼັງຈາກເຄື່ອງຈັກທີ່ຫຍາບຄາຍເພື່ອກໍາຈັດຄວາມກົດດັນພາຍໃນແລະການປຸງແຕ່ງຢ່າງສົມບູນ, ຮັບປະກັນຄວາມຫມັ້ນຄົງຂອງໂຄງສ້າງໃນໄລຍະຍາວ. ຄູ່ມື induction-hardened ສະຫນອງຄວາມຕ້ານທານການສວມດີກວ່າໃນໄລຍະການຍຶດ cyclic ເລື້ອຍໆ, ປະສິດທິຜົນການຮັກສາຄວາມຖືກຕ້ອງຂອງຕໍາແຫນ່ງທີ່ສອດຄ່ອງແລະຫຼີກເວັ້ນການຫຼຸດຜ່ອນຄວາມຖືກຕ້ອງທີ່ເກີດຈາກການດໍາເນີນງານໃນໄລຍະຍາວ.
ພື້ນຖານກະທັດຮັດທີ່ປັບປຸງໃຫ້ດີທີ່ສຸດຈະຊ່ວຍປະຢັດພື້ນທີ່ຕາຕະລາງຂອງເຄື່ອງຈັກແລະປ້ອງກັນການແຊກແຊງຂອງເຄື່ອງມືຢ່າງມີປະສິດທິພາບໃນລະຫວ່າງການ swinging ມຸມຂະຫນາດໃຫຍ່ແລະເຄື່ອງຈັກ rotary indexing. ປະກອບດ້ວຍຂັ້ນຕອນການຍຶດທີ່ງ່າຍດາຍ ແລະມີປະສິດທິພາບ, ມັນຊ່ວຍຫຼຸດຄວາມຜິດພາດໃນການຕິດຕັ້ງທີ່ເກີດຈາກມະນຸດໄດ້ຢ່າງຫຼວງຫຼາຍ ແລະຊ່ວຍເພີ່ມເວລາການເຮັດວຽກຂອງ spindle ໃຫ້ສູງສຸດ. ໃຊ້ໄດ້ຢ່າງກວ້າງຂວາງກັບການປະມວນຜົນແບບ batch ທີ່ມີຄວາມແມ່ນຍໍາຂອງອົງປະກອບໃນອາວະກາດ, ຊິ້ນສ່ວນລົດຍົນ ແລະ ຊິ້ນສ່ວນແມ່ພິມທີ່ສູງທີ່ສຸດ, ເຄື່ອງຕິດຕັ້ງທີ່ຜະລິດໃນປະເທດຈີນນີ້ຕັດເວລາການປັບຕົວຊ່ວຍຢ່າງຫຼວງຫຼາຍ ແລະ ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບທີ່ເຊື່ອຖືໄດ້ ແລະ ສອດຄ່ອງສໍາລັບວຽກງານເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາທີ່ມີຄວາມຊັບຊ້ອນສູງ.
ການອະທິບາຍຫຼັກການເຮັດວຽກ
ຄວາມແມ່ນຍໍາສູງຖານຮອບຕົວ CNC Vise ເປັນຫນ່ວຍງານທີ່ມີຄວາມແມ່ນຍໍາໃນການເຮັດວຽກໂດຍສ່ວນໃຫຍ່ແມ່ນຖືກນໍາໄປໃຊ້ຢູ່ໃນສູນເຄື່ອງຈັກ CNC 4 ແກນ, 5 ແກນ, ເຄື່ອງ EDM ແລະອຸປະກອນການຂັດຄວາມແມ່ນຍໍາ.
ຄຸນສົມບັດຫຼັກຂອງມັນແມ່ນການກໍ່ສ້າງພື້ນຖານວົງມົນ: ເມື່ອປຽບທຽບກັບ vises ສີ່ຫລ່ຽມຖານ, ການອອກແບບຮອບ - ພື້ນຖານຂະຫຍາຍການເກັບກູ້ການເຄື່ອນໄຫວຂອງ rotary ໃນຕາຕະລາງເຄື່ອງຈັກແລະຫຼີກເວັ້ນຄວາມຕ້ອງການສໍາລັບແຜ່ນອະແດບເຕີລະດັບປານກາງທີ່ມີຂະຫນາດໃຫຍ່.
ການທໍາງານຂອງສູນກາງຕົນເອງແມ່ນຮັບຮູ້ໂດຍກົນໄກການສົ່ງຂໍ້ມູນ synchronous cam-screw ຄວາມແມ່ນຍໍາພາຍໃນ:
1. ຫຼັງຈາກໄດ້ຕິດຝາຢາງເຂົ້າກັບໂຕະງານເຄື່ອງມືຢ່າງປອດໄພ, ໃຫ້ວາງຊິ້ນວຽກລະຫວ່າງຄາງກະໄຕສອງຂ້າງ.
2. ປະຕິບັດການສະກູສູນກາງ; ຊຸດ cam-screw ພາຍໃນຂັບເຄື່ອນຄາງກະໄຕສອງເພື່ອຍ້າຍເຂົ້າໄປໃນດ້ວຍຄວາມໄວດຽວກັນ.
3. ເຄື່ອງເຮັດວຽກຖືກຕັ້ງໄວ້ທາງກາງໂດຍອັດຕະໂນມັດໃສ່ເສັ້ນແກນແກນຂອງເຄື່ອງຈັກ, ບໍ່ຈຳເປັນຕ້ອງມີການຈັດຮຽງຕົວຊີ້ບອກໜ້າປັດທີ່ໜ້າເບື່ອ.
Machining Pain-Points
ການຜະລິດ batch-axis ຫຼາຍແກນຕົວຈິງເປີດເຜີຍຂໍ້ຈໍາກັດປົກກະຕິຈໍານວນຫນຶ່ງຂອງການແກ້ໄຂການເຮັດວຽກແບບດັ້ງເດີມ:
1.ການເກັບກູ້ rotary ບໍ່ພຽງພໍຂອງ vises ສີ່ຫລ່ຽມຖານ
ພື້ນຖານສີ່ຫລ່ຽມຄອບຄອງພື້ນທີ່ຕາຕະລາງຂະຫນາດໃຫຍ່. ໃນລະຫວ່າງການອຽງມຸມຂະຫນາດໃຫຍ່ຂອງເຄື່ອງຈັກ 4-/5-axis, ການແຊກແຊງຂອງ spindle ເຄື່ອງມືເກີດຂື້ນເລື້ອຍໆ. ແຜ່ນອະແດບເຕີເພີ່ມເຕີມໃຊ້ການເດີນທາງຂອງແກນ Z.
2.Accuracy attenuation ທີ່ເກີດມາຈາກການສວມໃສ່ຄູ່ມື cyclic
ໂດຍບໍ່ມີການຮັກສາພື້ນຜິວທີ່ມີຄວາມແຂງສູງ, ດ້ານການຕິດຕໍ່ຄູ່ມືຄ່ອຍໆສວມໃສ່ຫຼັງຈາກຮອບຍຶດຍຶດຂະຫນາດໃຫຍ່. datum ຕົນເອງເປັນຈຸດສູນກາງ drifts, ຮຽກຮ້ອງໃຫ້ມີການຊ້ໍາກັນ re-alignment ຄູ່ມືແລະຫຼຸດລົງເຄື່ອງ runtime ປະສິດທິພາບ.
3.ການເອື່ອຍອີງຢ່າງຮຸນແຮງກ່ຽວກັບການດໍາເນີນການສູນກາງຄູ່ມື
vises ແບບດັ້ງເດີມຕ້ອງການຜູ້ປະຕິບັດການທີ່ມີປະສົບການເພື່ອສໍາເລັດການວາງສູນກາງຂອງຕົວຊີ້ບອກ. ຄວາມບໍ່ສອດຄ່ອງຂອງການຈັດຕໍາແຫນ່ງທີ່ມາຈາກຄວາມແຕກຕ່າງທັກສະຂອງຜູ້ປະຕິບັດງານຈະຖືກຂະຫຍາຍອອກໃນການຕັດຫຼາຍມຸມທີ່ສັບສົນ, ເຊິ່ງກໍ່ໃຫ້ເກີດການຂູດຊິ້ນວຽກທີ່ມີຄຸນຄ່າສູງ.
4.ການບຸກລຸກຂອງປົນເປື້ອນເຮັດໃຫ້ຊີວິດການບໍລິການຂອງ fixture ສັ້ນລົງ
ໂຄງສ້າງທີ່ຜະນຶກເຂົ້າກັນບໍ່ດີອະນຸຍາດໃຫ້ຕັດນ້ໍາແລະຊິບໂລຫະເຂົ້າໄປໃນອຸປະກອນສາຍສົ່ງພາຍໃນ. particles abrasive ເລັ່ງການສວມໃສ່ຂອງອົງປະກອບແລະເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວ jamming ໃນການຜະລິດຢ່າງຕໍ່ເນື່ອງໃນໄລຍະຍາວ.

ອົງປະກອບຂອງສະພາແຫ່ງ
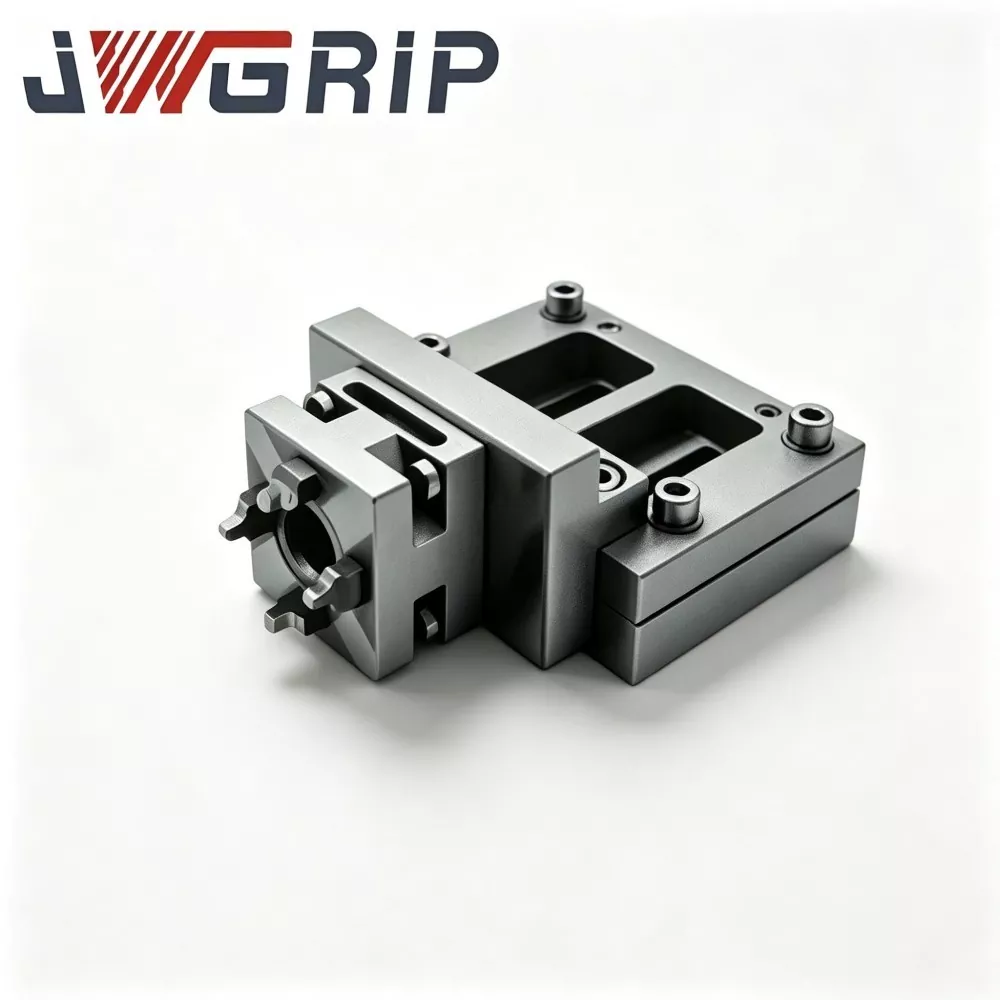
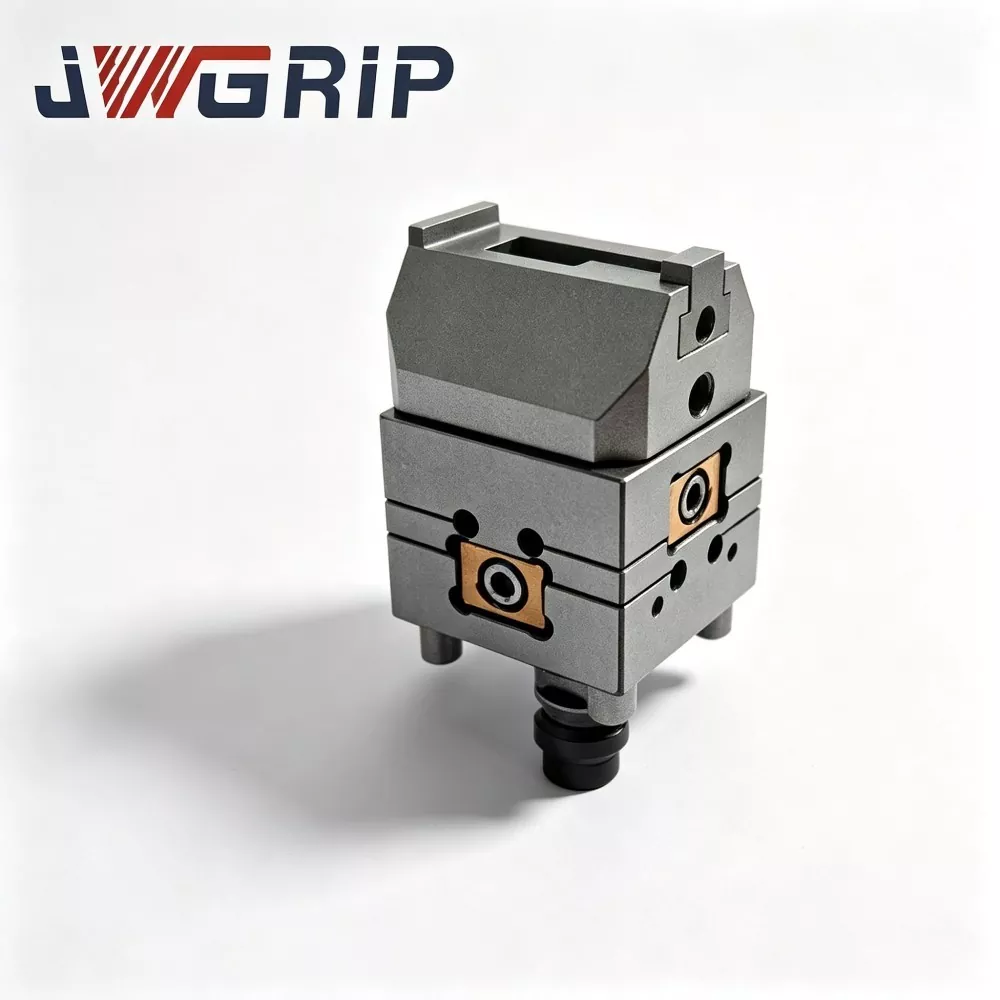
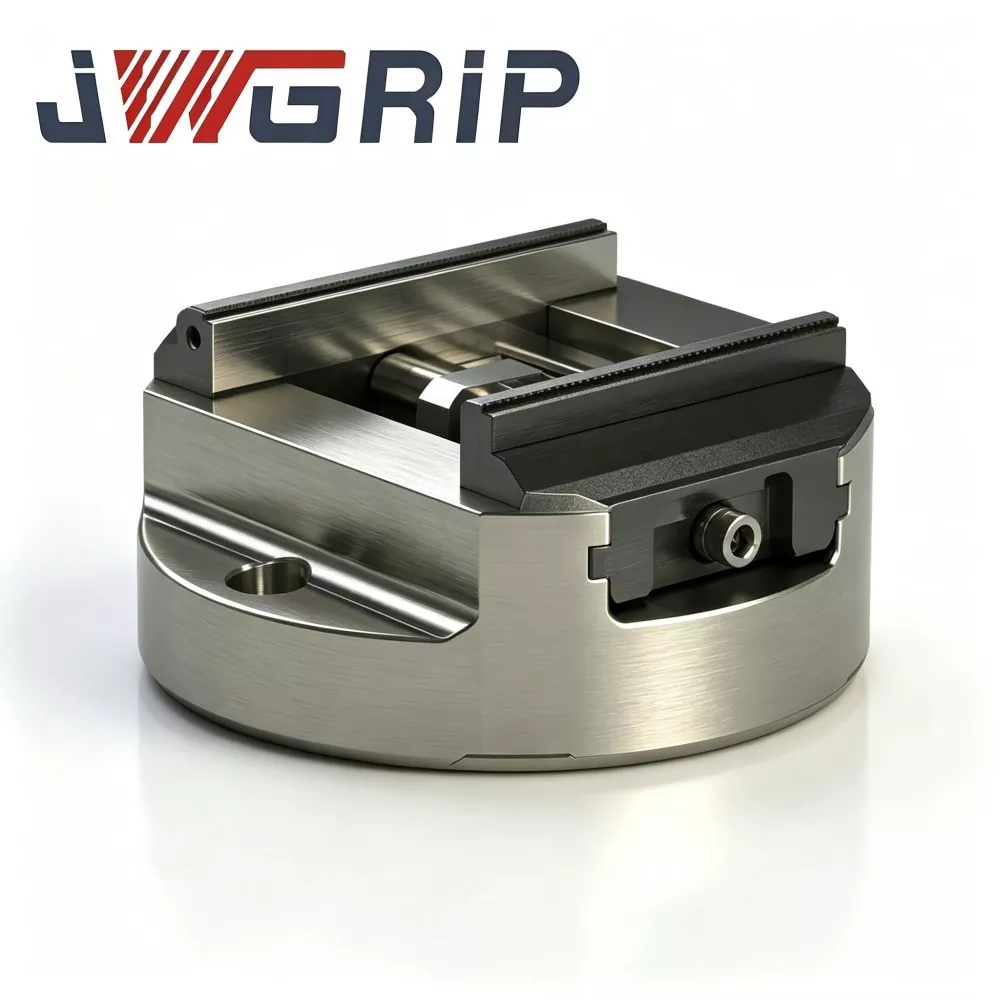
JWGRIP ພື້ນຖານຮອບວຽນຄວາມຖືກຕ້ອງສູງ CNC Vise ປະກອບດ້ວຍຕົນເອງປະກອບດ້ວຍຫ້າອົງປະກອບຫຼັກໆ:
①① ຮ່າງກາຍຫຼັກຂອງທໍ່ກົມທີ່ມີທາດເຫຼັກຊັ້ນສູງບັນເທົາຄວາມຄຽດ
②ກຸ່ມທິດທາງຄວາມແມ່ນຍໍາ induction-hardened
③ ໜ່ວຍຂັບຄາງກະໄຕສອງຂ້າງຂອງ cam-screw synchronous
④ການໂຕ້ຕອບການຕິດຄາງກະໄຕປ່ຽນໄດ້ (ສໍາລັບຄາງກະໄຕແຂງ / ຄາງກະໄຕອ່ອນ)
⑤ການປະທັບຕາທີ່ທົນທານຕໍ່ຊິບແລະການເຮັດຄວາມເຢັນໄດ້ປິດຢ່າງເຕັມສ່ວນ
1. ຮ່າງກາຍຫຼັກທໍ່ກົມ-ທາດເຫຼັກທີ່ບັນເທົາຄວາມຄຽດ
ການຫລໍ່ດ້ວຍເຫຼັກກ້າແບບພຣີມຽມພ້ອມດ້ວຍການປິ່ນປົວຄວາມເຄັ່ງຕຶງ-ບັນເທົາຄວາມແກ່ຍາວຫຼາຍຮອບ. ລັກສະນະການສັ່ນສະເທືອນ-ປຽກດີເລີດ ສະກັດກັ້ນການຕັດຮອຍຂີດຂ່ວນ. Circular-base outline ປັບປຸງການເກັບກູ້ rotational ສໍາລັບອຸປະກອນ 4-axis / 5-axis.
2. ກຸ່ມຄູ່ມືແນະນຳທີ່ມີຄວາມແມ່ນຍໍາທີ່ແຂງຕົວ induction
ດ້ານການຕິດຕໍ່ຄູ່ມືໄດ້ຮັບການປິ່ນປົວແຂງ induction, ເຖິງຄວາມແຂງຂອງຫນ້າດິນສູງ. ພື້ນຜິວເລື່ອນທີ່ມີຄວາມຊັດເຈນຮັບປະກັນການເຄື່ອນທີ່ຂອງແຮງບິດຕໍ່າແລະຄວາມທົນທານຕໍ່ການສວມໃສ່ໃນໄລຍະຍາວພາຍໃຕ້ຮອບວຽນເປີດ - ປິດເລື້ອຍໆ.
3. ຫນ່ວຍບໍລິການຂັບຄາງກະໄຕສອງແບບ synchronous cam-screw ພາຍໃນ
ລະບົບສາຍສົ່ງ cam-screw ທີ່ຜະລິດໂດຍຄວາມແມ່ນຍໍາໃຫ້ການເຄື່ອນໄຫວ synchronized ຢ່າງສົມບູນສໍາລັບສອງຄາງກະໄຕ. ຮັບຮູ້ການຕັ້ງສູນເຄື່ອງອັດຕະໂນມັດໂດຍບໍ່ຄໍານຶງເຖິງຕໍາແຫນ່ງການຈັດວາງ workpiece ໃນເບື້ອງຕົ້ນ.
4. ອິນເຕີເຟດຕິດຄາງກະໄຕທີ່ປ່ຽນໄດ້
ສະຫນັບສະຫນູນການແລກປ່ຽນໄວລະຫວ່າງຄາງກະໄຕແຂງແລະຄາງກະໄຕອ່ອນອາລູມິນຽມ. ຜູ້ໃຊ້ສາມາດຮັບຮອງເອົາຄາງກະໄຕອ່ອນສໍາລັບການພິເສດ profile blanking pre-machining ໂດຍບໍ່ມີການຊື້ fixtures ພິເສດ.
5. ເຄື່ອງຜະສົມຜະນຶກຜະນຶກເຂົ້າກັນເຕັມທີ່
ການປະທັບຕາທີ່ພັກອາໄສຫຸ້ມຫໍ່ໃນ cam-screw ແລະຫ້ອງນໍາພາທາງ, ສະກັດ chip ໂລຫະແລະ splashing coolant, ປົກປ້ອງອົງປະກອບການເຄື່ອນຍ້າຍຄວາມແມ່ນຍໍາຈາກການປົນເປື້ອນ.
ຈຸດເດັ່ນປະສິດທິພາບຫຼັກທີ່ແຕກຕ່າງ
1. ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການຍຶດຊໍ້າຄືນ ±0.01 ມມ
ກວດສອບໂດຍອຸປະກອນການກວດກາໂຮງງານສໍາລັບທຸກຫນ່ວຍບໍລິການສໍາເລັດຮູບ, ບໍ່ພຽງແຕ່ຕົວກໍານົດການທາງທິດສະດີ. ຄວາມສອດຄ່ອງຂອງພາກສ່ວນທໍາອິດທີ່ຫມັ້ນຄົງໃນບັນດາ batches, ປະສິດທິຜົນຫຼຸດຜ່ອນອັດຕາການປະຕິເສດແລະປະລິມານການເຮັດວຽກຄືນໃຫມ່ສໍາລັບອົງປະກອບຫຼາຍແກນທີ່ມີຄ່າສູງ.
2. ເລຂາຄະນິດຖານຮອບທີ່ປັບໃຫ້ເໝາະສົມສຳລັບການເຄື່ອນໄຫວຫມຸນຫຼາຍແກນ
ໂຄງຮ່າງວົງວຽນເຮັດໃຫ້ຊອງຈົດໝາຍເຮັດວຽກແບບໝູນວຽນຂອງເຄື່ອງຈັກສູງສຸດ. ກໍາຈັດການສູນເສຍການເດີນທາງຂອງແກນ Z ທີ່ເກີດຈາກແຜ່ນອະແດບເຕີພິເສດ. ສະຫນອງພື້ນທີ່ຫລີກລ່ຽງພຽງພໍໃນລະຫວ່າງການເຄື່ອງຈັກ tilting-rotating ສະລັບສັບຊ້ອນແລະອະນຸຍາດໃຫ້ຮັບຮອງເອົາຕົວກໍານົດການການຕັດຮຸກຮານຫຼາຍ.
3. ປະສິດທິພາບການສັ່ນສະເທືອນທີ່ໂດດເດັ່ນຈາກຮ່າງກາຍທີ່ມີທາດເຫຼັກ
ອຸປະກອນການ ductile-ທາດເຫຼັກດູດການສັ່ນສະເທືອນຕັດປະສິດທິພາບ. ຍັບຍັ້ງເຄື່ອງໝາຍລົມທີ່ສ້າງຂຶ້ນໃນສະພາບທີ່ຮຸນແຮງ. ປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວສໍາເລັດຮູບແລະຍືດອາຍຸການບໍລິການຂອງເຄື່ອງມື.
4. ພື້ນຜິວເຄື່ອນທີ່ກະແຈແບບ induction-hardened HRC 58-62
ທາງແນະນຳທີ່ສຳຄັນ ແລະໜ້າດ້ານຂອງ cam-screw ບັນລຸຄວາມແຂງ HRC 58-62. ຮັກສາປະສິດທິພາບການຍຶດເອົາເອງທີ່ໝັ້ນຄົງຫຼັງຈາກຮອບຍຶດນັບລ້ານໆເທື່ອ ແລະຊ້າລົງການທຳລາຍຄວາມຖືກຕ້ອງທີ່ເກີດຈາກການຂັດພື້ນ.
5. ການກໍ່ສ້າງການຜະນຶກການປົນເປື້ອນແບບປິດລ້ອມເຕັມຮູບແບບ
ປົກປ້ອງພາກສ່ວນການສົ່ງຜ່ານຄວາມແມ່ນຍໍາພາຍໃນຈາກຊິບແລະການກະແຈກກະຈາຍຂອງເຄື່ອງເຮັດຄວາມເຢັນພາຍໃຕ້ເງື່ອນໄຂ CNC-shop ທໍາມະດາ. ຍືດອາຍຸການບໍລິການຂອງ fixture ແລະສະຖຽນລະພາບປະສິດທິພາບການຜະລິດ batch ຢ່າງຕໍ່ເນື່ອງ.
6. ສາມາດປ່ຽນກັນໄດ້ຍາກ/ອ່ອນຄາງກະໄຕ ບວກກັບຄວາມສາມາດໃນການດັດແປງແບບກຳນົດເອງຕາມໂຄງການ.
Quick-swap jaw interface ປັບຕົວເຂົ້າກັບໂປຣໄຟລ໌ workpiece ທີ່ຫຼາກຫຼາຍ. JWGRIP ໃຫ້ບໍລິການວິສະວະກໍາທີ່ກໍາຫນົດເອງ: ປັບຮູບແບບການຕິດຕັ້ງພື້ນຖານ, contour ຄາງກະໄຕແລະເສັ້ນເລືອດຕັນໃນ clamping ເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການພິເສດຂອງເຄື່ອງຈັກ - ຕາຕະລາງແລະ workpieces.
ພາກສ່ວນຄໍາຮ້ອງສະຫມັກທົ່ວໄປ
1. ການຜະລິດອົງປະກອບຄວາມແມ່ນຍໍາໃນອາວະກາດ
ແຜ່ນໃບຄ້າຍຄື turbine, ກອບໂຄງສ້າງ, ອົງປະກອບຂອງ landing-gear-ທີ່ກ່ຽວຂ້ອງກັບຄວາມຕ້ອງການຄວາມທົນທານທີ່ເຄັ່ງຄັດແລະ contours spatial ສະລັບສັບຊ້ອນ. ປະສິດທິພາບການຕັ້ງໃຈຕົນເອງທີ່ໝັ້ນຄົງ ຕອບສະໜອງຄວາມຮຽກຮ້ອງຕ້ອງການການເຈາະ 5 ແກນຫຼາຍມຸມສຳລັບພາກສ່ວນອະວະກາດທີ່ມີຄ່າສູງ.
2. ການຜະລິດສ່ວນປະກອບຂອງລົດຍົນ ແລະເຄື່ອງຈັກກິລາ
ທີ່ຢູ່ອາໄສຂອງເຄື່ອງຈັກ, ກໍລະນີລະບົບສາຍສົ່ງ, workpieces ໂຄງສ້າງ suspension. ເຫມາະສໍາລັບ milling ຄວາມໄວສູງຂອງໂລຫະປະສົມອາລູມິນຽມແລະ titanium-alloy ພາຍໃຕ້ອຸປະກອນ 4-axis / 5-axis.
3. ເຄື່ອງປັ້ນດິນເຜົາ
Injection-mold cores, stamping-ຕາຍອົງປະກອບ. ຄວາມເຂັ້ມງວດສູງແລະຄວາມແມ່ນຍໍາໃນການຈັດຕໍາແຫນ່ງເຮັດເລື້ມຄືນເຮັດໃຫ້ການສໍາເລັດຮູບຫນ້າດິນອັນດີງາມແລະຂະຫນາດຄຸນນະສົມບັດທີ່ຊັດເຈນສໍາລັບວຽກງານເຮັດ mold.
4. ເຄື່ອງຈັກໃນຮ້ານວຽກທີ່ມີຄວາມແມ່ນຍໍາທົ່ວໄປ
ວຽກງານສູນເຄື່ອງຈັກແນວຕັ້ງ/ແນວນອນ ລວມທັງການເຈາະ, ເຈາະ, ເຈາະ ແລະ ປາດຢາງ. ການເຮັດວຽກທົ່ວໄປທີ່ເຊື່ອຖືໄດ້ສໍາລັບຄໍາສັ່ງສ່ວນປະສົມຫຼາຍຊຸດ.
ຂັ້ນຕອນການຕິດຕັ້ງ
1. ເຮັດຄວາມສະອາດຍົນຕິດໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ ແລະ ລ້າງອອກຢ່າງຖີ່ຖ້ວນ ແລະ ຢຽດພື້ນແຜ່ນຮອງພື້ນ. ເອົາຊິບໂລຫະ, ສິ່ງເສດເຫຼືອຂອງ coolant ແລະ stains ນ້ໍາມັນ. ອະນຸພາກຕ່າງປະເທດຂະໜາດນ້ອຍຈະເຮັດໃຫ້ເກີດການຊົດເຊີຍການຍຶດຕິດ ແລະເຮັດໃຫ້ເກີດການບ່ຽງເບນການຕັ້ງຕຳແໜ່ງໃນລະຫວ່າງການປະຕິບັດການດັດສົມແບບ rotary ຫຼາຍແກນ.
2. ວາງມ້ຽນໃສ່ໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ, ວາງຕຳແໜ່ງຮູສຽບ. Tighten fixing bolts ຕາມຂໍ້ກໍາຫນົດ torque ທີ່ລະບຸໄວ້ໃນຄູ່ມືຢ່າງເປັນທາງການ. ຢືນຢັນວ່າ vise ແມ່ນ fastened ຢ່າງຫນັກແຫນ້ນໂດຍບໍ່ມີການ wobble.
3. ວາງຊິ້ນວຽກລະຫວ່າງຄາງກະໄຕ, ເປີດໃຊ້ສະກູສູນກາງເພື່ອເຮັດການຍຶດຕົວຍຶດອັດຕະໂນມັດ. ແລກປ່ຽນຄາງກະໄຕແຂງ / ອ່ອນຕາມອຸປະກອນການ workpiece ແລະ contour ພາຍນອກ.
4. ປະຕິບັດການຈຳລອງການແລ່ນບໍ່ເຮັດວຽກຂອງເຄື່ອງຈັກສຳລັບການເຄື່ອນໄຫວການອຽງ-ດັດສະນີຫຼາຍແກນ. ກວດສອບການແຊກແຊງກົນຈັກ ແລະທ່າອ່ຽງການປ່ຽນວຽກພາຍໃຕ້ການຈໍາລອງການໂຫຼດຕັດ.
5. ສໍາເລັດການກວດສອບການຕັດການທົດລອງໂດຍ workpiece ທົດສອບ. ກວດສອບດັດຊະນີຂະຫນາດແລະ geometric ຄວາມທົນທານຕໍ່. ພຽງແຕ່ເປີດຕົວການຜະລິດມະຫາຊົນຢ່າງເປັນທາງການຫຼັງຈາກການປະຕິບັດການຍຶດຕິດກັບສູນກາງທີ່ຕອບສະຫນອງຄວາມຕ້ອງການດ້ານວິສະວະກໍາ.
ບັນຊີລາຍການບໍາລຸງຮັກສາ
1. ການບຳລຸງຮັກສາປະຈຳວັນ
ຫຼັງຈາກການປ່ຽນເຄື່ອງຈັກແຕ່ລະຄັ້ງ, ເຊັດຫນ້າຄາງກະໄຕທີ່ເຮັດວຽກແລະພື້ນຜິວ datum ລຸ່ມຮອບ. ລ້າງຊິບແລະການກະແຈກກະຈາຍຂອງ coolant ເພື່ອກໍາຈັດແຫຼ່ງ deviation-deviation.
2. ການຫຼໍ່ລື່ນເປັນໄລຍະ
ເປີດການເຂົ້າເຖິງການບໍາລຸງຮັກສາການປະທັບຕາ - ປະກອບໃນໄລຍະປົກກະຕິ. ສັກຢາລະລາຍຕ້ານການສວມໃສ່ທີ່ເໝາະສົມສໍາລັບຫນ່ວຍສົ່ງ cam-screw ພາຍໃນ, ເພື່ອຮັກສາການເຄື່ອນໄຫວເປີດ-ປິດຄາງກະໄຕກ້ຽງ.
3. ການກວດສອບສ່ວນສວມໃສ່
ກວດກາຜິວໜັງຄາງກະໄຕເປັນໄລຍະ. ປ່ຽນຄາງກະໄຕຄືນໃໝ່ ຫຼື ຂູດຄາງກະໄຕຄືນໃໝ່ເມື່ອມີຮອຍຂີດຂ່ວນ ຫຼືສວມໃສ່ເຮັດໃຫ້ຄຸນນະພາບການຍຶດຕິດ. ຢ່າສືບຕໍ່ການຜະລິດດ້ວຍຄາງກະໄຕທີ່ສວມໃສ່.
4. ການຢັ້ງຢືນຄວາມຖືກຕ້ອງປະຈໍາໄຕມາດ
ທຸກໆໄຕມາດ dismount vise ຈາກ worktable. ກວດກາເບິ່ງພື້ນຖານມົນສໍາລັບການ bruising ແລະ indentation. ວັດແທກຄວາມຖືກຕ້ອງຊ້ຳຄືນຂອງຈຸດສູນກາງຂອງຕົວເອງດ້ວຍເຄື່ອງມືວັດແທກ, ກວດຫາຄວາມຖືກຕ້ອງເລັກນ້ອຍກ່ອນຄວາມສ່ຽງຕໍ່ການຂູດຂີ້ເຫຍື້ອ.
5. ການປົກປ້ອງການເກັບຂໍ້ມູນປະຈໍາຕົວໃນໄລຍະຍາວ
ເຮັດຄວາມສະອາດຫນ່ວຍບໍລິການທັງຫມົດ. ໃຊ້ການເຄືອບຕ້ານການ rust ໃນ datum ແລະຫນ້າຄາງກະໄຕ. ເກັບຮັກສາໄວ້ໃນສະພາບແວດລ້ອມທີ່ແຫ້ງແລ້ງປ້ອງກັນຝຸ່ນ.
6. ບັນທຶກຄຳສັ່ງຫ້າມ
ຫ້າມການຍຶດຖືເກີນເສັ້ນທາງ. ຫ້າມບໍ່ໃຫ້ຕີຮ່າງກາຍ ຫຼືຄາງກະໄຕດ້ວຍເຄື່ອງມືໜັກເພື່ອຫຼີກລ່ຽງການເສື່ອມຂອງພື້ນຖານ ແລະອົງປະກອບລະບົບສາຍສົ່ງພາຍໃນ.
ການອ້າງອີງການເລືອກການຈັດຊື້
ມູນຄ່າຫຼັກຂອງ JWGRIP High-accuracy Round Base Self-Centering CNC Vise:
①ຮູບແບບຖານວົງມົນທີ່ເຫມາະສົມຫຼາຍແກນ
② ຄວາມຖືກຕ້ອງຈາກໂຮງງານ ±0.01 ມມ
③ ຮ່າງກາຍດູດຊຶມການສັ່ນສະເທືອນ - ທາດເຫຼັກ
④ ພື້ນຜິວເຄື່ອນທີ່ທີ່ມີຄວາມແຂງສູງທີ່ມີ induction-hardened
⑤ ໂຄງສ້າງຄາງກະໄຕແຂງ-ອ່ອນທີ່ສາມາດປ່ຽນໄດ້ ແລະຄວາມສາມາດດ້ານວິສະວະກຳແບບກຳນົດເອງ
ມັນແກ້ໄຂຈຸດເຈັບປວດຂອງເຄື່ອງຈັກຫຼາຍແກນ: ການເກັບກູ້ rotary ບໍ່ພຽງພໍ, ຄວາມຜິດພາດຂອງມະນຸດໂດຍຈຸດສູນກາງຄູ່ມື, ຄວາມຖືກຕ້ອງຂອງການລອຍລົມທີ່ເກີດຈາກການສວມໃສ່ຂອງວົງຈອນ, ການປັບຕົວທີ່ບໍ່ດີສໍາລັບ workpieces ທີ່ມີຮູບແບບທີ່ແຕກຕ່າງກັນ.
ເຕືອນການເລືອກ:
1. ສົມທຽບມິຕິດ້ານນອກຂອງຊິ້ນວຽກສູງສຸດຕໍ່ກັບການຍຶດຕົວຍຶດທີ່ມີປະສິດທິພາບ ແລະສະຫງວນຂອບຄວາມປອດໄພທີ່ສົມເຫດສົມຜົນ.
2. ຢືນຢັນຮູບແບບການຕິດຕັ້ງ-ຂຸມຂອງຕາຕະລາງເຄື່ອງຈັກ; ປະເມີນສະພາບຄວາມເຂົ້າກັນໄດ້ຖ້າຈັບຄູ່ກັບແຜ່ນຮອງຈຸດສູນ. ການບໍລິການດັດແປງແບບກໍາຫນົດເອງສາມາດໃຊ້ໄດ້ສໍາລັບຄວາມຕ້ອງການການຕິດຕັ້ງທີ່ບໍ່ແມ່ນມາດຕະຖານ.
3. ເລືອກປະເພດຄາງກະໄຕ: ເລືອກຄາງກະໄຕແຂງສໍາລັບເຄື່ອງເຮັດດ້ວຍໂລຫະທີ່ມີແຮງຕັດສູງ; ຮັບຮອງເອົາຄາງກະໄຕອ່ອນສໍາລັບການພິເສດ profile blank pre-machining. ກະກຽມຊຸດຄາງກະໄຕອາໄຫຼ່ສໍາລັບການຜະລິດແບບປະສົມທີ່ມີຄວາມຫລາກຫລາຍ.
4. ສະບັບຫຼັກຊັບມາດຕະຖານຮັບຮູ້ການຈັດສົ່ງໄວ; ຮັບຮອງເອົາ OEM custom-engineering ການບໍລິການສໍາລັບຂະຫນາດການຕິດຕັ້ງພິເສດຫຼືຄວາມຕ້ອງການຄາງກະໄຕຮູບແບບພິເສດ.
FAQ
ຄໍາຖາມທີ 1: ສາມາດຕິດຕັ້ງດ້ວຍຕາຕະລາງ rotary 5-axis ທີ່ມີ 4 ແກນແລະ cradle-style cradle-style?
ແມ່ນແລ້ວ. ການອອກແບບພື້ນຖານເປັນວົງກົມຂອງມັນເພີ່ມປະສິດທິພາບການເກັບກູ້ແກນ rotary ສໍາລັບອຸປະກອນ 4-axis ແລະ cradle-type 5-axis. ກະລຸນາຄິດໄລ່ຄວາມສູງ fixture ໂດຍລວມສໍາລັບການປະເມີນຜົນຕ້ານການປະທະກັນກ່ອນທີ່ຈະຕິດຕັ້ງ. ການດັດແປງຮູບແບບການຍຶດ-ຂຸມແບບກຳນົດເອງສາມາດຮັບຮູ້ໄດ້ສຳລັບສະເພາະຕາຕະລາງ rotary-table ພິເສດ.
ຄໍາຖາມທີ 2: ຄາງກະໄຕອ່ອນສາມາດຖືກນໍາໃຊ້ໃນ vis ນີ້?
ແມ່ນແທ້ໆ. ມັນຮັບຮອງເອົາການໂຕ້ຕອບການຕິດຄາງກະໄຕທີ່ປ່ຽນກັນໄດ້. ຄາງກະໄຕແຂງ ແລະຄາງກະໄຕອ່ອນຂອງອາລູມີນຽມສາມາດປ່ຽນໄດ້ຢ່າງອິດສະຫລະເພື່ອຕອບສະໜອງຄວາມຕ້ອງການການປຸງແຕ່ງຊິ້ນວຽກທີ່ແຕກຕ່າງກັນ.
Q3: ຄວາມຖືກຕ້ອງຂອງການຕັ້ງຕໍາແຫນ່ງຊ້ໍາກັນທີ່ຮັບປະກັນແມ່ນຫຍັງ?
ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງ clamping ຊ້ໍາເຖິງ ± 0.01 ມມ, ທຸກໆຫນ່ວຍດຽວໄດ້ຮັບການກວດກາອຸປະກອນວັດແທກໂຮງງານ.
Q4: JWGRIP ສະຫນັບສະຫນູນ OEM / ODM custom-order ບໍ?
ແມ່ນແລ້ວ. ພວກເຮົາໃຫ້ບໍລິການດ້ານວິສະວະກໍາ OEM ແບບຄົບວົງຈອນລວມທັງການເຮັດເຄື່ອງຫມາຍໂລໂກ້, ການປັບຂະຫນາດແລະການກໍາຫນົດຄ່າວັດສະດຸພິເສດເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການລະດັບໂຄງການສ່ວນບຸກຄົນ.
Q5: ຈຸດສໍາຄັນສໍາລັບການບໍາລຸງຮັກສາປະຈໍາວັນແມ່ນຫຍັງ?
ໄດ້ຮັບຜົນປະໂຫຍດຈາກການອອກແບບປະທັບຕາທີ່ປິດເຕັມ, ວຽກງານບໍາລຸງຮັກສາຫນັກແມ່ນບໍ່ຈໍາເປັນ. ການດໍາເນີນງານຕົ້ນຕໍ: ຮັກສາພື້ນຜິວພາຍນອກໃຫ້ສະອາດຈາກຊິບ, ປະຕິບັດການຫລໍ່ລື່ນເປັນປົກກະຕິສໍາລັບການສົ່ງຜ່ານ cam-screw ພາຍໃນແລະກວດກາສະພາບຂອງຄາງກະໄຕເປັນໄລຍະ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເລກທີ 44, ຖະຫນົນຜູ້ປະກອບການ Daning, ເມືອງ Humen, ເມືອງ Dongguan, ແຂວງ Guangdong, ຈີນ
-
-
ອີເມວ
ຍິນດີຕ້ອນຮັບທີ່ຈະສົ່ງການສອບຖາມກັບ JWGRIP. ທີມງານດ້ານວິຊາການແລະການຂາຍມືອາຊີບຂອງພວກເຮົາຈະສະຫນອງການຄັດເລືອກ fixture ຟຣີ, ການອອກແບບການແກ້ໄຂທີ່ກໍາຫນົດເອງແລະວົງຢືມທີ່ຖືກຕ້ອງ.
ຄໍາແນະນໍາຂ່າວ